



平面研削盤(サーフェスグラインダー)基礎:技術、ドレッシング、砥石選定
学習目標
このユニットを修了すると、以下のことができるようになります:
- 平面研削盤を識別できる
- 作業手順を理解できる
- 砥石ドレッシング手順を説明できる
- リングテスト(打音検査)を説明できる
- 砥石交換手順を説明できる
- 砥石選定手順を説明できる
- 主要研削砥粒とその最適用途を挙げられる
- 主要結合剤(ボンド)とその主用途を挙げられる
- 無記号のスケッチや実物から、砥石の型式番号と名称を識別できる
- 砥石形状・寸法表示と5つの基本記号から砥石仕様を読み取れる
- 代表的な研削作業に対し、適切な砥粒、粒度、硬度、ボンドを推奨できる
平面研削盤の概要
平面研削盤は主に仕上げ工程で使用されます。固定された研削砥石を回転させ、バイスで固定した金属ワークの表面を削り取る高精度機械です。このバイスはテーブル(キャリッジ)の一部で、砥石の下を前後に移動します。本機の加工可能最大サイズは長さ18インチ(約457mm)× 高さ6インチ(約152mm)× 幅8インチ(約203mm)です。テーブルは磁性チャックになっており、レバーで磁力のON/OFFを切り替えられます。最大切込みは0.005インチ(約0.127mm)、最小切込みも同値です。テーブル移動は自動(前後往復)と手動の両方に対応します。
図1. Chevalier平面研削盤
安全上の注意事項
一般的な工作機械安全規則に加え、本機固有の安全ポイントを以下にまとめます:
- 常に安全メガネを着用する(砥粒・切りくずが四方に飛散する)。
- 砥石が最高回転数に達するまで使用しない(見えない亀裂がある可能性がある)。
- 長髪は結ぶこと(巻き込み防止)。
- 砥石をワークに打ち付けない(砥石に欠陥が生じ、破裂する恐れがある)。
- 砥石ガードが確実に装着されているか確認する(飛散物から作業者を守る)。
- ワークが確実に固定されているか確認する。
- 磁性テーブルは清掃してからワークを載せる(切りくずでワークが傷ついたり、研削中にズレたりする)。
- 操作位置から容易に届く場所に非常停止ボタンがあるか確認する。
- 砥石取り付け前に点検し、適切にメンテナンスされ、良好な状態か確認する。
- メーカーの砥石取り付け手順に従う。
- 砥石周面を常に均等にドレッシングする。
- ホイールガードが砥石の半分以上を覆っているか確認する。
- 磁性チャックに載せるワークのバリは事前にヤスリで取り除く。
- 磁性チャックを布で拭き、さらに手のひらで拭き上げる。
- ワークより少し大きい紙をチャック中央に敷く。
- ワークを紙の上に置き、磁性チャックの電源を入れる。
- ワークを引っ張ってみて、磁力が効いているか確認する。
- 研削開始前に、砥石がワークに干渉しないか確認する。
- 新しい砥石は、ワークに当てる前に約1分間空転させる。
- 砥石が最高回転数に達するまで待つ(見えない欠陥対策)。
- 研削盤起動時は砥石の横に立つ(正面を避ける)。
- クーラントは砥石停止前に切る(アンバランス防止)。
- 作業面に切りくず、工具、材料を置かない。
- 研削盤周辺の床を油・グリースを含め清潔に保つ。
- 粉塵・切りくず・クーラントミスト吸入防止のため、適切な排気装置を使用する。排気システムは適切に設計・維持する。
- メンテナンス時はロックアウト手順を遵守する。
使用手順
- まず、加工したい材料が平面研削盤で加工可能か確認する。アルミや真鍮など軟らかい材料は砥石の目詰まり(クロッギング)を起こし、性能低下と清掃作業の原因になる。最大加工サイズは長さ18インチ×幅8インチ×高さ6インチ。
- ワークを固定する。バイスで挟み、さらに磁性チャックをONにする。固定後、研削盤前面の経度・緯度ハンドル(X・Y軸)を回してワークを砥石下に手動位置決めする。砥石自体も微調整可能。
- 機械を起動する。安全のため最高回転数に達してから使用する。正常なら手動送りで精密作業を行う。
砥石のドレッシング(整形・刃立て)
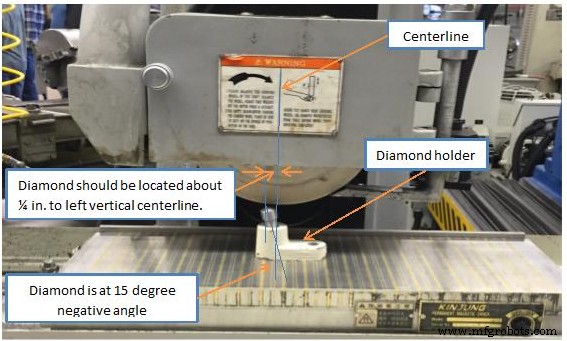
図2. 砥石のドレッシング
- ダイヤモンドドレッサーをベッド上に置く。
- ダイヤモンドドレッサーを砥石中心から左に1/4インチ(約6mm)離して位置決めする。
- 磁性チャックをONにしてドレッサーをベッドに固定する。
- 電源スイッチを「ON」にし、緑色のスタートボタンを押してスピンドルを回転させる。
- 垂直テーブルハンドホイールで砥石を下げ、ドレッサーにわずかに接触させる。
- 接触したら機械を停止する。
- 再度機械を起動し、砥石回転中にZ方向(垂直)へ少し下げ、わずかな粉塵が立つまで下げる。
- 粉塵が立ったら、Y軸方向(前後)に1往復させる。ドレッサーが1往復したら停止する。
- 停止時、ドレッサーが砥石から約1/2インチ(約12.7mm)離れる位置で止める。
- 砥石面を確認し、まだ汚れていればステップ8〜9を繰り返す。
リングテスト(打音検査)
砥石は取り付け前に必ず検査し、「リングテスト」を行って亀裂や欠陥の有無を確認します。軽い非金属製の工具で軽く叩き、澄んだ金属音(リン)がすれば健全です。
リングテスト実施手順
- 砥石が乾燥しており、切りくず等で音が鈍らない状態か確認する。
- 硬質プラスチックや硬木(ドライバーハンドル等)を用意する。大型砥石には木槌を使用。金属製工具は使用しない。
- 砥石をピンやシャフトに吊るし、自由に回せる状態にする(研削盤には取り付けない)。大型で吊るせない場合は、清潔で硬い床に立てかける。
- 砥石中心を通る垂直線をイメージする。
- その垂直線から左右45°、砥石外周から1〜2インチ(大型はエッジ付近)の4点を叩く。
- 砥石を180°回転させ(下だった面を上に)、再び左右45°の2点を叩く。
- 4点すべてで澄んだ金属音がすれば合格。いずれかで鈍い音なら亀裂あり → 使用不可。
砥石の交換手順
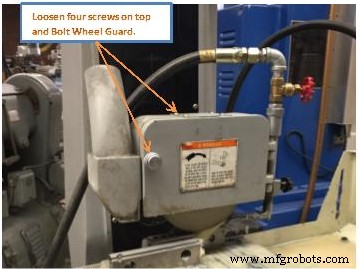
図3. メタルプレートとホイールケースの取り外し
- ホイールケースを開ける。固い場合はブレースレンチ、レンチ、ゴムハンマーが必要。
- 上部のメタルプレートを固定ネジを緩めて外す。
- スピンドル後部に穴がある。右側のブレースレンチをこの穴に差し込み、スピンドル後部に掛ける。
- フロント側の砥石固定穴(2ヶ所)にレンチを差し込む。砥石をスピンドルから緩めるには、レンチを右回し(時計回り)で緩み、左回しで締まる(逆ネジ)。
- ウィッシュボーン型レンチをゴムハンマーで叩いて砥石を緩める。
- 新しい砥石を取り付ける場合は逆手順。ウィッシュボーンレンチを左回し(反時計回り)で締める。取り付け時はレンチを左側に掛ける(右側ではない)。手で締めきったらゴムハンマーで確実に締める。
- スピンドル後部からブレースレンチを抜く。
- メタルプレートをネジで戻す。
- ホイールケースを閉め、ノブを締める。
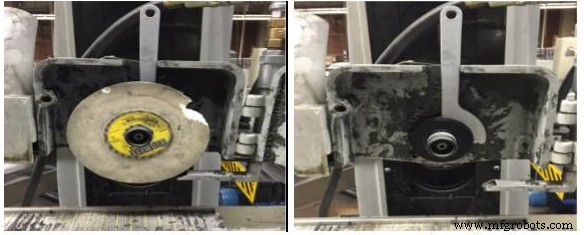
図4. ブレースレンチ挿入 図5. 砥石取り外し
研削作業手順
- 被削材に適した砥石を使用する(アルミ用、ステンレス用、チタン用等、材質別砥石がある)。
- ベッドを清掃してからワークを置く(磁性チャックへの干渉防止)。
- ワーク周囲にマグネティックパラレルを配置し、研削中のズレを防ぐ。
- 磁性チャックをONにしてワークを固定する。
- ベッドとサドル位置を調整し、ワークを砥石中心下にセットする。
- 砥石をワーク上約1インチ(25mm)まで下げる。
- 紙を1枚、砥石とワークの間に挟み、前後させながら砥石を下げ、紙が動かなくなった点でZ軸ゼロ点とする(図1参照)。
- ダウンフィードハンドホイールのダイヤルを0インチにセットし、ワークのZ軸ゼロ点を設定する(図2参照)。
- テーブル縦ストローク設定ブロックをロックし、テーブルストローク両端で約1インチのオーバートラベルが出るようにする。
- テーブル位置を調整し、砥石がワーク右側約1インチに来るようにする。
- 目標切込み深さまで砥石を下げる。1パスあたりの最大ダウンフィードは0.001インチ(約0.025mm)。
- 砥石がワークに接触していないことを確認し、メイン電源ON。緑ボタンでスピンドル起動、クーラントON。
- X軸方向(左右)にパスを繰り返し研削する。
- 最初のストリップが十分研削されたら、Y軸ハンドホイールを半回転(時計回り)送る。
- 次のストリップを同様に左右研削する。
- ワーク全面が研削されるまで繰り返し、裏面も同様に行う。
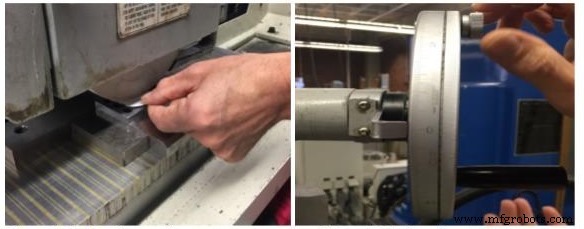
図6. Z軸ゼロ点設定 図7. ダウンフィード設定
砥石の選定
砥石選定の考え方
砥石も切削工具の一種です。汎用砥石を除き、砥粒・粒度・硬度・構造・ボンドタイプを、その仕事に合わせて選定する必要があります。カッター、ドリル、タップを用途別に選ぶのと同じです。
砥石仕様の選定に影響する8要因:
- 砥石メーカーの推奨仕様
- 被削材とその硬度
- 除去代と要求仕上げ面粗さ
- 研削接触面積
- 研削作業の厳しさ(重研削か精密研削か)
- 砥石周速
- 送り速度
- 操作技法(湿式/乾式、手動/自動等)
選定の指針
1. 被削材と硬度 → 砥粒、粒度、硬度(グレード)を決定
- アルミナ(Al₂O₃)系:鋼材全般に最適。
- 炭化ケイ素(SiC)系:鋳鉄、非鉄金属、非金属材料に適する。
- 比較的細かい粒度は、重切削が可能な軟らかく延性のある材料で有利。
- 被削材硬度は砥石グレード(硬度)選定にも影響する。軟らかい材料には硬めのグレード、硬い材料には軟らかめのグレードが適する。軟らかいグレードは鈍った砥粒を早期に脱落させ、新しい鋭い砥粒を露出させる。
2. 除去代と仕上げ要求 → 粒度とボンドを決定
- 荒研削(仕上げ度外視で除去代優先)には粗い粒度。高精度仕上げには細かい粒度。
- ビトリファイドボンド(ガラス質結合)は一般的な商業仕上げに適する。レジノイド、ラバー、シェラックなど有機ボンドは最高の仕上げ面が得られる。
3. 研削接触面積 → 粒度とグレードを決定
- 接触面積が大きい(カップ砥石、円筒砥石、セグメント砥石での平面研削等)場合は、砥粒間のチップクリアランス確保のため粗い粒度が必要。接触面積が小さくなり単位圧力が高まるほど、細かい粒度が適する。
- グレード:接触面積大 → 軟らかいグレードで正常な自己刃立て作用を確保。接触面積小 → 単位圧力に耐える硬めのグレードが必要。
4. 研削作業の厳しさ → 砥粒とグレードを決定
- 荒・重研削(スナギング等)には強靭な砥粒(4Aアルミナ等)。
- 軽精密研削にはマイルドな砥粒(32A、38Aアルミナ)。中間的な57A、19Aは軟硬両方の鋼材の精密・半精密研削に使用。
- 作業厳しさはグレード選定にも影響。荒研削には硬いグレード、精密研削には中〜軟らかいグレード。
5. 砥石周速 → ボンドタイプを決定
- ビトリファイドボンドは6,500 sfpm(約1,980 m/min)以下で使用。これを超える場合はレジノイド、ラバー、シェラックボンドを使用。砥石タグ/ブロッターに記載の最高使用周速を決して超えないこと。
6. 送り速度
- 送り速度が高いほど研削圧力が大きくなる。ワーク送り速度を上げると砥石摩耗が早まるため、より硬い砥石が必要になる。
標準砥石表示記号(5大要素)
標準的な砥石マークは以下の5要素で構成されます:
- 砥粒の種類
- 粒度
- 硬度(グレード)
- 構造(隙間率)
- ボンド
例:A 60-J 8 V
第1記号:砥粒の種類
A:溶融アルミナ(アルミナ系)
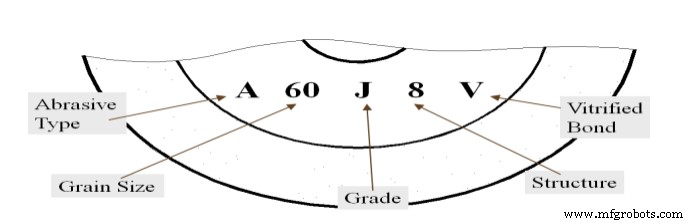
図8: 砥石マーク
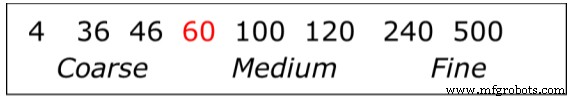
第2記号:粒度
粒度スケール(メッシュ番号):
第3記号:硬度(グレード)
- 硬度グレードはボンド結合強度を示す。ボンドが砥粒を保持する強さ。結合が強いほど硬い砥石。
- A〜G:軟らかい
- H〜P:中程度
- R〜Z:硬い
第4記号:構造
- 砥粒の間隔を数字で表示。1:密、8:中程度、15:疎(オープン)
第5記号:ボンド
- V:ビトリファイド(ガラス質)
- B:レジノイド(樹脂)
- R:ラバー(ゴム)
- E:シェラック
- M:メタル
標準砥石表示例
1- A - 305 × 25 × 127  WA 46 K 8 V  7N  2000m/min
ホイールタイプ: 1(ストレートプレーン)
フェイス: A
サイズ: 外径(D) × 幅(W) × 穴径(H)
砥粒: WA (図2参照)
粒度: 46 (図2参照)
硬度: K (図2参照)
構造: 8 (図2参照)
ボンド: V (図2参照)
メーカーコード: 7N
最高使用周速: 2000m/min
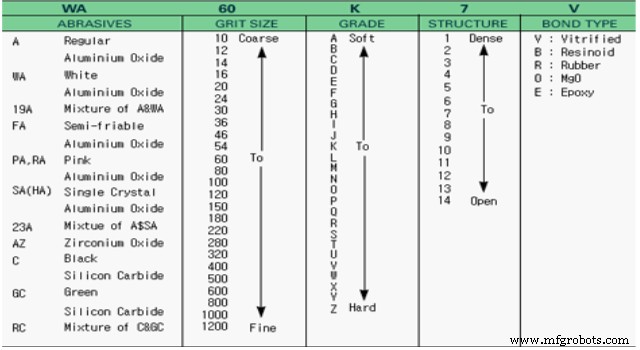
図9: 砥石選定チャート
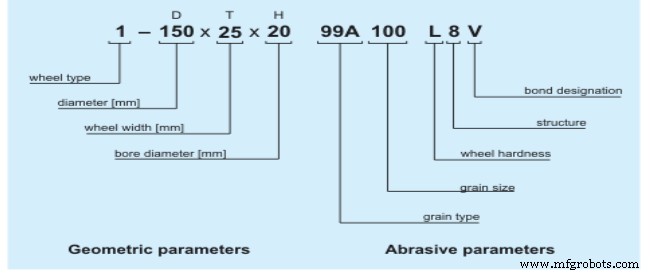
図10: 砥石選定チャート
単元テスト
- 安全上の注意事項を5つ挙げよ。
- 平面研削盤の主要5部品を挙げよ。
- ダイヤモンドホイールドレッサーとは何か。
- ドレッシング時、ダイヤモンドドレッサーを砥石中心から左にどのくらい離すか。
- リングテストとは何か。
- リングテストの実施方法を説明せよ。
- 砥石選定に影響する8要因のうち5つを挙げよ。
- アルミナ砥石は何に最適か。
- 標準砥石表示の5大要素をすべて挙げよ。
- WA 80-L 9 B とマークされた砥石の仕様を読み取れ。
出典情報
この章は以下の資料から派生しています。
研削とバフ研磨:マサチューセッツ工科大学「Mechanical Engineering Tools」、CC:BY-NC-SA 4.0
産業技術