



ネジ切り盤からCNCへ: Gent Machineの技術的進化
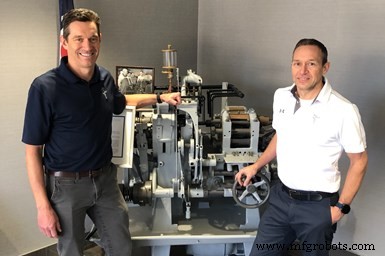
Rich氏(左)とAdam氏のGent兄弟が、クリーブランド工場に展示されているDavenportネジ切り盤の前で。当初はネジ切り盤のみに依存していたGent Machineに、豊富なCNC技術を導入しました。
受託加工業者のGent Machineは1927年に設立されましたが、おそらく最大の変化は過去数十年で起きました。
2009年、Rich氏とAdam氏の兄弟が父Richard Jr.から会社を買収しました。Richard Jr.は1970年代に経営を引き継いでいました。曾祖父のArthur氏と祖父のRichard Sr.氏が、オハイオ州South Euclidで手榴弾の信管と撃針の製造から事業を開始しました。
Richard Jr.は、5軸Model B Davenportsを数十台、最大20人の従業員で運用し、成功を収めていました。兄弟は高校時代にここで機械オペレーターとして働き、大学卒業後は一時的に機械業界以外で働いた後、家業に戻りました。Rich氏が2000年、Adam氏が2006年に入社しました。
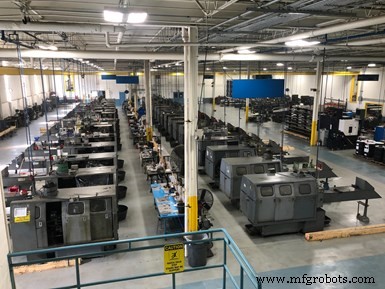
Gent Machineは現在も新工場に、ほぼ40台のDavenport Model B機械(ほとんどがカバー付き)を保有しています。
そのタイミングは理想的に見えました。Gent Machineは順調でした。しかし、まもなく売上の65%を占める最大の顧客が別の企業に買収され、その加工業務が社内に移管されてしまいました。
「辛い時期でした」とRich氏は振り返ります。「しかし振り返れば、それらの経験が今の私たちを作ったのです。」その経験が、兄弟に機械加工の効率と能力を向上させ、顧客基盤を多様化して変化するビジネス環境に耐えられる体制を築くきっかけとなりました。
技術移転
Gent Machineの専門は、鋼、ステンレス鋼、アルミニウム、真鍮、銅、チタンなどの直径2インチまでのバー材を旋削加工し、自動車、銃器、産業用品、油圧などの業界向け部品を製造することです。同社は依然として多数のDavenportおよびAcme 6軸ネジ切り盤を保有していますが、比較的短期間で大量の新しいCNC設備を導入しました。
「父は新しい機械加工技術にはあまり積極的ではありませんでした」とRich氏は説明します。「抵抗していたわけではありませんが、定年が近づく中で全く新しいプロセスを導入したくなかったのです。ただし、私たちの導入を支援しようとはしてくれました。」
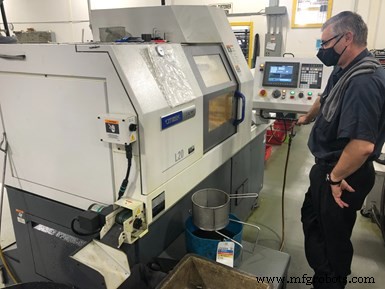
同社には9台のスイス型自動盤があり、そのうち1台は長く絡みやすいチップの発生を抑える技術を搭載しています。
2007年、地元顧客の要請で既存設備では加工できない部品を生産するため、Marubeni Citizen-Cincom製の初のCNCスイス型自動盤を導入しました。Adam氏がこの新技術の習得に挑み、その購入をきっかけにCNC部門をゼロから構築しました。現在、Gent Machineには9台のスイス型自動盤があり、古いネジ切り盤よりも複雑な部品を少量生産できるようになりました。(これらすべてのスイス型機は、クリーブランドにある工作機械ディーラーConcentric Corp.を通じて購入されました。)
最新機種にはMarubeni Citizen-Cincomの低周波振動技術が搭載されており、バー材の回転に同期してZ軸方向に工具を振動させます。時には工具が完全に切削から離れる「エアカット」を行い、チップを意図的に小さく砕いて排出しやすくすることで、ワークや工具にチップが絡みつく「バードネスト」問題を最小限に抑えます。Adam氏は今後購入するすべてのスイス型機にこの機能を求めると語ります。
兄弟が父から会社を買収した後、さらなる変革が行われました。その時点で、数年かけて顧客基盤を多様化した結果、Gent Machineは良好な顧客ミックスを確立していました。その一因は、Adam氏がSEOを強化して刷新した会社ウェブサイトでした。実際、それがきっかけでTeslaが同社を知り、2011年にコンタクトしてきました。
Teslaは当初射出成形部品のサプライヤーを探していましたが、これによりGent Machineは大手EVメーカー(OEM)との取引の足がかりを得ました。Adam氏はTeslaの設計エンジニアと良好な関係を築き、最終的に同社向けに5種類の異なる部品の受注を獲得しました。
Rich氏によれば、これはショップにとって一種の「賭け」でもありました。例えば、ある仕事ではこれまでの3倍以上のアルミニウム材料購入が必要でした。また、当時Teslaはスタートアップであり、EVの存続性も不透明でした。それでも同社はその仕事を引き受け、3台の追加スイス型機を導入して3交代制で稼働させました。
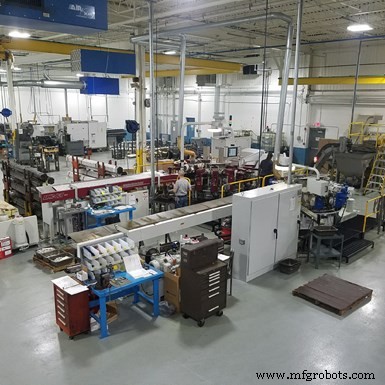
Gent Machineには現在、完全CNCのロータリートランスファー機と油圧駆動のロータリートランスファー機の2台があります。
このアプローチでTeslaの生産要件を満たしましたが、理想的とは言えませんでした。兄弟は数年前からロータリートランスファー機の導入を検討していました。2017年にクリーブランドの新しい大きな建物(60,000平方フィート、従来の狭い22,000平方フィートから拡大)に移転し、ロータリートランスファー機の設置スペースが確保できたこと、そしてそのタイプの機械に最適な部品があったことから、導入を決断しました。
Gent Machineは、近くの工作機械ディーラー兼ターンキーシステムプロバイダーのMotch and Eicheleを通じて、16ステーションのHydromat Epic 45/16を購入しました。この機械でセットアップされた部品は、もともとスイス型機で加工されていた複雑なファスナーでした。スイス型機ではサイクルタイムを38秒まで短縮していましたが、ロータリートランスファー機ではわずか7秒で完了します。これにより2交代制で運用可能になり、スイス型機を他の仕事に割り当てられるようになりました。また、各加工ユニットが多軸で動けるため、成形工具ではなくインサート工具が使用できるようになりました。
その後、2台目のロータリートランスファー機として油圧式Hydromat Legacy 32/4-16を導入。この機械の導入きっかけとなった仕事は流れましたが、Davenportで生産していたエアバッグ部品の需要が急増していたため、それをこの機械で生産することにしました。
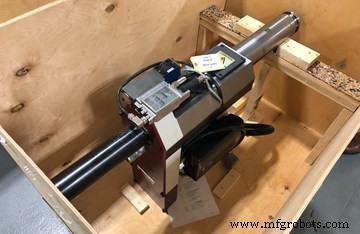
CNCロータリートランスファー機を新しい仕事向けに再工具化するために設置される新しい加工ユニットの一つ。
同様に、私が4月に訪問した時点でEpic機は新しい仕事(厳しい公差を持つ冷蔵庫ヒンジ)向けに再工具化中でした。このヒンジは従来ネジ切り盤で生産していましたが、ブローチ加工で2つの平面を作る工程で、工具摩耗により寸法が公差外れになる問題がありました。Epicには3軸加工ユニットを装着し、平面をフライス加工することでプロセス制御を向上させています。
初のフライス盤導入
高生産旋削ビジネスで、旋削部品の二次加工用に小型CNCフライス盤を導入するのは珍しくありません。しかしGent Machineは最近、初の立形マシニングセンタ(VMC)であるHwacheon Vesta 660(テーブルサイズ26×16.95インチ)を第4軸ロータリーテーブル付きで導入しました。当初は人工呼吸器部品の二次加工用でしたが、完成品加工にも対応可能です。
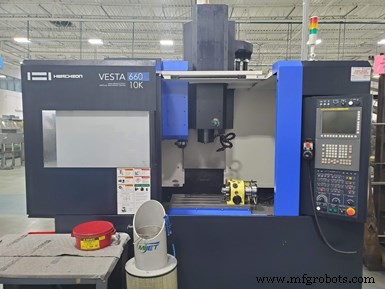
初のVMCは人工呼吸器部品の二次加工用に購入されました。
この機械もMotch and Eichele経由で購入されました。当初はツインスピンドル/ツインタレット機で人工呼吸器部品を完結加工する予定でしたが、旋削と一部のクロス穴加工をその機械で行い、残りの複数のクロス穴加工をVMCで行う方が合理的と判断しました。
「Vesta 600は、旋盤が一般的に丸棒や六角棒しか把持できないのに対し、角材やその他形状のワークを把持できるため、当社の旋削設備を補完する追加能力を提供します」とRich氏は語ります。
利益センターとして購入されたこの機械ですが、サプライヤーへのコスト削減にも貢献しています。バッテリーケースのキャップが好例です。
Adam氏によれば、同社はある顧客向けに月産約15,000個のこのキャップを製造していました。各部品はアルマイト処理が必要でしたが、全面ではなく「キャップ」側のみ。残りは光沢を保つ必要がありました。そのため、下半分をアルマイト処理から守る必要があり、アルマイト業者はネジ部を自社治具に何百個もねじ込んでマスキングしていました。このねじ込み・外し作業の人件費がアルマイト業者のコストとなり、Gent Machineに請求されていました。VMCで自社治具を製作できるようになったことで、部品を治具にセットしてアルマイト業者に送り、処理済み部品を受け取って外すだけでよくなり、アルマイト業者の人件費が削減され、全体コストが下がりました。
前進
現在、従業員数は54名(2009年は15名)に増加。組立部門も拡大しました。現在の工場にはさらなる設備導入の余地があります。Davenport部門の拡大は unlikely ですが、適切な仕事があればもう1台CNCロータリートランスファー機を導入する可能性があります。
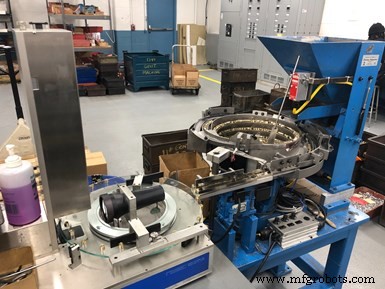
Resec Systemsの自動デュアルカメラ測定装置は、10種類の部品を100%検査可能。内径、外径、高さを自動測定し、合格品はエアブラストでコンテナへ、不合格品は別コンテナへ排出。
「ロータリートランスファー機の分野ではまだ比較的新参者です」とRich氏は説明します。「特に新タイプの設備導入時にはサービスが鍵となります。それが、Motch and Eicheleとの長年の関係を大切にし、Hydromatを購入した理由の一つです。長年ロータリートランスファー技術を使ってきたショップとは異なり、新しい仕事向けにHydromatを再工具化するために流用できる加工ユニットの在庫がありません。しかし、その在庫を構築し、いつでも異なる部品に対応できる速度と柔軟性を得ることが目標です。」
産業機器
- CNCジュエリー加工の完全ガイド:マスターメイキング
- 4軸CNC工作機械の理解:メリットと3軸システムとの比較
- Busch Precision、大型複雑部品加工へ事業拡大
- Tong-Tai四軸TVL-40-S4W VTLでアルミホイール加工時間短縮
- マザックHyper Quadrex 150 MSY:二重スピンドルバー加工システム
- エマグUSC 11/21:高精度4軸オイルパイプ旋盤
- ハーコWinMax統合制御搭載11機種:工作機械の能力を拡張
- 精密の基盤:メタルックス製造の30フィートコンクリート傑作
- Emag VT 2-4:長さ 400 mm までのシャフト向け精密 4 軸立形旋盤
- 加工技術に革命を:精度と柔軟性を両立する革新的な「マルチセンター」
- 生産変革:レイクビュー・スクリュー・マシンがCNC旋削を導入