



自動化五軸加工の習得:シンプルなソリューション
この動画の再生速度は、グリッパーが機械のストレージラックから別のパレットにアクセスしている間、速くされています。
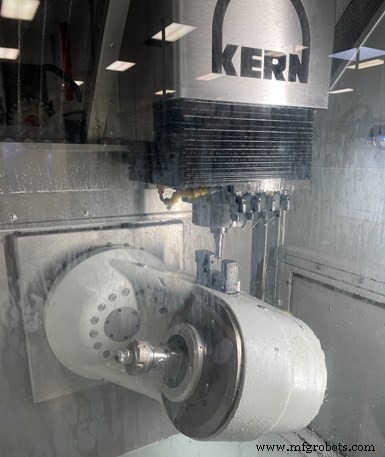
Challenge Machineは、新しい五軸機械の旋回B軸鋳物の側面に取り付けられたレーザープローブを活用し、工具プリセッティングと、無人加工サイクル中の工具折損チェックと工具摩耗追跡(一部のアプリケーションで)を行っています。
ミネソタ州BlaineのChallenge Machineは、小型複雑部品の加工を専門としています。中には極めて小さなものもあります。B軸スイス旋盤、トランニオンテーブル付きVMC(4軸、場合によっては5軸回転を提供)、高速真正五軸マシニングセンターなど、さまざまな設備を使用しています。
バー給送式スイス旋盤では長時間の無人加工を実現できていましたが、最近までフライス加工設備はすべて手動部品ローディングが必要でした。しかし、最新の五軸機械には、統合ワークホールディングパレットチェンジャーと大容量自動工具交換装置(ATC)が搭載され、日中の無人運転と夜間の無人加工を可能にしています。さらに、CNC機能とタッチプロービングルーチンの組み合わせにより、1つのキネマティックポイントが1つのワーク座標系を作成するため、プログラミングがシンプルになります。
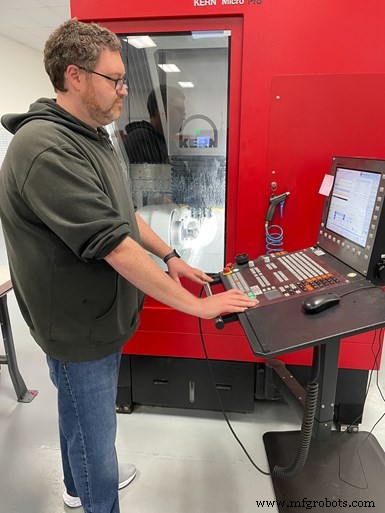
機械技師のBrandon Gill氏は、Micro Proの主任プログラマー、セットアップ担当、オペレーターです。彼は、Micro ProのHeidenhain TNC 640 CNCとプロービングルーチンを使用して、G54やG55のGコードオフセットでプログラミングするのではなく、1つのキネマティックポイント/ワーク座標系に基づいて操作をプログラミングできる機能を評価しています。
自動化五軸機械は、ドイツのKern Microtechnik(米国ではKern Precision、イリノイ州アディソン所在)のMicro Proです。Challenge Machineのジェネラルマネージャー、Aaron Schreiber氏によると、ショップはこの洗練された機械プラットフォームを15年間検討してきました。彼は、これが決して小さくない投資であることを認めています。しかし、ショップは2019年末に導入を決断しました。ISO 13485認証ショップとして、増え続ける医療部品で、一部の五軸トランニオン機械では精度、再現性、表面仕上げの問題が発生していたためです。さらに、新しい機械全体にわたる冷却チャネルが熱変位を抑制し、通常長いサイクルタイムを持つ複雑な部品の信頼できる加工を促進することにも注目しています。これらに加えて他の機械能力により、ショップは数日、場合によっては数週間、自信を持って無人稼働させることができます。
任せて運転
Jim Betland氏が1999年に地下室でChallenge Machineを創業しました。初期には、ビジネスの大部分が半導体業界向けのマイクロマシニング部品に費やされていました。最近、MinneapolisのAssurance Manufacturingに買収されたショップは、依然として小さなものに焦点を当てています(部品サイズと重要なマイクロマシニングディテールの両方の意味で)。Schreiber氏によると、医療市場への注力を強めながら航空宇宙案件もターゲットにしているため、売上は今年15%増加しています。
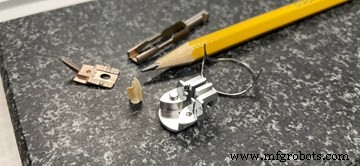
ショップはMicro Proでさまざまな材料の多様な部品を加工しています。典型的な月では、10〜15の異なる部品番号をこの機械で加工し、多くはサイクルタイムが3時間以上です。
Kernによると、Micro Proは静圧ガイド、リニアドライブ、超高性能コンクリート(UHPC)製一体鋳造ベースを備え、2ミクロン以下の位置決め精度と1ミクロン以下の再現性を達成します。小型部品加工を念頭に設計され、XYZ移動量は350×220×250mm、旋回B軸は220度回転します。Schreiber氏は、床面積がプレミアムな同ショップの16,000平方フィート恒温恒湿施設において、43平方フィートの小さなフットプリントが評価されていると指摘します(これが、今後数年でショップが別の場所に移転する可能性が高い理由の一つだと言います)。
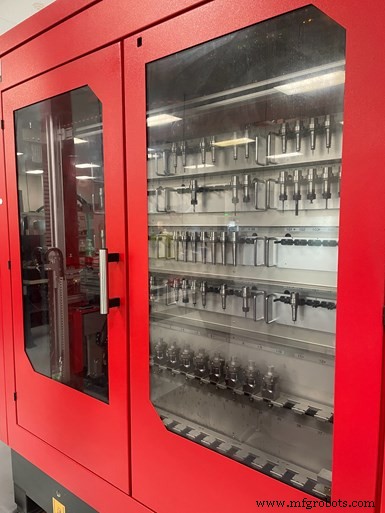
切削工具とワークホールディングパレットは機械の側面に格納されます。この機械は30個のワークホールディングパレットと109本の工具を収容できます。ショップがMicro Proで使用した最小工具(43,000rpm HSK 40スピンドル搭載)は、直径0.003インチです。
Challenge MachineのMicro Proは、Erowaゼロポイントワークホールディングシステムとパワーチャックを使用し、0.0001インチ未満の繰り返し位置決め精度を提供します。機械は、その側面にある囲われた多段ラックに30パレットと109工具ホルダーを格納できます。内蔵ワークチェンジャーが、原材料を保持したパレット(Challenge Machineの場合、一般的にコレットで保持された丸棒)をチャックに自動的に供給し、部品完成後にパレットを取り外して格納します。
ワークと工具の格納容量により、ショップは機械で実行するジョブタイプの面で汎用性を持てます。例えば、同一または類似部品のロットサイズが大きい場合、冗長工具を機械に装填できます(Schreiber氏によると、この機械の典型的なロットサイズは100〜300個が上限です)。逆に、さまざまな異なる工具(および原材料を保持したパレット)を装填すれば、少量多品種ジョブを同時に実行することもできます。
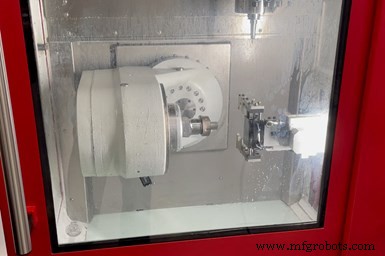
内蔵ワークチェンジャーが、材料を保持したパレット(一般的にコレットで保持された丸棒)をワークテーブルに自動供給し、部品完成後にパレットを取り外して格納します。Erowaゼロポイントワークホールディングシステムは、0.003mm未満の繰り返し位置決め精度を提供するパワーチャックを備えています。
ロットサイズは一見少ないようですが(ショップの仕事の多くはプロトタイプと少量生産)、部品サイクルタイムはしばしば長いです。時には3週間連続で無人稼働し、3時間のサイクルタイムも珍しくありません。例えば、Micro Proは、壁厚0.014インチのチタン医療部品(大動脈弁修復用)を、φ1.25インチバーストックから97%の材料除去で完成させます。
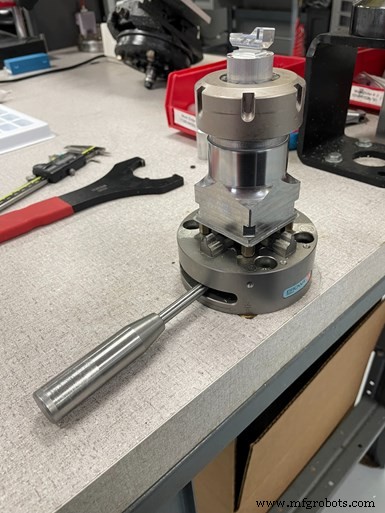
ここでは、完成品の手動アンローディングと新材料のローディングのためにチャックが単純に使用されています。
このようなアプリケーションや血液ポンプ用インペラなどでは、フル五軸輪郭加工が必要です。しかし、ショップはよりプリズマティックな部品に対して、複数の機械で加工したり複数回セットアップしたりする代わりに、3+2ポジショニング操作を実行するメリットも享受しています。
Micro Proを無人稼働させるさらなる自信を得るため、Challenge MachineはBlum-Novotestレーザープローブを活用しています。これは、機械の旋回B軸鋳物の側面に取り付けられ、工具プリセッティングと、無人加工サイクル中の工具折損チェックと工具摩耗追跡(一部のアプリケーションで)に使用されます。
機械技師のBrandon Gill氏は、Micro Proの主任プログラマー、セットアップ担当、オペレーターです。彼は、この機械での小さな課題の一つは、Heidenhain TNC 640 CNC(ショップ初のこのブランド)に慣れることだったが、これはCNCのインターフェースと特定機能へのアクセス場所に慣れるだけの問題だったと述べています。彼は、TNC 640 CNCを使用して、G54やG55のGコードオフセットでプログラミングするのではなく、1つのキネマティックポイント/ワーク座標系に基づいて操作をプログラミングできる機能を評価しています。ショップは、他のフライス盤と同様に、この機械の部品プログラム開発にGibbsCAMを使用しています。
実際、Gill氏は、このような機能こそがMicro Proを彼にとってプログラミングと操作の面で最も好ましい機械にしていると指摘します。
スイス旋盤を五軸機械として見る
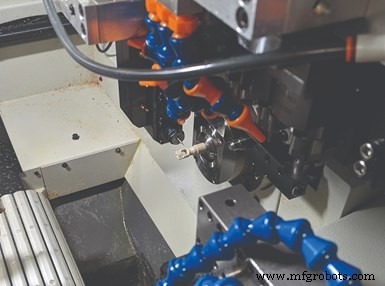
この複雑な医療部品が、Challenge Machineに初のスイス旋盤導入を検討させました。プログラマブルな旋回B軸とライブツーリングステーションを備えたモデルです。選んだのは、2015年に購入したMarubeni Citizen-Cincom L220です。ショップは、インプラント用医療グレードポリエーテルエーテルケトン(PEEK)部品(膝置換手術用)を2台のCNC機械で加工していました。五軸機で大部分をフライス加工(サイクルタイム45分)、三軸機で完了(サイクルタイム15分)。L220なら15分で完結加工できました。
ショップは、このタイプの機械の工具戦略立案には独創性が必要だと発見しました。大容量ATCを持つCNCフライス盤とは異なり、スイス旋盤には限られた工具ステーションしかありません。L220には、5つの旋削ステーション、メインスピンドル用3つのクロスワーキングステーション、6つの対向ステーション(3ライブ、3スタティック)、バックポスト上の8ステーション(4ライブ、4スタティック)、B軸ツールポスト上の4ライブステーションがあります。ショップがフライス盤で使用していたような特殊工具(カスタム成形工具など)を使用する余裕はありません。その結果、Challenge Machineは、ボールエンドミル、ボーリングバー、溝入れ工具などをどのように創造的に使用して、PEEK膝置換部品のベル型内径形状のような複雑なフィーチャーを作成するかを工夫しなければなりませんでした。
産業機器
- CNC工作機械の6つの主要タイプを徹底解説
- 5軸CNC加工の理解:メリットと応用
- Busch Precision、大型複雑部品加工へ事業拡大
- Tong-Tai四軸TVL-40-S4W VTLでアルミホイール加工時間短縮
- マザックHyper Quadrex 150 MSY:二重スピンドルバー加工システム
- エマグUSC 11/21:高精度4軸オイルパイプ旋盤
- ハーコWinMax統合制御搭載11機種:工作機械の能力を拡張
- 精密の基盤:メタルックス製造の30フィートコンクリート傑作
- Emag VT 2-4:長さ 400 mm までのシャフト向け精密 4 軸立形旋盤
- スイス型自動旋盤の起源・強み・産業応用:微小・長尺部品の量産に最適な理由
- 加工技術に革命を:精度と柔軟性を両立する革新的な「マルチセンター」