



カスタムツールショップから学ぶ無人自動化の極意
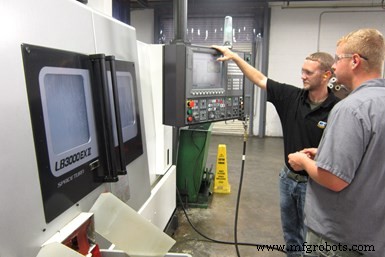
平日の午後3時頃、Custom Toolのショップ担当者は、夜間の無人運転に向けて旋削センターのセットアップを開始します。
Young兄弟にとって、ショップフロア自動化の始まりは、既存のCNC旋削センターにバーフィーダーを追加することでした。
これは、Gillen氏とBob Young氏が2008年にテネシー州CookevilleのCustom Toolを購入した直後に起こりました(Gillen氏が社長、Bob氏が副社長)。バーフィーダーにより、2軸CNC旋削センターが有人勤務日の長時間にわたって無人運転できるようになり、これは以前の経営スタイルと比較してショップ文化の大きな転換を表しました。つまり、手作業の自動化が、給与明細がまだ手書きだった程度には検討されたことがなかったのです。
今日、さまざまな自動化事例が導入され、ショップは多様な形で恩恵を受けています。例えば、サブスピンドル、ライブツーリング、パーツコレクターを備えた2台の新しいバー給送Y軸旋削センターは、利用可能な無人時間15.5時間を最大限に活用し、部品を完結加工する目標で一晩中稼働するようにセットアップできます。ショップフロア従業員の多くは、単に機械のローディング/アンローディングから解放され、プロセス改善の方法を検討・提案できるようになりました。多くの場合、これらの有益な提案は、既存の手作業の自動化(加工サイクルへの部品バリ取り統合など)に関連していました。さらに、新しい検査技術により、一晩で加工された複数部品の測定ルーチンの一部が自動化されました。
Custom Toolはまた、約10年前に確立した「生産ログ」計画戦略のデータ収集も最近自動化しました。生産ログは、業務の骨格となり、その日の機械の有効性を期待される日量生産量と比較して示し、ショップが得ている「盗まれた時間」の量を示します(これは兄弟たちが、無人の毎晩15.5時間を呼ぶニックネームです)。また、ショップが年間無人加工時間の割合を総生産の50%以上に増やすことを目指す中で、一晩生産に適したジョブを特定するのにも役立ちます。Bob氏が言うように、それだけの無人加工時間は、はるかに低コストで第2シフトを持つのと同等です。
バーフィーダーの後
Bob Young氏が現場運営を管理し、Gillen氏(AT&T ConsultingのチーフアーキテクトIoTソリューションも兼務)はジョージア州アトランタに拠点を置きます(時間が許す限り頻繁にショップを訪問)。2人は、以前のオーナーが引退を控え、退出を探していたところ、以前機械工具ディストリビューターで働いていたBob氏に声をかけてきたことで、Custom Toolの購入を決意しました。
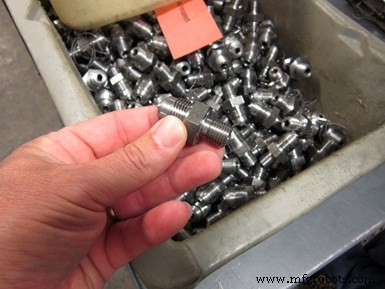
この燃料継手は、ショップが初めて無人で一晩中加工したジョブです。2つのねじ切り作業に冗長工具を使用して工具摩耗に対応し、無人で加工できる部品数を2倍にしました。また、この写真撮影後、ショップは特別な工具を使用してサイクル内バリ取りを行い、二次的な手動バリ取り作業を排除し始めました。
兄弟にとって、会社文化の変革が不可欠であることはすぐに明らかになりました。2人は、可能な限り自動化を実装することを念頭に、継続的改善のマインドセットを植え付けることに取り組み始めました。自然な離職もあり、比較的若く未経験だが、先進技術を受け入れやすく、プロセス合理化の方法を提案しやすい新しい人材を採用しました。
最初のバー給送旋削センターの無人加工メリットを見て、無人加工が現実になる未来を想像したCustom Toolは、2012年により大規模な投資を行い、ライブツーリング、サブスピンドル、Edge Technologiesバーフィーダーを備えたY軸Okuma LB3000 EX Spaceturnを追加し、一部の部品で完結加工を可能にしました。2016年にもう1台、2019年1月に3台目を追加しました。
しかし、無人加工のメリットを享受するには時間がかかりました。ショップは新しい機器に慣れ、潜在的な一晩加工操作を検証する必要がありました。その後、ショップが夜通し完全に成功裏に稼働できると確信できるまで、ジョブを夕方遅くまで徐々に長く実行するようになりました。信頼できる無人プロセスの確立にはいくつかの要素が考慮され、ショップはその過程で多くの教訓を得ました。それらのいくつかは以下に関連します:
- クーラントシステム。 予期せぬクーラント圧力低下やクーラント供給の中断は工具破損を引き起こす可能性があります。一晩稼働する機械は、1シフトのみ稼働する機械より多くのメンテナンスを必要とします。したがって、1シフト機械で数日ごとにチェックするブースターポンプフィルターを、今では毎日チェックする必要があります。さらに、Custom Toolの第2Y軸旋削センターには、クーラントシステムの問題を検知すると機械を停止させる信号を送信するコントローラーが搭載されています。
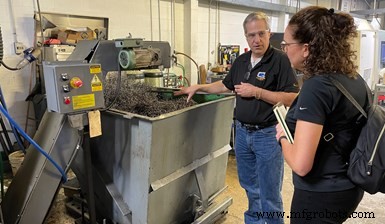
Bob Young氏がシニアエディターのLori Beckman氏に説明するように、無人加工プロセスを開発する際にはチップ管理を考慮することが重要です。このユニットは、旋削センターが無人で一晩稼働する際に、長く糸状のアルミ切りくずをより効果的に処理できるコンベア歯を備えています。
チップコンベア。 すべてのチップコンベアが同じではありません。Custom Toolの第1Y軸旋削センターには従来型ユニットがありますが、第2台にはコンベアに歯があるHennigユニットが装備されています。Young兄弟によると、このコンベアはアルミ加工でよく発生する長く糸状の切りくずをより効果的に除去するため、この機械でアルミジョブを一晩中稼働させる可能性が高くなります。これにより、パーツコレクションシステムに支障をきたすチップの「バードネスティング」が防止されます。- 部品回収。 当初、チップホッパーが部品コレクターも兼ねていました。現在、各旋削センターには統合された部品コレクターがあります。コレクターのサイズは一晩の生産量に対応できる必要があります。容量が小さすぎると、一晩で生産できる大型部品の数が制限されます。また、回収される部品ごとにクーラントが出てくるため、部品コレクターから機械のスラムにクーラントを排出し戻す手段が必要です。
- バーフィーダー。 ジョブの部品が大型の場合、バーフィーダーの容量が一晩で加工できる部品数を制限する可能性があります。一方、サイクルタイムが非常に速い場合、装填されたバー材をすべて消費してしまい、誰かがショップに来て材料を補充しないと、一晩の部品生産が減ってしまいます。
- 冗長工具。 写真に示された2種類のねじを持つ燃料継手部品は、冗長工具を使用して一晩中稼働するようにセットアップした最初のジョブでした。オペレーターが立ち会ってこのジョブを実行していたとき、そのオペレーターは2つのねじ切り工具の工具摩耗によりオフセット変更が必要になるタイミングを判断できました。しかし、ショップは最初、そのジョブを無人で4時間しか実行できませんでした。その時点で2つのねじ切り工具のオフセット調整が必要になったためです。これを認識し、ショップは冗長ねじ切り工具を使用し始め、工具摩耗が問題になる直前の特定個数で工具交換を呼び出すようにしました。ねじ切り工具インサートの潜在的な寿命をすべて使い切れるわけではありませんが、機械が無人で稼働できる追加時間によってこれが正当化されます。
- 負荷監視。 スピンドル負荷監視機能により、負荷がゼロになると工具が破損したことを意味します。部品プログラムは、その時点で機械が停止するように記述され、ジョブを継続して実行し、後続の工具を破損させるリスクを回避します。
- 測定能力。 数百個の部品を一晩で加工できるのは素晴らしいことですが、その無人生産により、一部のCustom Toolショップフロア従業員の一日の始まりが変わりました。部品の仕分け、検査、機械評価、次のジョブのセットアップに時間を割く必要があります。実際、ショップが最初に無人生産を導入したとき、部品検査がボトルネックになりました。検査ルーチンを高速化するため、Custom ToolはKeyence IMシリーズ画像寸法測定システムを追加しました。これは、デバイス上にセットアップされた1つまたは複数の部品の多数の外部フィーチャーを自動的に測定・記録できます。
生産ログの自動化
Bob氏が2011年に導入した生産ログは、9台のCNC機械と1台のロボット溶接セルのそれぞれについて、日次の計画作業と実際の生産達成を比較することで、その日の生産性を明らかにします。また、利用可能な一晩の時間をどれだけ効果的に活用しているかも明らかにします。
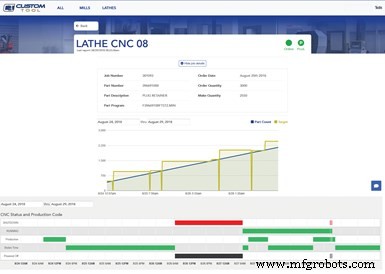
自動データ収集システムは、20分ごとに機械から生産情報を収集します。また、ショップのERPソフトウェアからジョブデータも取得します。レポートを作成して、生産ログ情報をよりグラフィカルに表示できます。写真提供:Custom Tool
最近まで、これらすべてのデータは手動で収集されていました。毎時間、従業員が各機械の時間当たり部品生産数を記録し、それらの値と機械ステータスコードを生産ログスプレッドシートに入力していました。ショップは、日勤時の生産時間を表すコード10と、一晩の無人生産時間を表すコード15の値を最大化するよう努めています。これらの値を期待日量生産と比較することで、真の機械稼働率が明らかになるとBob氏は言います。セットアップ、再加工、材料・工具・オペレーター対応待ち時間などの他のコードは、実際の加工時間に加えて、ジョブ完了に正確にどれくらい時間がかかるかを明らかにします。
各ジョブのステータスを追跡するための共通変数が設定されています。部品カウントはGコードで処理され、部品サイクルが完了するたびに1ずつ増加します。他の変数にはオペレーター入力が必要です。これらには、ランターゲット(部品カウントがこの値に達すると機械が一時停止)、ジョブ番号(ジョブトラベラーに記載)、生産ログコード(生産ステータスが変更されたときを示す)が含まれます。
生産ログは、無人運転に適したプロセスを特定するのに役立ちます。一晩中稼働するようにセットアップされた機械が15.5時間の利用可能時間に近づいていない場合、そのジョブが一晩運転に適していない可能性があります。または、ある機械が一晩中稼働し、別の機械が半分しか稼働しない場合、半分しか稼働しなかったジョブを別の機械に移し、より長く稼働していた機械の仕事で置き換えることで、より高い稼働率を達成できるかもしれません。生産ログはまた、工具破損やバーフィーダーの故障など、機械が目標生産値に達しなかった原因となった問題を記録する日記の役割も果たします。
ショップは、誰も毎時間機械を訪れて生産ログのデータを収集・入力する必要のないシナリオに向けて取り組み続けています。これは、Gillen氏が開発している自動データ収集・レポートシステムのおかげです。このシステムは、ウェブベースの産業用IoT(IIoT)プラットフォームを使用し、オープンソースのMTConnect通信プロトコル用エージェントを持つ機械および同社のJobboss ERPソフトウェアからデータを取得します。プラットフォームは、TelitのDevicewise for Factoryです。TelitはIIoTモジュール、ソフトウェア、接続サービスとソフトウェアを提供する会社です。
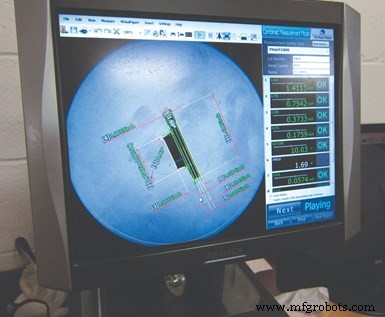
無人加工とは、朝ショップ担当者が到着すると大量の部品が待っていることを意味します。Custom Toolでは、これが検査ボトルネックを生み、画像寸法測定デバイスの導入を促して品質管理担当者の部品測定を高速化しました。
Gillen氏によると、このシステムのメリットは、さまざまなコントローラーとインターフェースでき、データ収集にカスタムプログラミングが不要なことです。以前手動で収集していた機械からのすべてのデータ(部品カウント、機械コードなど)とERPデータ(ジョブ番号、ジョブ説明、受注日、受注数量、納期など)を自動的に取得し、クラウドに保存するように設定されています。データはウェブダッシュボードからアクセス可能です。レポートを作成して、以前スプレッドシートで利用できていた生産ログ情報をよりグラフィカルに表示できます。
システムは2018年6月初めから20分ごとにデータを収集し、稼働中の機械についてエントリーを欠かしたことはありません。Gillen氏は、優れた機械監視製品がたくさんあると述べています。しかし、彼の技術的バックグラウンドにより、ショップが最も知りたいビジネス情報に対応する社内ソリューションを探求する機会が得られました。また、このデータ収集機能は、切削時間を特定の切削工具やインサートタイプに結びつけるなど、さらに高度な分析にもつながる可能性があると感じています。
産業機器
- 最新CNC旋盤「Quick Turn Nexus 350」─ 高速金属除去と精密加工を両立
- ドリアンツールVictory CNCクイックチェンジギャングツール:12工具自動化で旋盤作業を効率化
- DPテクノロジーEsprit 2008:B軸輪郭加工サイクルでターンミル機の仕上げ旋削を革新
- ショップのエコ戦略:カーボンフットプリント削減とビジネス向上の実践ヒント
- ジョブショップ入札術:見積もりのよくある落とし穴を回避する
- ターニングセンターでの精密ホブ加工技術:SDPの事例
- レスポンシブロボットで効率向上:エナジーダイナミクスの選択
- ガネッシュ サイクロン 32-GT CNC旋盤:3軸精度と生産性向上
- 苦難を乗り越え、無人生産(ライツアウト)を成功させるまで
- 真の資産:小売業務における人的資本
- 無人運転の精度確保:一人機械工場オーナーの安全戦略としてのオンマシンプロービング