



産業用ロボットによる銅溶接の最適化:優れた性能を実現
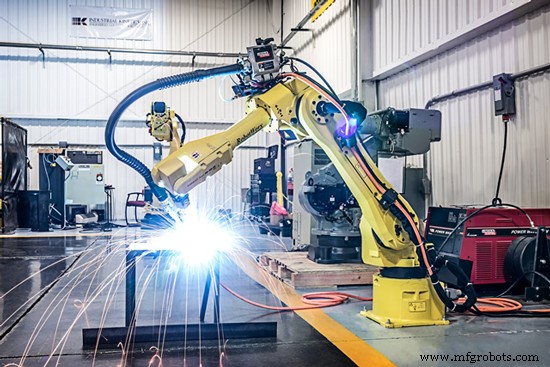
銅と銅合金は、多くの製造環境で理想的な独自の材料特性の組み合わせを提供します。優れた電気・熱伝導性、優れた耐食性、加工容易性、良好な強度と疲労耐性のため広く使用されています。その他の有用な特性には、非発火性、金属間摩耗耐性、低透磁率、特徴的な色があります。
銅溶接プロセス
銅はよく溶接で接合されます。アーク溶接プロセスが主な関心事です。アーク溶接は、被覆アーク溶接(SMAW)、ガスタングステンアーク溶接(GTAW)、ガスメタルアーク溶接(GMAW)、プラズマアーク溶接(PAW)、サブマージアーク溶接(SAW)で実施可能。
ガスシールドを使用する溶接プロセスが一般的に好まれますが、SMAWは多くの非クリティカル用途で使用可能。アルゴン、ヘリウム、またはこれらの混合ガスがGTAW、PAW、GMAWのシールドガスとして使用されます。一般的に、手動溶接で材料厚3mm未満、低熱伝導性、または両方の場合にアルゴンを使用。薄肉部の機械溶接および高熱伝導性合金の厚肉部手動溶接には、ヘリウムまたはヘリウム75%・アルゴン25%混合が推奨。少量の窒素をアルゴンシールドガスに添加して実効熱入力を増加可能。被覆アーク溶接は幅広い銅合金厚に使用可能。銅合金SAW用被覆電極は、標準サイズ2.4〜4.8mmで市販されています。
ガスタングステンアーク溶接(GTAW)
ガスタングステンアーク溶接は、強烈なアークにより継手で極めて高温を生成し、狭い熱影響部(HAZ)を形成するため、銅と銅合金に適しています。
銅とより熱伝導性の高い銅合金を溶接する際、周囲の高伝導性基材を最小限の加熱で融合完了させるには、アークの強度が重要。狭いHAZは、析出硬化された銅合金溶接で特に望ましいです。
標準的なタングステンまたは合金タングステン電極の多くが、銅と銅合金のGTAWで使用可能。タングステン電極の一般的選択基準は、銅と銅合金に概ね適用。特定銅合金クラスを除き、トリウム添加タングステン(通常EWTh-2)が、より良い性能、長寿命、汚染耐性の高さで推奨されます。
ガスメタルアーク溶接(GMAW)
ガスメタルアーク溶接は、厚さ3mm未満の銅と銅合金接合に使用。GMAWは3mm以上の肉厚と、アルミニウムブロンズ、シリコンブロンズ、銅ニッケル合金の接合に推奨されます。
プラズマアーク溶接(PAW)
銅と銅合金のPAW溶接は、これらの合金のGTAWと比較可能。アルゴン、ヘリウム、または混合ガスがすべての合金溶接に使用。銅溶接時に水素ガスを使用してはなりません。
プラズマアーク溶接はGTAWに対して2つの明確な利点があります:
- タングステンが隠蔽・完全シールドされ、電極汚染を大幅に低減。特に沸点の低い成分を含む合金(黄銅、青銅、リン青銅、アルミニウムブロンズ)で効果的。
- 構成されたアークプルームにより、HAZ成長を最小限に抑えながらより高いアークエネルギーを実現。GTAWと同様に、電流パルセーションとランピングも使用可能。プラズマアーク溶接装置は微細作業用に小型化され、マイクロプラズマ溶接として知られています。
銅と銅合金のプラズマアーク溶接は、自溶またはフィラー材使用の両方で実施可能。フィラー材選択はGTAWで概説したものと同一。このプロセスの自動化と機械化は容易に実行可能で、汚染が生産効率を制限するGTAWより好ましい。PAWの溶接姿勢はGTAWと同一。ただし、プラズマキーホールモードは垂直上向き姿勢で厚肉部に対して評価されています。一般的に、GTAWで提示されたすべての情報はPAWにも適用可能。
サブマージアーク溶接(SAW)
重板から成形されたパイプなど、厚肉材料の溶接は、粒状フラックス下での連続メタルアーク運転で実現可能。効果的な脱酸とスラグ-金属反応による必要溶接金属組成形成がクリティカルで、銅基材向けSAWプロセスはまだ開発段階。このプロセスのバリエーションは、溶着やハードフェーシングに使用可能。銅ニッケル合金には市販フラックスを使用すべきです。
合金冶金と溶接性
多くの一般的金属が銅と合金化され、さまざまな銅合金を生成。最も一般的な合金元素はアルミニウム、ニッケル、シリコン、スズ、亜鉛。その他の元素と金属が少量添加され、耐食性や機械加工性など特定特性を改善。
9つの銅および銅合金グループ:
- 銅:最小99.3% Cu含有
- 高銅合金:最大5%合金元素含有
- 銅亜鉛合金(黄銅/真鍮):最大40% Zn含有
- 銅スズ合金(リン青銅):最大10% Snと0.2% P含有
- 銅アルミニウム合金(アルミニウムブロンズ):最大10% Al含有
- 銅シリコン合金(シリコンブロンズ):最大3% Si含有
- 銅ニッケル合金:最大30% Ni含有
- 銅亜鉛ニッケル合金(ニッケルシルバー/洋白):最大7% Znと18% Ni含有
- 特殊合金:特定特性向上のための合金元素含有(例:機械加工性)
多くの銅合金に一般名があります。無酸素銅(最小99.95% Cu)、ベリリウム銅(0.02〜0.2% Be)、メンツ金属(Cu40Zn)、ネーブルブラス(Cu-39.5Zn-0.75Sn)、商業用青銅(Cu-10Zn)など。
特性
銅合金の多くの物理的特性が溶接プロセスに重要:融点、熱膨張係数、電気・熱伝導性。特定合金元素が銅と銅合金の電気・熱伝導性を低下させます。
溶接性
いくつかの合金元素が銅と銅合金の溶接性に顕著な影響を与えます。揮発性・有毒な合金元素が少量含まれることが多く、フェロウス金属溶接時より効果的な換気システムで溶接者/オペレーターを保護する必要性がよりクリティカルです。
亜鉛は、合金中の亜鉛割合に比例してすべての黄銅の溶接性を低下。亜鉛の低沸点により、銅亜鉛合金溶接時に有毒蒸気を生成。
シリコンは、脱酸とフラックス作用により銅シリコン合金の溶接性に有益な影響。
スズ
スズは、1〜10%含有時に溶接時のホットクラック感受性を増大。亜鉛と比較し、スズは遥かに低揮発性・低毒性。溶接中、スズが銅に優先的に酸化する可能性あり。結果として酸化物巻き込みが発生し、溶接部強度を低下させる可能性。
強固な酸化物
ベリリウム、アルミニウム、ニッケルは強固な酸化物を形成し、溶接前に除去必須。溶接プロセス中のこれら酸化物形成は、シールドガスまたはフラックスと適切な溶接電流の併用で防止必須。ニッケル酸化物はベリリウムやアルミニウム酸化物ほどアーク溶接に干渉しない。したがって、ニッケルシルバーと銅ニッケル合金は、プロセス中の溶接電流タイプに対して感度が低い。ベリリウム含有合金も溶接時に有毒ヒュームを生成。
酸素
酸素は、十分な量のリンや他の脱酸化元素を含まない特定銅合金で、気孔を生じさせ溶接強度を低下させる可能性。酸素は遊離ガスまたは酸化銅として存在。最も一般的に溶接される銅合金は、通常リン、シリコン、アルミニウム、鉄、マンガンなどの脱酸化元素を含有。
鉄とマンガンは、それらを含む合金の溶接性に顕著な影響を与えない。鉄は一部特殊黄銅、アルミニウムブロンズ、銅ニッケル合金に1.4〜3.5%含有の典型。マンガンはこれら同合金に一般的だが、鉄より低濃度。
フリーカッティング添加剤
鉛、セレン、テルル、硫黄が機械加工性向上のために銅合金に添加。ビスマスも鉛フリー合金要求時にこの目的で使用開始。これらの微量合金剤は機械加工性を改善する一方で、合金をホットクラック感受性にさせることで溶接性に顕著な悪影響。約0.05%の添加で悪影響顕在化、濃度増大でより深刻。鉛がホットクラック感受性で最も有害な添加剤。
溶接性に影響する要因
特定銅合金を構成する合金元素以外にも、いくつかの要因が溶接性に影響。これらは、溶接対象合金の熱伝導性、シールドガス、溶接時の電流タイプ、継手設計、溶接姿勢、表面状態と清浄度。
熱伝導性の影響
銅と銅合金の溶接時挙動は、合金の熱伝導性に強く影響される。市販銅と軽合金銅材料(高熱伝導性)を溶接する際、継手への最大熱入力を提供するよう電流タイプとシールドガスを選択必須。この高熱入力が、局所溶接ゾーンからの急速な熱放散を相殺。
肉厚に依存し、低熱伝導性銅合金には予熱が必要な場合あり。層間温度は予熱温度と同一にすべき。銅合金は鋼ほど頻繁に溶接後熱処理されないが、一部合金は残留応力とホットショートネス最小化のため制御冷却が必要。
溶接姿勢
銅とその合金の高流動性により、可能な限り平姿勢で溶接実施。水平姿勢は一部フィレット溶接(隅肉継手とT継手)で使用。
析出硬化型合金
最も重要な析出硬化反応は、ベリリウム、クロム、ホウ素、ニッケル、シリコン、ジルコニウムで獲得。析出硬化型銅合金溶接時は、酸化と未溶融防止に注意。可能なら焼鈍状態で溶接し、溶接部に析出硬化熱処理を実施。
ホットクラッキング
銅スズ合金や銅ニッケル合金など、銅合金は凝固温度でホットクラッキング感受性あり。この特性は、液相線-固相線温度範囲が広いすべての銅合金で発現。激しい収縮応力により、金属凝固時に枝晶間分離が発生。ホットクラッキングは、溶接時拘束低減、予熱による冷却遅延と溶接応力低減、ルート隙間縮小とルートパス拡大で最小化可能。
気孔
特定元素(例:亜鉛、カドミウム、リン)は低沸点。溶接中のこれら元素気化が気孔原因。これら元素を含む銅合金溶接時、より高い溶接速度とこれら元素を少なく含むフィラー材で気孔最小化可能。
表面状態
作業面のグリースと酸化物は溶接前除去必須。ワイヤブラッシングまたはブライトディッピング使用可能。アルミニウムブロンズとシリコンブロンズの表面ミルケールは、溶接領域から最低13mm距離で除去、通常機械的手段。銅ニッケル合金のグリース、ペイント、クレヨンマーク、工場汚れ等は脆化原因となり除去必須。銅ニッケル合金のミルケールは研削または酸洗で除去、ワイヤブラッシングは無効。
銅溶接合金(電極材料)
理想的な電極材料は、工具鋼の圧縮強度と銀の伝導性を兼ね備えるもの。残念ながらそんな材料は存在しない。そのため、いくつかの異なる銅合金が開発された。すべてのRWMA推奨材料は、純銅より高い焼鈍/軟化温度を持ち、改善された圧縮強度と耐摩耗性を備える。銅が高強度と耐摩耗性達成のために合金化されているため、伝導性にはある程度犠牲あり。
銅合金クラス:
クラス1:アルミニウムやその他高伝導性材料溶接に最も多く指定。RWMA合金中で最も伝導性が高い。最も軟らかく(最低強度と耐摩耗特性)。
クラス2:最も広く使用され推奨される銅合金。幅広い鋼合金に推奨。スポット、シーム、プロジェクション、クロスワイヤ溶接に推奨。クラス1よりわずかに伝導性低いが、より高い強度と耐摩耗特性。
クラス3:メイン3グレード中で最低伝導性だが、最高強度特性。高強度と耐摩耗性が不可欠なほとんどの用途に推奨。
産業用ロボット