



ニッケル溶接の先進自動化:ロボティクスによる高性能化
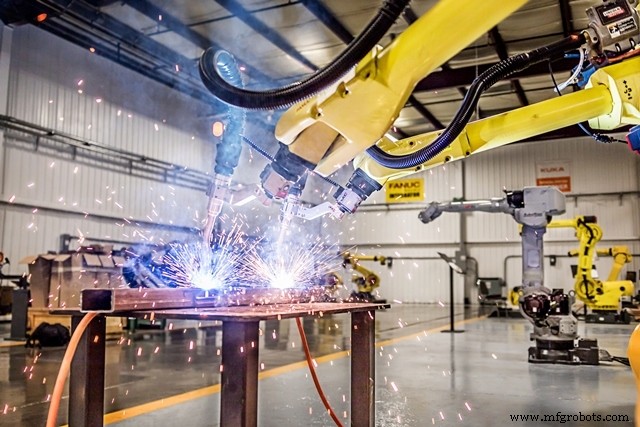
ニッケルおよびコバルト基合金:
ニッケル基合金とコバルト基合金は、類似用途で使用される2つの耐熱溶接材料としてしばしばグループ化されます。耐熱性から耐食性まで、ニッケル基とコバルト基合金(スーパーアロイとも呼ばれる)は、耐熱クラスで最も重要な材料です。
耐熱合金は、他の一般的材料が失敗する高温下での厳しい使用条件に耐えるよう開発された金属です。
耐熱材料で溶接しない場合でも、どのような特性が要求されるか?
- 酸化とスケールへの耐性、高温での適切な機械的特性と耐性(短時間:高温引張強さ、長時間:クリープ耐性)
- 時間的安定性。厳しい使用条件が構造と特性の変化、更なるクラック形成を誘発する可能性
- 延性と高温粒界腐食(IGA)耐性も重要。耐熱合金溶接はこれらの特性を劣化させてはならない
鉄基合金
耐熱用途のものは、振る舞いが他材料類似のため鋼とは見なされません。組成は複雑で、重要な割合のニッケルとクロムを含み、他元素が特殊特性付与のために添加されます。
ニッケル基またはコバルト基合金
その他の耐熱材料には、基金属がニッケルまたはコバルトで、他の異なる元素添加で組成が修正された合金が含まれます。
上記基金属をさまざまな元素で合金化すると、異なる材料クラスが生成されます。組成のみから特性を得て、熱処理で改善されないものは、固溶強化型と指定されます。このタイプの耐熱材料溶接は容易に実行可能。代表的な鉄基:N-155(またはMultimet)。代表的ニッケル基:Inconel 600、Hastelloy X。代表的コバルト基:L-605(またはHS-25)、S-816。
固溶化と析出(エージング)プロセスで硬化可能な他クラスは、加熱冷却時に起こる微妙な反応で微細構造が変化するため熱処理に応答。代表的鉄基:A-286、Incoloy 901。代表的ニッケル基:Waspaloy。
上記と共通の多くの特性を持つ異なる材料クラスは、耐食合金と呼ばれ、攻撃的化学物質への耐性を目的とし、過熱の影響の有無を問わない設計。
基金属として考えた場合、ニッケルとコバルトは、耐熱性、特にガスタービン、炉付属品、高温化学処理システム、耐食用途での使用に適した興味深い特性セットを持ちます。
耐熱合金の溶接
一般的なルールとして、耐熱材料溶接は最も延性の高い状態(多くの場合、焼鈍または溶体化処理状態)で実施すべきです。
ニッケルは延性金属元素で、鋼とステンレス鋼の合金化に使用され、関与合金の特性を修正。基金属としては、鋳造・鍛造問わず、適切に合金化・処理されると、熱と腐食への顕著な耐性、特に高温下での応力耐性を発揮します。
ニッケル基材料は、耐食性と高温特性、適切な熱処理で選択。仕様で規定されるが、商品名で知られることが多い。固溶強化型合金は焼鈍状態で容易に溶接可能。析出硬化型鍛造合金は溶体化処理状態で溶接、必要に応じて熱処理実施。溶接可能な鍛造合金名をいくつか列挙:Hastelloy B、C、C276、N、X、Inconel 600、601、625、Rene 41。
コバルトも延性金属。幅広い特殊用途材料の主要合金元素として使用。基金属として他元素と合金化すると、高温酸化とスケール耐性が主要特性、高温強度は限定的。
コバルト基材料は、鋳造か鍛造かにより組成がやや異なる。鋳造合金の一部:HS 21、X 40(Stellite 31)、G 34、Mar M 509、FSX 414。
一般的な鍛造合金:S 816、L605(HS 25)、HS 188、Mar M 918、G 32 B。すべて約20%クロムと、ニオブ、タンタル、ジルコニウム、バナジウムなどの炭化物形成元素を含む。炭素含有量:鋳造合金0.25-1.0%、鍛造合金0.05-0.4%。
溶接
すべての主要溶接プロセスが適用可能。ただし、フラックス使用で他技術にない複雑さを導入するため、アセチレンガス溶接法は推奨されない可能性あり。
摩擦溶接は耐熱材料溶接に使用可能。固溶化と析出硬化で特性を得る材料では、溶接熱が継手直近の特性に与える影響に注意。強度低下が問題でなければ、他の制限考慮事項はない。
抵抗溶接(スポットとシーム)は耐熱合金溶接に広く使用。特にコンバスターライナー、フレームホルダーなど多くの耐熱薄板アイテム、現代ガスタービンエンジン要素やその他高温機械部品が、より一般的なステンレス鋼と同様に、生産または修理手順としてスポット/シーム溶接されます。
アーク溶接耐熱合金は、特に固溶化と析出熱処理で硬化する材料で、溶接中または熱処理中にクラックを生じることが多い。このため、適切な手順開発によりクラック回避に細心の注意を払う必要あり。すべてのアーク溶接プロセス使用可能だが、材料厚により適不適あり。
ガスタングステンアーク溶接耐熱合金は薄肉部に最適。要素保持治具に微細穴あき銅バックアップバーを装着し、溝を通じて薄いアルゴン流を供給するのが良いプラクティス。
耐熱合金溶接用充填材組成は、基材と互換性があり、充填材/基材希釈比を考慮してクラックからの最大自由度を提供する延性を持つべき。
耐熱析出硬化型合金溶接前には、適切なプロセスアニーリング熱処理で成形/曲げ応力をすべて除去。酸化防止のため真空または制御雰囲気炉で実施推奨。必要なら、再溶体化と析出(エージング)処理を溶接直後に実施。シールドメタルアーク溶接は固溶強化型耐熱合金に時々使用されるが、固溶化析出硬化型には不使用。
欠陥制御
このタイプの耐熱合金溶接で生じやすい欠陥のうち、気孔は溶接前の適切な洗浄と表面汚染除去で制御可能。ワークピースと充填材の溶接前洗浄は極めて重要。あらゆるタイプのクラック(溶接部または基材)は許容されない。継手設計は応力集中と多軸応力を回避すべき。高熱入力による大きな残留収縮応力もクラック原因になり得る。
高エネルギー溶接耐熱合金は、溶接中にパーツが受ける拘束度により、さまざまなレベルの溶接性を示す。通常極めて低い溶接性を示すニッケル鋳造合金でも、要求の厳しくない用途では電子ビーム溶接可能。
ニッケルまたはコバルト溶接アプリケーションの自動化にご関心がある場合は、スタッフまで電話(877-762-6881)またはお問い合わせフォームでご連絡ください。弊社エンジニアが、お客様のプロセス要件に最適なオプションを検討します。
産業用ロボット