



アルミニウム溶接自動化:精度、効率、品質の追求
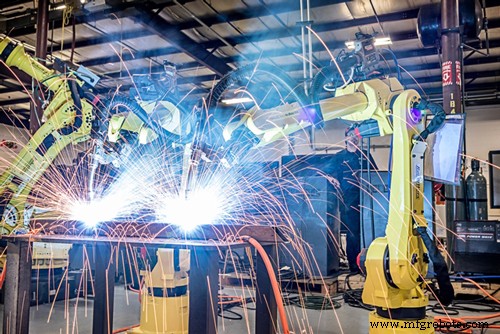
アルミニウムは最も溶接が難しい合金です。酸化アルミニウムは3700°F(約2038℃)で融解しますが、アルミニウム自体は1200°F(約649℃)で溶けます。このため、溶接前に表面の酸化アルミニウムを徹底的に除去する必要があります。アルミニウムには熱処理型と非熱処理型の合金があります。熱処理型アルミニウム合金は、エージングと呼ばれるプロセスで強度を獲得します。アルミニウム溶接時、オーバーエージングにより引張強度が大幅に低下する可能性があります。
主要アルミニウム合金元素の9グループ:
| 記号 | 主要合金元素 |
| 1xxx | 非合金(純アルミニウム) ≥99% Al |
| 2xxx | 銅が主要合金元素、他元素(マグネシウム等)指定の場合あり |
| 3xxx | マンガンが主要合金元素 |
| 4xxx | シリコンが主要合金元素 |
| 5xxx | マグネシウムが主要合金元素 |
| 6xxx | マグネシウムとシリコンが主要合金元素 |
| 7xxx | 亜鉛が主要合金元素、他に銅、マグネシウム、クロム、ジルコニウム指定の場合あり |
| 8xxx | その他元素(スズ、一部リチウム組成含む) |
| 9xxx | 将来用に予約 |
アルミニウム溶接に影響する要因:
- 酸化アルミニウム被膜
- 熱伝導性
- 熱膨張係数
- 溶融特性
鍛造アルミニウム合金
1xxx系
優れた耐食性、高い熱的・電気的伝導性、低い機械的特性、優れた加工性が特徴。加工硬化で適度な強度向上可能。主な不純物は鉄とシリコン。
2xxx系
最適特性獲得に溶体化熱処理必要。溶体化熱処理状態では、機械的特性は低炭素鋼と同等または超える。析出熱処理(エージング)で更なる機械的特性向上を図る場合あり。この処理は降伏強度向上、伸び損失を伴う。引張強度への影響はそれほど大きくない。2xxx系は他アルミニウム合金ほど耐食性良くなく、条件により粒界腐食感受性あり。中温度での強度要求用途に適し、溶接性限定的だが一部合金で優れた切削性。
3xxx系
一般に非熱処理型だが、1xxx系より約20%高強度。マンガンをアルミニウムに効果的に添加できる割合は約1.5%までで、少数合金で主要元素として使用。
4xxx系
主要合金元素シリコン、最大12%添加可能で溶融範囲を大幅に低下。このためアルミニウム-シリコン合金は、基材より低い溶融範囲が必要なアルミニウム溶接用ワイヤやろう付け合金として使用。陽極酸化仕上げで濃灰色〜炭色になるため、建築用途で需要あり。
5xxx系
主要合金元素マグネシウム。マンガンと併用で中〜高強度加工硬化型合金に。マグネシウムはマンガンより著しく効果的な硬化剤(0.8% Mg ≈ 1.25% Mn)、より多量添加可能。比較的良好な溶接特性と海洋雰囲気耐食性。高マグネシウム合金では加工硬化量と使用温度に制限必要(応力腐食割れ感受性回避)。
6xxx系
マグネシウムシリサイド(Mg₂Si)生成に必要な比率でシリコンとマグネシウムを含有、熱処理型。2xxx/7xxx系ほどうる強くないが、比較的良好な成形性、溶接性、切削性、耐食性、中程度の強度。この熱処理型グループは、T4調質(溶体化熱処理のみ、析出熱処理なし)で成形後、析出熱処理でフルT6特性に強化可能。
7xxx系
1〜8%の亜鉛が主要合金元素、少量マグネシウムと組み合わせで中〜高強度熱処理型合金に。通常銅、クロム等も少量添加。一部7xxx系合金は機体構造や高応力部品に使用。高強度7xxx合金は応力腐食割れ耐性低下傾向、オーバーエージング調質で強度、耐食性、破壊靭性のバランス改善に使用されること多い。
RobotWorxは、さまざまな動作範囲、フットプリント、マウントオプション、速度を持つ多様な溶接ロボットを取り扱っています。弊社溶接ロボットの見積もりや、ニーズ・要件についてご相談をご希望の場合は、今すぐご連絡ください。電話でも対応可能です(877-762-6881)。
産業用ロボット
- アルミニウム熱処理の全知識:プロセス、メリット、用途を徹底解説
- 先進溶接自動化装置:効率と品質を向上
- 溶接自動化が熟練労働力不足に対処
- 溶接後のアルミニウム洗浄:美しい仕上がりを実現するプロフェッショナルガイド
- アルミニウム溶接マスターガイド:難易度の理由から工法選定・コツまで徹底解説
- 製造用アルミニウム合金:軽量・耐久・多用途なソリューション
- 燃費向上への鍵:大型トラック向けアルミニウム溶接
- 自動化が牽引するロボット溶接の次世代トレンド
- 最適なパフォーマンスのための適切なアルミニウム合金選び
- 精密CNC機械加工に最適なアルミニウム合金の選び方
- JIS BA11PC O アルミニウム合金 – 高耐食性と多用途な溶接性