



薄型平行光学部品の測定をマスター:精度で落とし穴を克服
薄型平面光学部品の需要と測定課題
より小型のコンシューマー製品と半導体デバイスへの需要に駆られ、メーカーは多様な用途で薄型平面光学部品を必要としています。これにより、材料および光学メーカーには、ガラスが平坦で、歪みを引き起こし最終製品の機能に影響を与える材料変形がないことを保証する責任が生じます。これは、薄型平面光学部品の均一性を測定・確認し、それらが目的に適していることを証明する必要がある測定ツールに大きな負担をかけます。
本質的に、薄型平行光学面の測定は極めて困難です。このような光学部品は数ミリメートル未満の厚さが特徴で、これにより前面と背面が非常に近接しています。そのため、標準的な機械式位相シフト干渉計(PSI)では、これらの面を区別することが困難です。
解決策:フーリエ変換位相シフト干渉計(FTPSI)
より高度な解決策はフーリエ変換位相シフト干渉計(FTPSI)で、薄型平行ガラスの前面・背面、光学的厚み変動、材料均質性を容易に特性評価できます。FTPSIを使用すれば、厚さ1ミリメートル未満でも前面と背面を区別し、両面の品質を単一測定で特性評価できます。
なぜFTPSIなのか?
FTPSIが薄型平行光学部品の測定に好まれる技術である理由を理解するには、従来の測定技術を詳しく見て、どこが不足しているかを確認する必要があります。
理想的な参照光学部品(透過フラット[TF]と呼ばれる)を通して光ビームを被測定部品に通すPSIを考えてみます。適切にアライメントされると、TFと被測定部品は干渉縞パターンを生成し、これが干渉縞図として記録されます。測定ソフトウェアは位相シフトによって生じる高さの変動を解析し、表面波面(TFとテスト部品の高さの差を表す)を再構成します。
薄型平行部品の前面をアライメントすると、通常背面からの2次反射が干渉計に戻ります。これにより、PSIでは正確に解析できない複数の重なり合う干渉縞図による複雑な縞パターンが生じます。(図1)

状況を改善するための対策はいくつかありますが、それらは時間がかかり、全体プロセスに不必要かつ潜在的に有害なステップを追加します。これらには、背面に黒色塗料を塗って反射を消す、濃い色のマーカーで着色する、ワセリンを塗布するなどが含まれます。
FTPSI法は、薄型光学部品の背面を手動で操作して有意義で正確な測定を行う必要性を排除します。代わりに、FTPSIは背面からの反射を利用して、単一測定で薄型光学部品に関するより多くの情報を得ます。これはFTPSIが干渉縞図を作成するためにテストキャビティ内で機械的動作を必要としないため可能です。代わりに、FTPSIはレーザー光源の波長変調に依存して測定を可能にします。FTPSI取得時の光学パス内の各キャビティは、そのキャビティ長を定義する一意の干渉周波数を生成し、これにより表面の明確な区別と正確な特性評価が可能になります。アルゴリズムは両面を解析し、それぞれの形状を独立して特性評価できます。(図2)

マルチサーフェスFTPSI
基本から始めましょう。前述のTF(透過フラット)は、干渉計とともに使用され、表面または透過波面測定の平面基準を確立します。参照フラット(RF)は、全体波面への影響を最小限に抑えて測定ビームを導く高品質光学面です。
最も単純なFTPSI測定は、TF(表面1)とテスト部品(表面2と3)で構成される3面構成です(図3参照)。この構成では背面結果が得られますが、測定ビームがテスト部品の材料を通過するため、材料の非均一性が含まれます。
背面のより高精度な測定には、テスト光学部品の後ろにRF(表面4)を配置する4面構成を使用できます。この構成では、表面3の形状が既知のRFと比較されます。この構成により、背面とRFの間に第2のテストキャビティが形成され、部品内の材料の不確実性なしに背面の直接測定が可能になります。
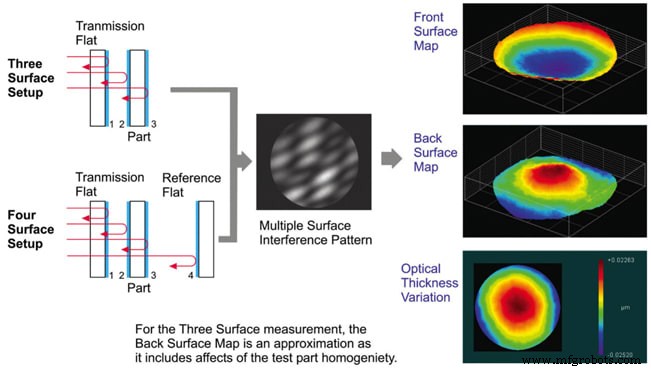
3面および4面キャビティ構成の両方を含む単一のFTPSI測定には、テスト部品全体の材料厚みの全面マップである厚み偏差結果が含まれます。
材料均質性
上記の4面キャビティ構成により、テスト部品の材料均質性の特性評価が可能になります。これはFTPSI技術のユニークな機能です。均質性情報は、まずテスト部品をキャビティ内に入れて測定し、次に部品をキャビティから取り出して「空キャビティ」測定を行い、TFとRFを比較することで得られます。
非線形成分のみを提供する他の均質性測定技術とは異なり、FTPSI結果は固定キャビティを維持するため、材料均質性の非線形成分と線形成分の両方を提供できます。線形部分はビームポインティングに敏感なアプリケーションにとって重要で、結果を用いてビームがテスト部品を通過する際にどう偏向するかを予測できます。
精度
すべての干渉計測定法と同様に、測定不確実性は参照光学部品の品質、測定環境の安定性、マウント技術など多数の要因に基づきます。
直径6インチ(150mm)未満の部品では、測定に使用する光の波長の2.5%程度、すなわちλ/40のオーダーで参照光学部品のピークツーバレー表面形状を実現できます。例えば、波長633nmの赤色レーザーを使用するシステムでは、これは約16nmに相当します。ほとんどの場合、これにより薄型ガラス用途の許容帯域内に収まる測定結果が得られます。

テストキャビティで部品をどう保持するかは、薄型光学部品の測定においておそらく最も重要な要因です。具体的にはマウント技術とマウント向きです。薄型光学部品を単純にクランプすると、望ましくない応力が生じて光学部品が曲がる可能性があります。向きの違い、特に薄型部品では重力効果により、非常に異なる測定結果をもたらす可能性があります。理想的には、部品を最終用途アプリケーションで使用されるのと同じ構成でマウントし、設計意図と実際の性能の間に予期せぬ差異が生じないようにすべきです。(図4)
まとめ
FTPSIは、薄型平行光学部品の品質を確保する必要がある光学メーカーにとって魅力的な選択肢です。従来の機械式PSIとは異なり、FTPSIは前面と背面を区別し、それらの表面情報を単一の再現性のある測定で特性評価できます。装置とアルゴリズムの進歩により、FTPSIは1mm未満の厚さの光学部品の表面形状、厚み偏差、材料均質性を特性評価できます。薄型平行光学部品への需要の高まりと、それらを正確に測定する際の課題に直面して、FTPSIは従来手法の限界を克服します。その特性評価の強みと使いやすさにより、光学測定の良い選択肢となります。
この記事は、Zygo Corporation(コネチカット州ミドルフィールド)の戦略的ビジネス開発担当副社長ダン・ムシンスキーによって執筆されました。詳細についてはこちら 。
センサー
- 修理なのに修理じゃない?真の修理を見分ける方法
- 並列抵抗・インダクタAC回路の解析:実践ガイド
- CNCスイス型旋盤部品における精密表面仕上げの実現
- アルミニウム切削・研削のマスター:よくある課題を克服する
- 欠陥フリーな材料表面を実現する4つの実証済みステップ
- GD&Tにおける平面度公差の理解:精密部品製造を確実にする
- 深度サーモグラフィ:3D材料の内部温度を精密測定
- NASAの光ファイバーセンシングシステムで宇宙船の打ち上げ荷重を高度監視
- NASA開発・高性能UV光電子放出ツール─ 曲面・異形状表面の微量汚染検出で接着信頼性向上
- 高性能ニオブチタン窒化薄膜コーティング:赤外線検出器吸収体向け
- ニコン、顕微鏡向け高精度層厚測定ソフトウェアを発表