



加工性能における表面レイ(加工目)の重要な役割
一部の機械加工部品では、満足な性能が「レイ(加工目)」の正しい方向に依存します。レイを間違えると、早期故障や保証コストの発生につながります。ここでは表面レイとその重要性を紹介します。
加工方向とレイ
「レイ」とは、表面仕上げの方向性を指す用語です。支配的なパターンやテクスチャの方向を表します。
例として、旋盤で加工されたシャフトを考えてみましょう。切削工具が材料を除去する際、表面に浅い溝を残します。この溝は、ねじ山のようにシャフトに沿って螺旋状に走りますが、より浅くピッチが細かいです。
シャフトの端面を加工しても同じことが起きます:工具が溝を切り、古いLPレコードのような溝ができます。
これらの表面のレイはどうなるでしょうか?シャフト外径では、軸に垂直な円周方向にレイが走ります。爪でシャフトを軸方向に走らせると溝を感じます。同じ爪でシャフト周りを回すと滑らかに感じます。
この方向性はシャフト端面でも明らかです。ここでは周方向に滑らかですが、径方向には粗いです。
レイと表面粗さ
表面粗さは、谷底に対する実表面の短い周波数の偏差として定義されます。鏡面ではこの偏差はほぼゼロ、サンドペーパーでは肉眼で見えます。
ここでは表面粗さ測定法の詳細には立ち入りませんが、レイの関連性は、明確または可視なレイがある場合、縦方向と横方向で測定される表面粗さが異なることです。
これはテクスチャアスペクト比で定量化できます。本質的に、これはレイ方向に垂直な粗さと平行な粗さの比率です。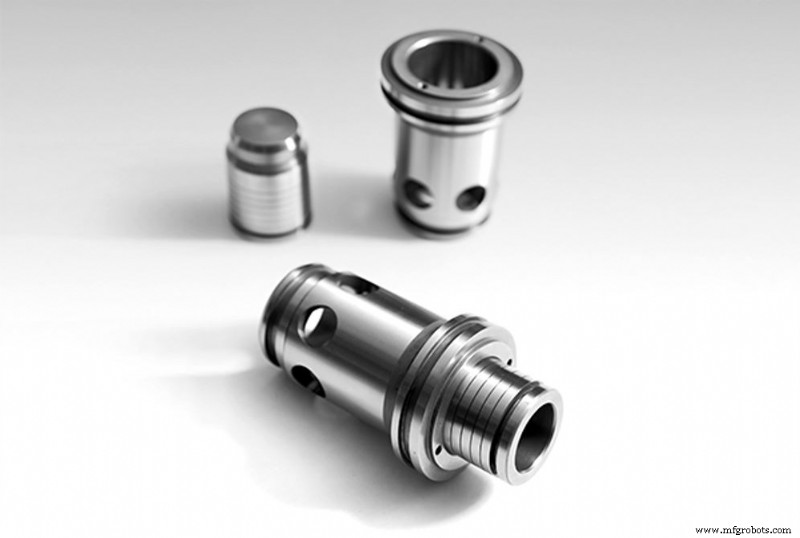
表面粗さ測定
粗さは通常、スタイラスで測定します。表面の短い長さにスタイラスを引くと、水平距離に対する垂直変位チャートが得られます。
上記の機械加工シャフト例で、スタイラスを軸方向にシャフトに沿って引くと、切削工具が残した溝が現れます。スタイラスを90°回転させて溝に沿って引くと、垂直変位ははるかに小さくなります。
機械加工部品機能への影響
単一部品表面では、表面粗さとレイは外観を決める程度です。レイ方向に光が当たると鏡面反射して光沢があり、横方向からの光は加工溝で散乱し、くすんで見えます。
レイが重要になるのは、2つの表面が接触する時です。このとき、2つの表面のレイ方向がそれらの間の摩擦を決定します。
再びシャフト例で、2本のネジを噛み合わせて一方を軸方向に滑らせようとすると、相当な力が必要です。これは互いに噛み合う山と谷が動きを阻害するためです。しかし、ネジ山方向(レイ方向)では容易に滑ります。
レイは潤滑への影響を通じても摩擦に影響します。これは表面がいかにオイル膜を保持するかにかかっています。粗いまたはテクスチャのある表面は谷にオイルを保持できますが、レイと組み合わせると、レイ方向にほぼ摩擦のない動きを可能にします。
エンジニアリングされたレイの応用
レイは、設計が1つの機械加工面をもう1つの面の上で滑らせる必要がある場合常に関連しますが、特に際立つ2つの例があります:摺動軸受とシリンダーボアです。
軸受では、レイが表面粗さの方向性と潤滑剤保持の両面から摩擦を決定します。同様に、シリンダーではレイがオイルを保持し、ピストンやピストンリングのスムーズな動きを確保します。シリンダーボアの特徴は、しばしばホーニングされることです。
ホーニングは、ボア表面に特定のテクスチャを付与する特殊加工プロセスです。断面では、通常、大きな台地で区切られた浅い谷のように見えます。ここでの目標は、オイル消費、ブローバイ、そしてもちろん摩擦を最小限に抑えることです。
精密加工プロジェクトでレイを考慮する
インプローでは精密加工のリーダーとして、ポンプやバルブなど油圧製品に組み込まれるコンポーネントを製造しています。このような部品を加工する際、レイは常に重要な考慮事項です。インプローの精密加工専門知識について詳しくは、お問い合わせください。
産業技術