



ホット・ドレープ・フォーミング:コンポジット生産効率を向上
このオンライン・サイドバーは、2021年3月の記事「OOAインフュージョン・ウィングボックスの前進」のためのもので、CWがこれまでにホット・ドレープ・フォーミングについて書いた内容を一緒にまとめ、有用なリソースとすることを目的としています。以下は、2010年から2020年にかけての複数の記事からの抜粋と写真で、ホット・ドレープ・フォーミングがいかにコンポジット生産の自動化に役立つかを示しています。
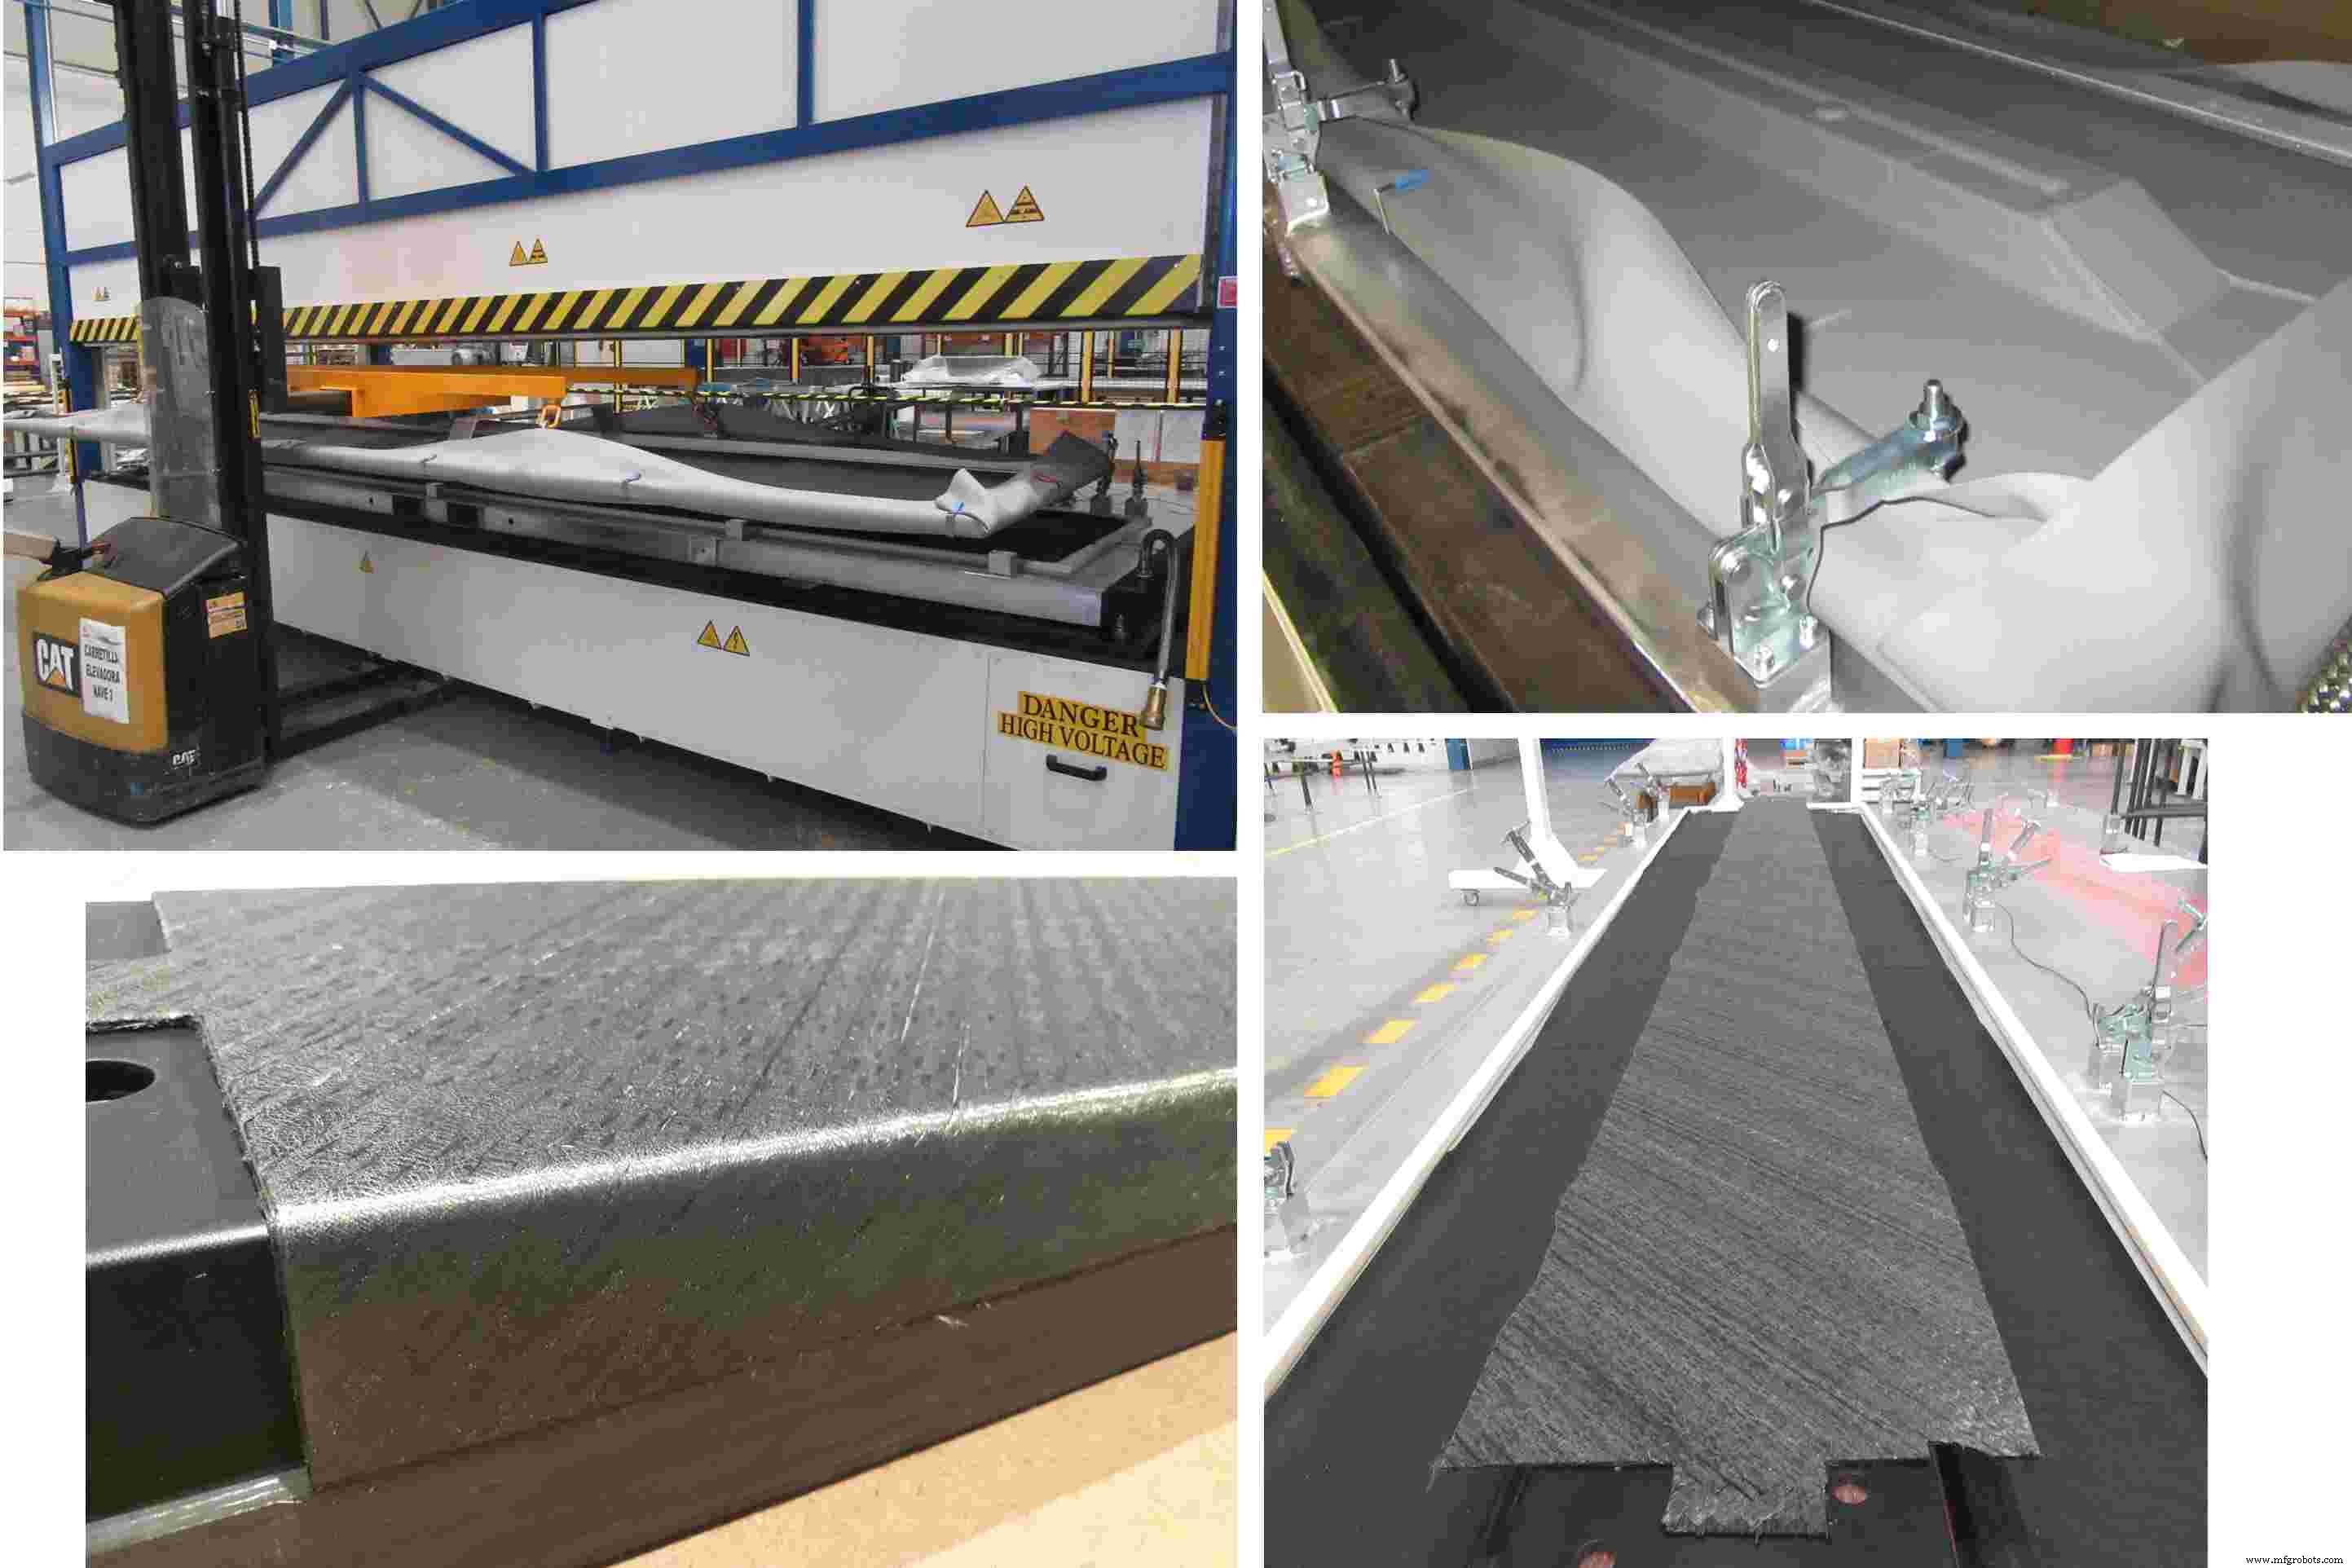
2010年、GKNエアロスペース、A400Mスパー
出典:「巨大ターボプロップ・エンジンを支えるコンポジット翼スパー」
GKNエアロスペースのテクニカル・ディレクター兼チーフ・テクノロジスト、フィル・グレインジャー氏は、初期のA400Mスパーで行われたような大型部品を手作業で製造するのは遅く、通常0.75kg/時(1.5ポンド/時)の積層レートにとどまると説明しています。しかし、量産時には部品をフラットに積層し、自動テープ積層機(ATL)を使用した後、ホット・ドレープ・フォーミングでC字断面形状に成形します。この段階では、25kg/時(50ポンド/時)の積層レートが達成可能です。グレインジャー氏は、これらは実際の部品においてシフト全体での達成可能な平均レートであると強調しています。
プロセスを自動化するため、GKNエアロスペースはMTorres社製(スペイン・ナバラ)のベッド長20m(63フィート)の大型ATLに投資しました。このATLは、ユニディレクショナル・プリプレグから複雑なプリフォームを開発形状で積層でき、Cytec Engineered Materials Ltd.(現ソルベイ、英国レクサム)製の977-2カーボンファイバー/タフンドエポキシ・ユニテープを使用します。C字成形のため、プリフォームをテープ積層機からエアロフォーム社製(英国ドーセット・プール)のホット・ドレープ・フォーマーに移動させます。真空引きを容易にするため、積層材をデュポン・エレクトロニック・テクノロジーズ製(米国オハイオ州サークルビル)のカプトン・ポリイミドフィルム製の2枚のダイヤフラムで挟みます。フィルム間を排気し、上面から赤外線加熱をかけて1時間かけて60℃(140°F)まで温度を上昇させます。これにより、ルートエンドの最厚部中心部の材料まで均一に同温度まで暖められます。その後、スパー内面を正確に再現した軽量工具の上で、2枚のダイヤフラムに拘束されたラミネートに圧力を緩やかにかけて成形します。このC字成形プロセスは、20分かけて非常にゆっくりと行われます(成形後、カプトンフィルムは廃棄)。
2014年、FACC、A321フラップ
出典:「FACC AG:エアロコンポジットのパワーハウス」
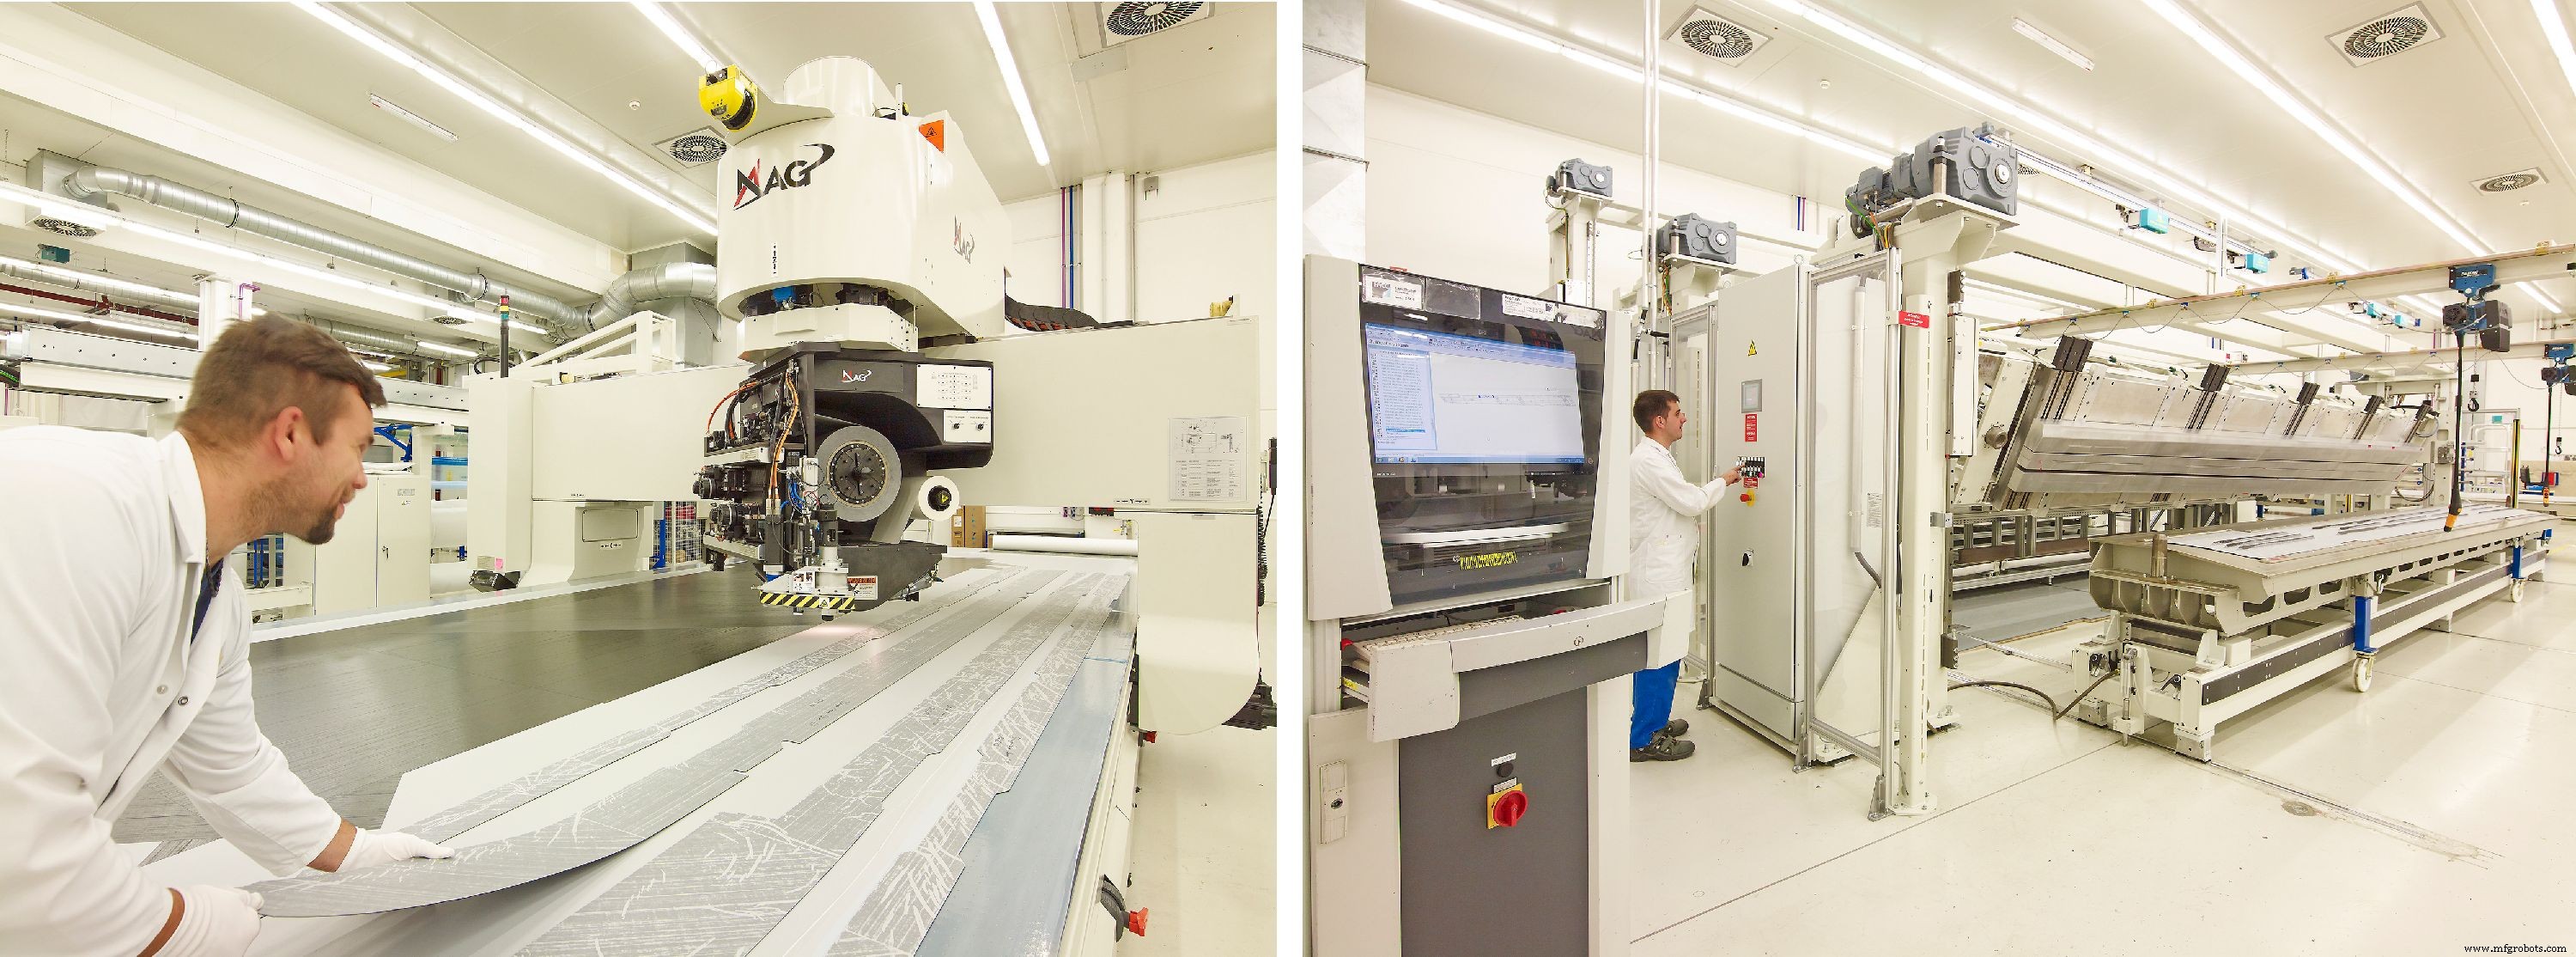
プラント3では、多様なフラップ、フェアリング、飛行制御面が製造されています。ここでも、自動テープ積層(ATL)とホット・ドレープ・フォーミングによる効率化が図られています。後者は、フラットなATLプリフォームに熱と圧力をかけて、コアと柔軟な成形パッドを用いて三次元形状を生成します(図7参照)。一例として、フィル社(オーストリア・グルテン)によってカスタム設計された最先端の自動ワークセルを用いたA321フラップの継続生産があります。
2018年、フィル、自動プリフォーミング
出典:「自動プリフォーミング、第7回:フィル・ゲゼルシャフト」
最近、サラ・ブラックと私がイスラエルのハイパフォーマンス・コンポジット企業について書いたツアー記事では、ほとんどの企業がホット・ドレープ・フォーミングを使用していることがわかりました。実際、エルビット・サイクロンでは、ガイドのジョナサン・ヒュラティ氏が「ボイング787アセンブリ用のビームやスタンザンのような高レート・プリプレグ部品生産を、ホット・ドレープ・フォーミングなしでどうやって行うのかわからない」と述べています。ホット・ドレープ・フォーマー(HDF)は、FBMやイスラエル・エアロスペース・インダストリーズ(IAI)にとっても不可欠と見なされています。
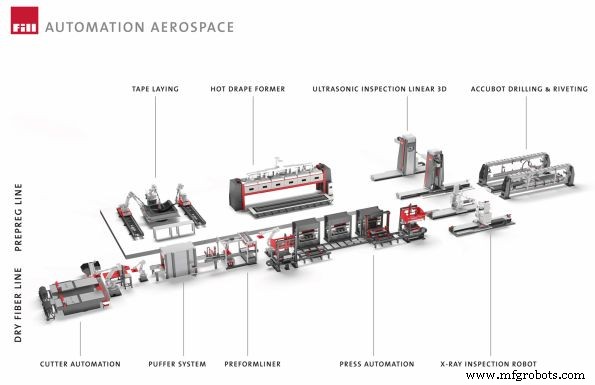
フィルは長年にわたりHDFシステムを供給しており、FACCでも複数台が稼働しています。これらは基本的に真空成形システムで、赤外線やその他の加熱エレメントと再利用可能なシリコーンゴム膜を備え、プリプレグ積層材を工具上で加熱・圧縮(脱ボルク)してから硬化させます。HDFは、以下に示す完全なエアロコンポジット生産ラインの鍵となる部分です。
2018年、FBM、787部品
出典:「起業家的・金属中心企業の合併がコンポジットで初の快挙」
CWはまずクリーンルームに案内され、作業員が多様な部品を積層していました。この日、複数のステーションで、コンピューター支援積層画面が装備され、ボイング787用部品に焦点が当てられていました。分かりやすいタッチスクリーンには、各プライの積層角度と工具上での位置決めが明確に表示されます。「ギロチン」マシン(センチュリー・デザイン製、米国カリフォルニア州サンディエゴ)は、直径2mの回転テーブルと中央のナイフブレードを備え、カーボン/エポキシ・プリプレグから角度付きプライを高速切断できます。787ドア・サラウンド用工具は、通常幅より長い成形鋼マンデルで、数cmから約2mの長さまであり、数百個のフレーム、ブラケット、クリップを製造します。アシスト・ブルマー社製(英国ウェイクフィールド)の自動フラットベッド裁断テーブルは、積層技術者が最大50枚のプライを一度の操作で切断するのに使用されます。
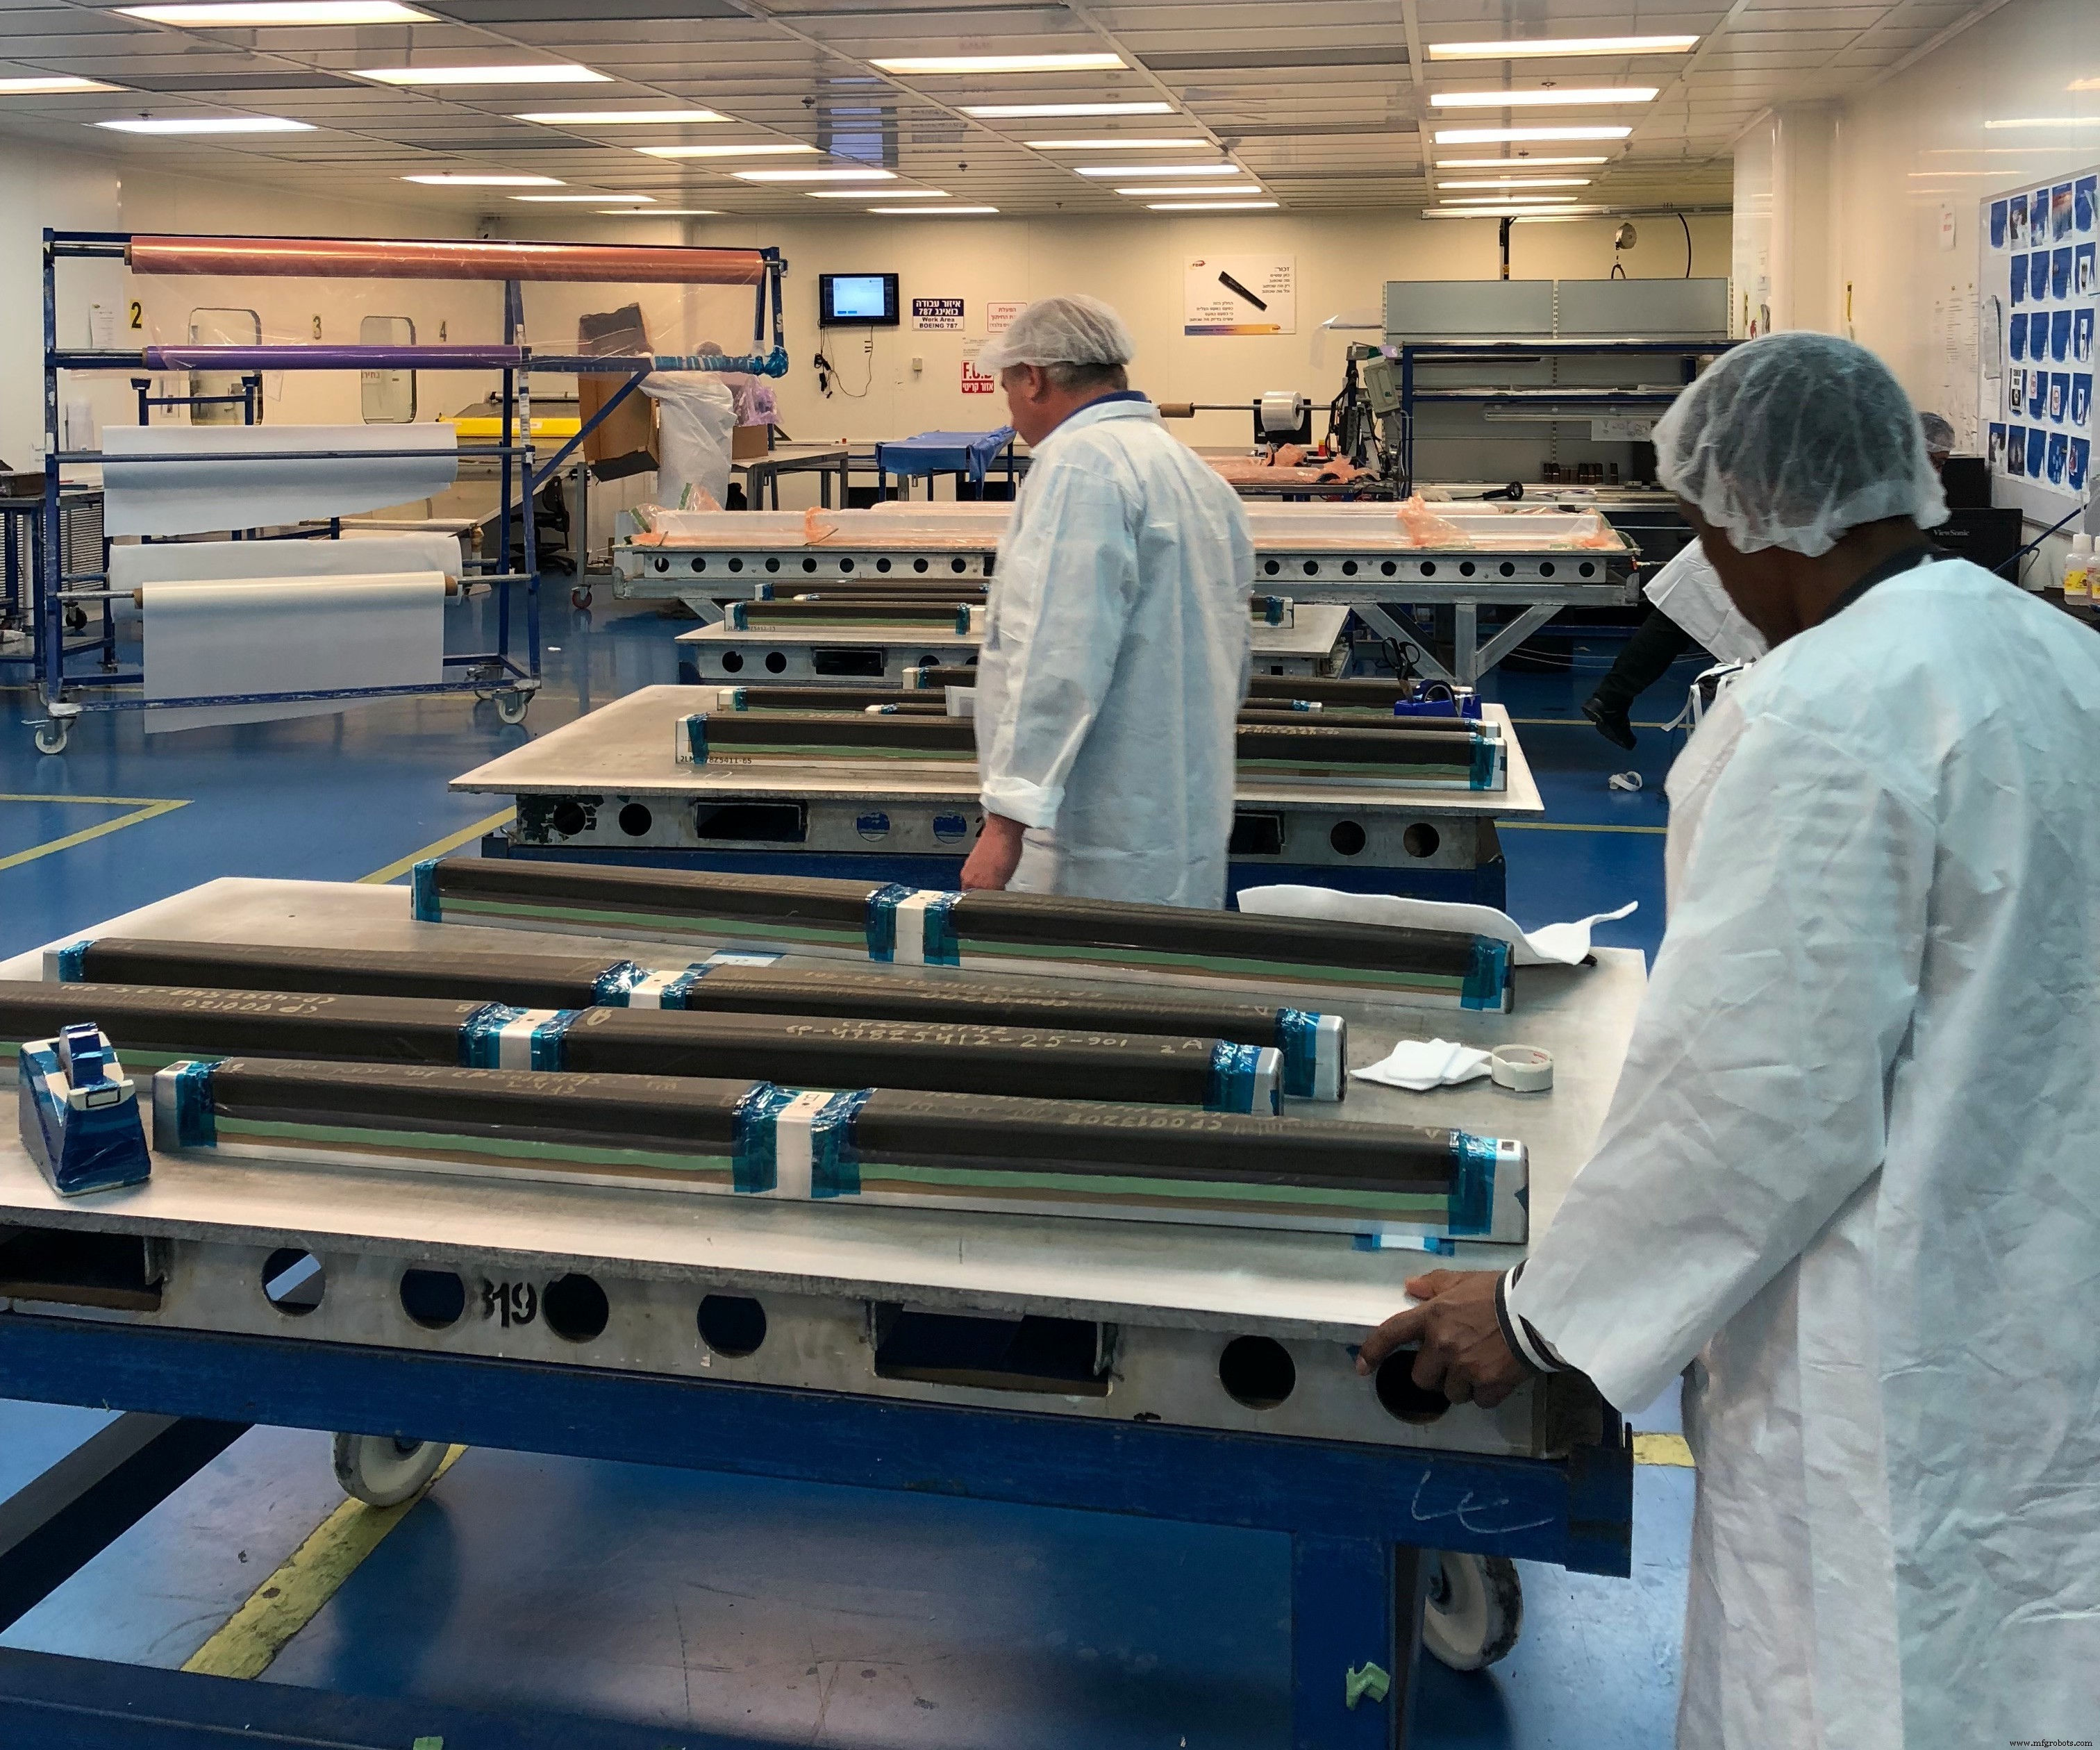
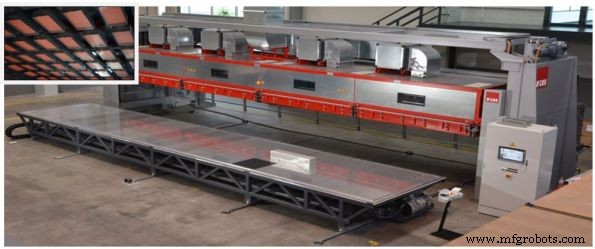
FBMのクリーンルームでの小型部品切断、キッティング、積層。写真提供:CW、サラ・ブラック。
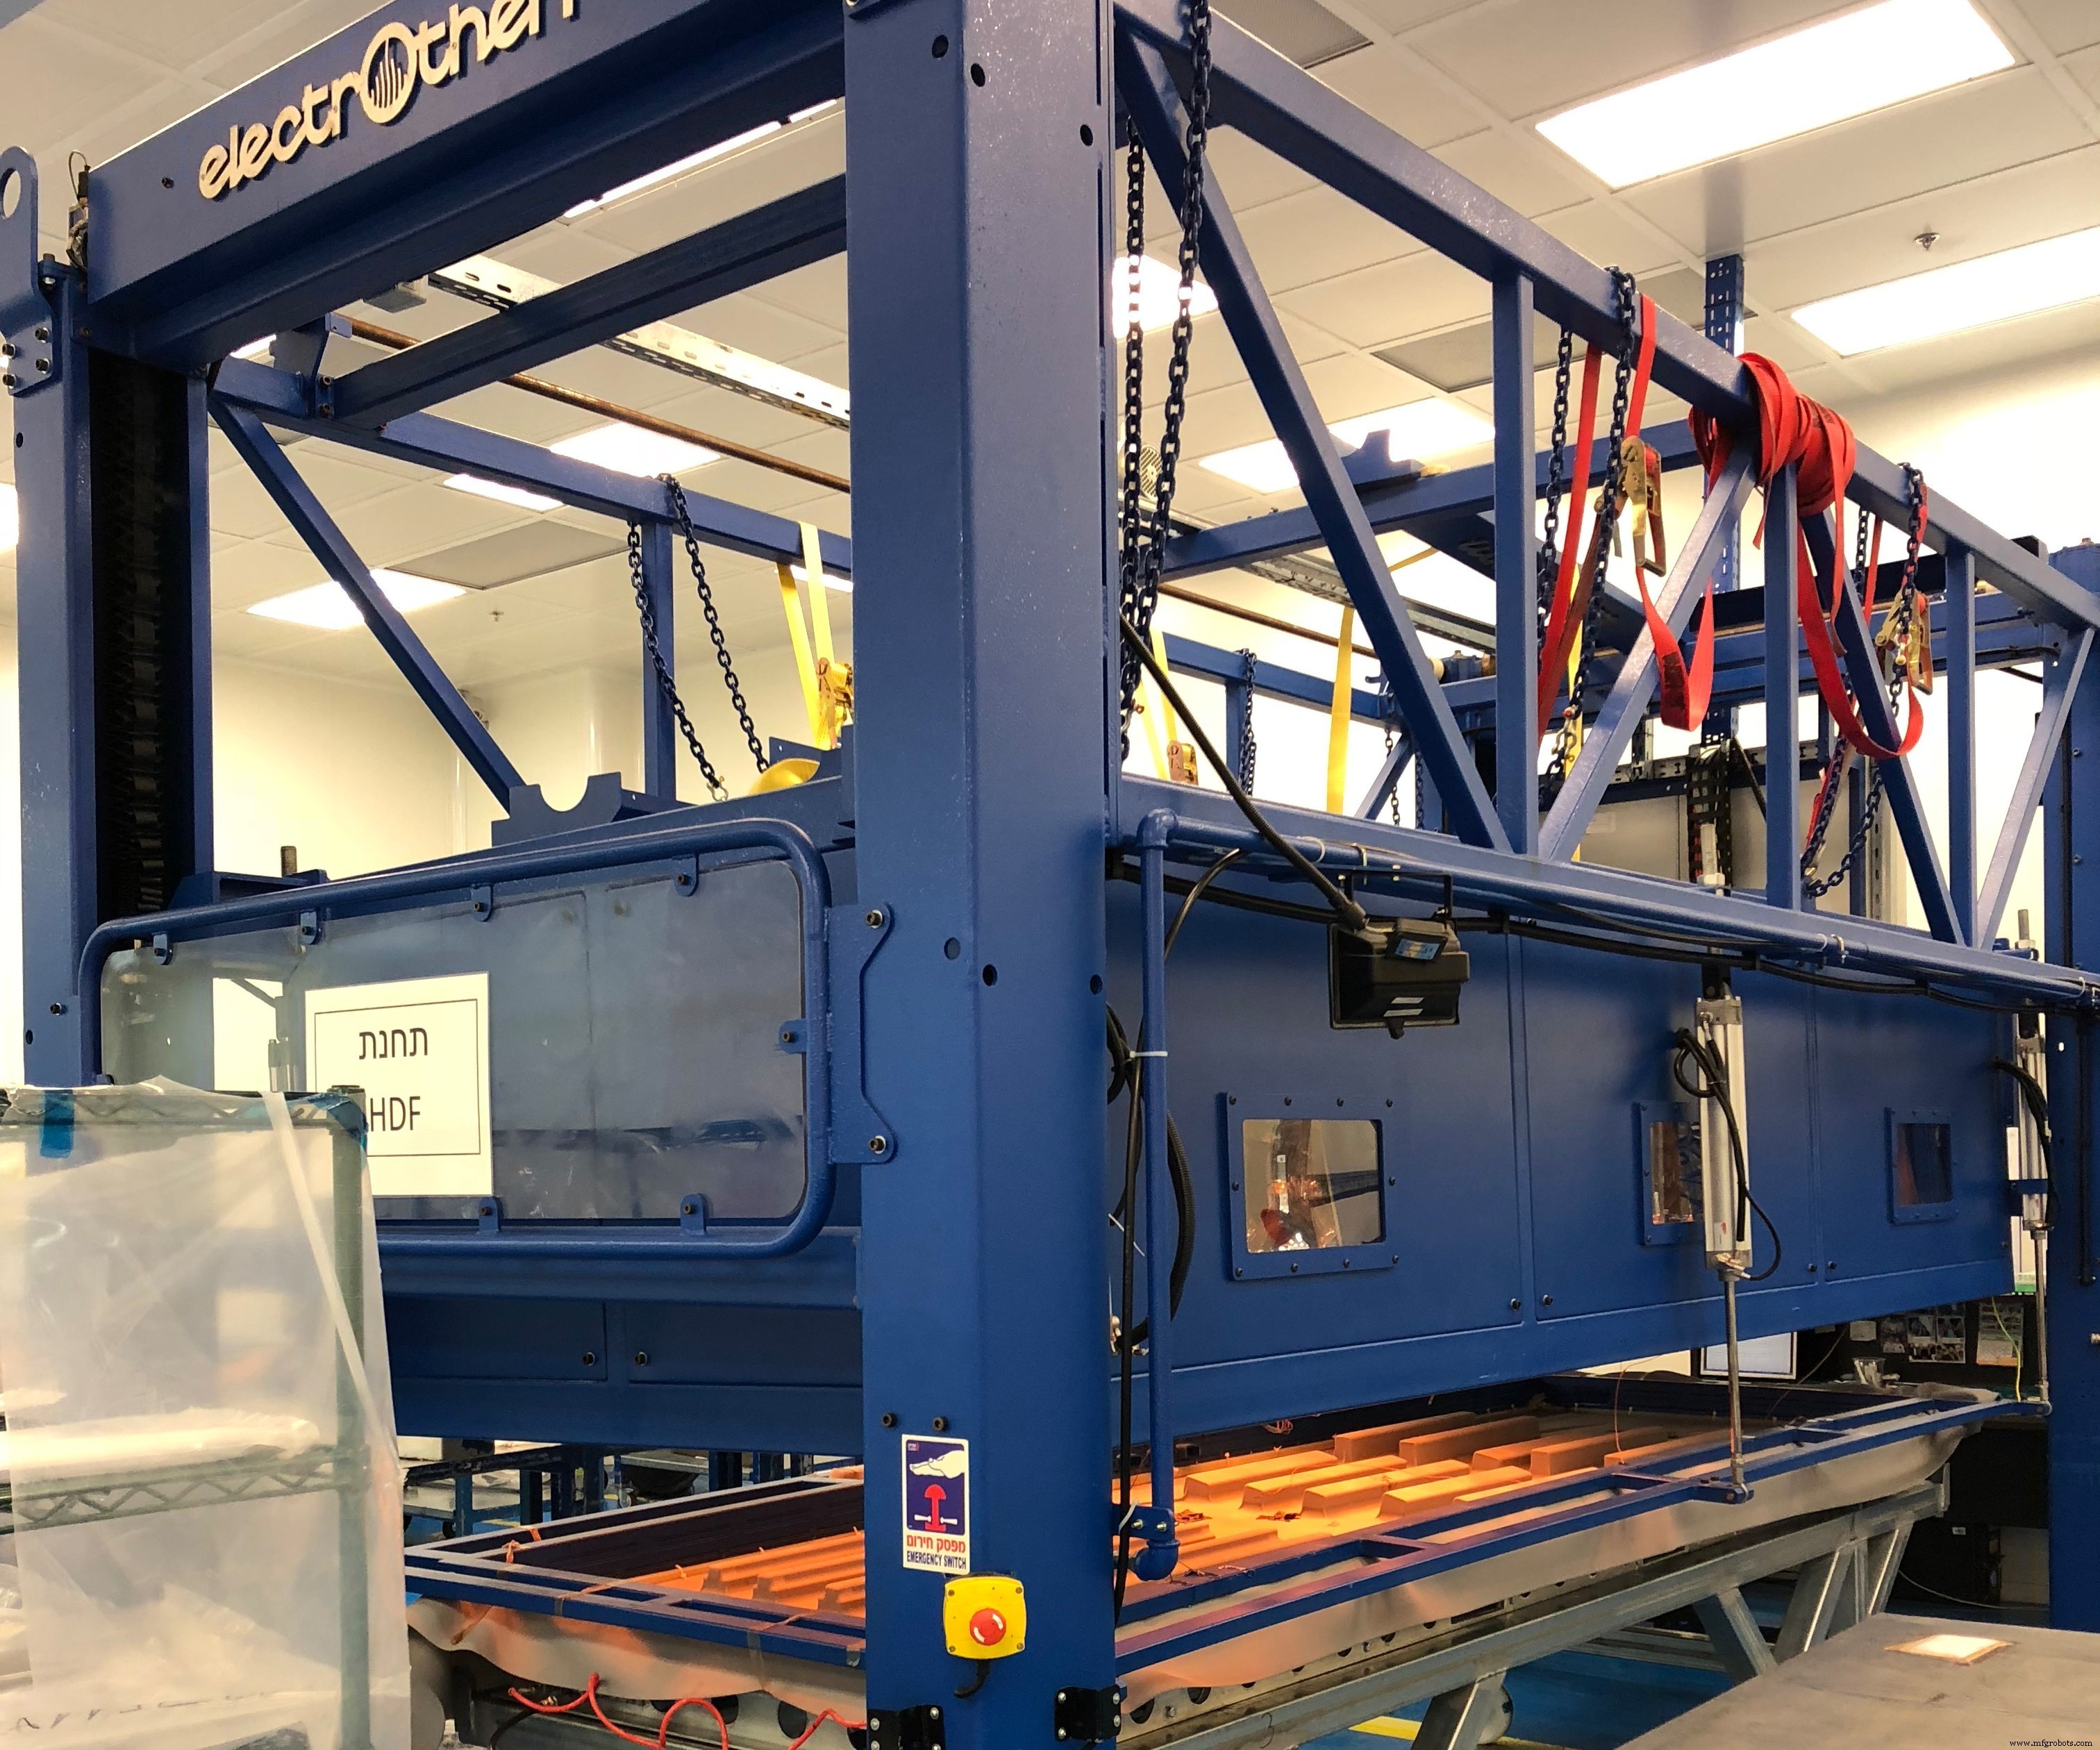
FBMのホット・ドレープ・フォーミング・マシン(イスラエルのエレクトロサーム・インダストリー製)。中間脱ボルク工程を省き、最大50枚のユニディレクショナル・プライを一括成形し、硬化前の積層プロセスを加速させると評価されています。写真提供:CW、サラ・ブラック。
クリーンルームを支配しているのはホット・ドレープ・フォーマー(HDF)です。エレクトロサーム・インダストリー製(イスラエル・ミグダル・ハエメク)の固定式マシン(同社はカート搭載の可動式も製造)は、カスタムメイドの真空成形システムで、赤外線加熱エレメントとシリコーンゴム膜を備え、硬化前に工具上のコンポジット積層材を加熱・圧縮します。HDFは最大50枚の積層プライを一括成形でき、中間脱ボルク工程が不要だとポリカー氏は言います。「プロセスの複雑さを排除するため、積層材を一発で成形します。」プリプレグがHDFで加熱・圧縮された後、コールが積層材全体にかぶせられ、バギングされます。カーボンファイバー・コンポジット製のコールは粗い表面仕上げを持ちます。ポリカー氏は独自材料の詳細は明かしませんが、177℃のオートクレーブ硬化温度に耐えられると言います。「マッチド・ダイ工具をシミュレートします。」マンデル工具は必要に応じて社内で再生されます。バギング材と消耗品はエアテック・インターナショナル製(米国カリフォルニア州ハンティントンビーチ)。
2018年、エルビット・サイクロン、787部品
出典:「イスラエルと米国でコンポジット界に貢献」
右側では、ボイング787部品用クリーンルームで作業員が、小さなクリップやスタンザンから複雑なJ字、I字、C字ビーム、マルチピース・ノーズ・ランディングギア・ドアまで、多様な部品のプリプレグを積層しています。プリプレグはアシスト・ブルマー(英国ウェイクフィールド)製自動布裁断機とギロチン・マシンで、厚い積層スタックを任意の角度で切断します。プリプレグ・フリーザーはクリーンルームに隣接。ヒュラティ氏によると、プリプレグ・スタックを切断・キッティングして再びフリーザーに戻すこともあります。クリーンルーム全体に配置されたアラインド・ビジョン製(米国マサチューセッツ州チェルムスフォード)レーザー投影システムが手作業積層を支援します。
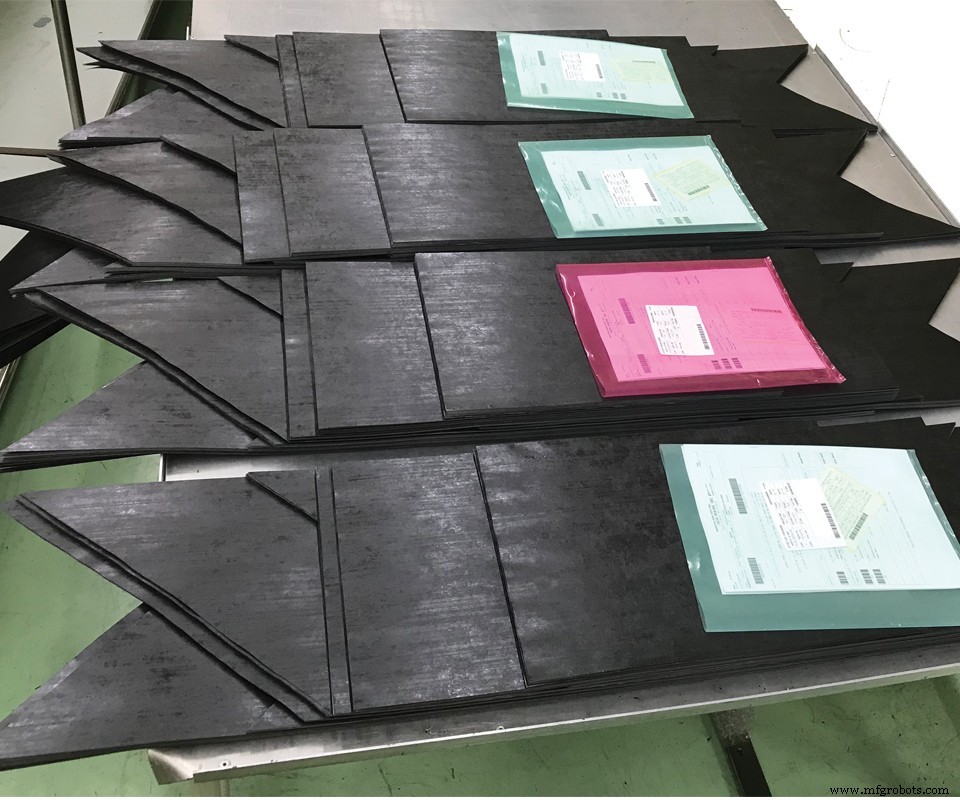
カーボンファイバー強化プラスチック(CFRP)床ビーム部品がオス・マンデル上で積層されています。ヒュラティ氏は合理化されたプロセスを詳述します。「まずプリプレグ・スタックを積層し、それをマンデルに適用します。これにより、ピースミールで工具に適用するよりも大幅な時間短縮になります。積層材は、自社設計のCFRPコールで覆われ、部品の100%再現性を確保します。」
クリーンルームの後壁沿いにホット・ドレープ・フォーミングマシンが設置され、1サイクルで多くの部品を脱ボルクできます。「ビームやスタンザンのような部品の高レート・プリプレグ生産を、ホット・ドレープ・フォーミングなしでどうやって行うのかわからない」とヒュラティ氏は言います。しかし、このステップがボトルネックではないと認めます。オートクレーブもボトルネックではありません。「長尺のフロア・ビーム部品の場合、シンプルなスタックを積層し、硬化後に機械加工する方が速いのです」と説明します。「オートクレーブは問題ではありません。一度に多くの部品を積み重ねて硬化できるため、1硬化サイクルあたりの生産レートは良好です。」
2018年、IAI、航空機構造体
出典:「イスラエルの航空防衛の要、更なるグローバル展開へ」
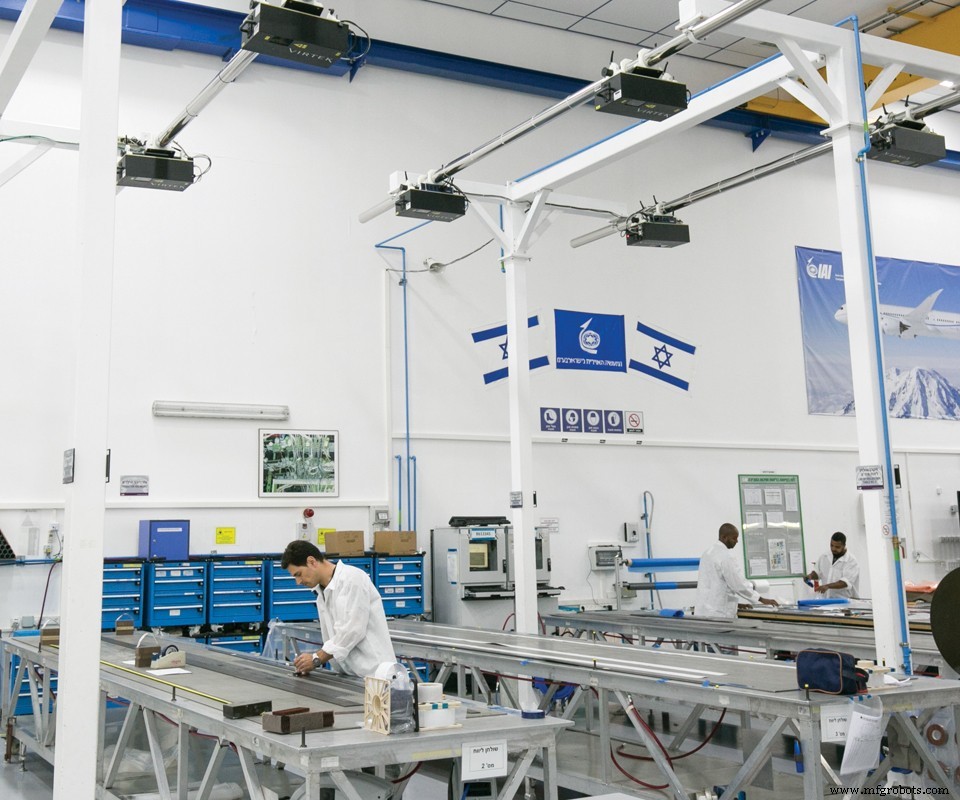
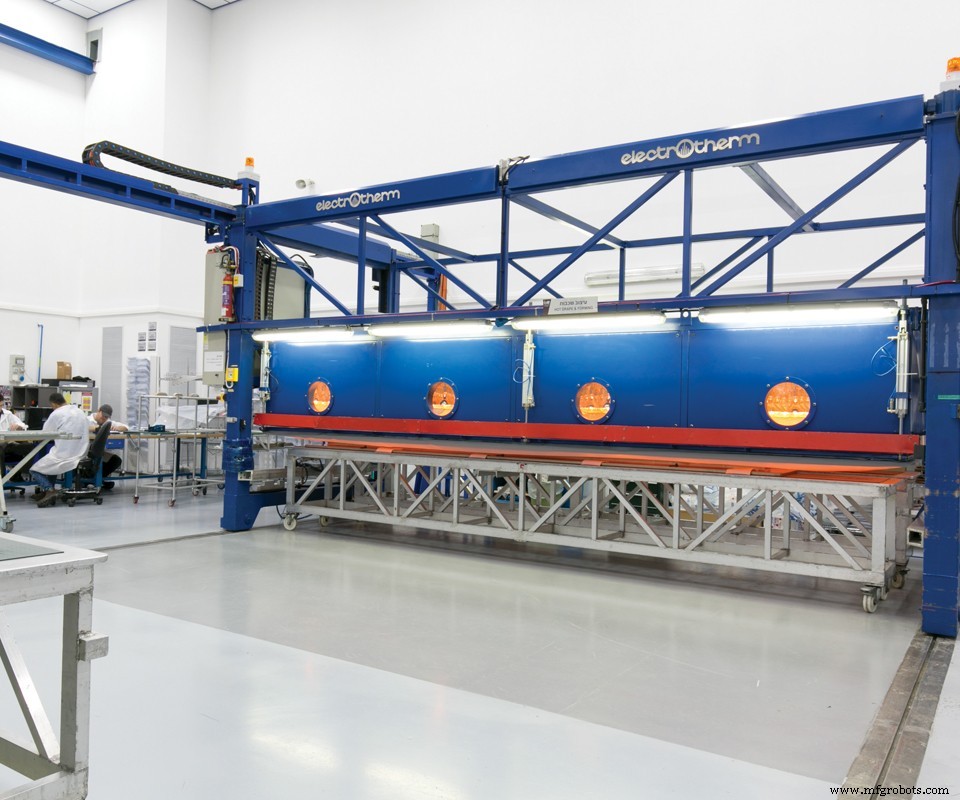
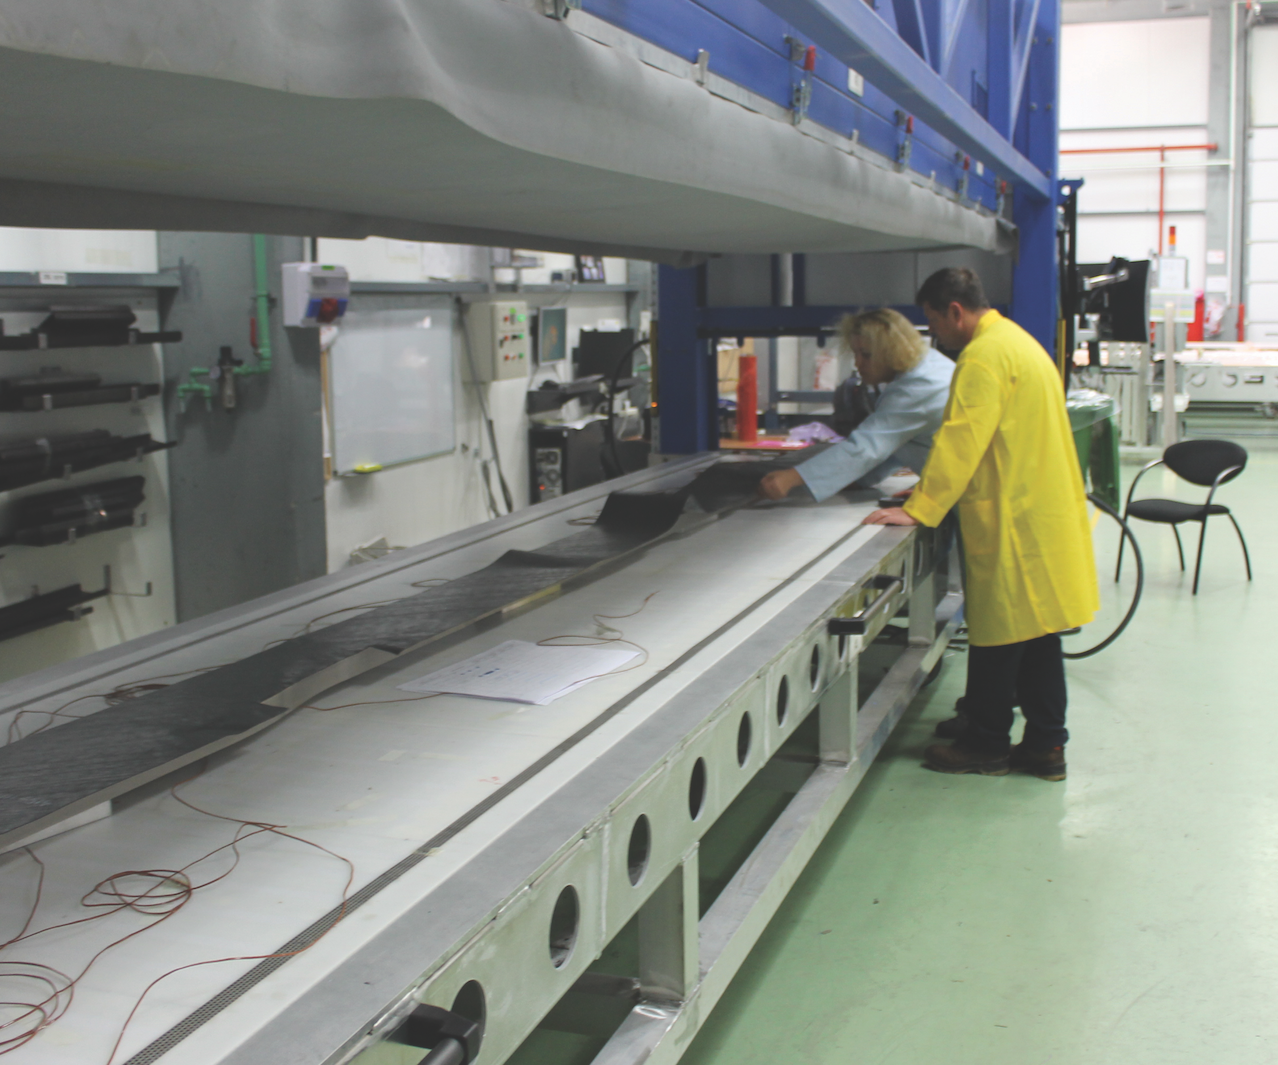
IAIはホット・ドレープ・フォーミング・マシンを使用して、厚いプリプレグ積層材を一括脱ボルクし、従来の中間脱ボルク工程を不要にしています。写真提供:イスラエル・エアロスペース・インダストリーズ
IAIのコンポジット事業は、ビジネスジェット、商用機、無人航空機(UAV)、軍用機向けの部品製造とアセンブリをカバーします。製品には垂直/水平安定板、ラダー、翼構造、エンジン・ナセル、床ビーム、ドア・サラウンド、構造バルクヘッド、リブ、ストリフナー、制御面、フェアリング、レドームなどが含まれます。製造能力には、プリプレグ手積層と自動テープ積層(ATL)、ホット・ドレープ・フォーミング、オートクレーブとアウト・オブ・オートクレーブ硬化(OOA)(レジン・インフュージョンやレジン・トランスファー・モールディング(RTM)などの液体成形プロセスを含む)、複雑な接着と組み立てが含まれます。同社は自社工具の設計・製造も行い、主要な航空宇宙・コンポジット品質認証をすべて保持し、包括的な非破壊試験・検査による品質保証を提供しています。
- IAIの生産能力は大きく、10基のオートクレーブを保有。うち7基はエアロ・アセンブリ部門に属し、長さ4.5m・直径2mから、最大長さ14m・直径4.7mまで多様。
- プリプレグ積層材は、硬化前にエレクトロサーム・インダストリー製(イスラエル・ミグダル・ハエメク)のホット・ドレープ・フォーミングマシン(6.9×2.7×3.1m)で脱ボルク。
2020年、ストラタ、A350-900インボード・フラップ
出典:「ストラタ、A350-900向けインボード・フラップ100シップセットを納入」
翼の総揚力を高めるために設計されたIBF(インボード・フラップ)は、翼の後縁に取り付けられ、離着陸時に翼面積を増やし、飛行中の安定性を向上させます。ストラタは、ホット・ドレープ・フォーミング(HDF)とコンピューター制御のロボット自動テープ積層(ATL)マシンを用いて、IBF製造プロセスを完全自動化する計画です。これらは今年初めに初品認定(FPQ)とFAI設計・品質検証を取得しています。
プロセスの一環として、同社はHDFマシンが航空機部品用のカーボンファイバー・コンポーネントをプリフォーミングし、高品質コンポジット部品の迅速な生産を可能にすると述べています。赤外線加熱システムがカーボンファイバーを迅速かつ均一に軟化させ、応力シワのない精密な部品を実現します。さらに、ストラタの2台のATLマシンは、ユニディレクショナル・プリプレグ材料をフラットベッドに積層し、その後モールドに移送してさらなる加工を行います。ストラタによると、作業エンベロープ2.5m×10mにより、大型コンポジット積層の自動処理が可能になり、別途の超音波裁断機が不要となり、処理時間を短縮できます。
2020年、テクニ・モジュール、翼リブとストリンガー
出典:「将来の航空機構造体生産のための圧縮RTM」
「私たちにとってOPTICOMSも自動化がテーマでした」とシュバレ氏。テクニ・モジュール・エンジニアリングは、OPTICOMSプロジェクト向けにC-RTM注入システムだけでなく、ピック・アンド・プレース・ロボットとホット・ドレープ・フォーミング(HDF)マシンも供給し、これらを完全自動化生産セルに統合しました。…「ロボット・ピック・アンド・プレースを用いて、従来の手作業によるプライ積み重ねを自動化しました」とシュバレ氏。「ロボットが自動裁断機からプライを取り出し、加熱プリフォーム工具(コンパクション・テーブル上)に移送します【ステップ1と6】。」剥離プライ(ステップ6の青フィルム)、ブリーザー(ステップ6の白素材)、ヒンジ付き再利用可能真空膜(ステップ2と6の左側の薄青)を適用し、真空と加熱でテキスタイル・スタックをプリシェイプし空気を除去(ホット・ドレープ・フォーミング、HDF)しながら、薄い熱可塑性ベールを溶かしてコンパクトなプリフォームを作ります。
OPTICOMS翼リブとストリンガー
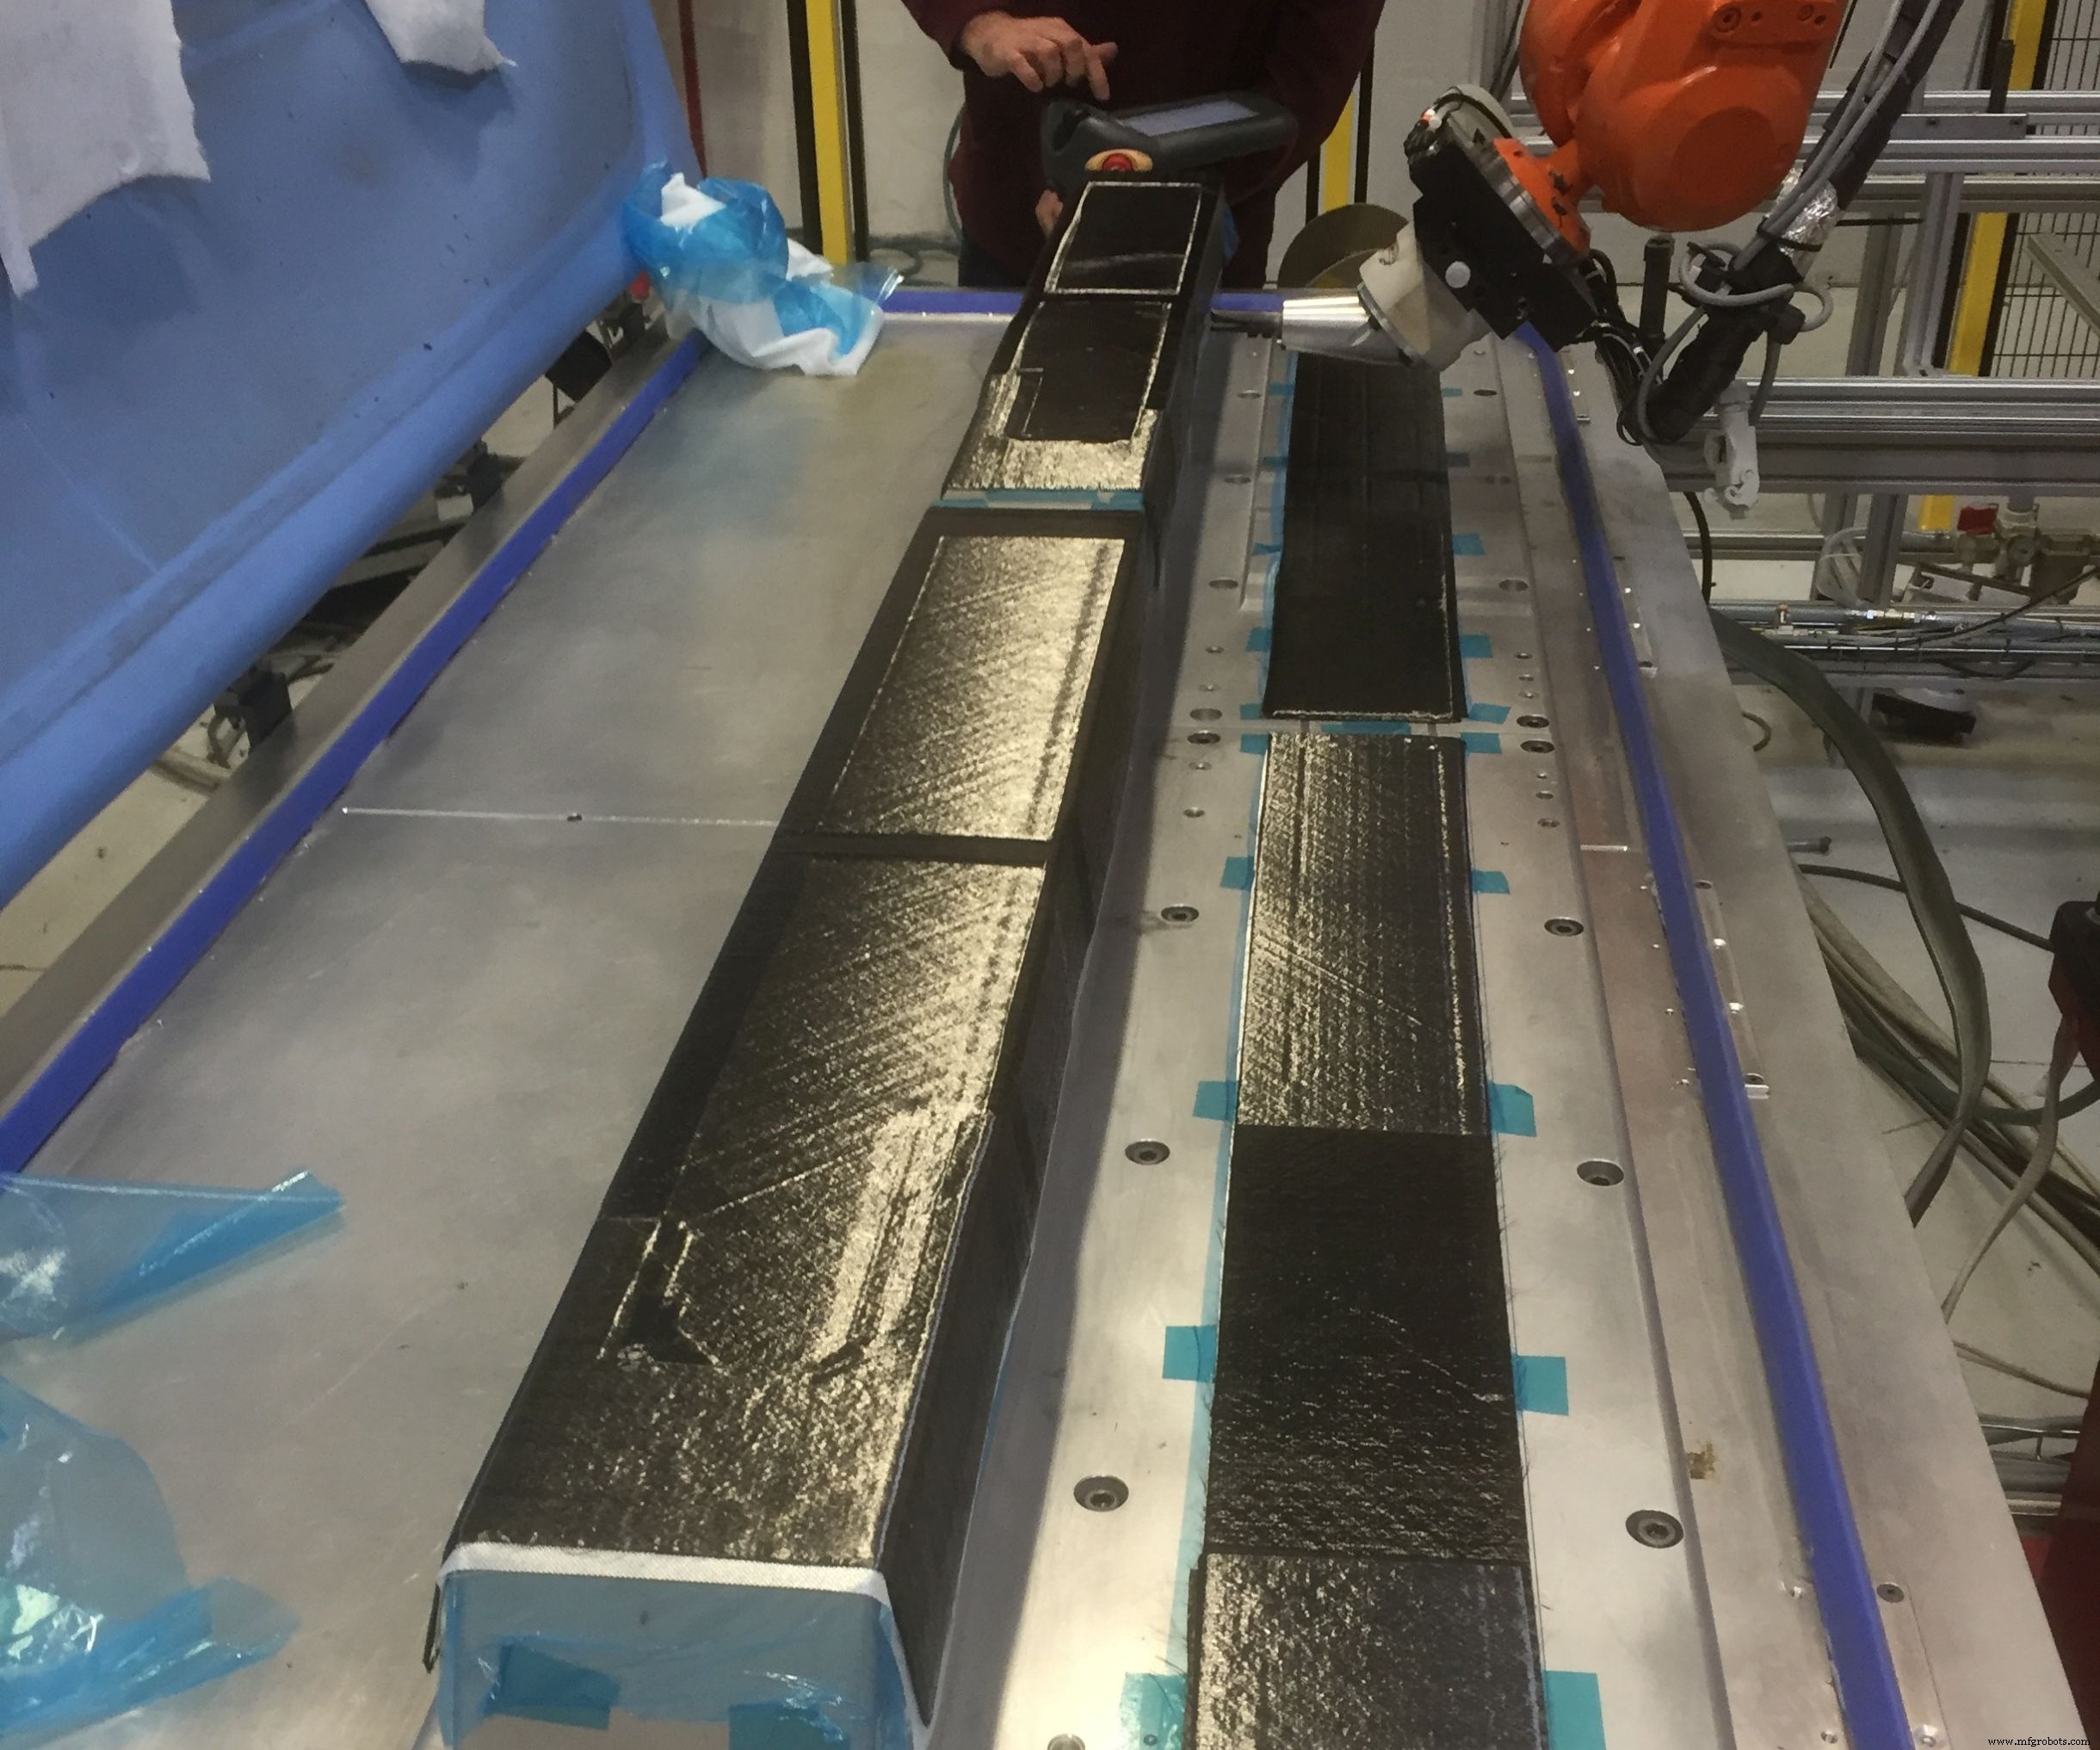
ステップ2. プリフォーム工具がコンパクション・テーブル上にあり、ヒンジ付き再利用可能真空膜(左の青)を使用して、積層中5-8プライごとに加熱脱ボルクを完了。写真提供:すべてテクニ・モジュール・エンジニアリング。
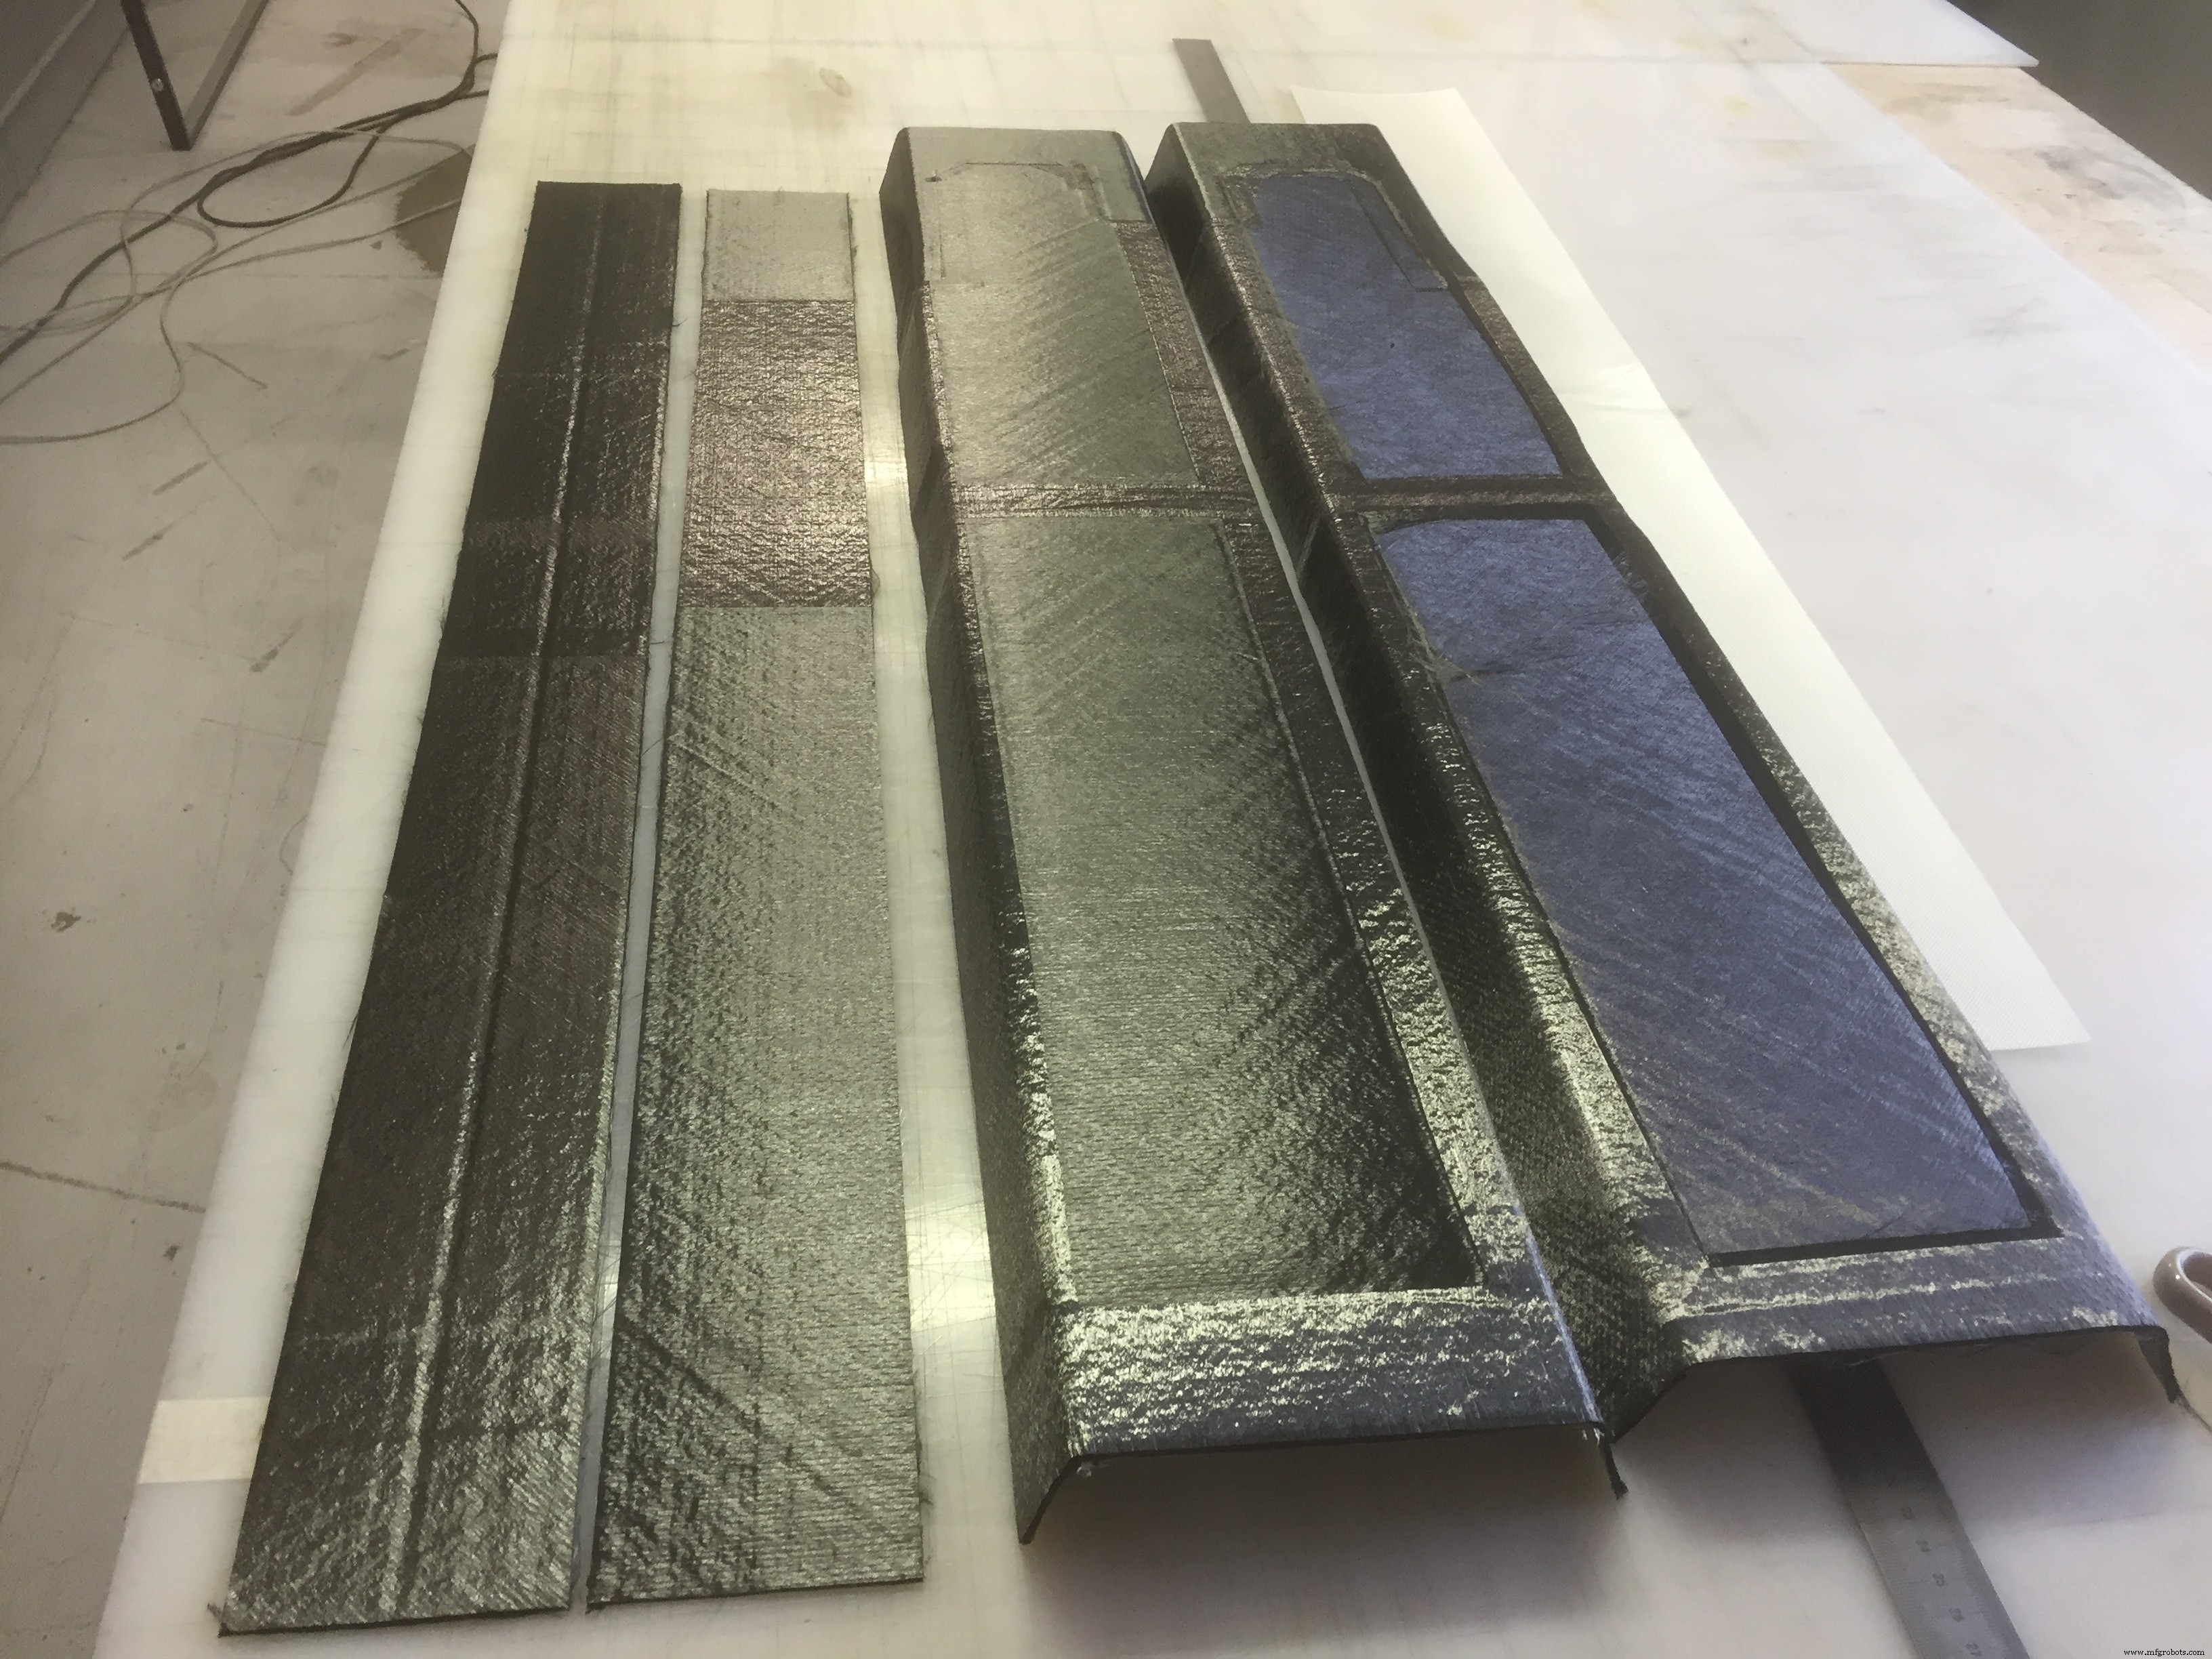
ステップ3. 各ストリンガー・プリフォーム・サイクルで1つのCビーム・プリフォーム(Iビーム・ウェブを2つで構成)と1つのフラット・フランジ・プリフォームが生成。Iビーム・ストリンガー1つあたり2セット必要で、ここに2セットが示されています。
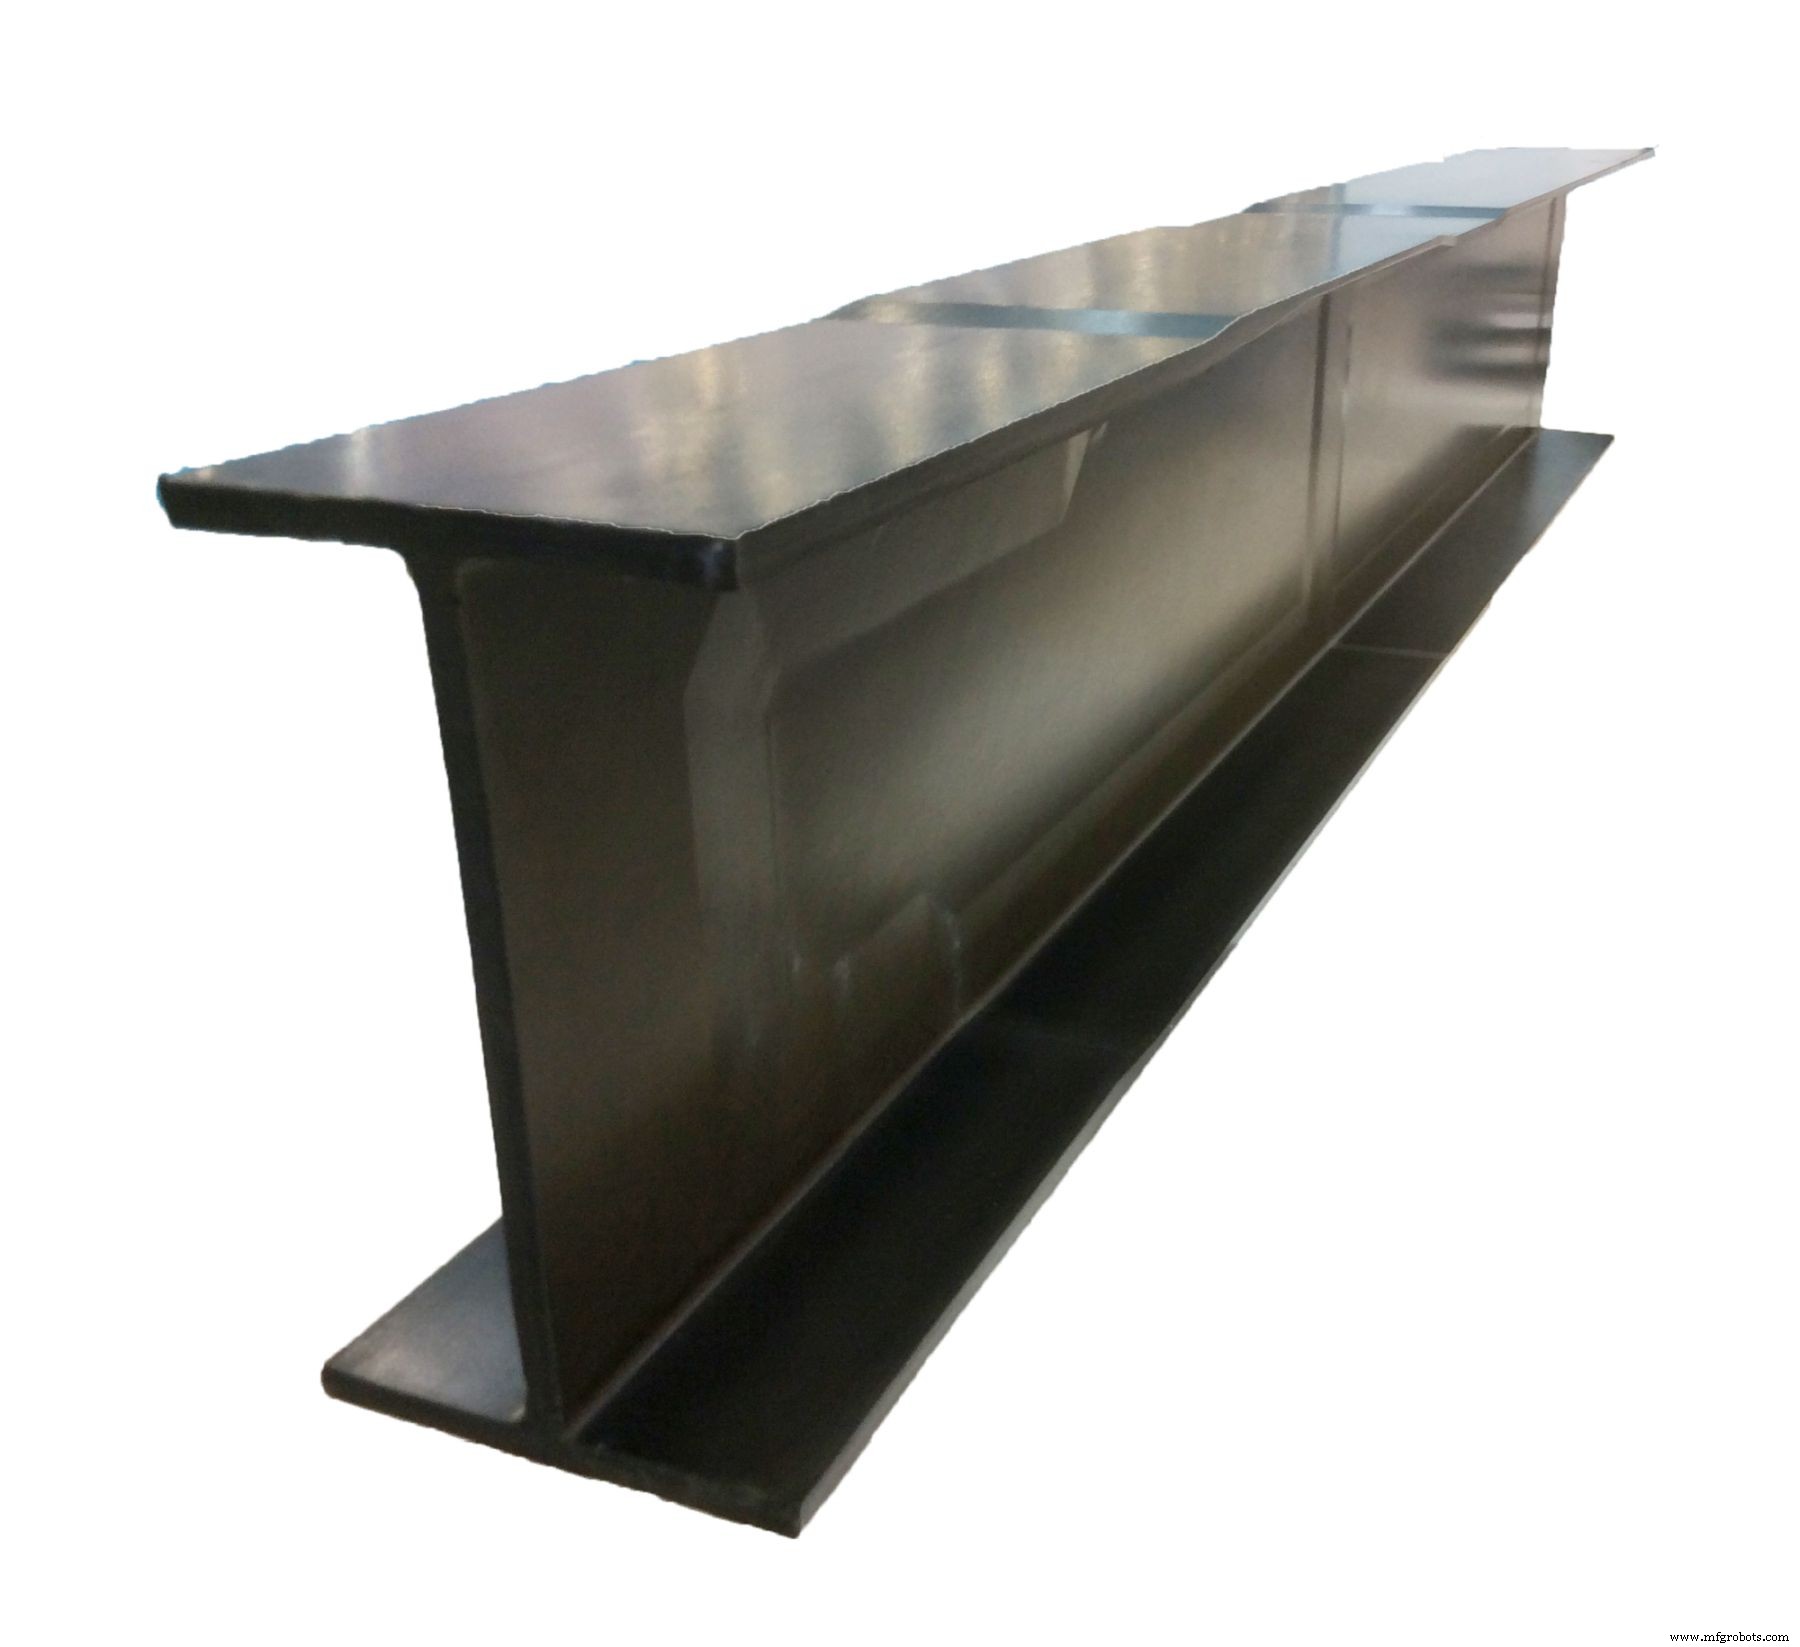
ステップ5. クリーン・スカイ2 OPTICOMSプロジェクトでHDFプリフォームとRTMを用いて作られたIビーム・ストリンガー。
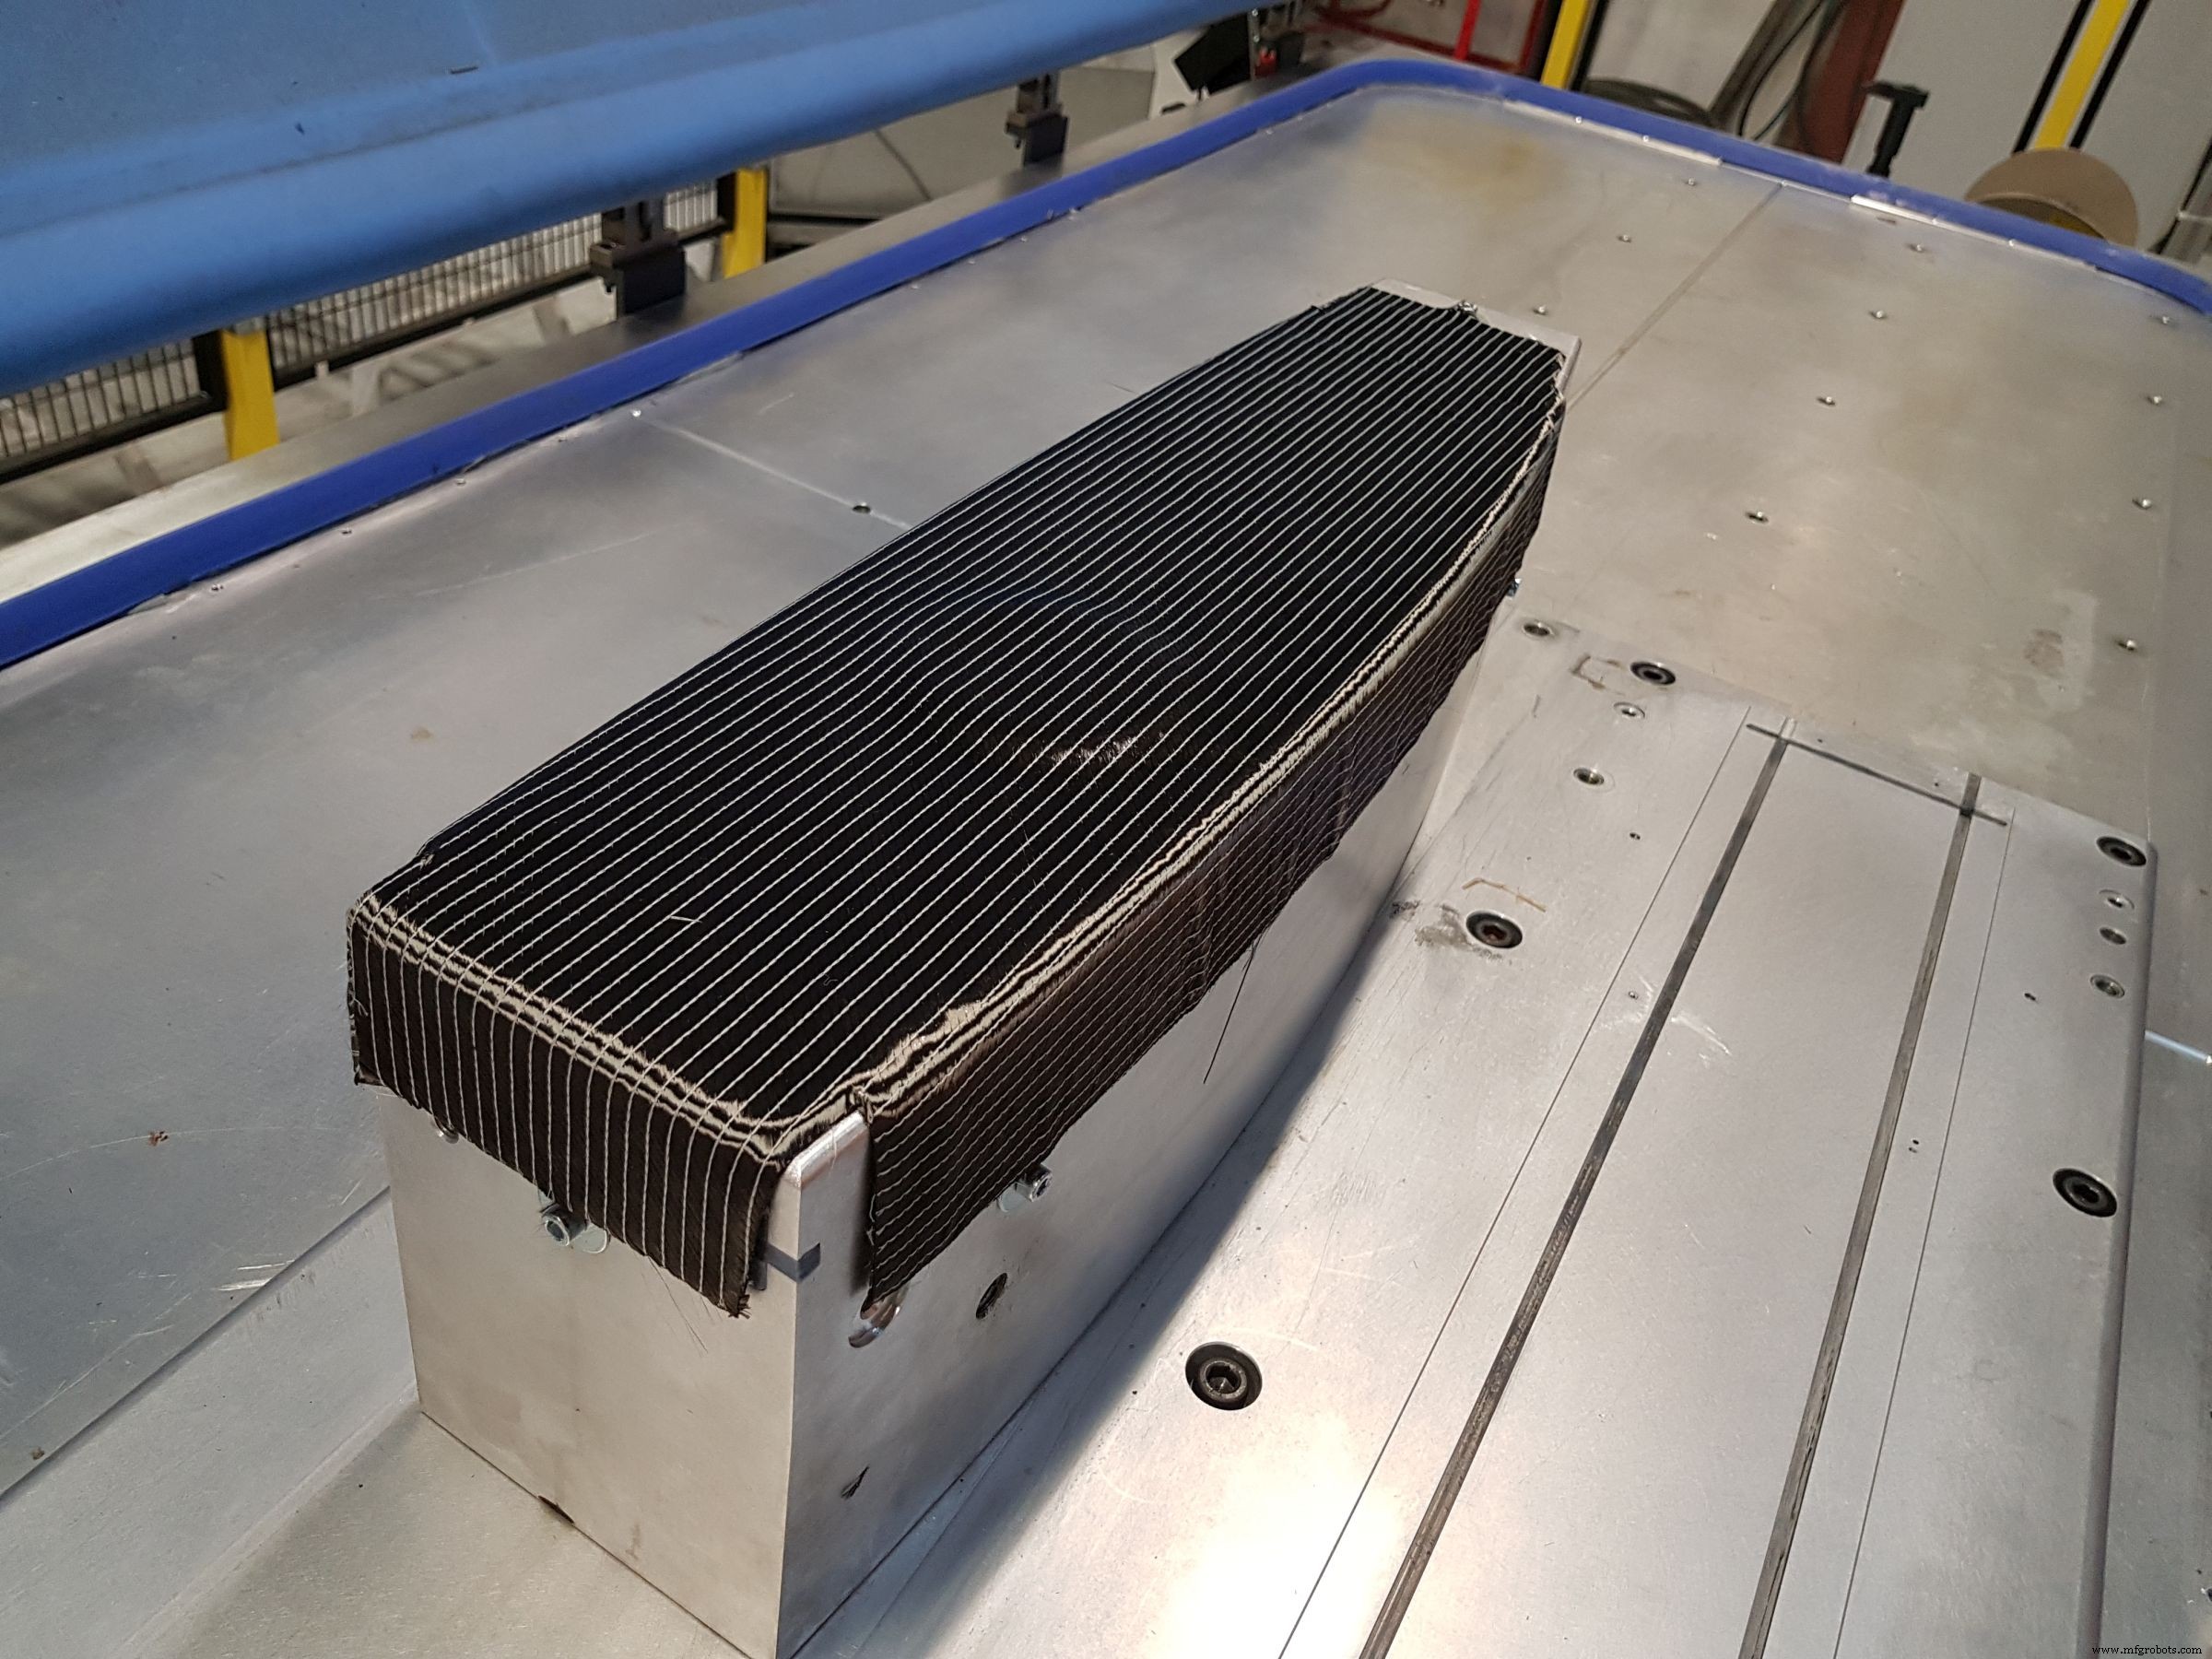
ステップ6. ロボットがカット・プライを加熱プリフォーム工具に配置。5-8プライごとに加熱脱ボルクを完了し、プリフォームを圧縮。
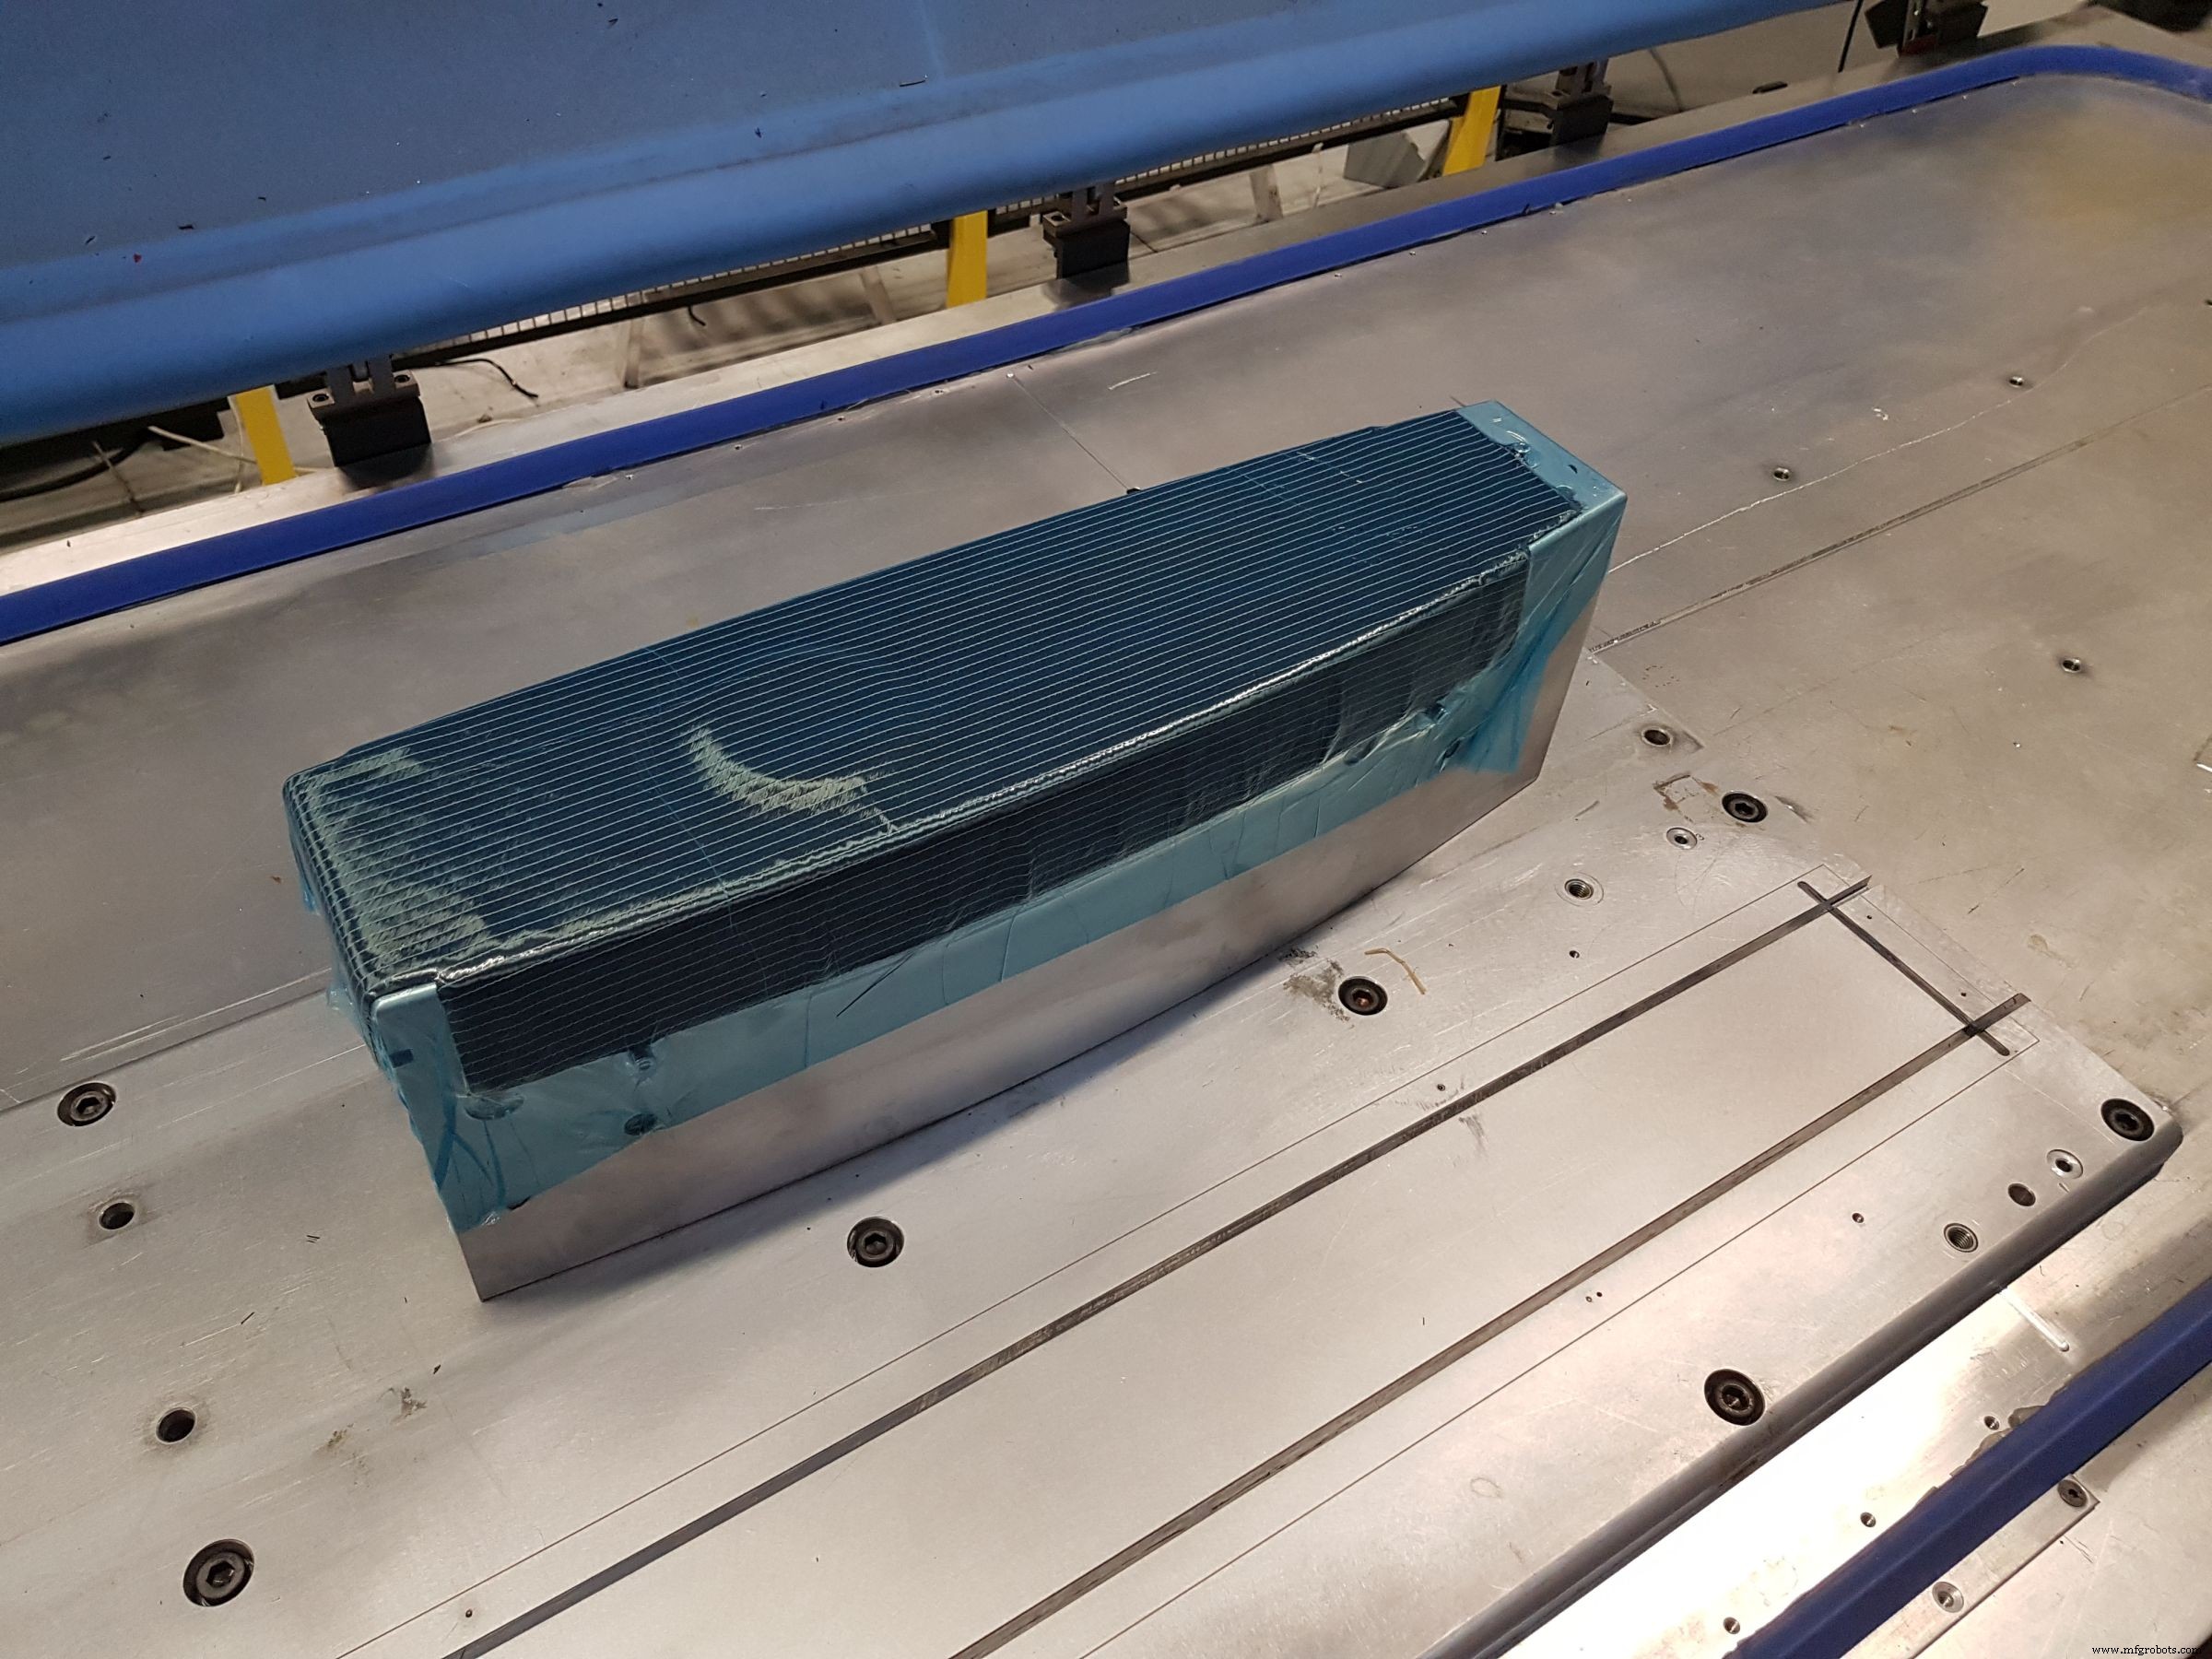
脱ボルク前に青色離型フィルムを適用。
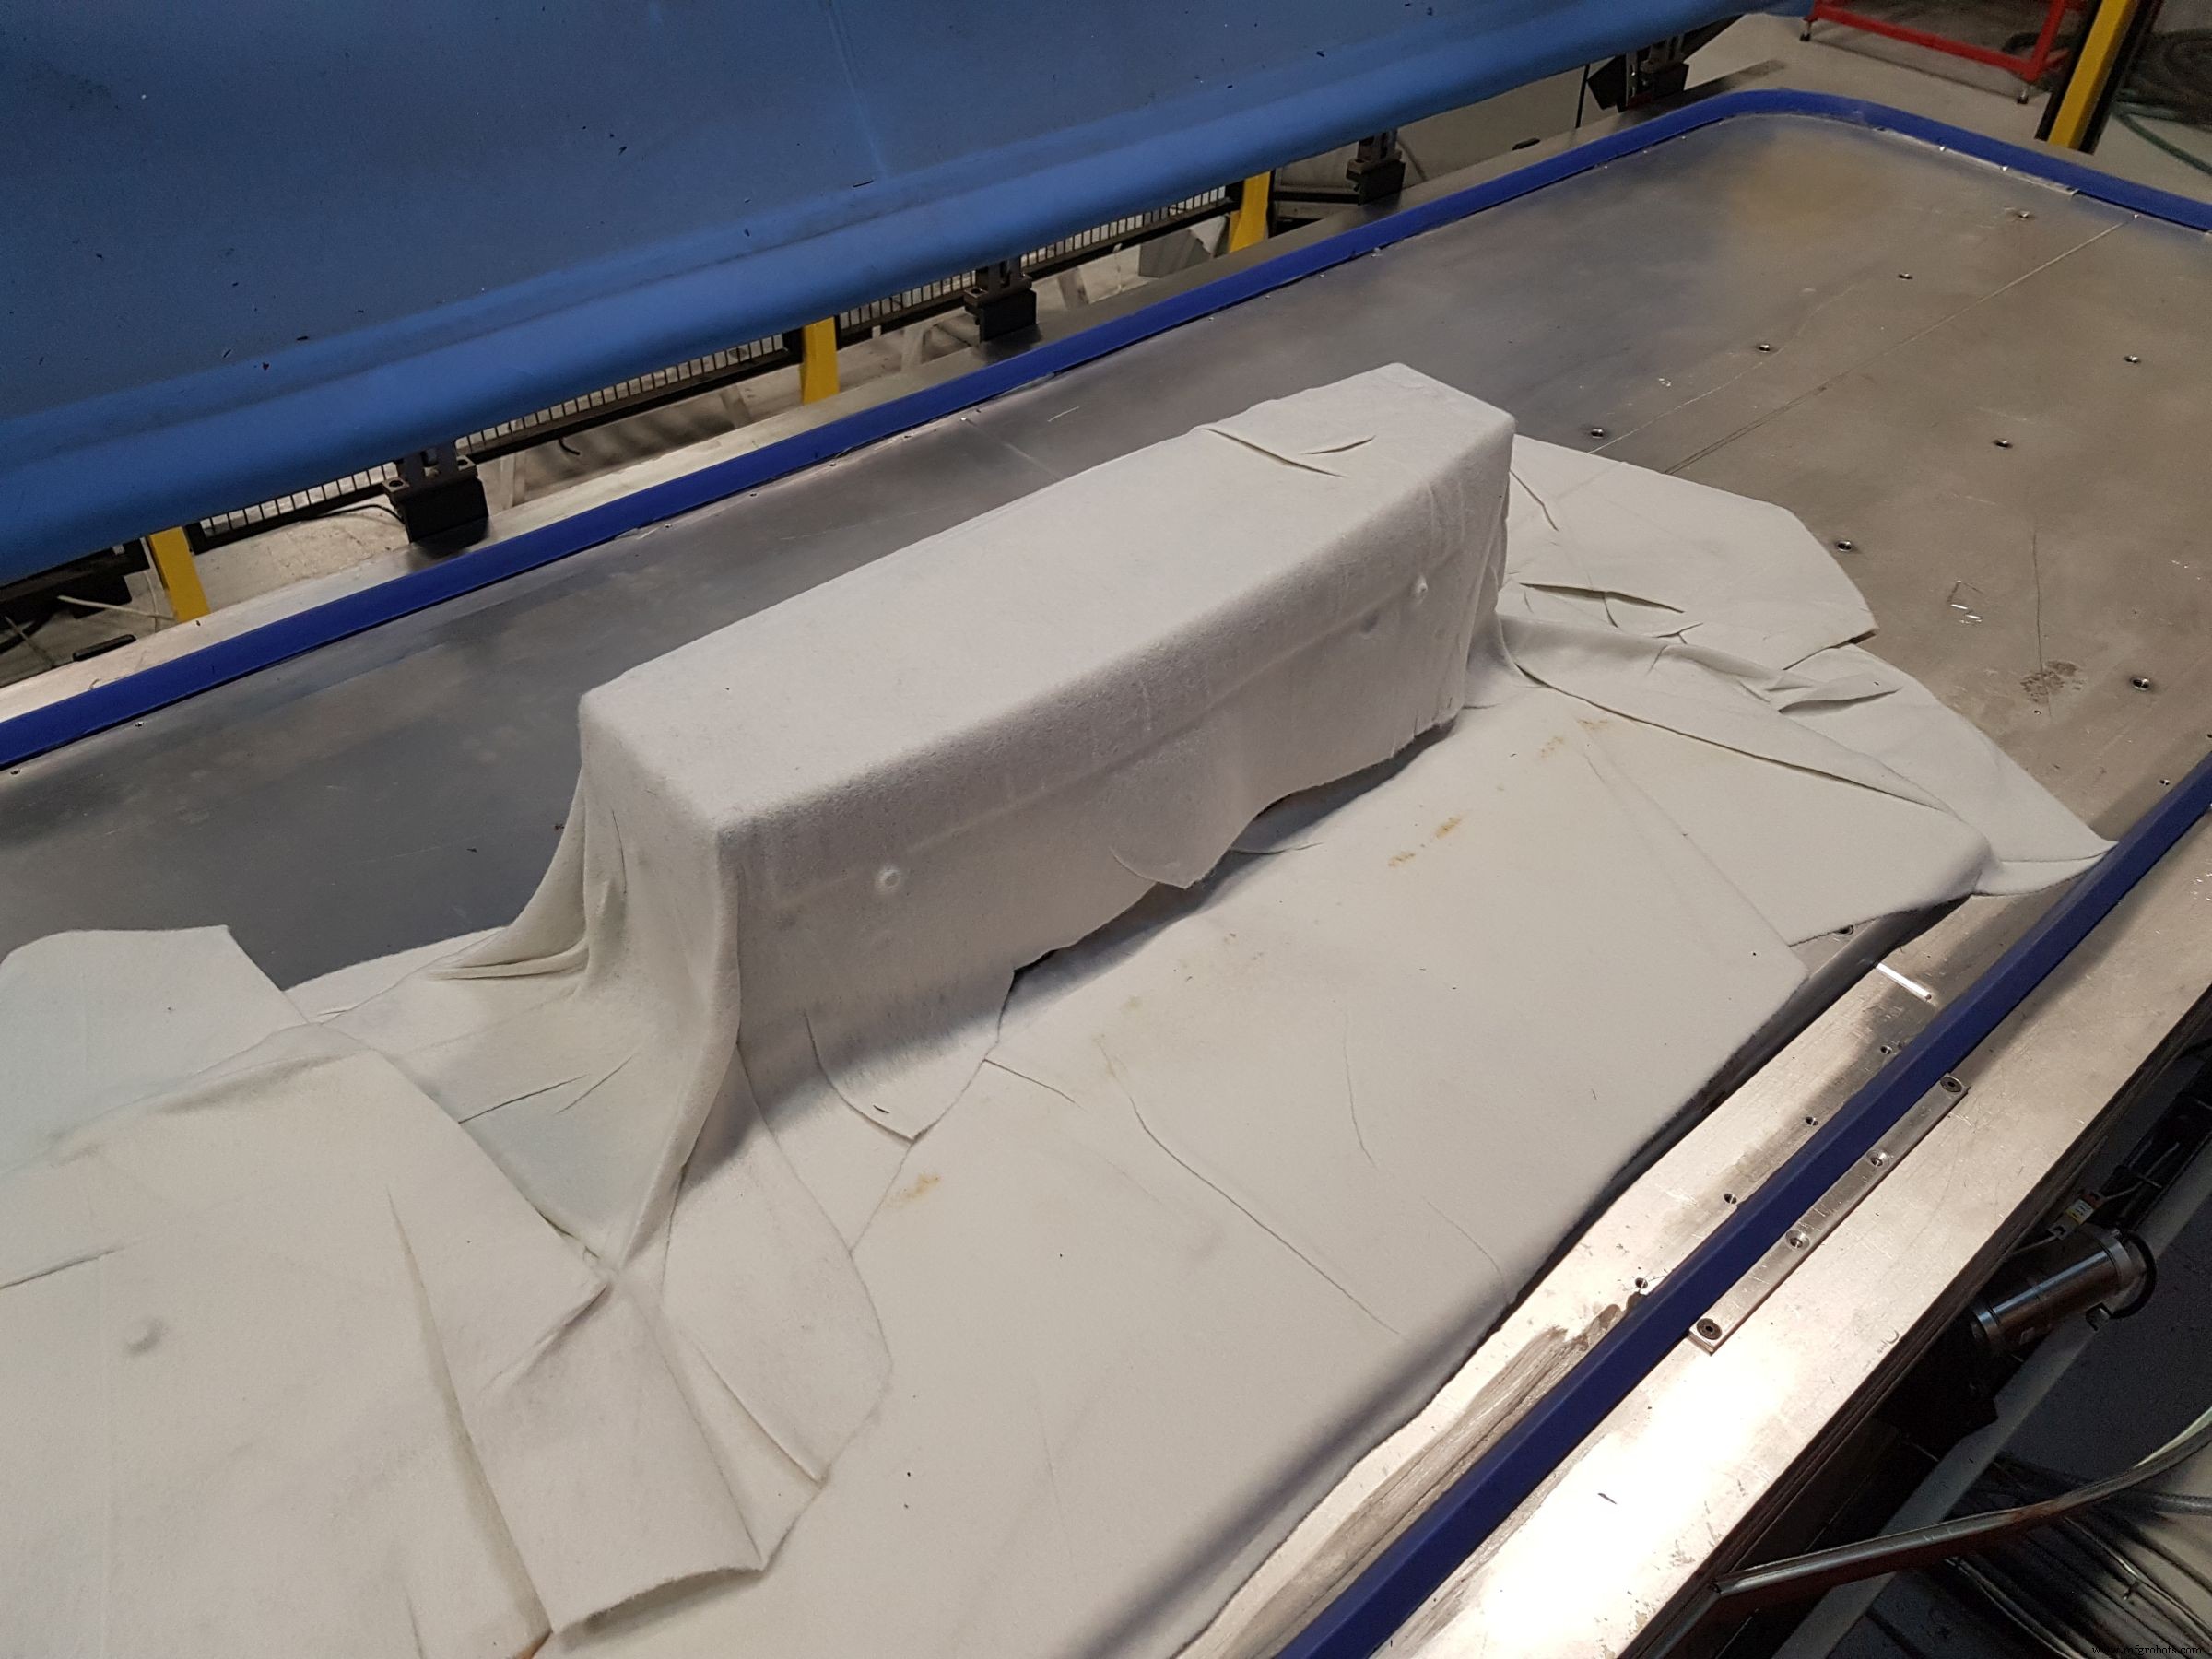
プリフォーム全体から空気を抽出するためにブリーザーを使用。
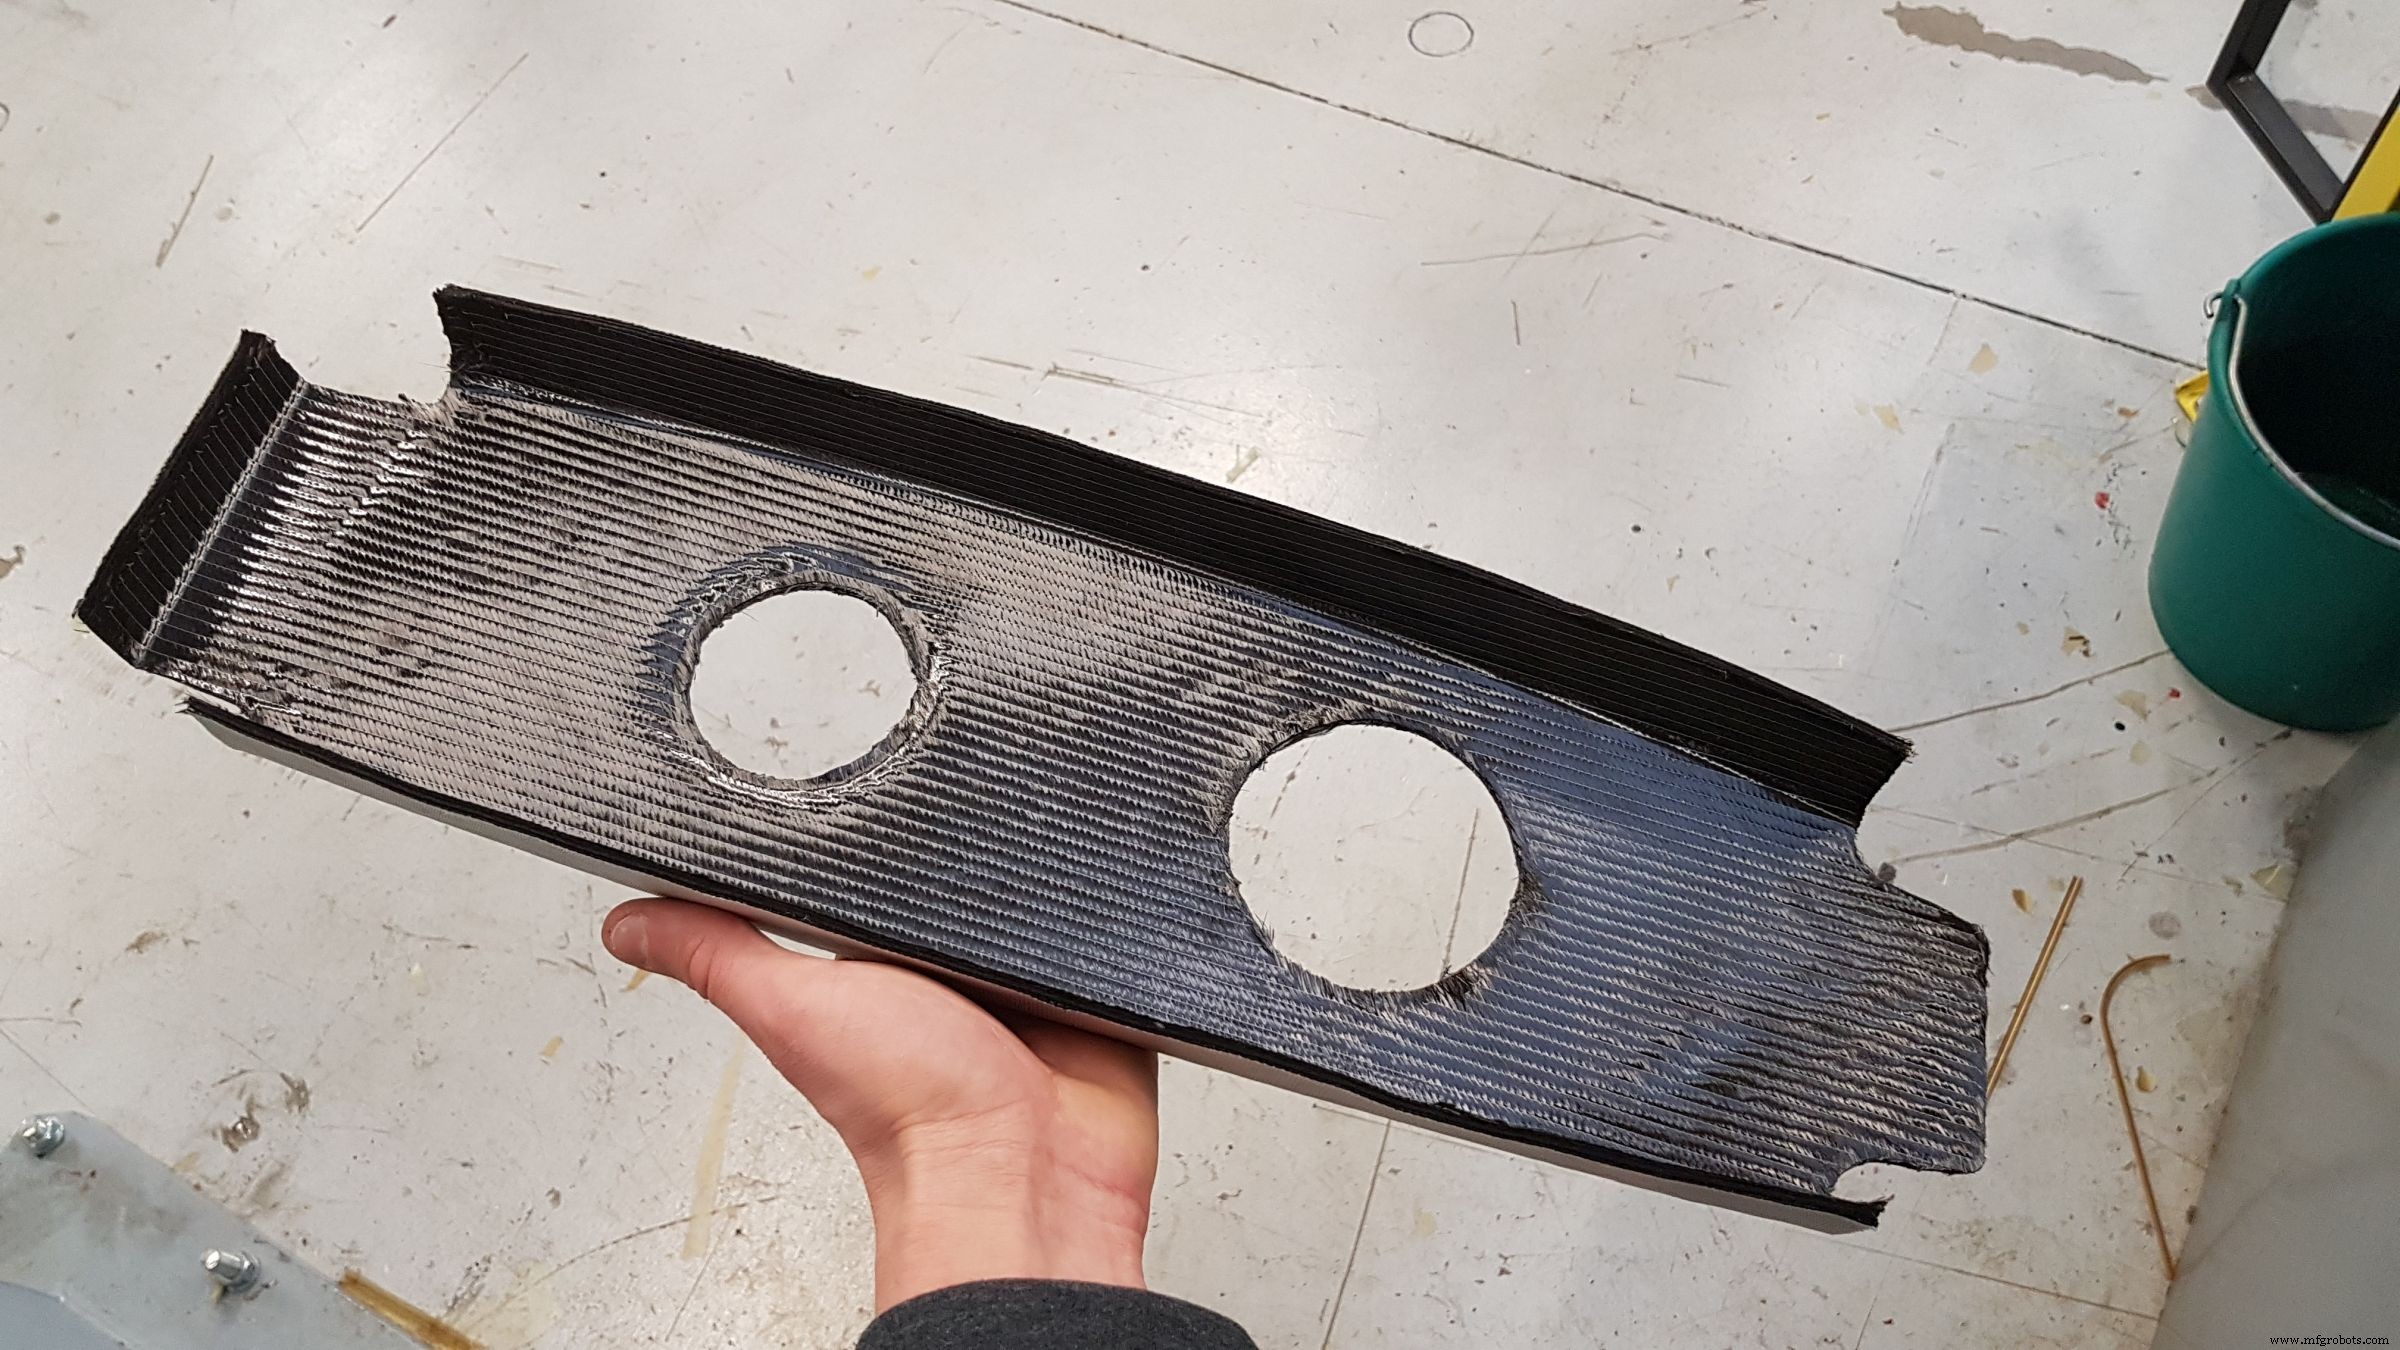
最終脱ボルク後、プリフォームを工具上で冷却し、切り抜きをトリミング。
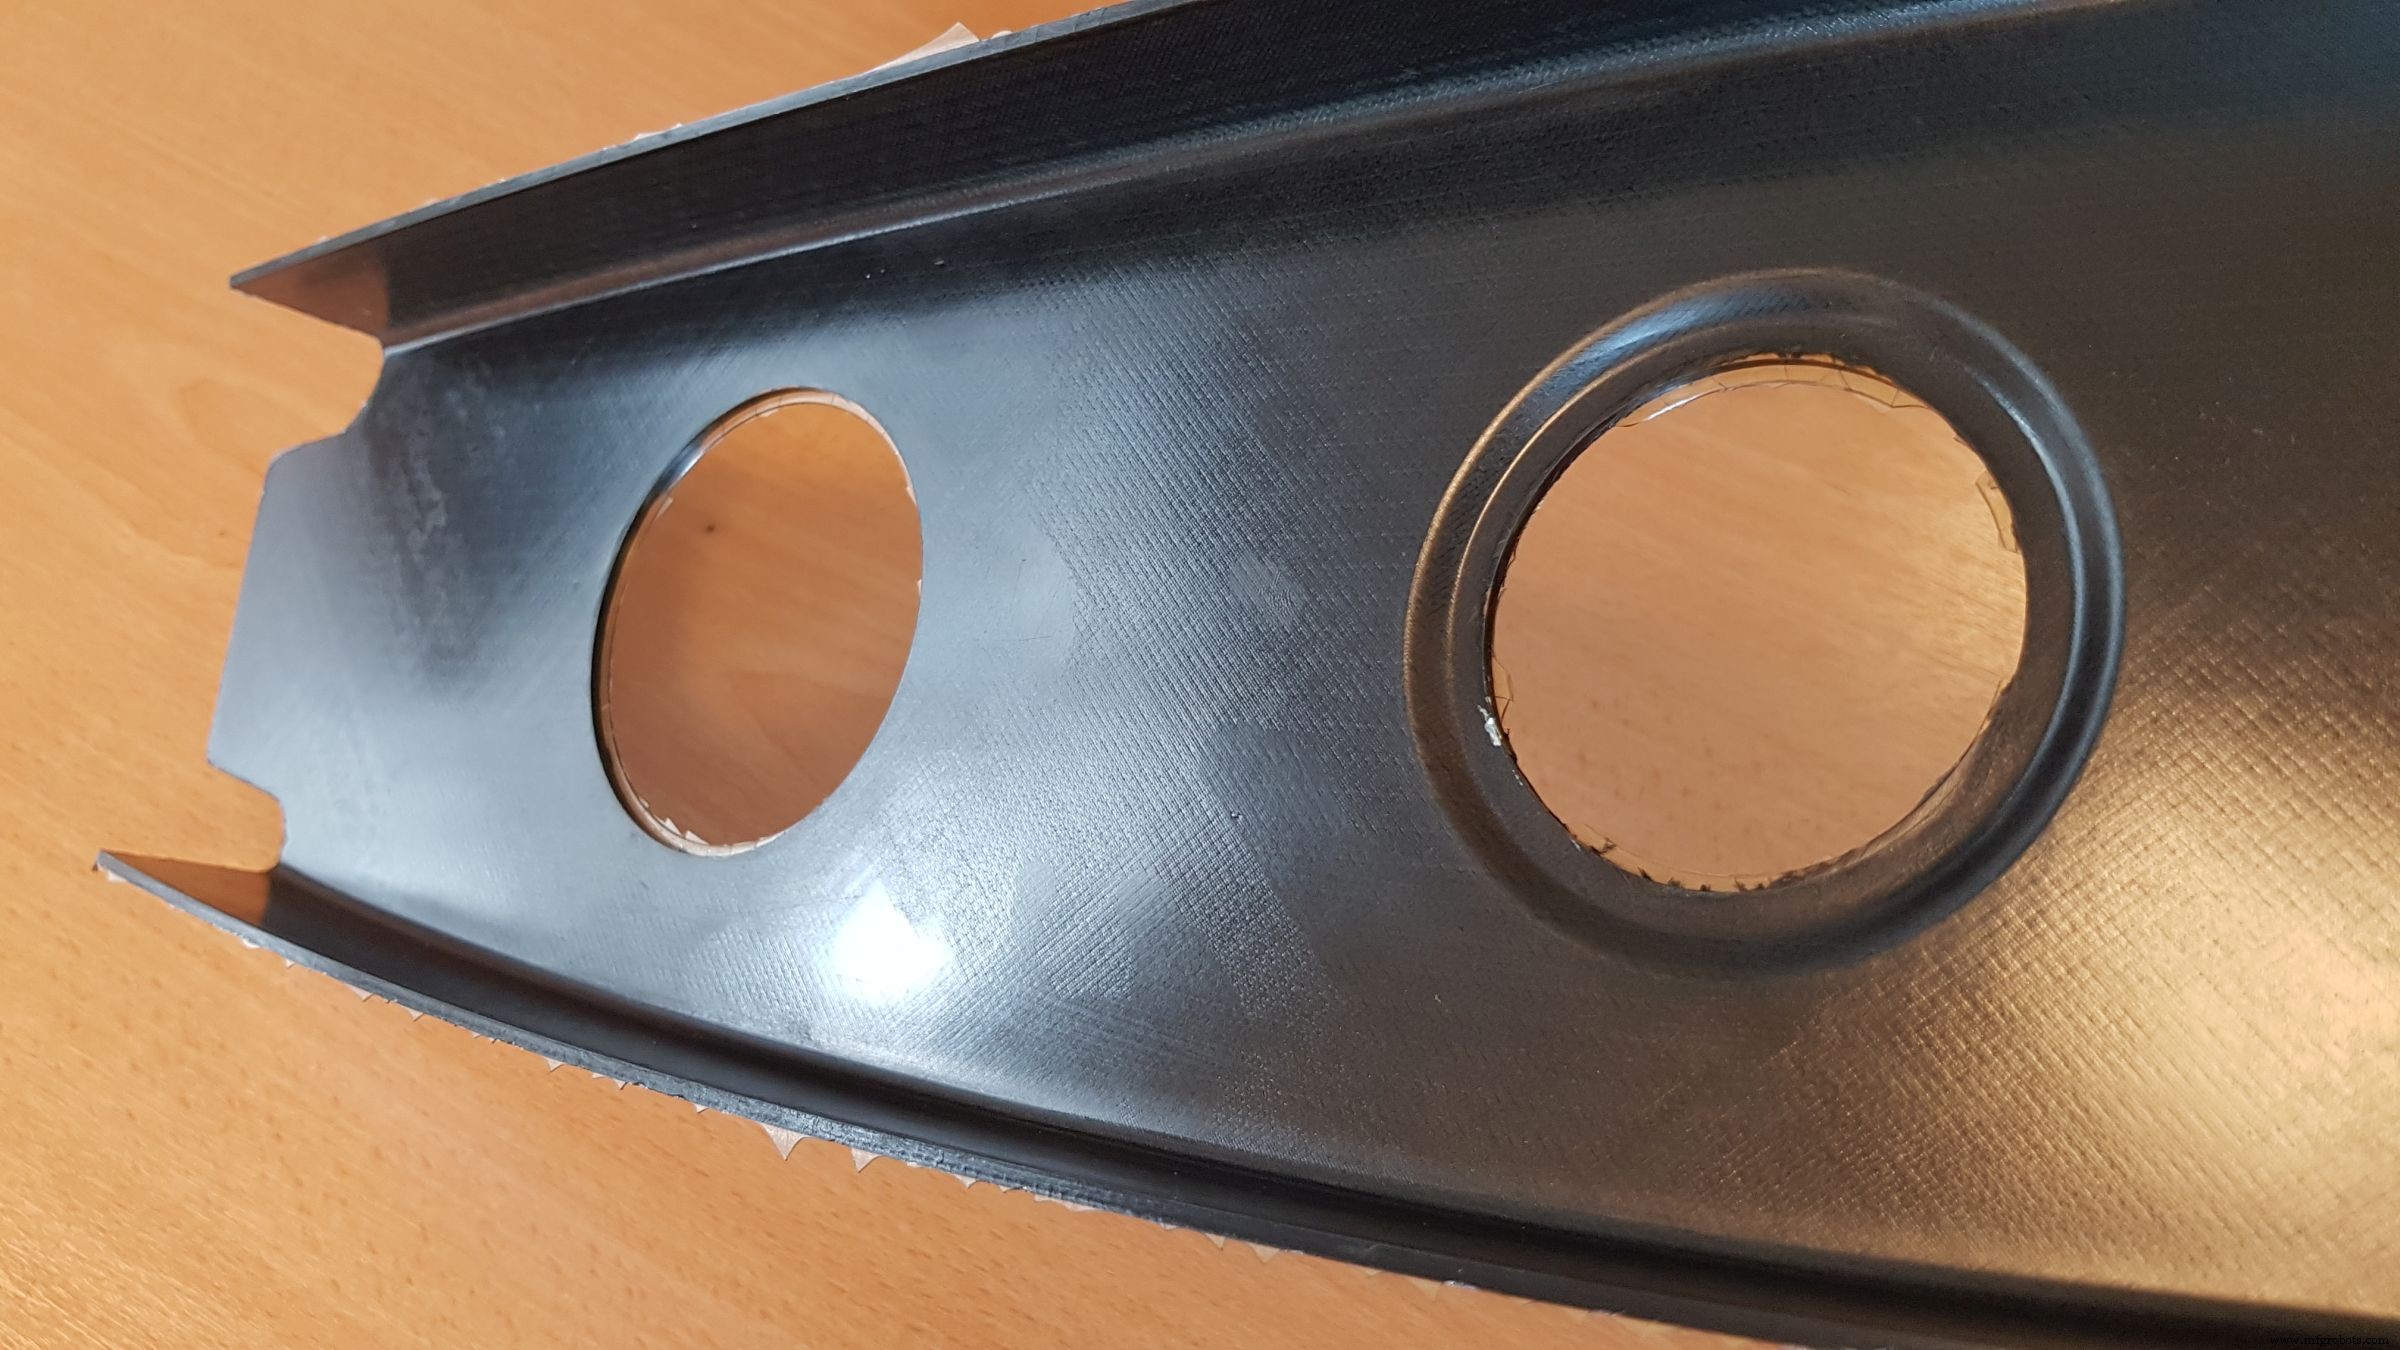
ステップ10. リブ・プリフォームをRTMとエポキシ樹脂で成形。
前へ 次へ「一度に何プライを圧縮できるかは、材料と部品形状によります」とシュバレ氏は説明します。「翼皮のような低曲率部品なら、50プライごとの圧縮も可能かもしれません。しかし、OPTICOMSリブは90度の角度を持ち、テスト用Iビーム・ストリンガーはT字形状なので、プリフォーミング中にプライにシワが生じないよう注意が必要です。」このような複雑な形状では、5-8プライごとの圧縮が必要になるかもしれませんが、それでも大量生産・工業化プロセスの一部となり得ます:プライ積み重ね→2分HDF圧縮→再開いて積み重ね→圧縮サイクル繰り返し→工具上でプリフォーム最終冷却→RTM金型へ移送。
ファイバ