



アルミニウム押出プロセス:ビレットから完成プロファイルまでの全工程
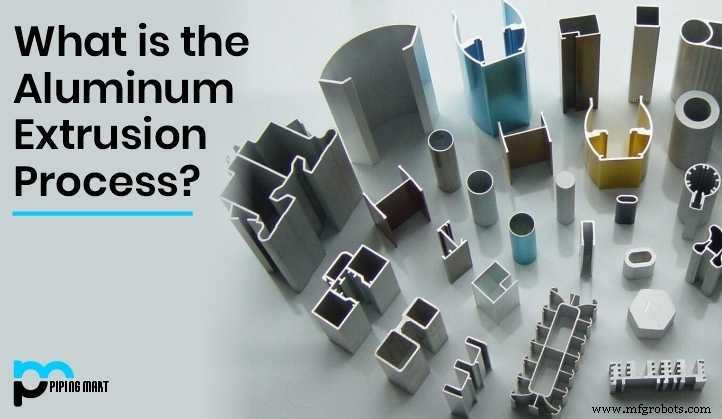
アルミニウム押出プロセスは、固体ビレットを加熱し、精密ダイを通して押し出すことで長尺の成形プロファイルへ変換します。
歯磨き粉をチューブから絞り出すように、押出ダイが最終形状を決定し、ダイを変えればプロファイルが変わります。
ステップバイステップ概要
1. ダイ準備
押出ダイはH13工具鋼から削り出し、高圧下での耐久性を確保。450~500℃に予熱し、金属流動を均一化しダイ摩耗を低減します。
2. ビレット予熱
大型インゴットから切り出した丸形・チューブ形ビレットを400~500℃まで加熱。この温度域で溶融せずに軟化し、押出に最適な加工性を得ます。
3. プレスへの移送
加熱ビレットを押出プレスに慎重にセット、潤滑剤を塗布して張り付き防止、プレスサイクルのために固定。
4. 押出
水圧式油圧システムが100トン~15,000トンの力を加え、ビレットをダイを通過させ、排出と同時に所望のプロファイルを形成。
5. 急冷と冷却
ダイ排出直後にランアウトテーブルへ引き出し、水噴霧またはエアファンで冷却。形状を固定しつつ残留応力を最小化。
6. 切断と矯正
常温到達後、熱間ノコで所定長に切断。残留湾曲を矯正テーブルで修正し、最終製品が寸法公差を満たすよう確保。
7. 最終熱処理
切断片は多くの場合、出荷前にT4、T5、T6などの熱処理を施し、目標機械特性を付与。
ダイ加工から最終熱処理まで、全工程で厳格な管理を行うことで、最も要求の厳しい仕様にも対応する高品質アルミニウムプロファイルを提供します。
金属