



超硬(タングステンカーバイド)切削工具の製造工程:採掘からコーティングまで
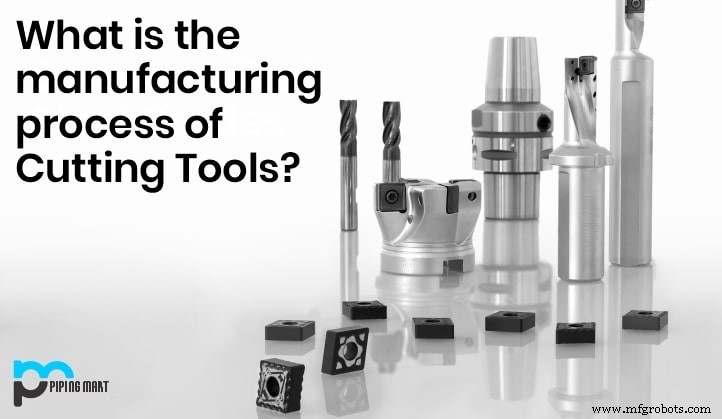
切削工具とは、せん断変形によってワークから材料を除去するデバイスです。作業に応じて、旋削・成形のような単一切れ刃、あるいはフライス・ドリル・研削のような複数切れ刃を用います。研磨粒子でさえ微視的単点切れ刃として、高精度に材料をせん断します。
金属切削用途では、工具材料がワークより靭性で勝り、切削時に発生する熱と力に耐える必要があります。これには精密設計された形状が不可欠で、クリアランス角が切れ刃のみをワークに接触させ、工具他部のドラッグを防ぎます。切削速度と送りの自動化は、工具寿命最大化と安定性能維持に必須です。
タングステンカーバイド(通称「超硬」)は、高性能切削工具の業界標準です。タングステンと炭素の独自の組み合わせが、優れた硬度、耐熱性、耐摩耗性をもたらし、より高速な切削、高送り、長寿命を実現します。
タングステンカーバイド切削工具の製造は、タングステン鉱石の採掘から始まり、極限条件下で切れ刃を保護する高度な表面コーティングで完結します。以下に各段階を詳細に追います。
採掘
タングステン鉱石は世界各地の鉱床から採掘されます。鉱石は破砕、粉砕、化学処理を経て酸化タングステンになります。高温反応(1200℃以上)で、酸化物をグラファイトと混合しカーバイド化。酸素が除去され、炭素がタングステンと結合してタングステンカーバイドを形成します。
混合
得られたタングステンカーバイド粉末は典型的に0.5μm~10μmの粒度です。粉末コバルト(バインダー役)とブレンドし、必要に応じてチタン、タンタル、ニオブなどの第二カーバイドを添加して機械特性を調整。十分混合後、スプレードライヤー(ステンレス製チャンバー)で乾燥し、残留溶媒を除去。
焼結(加熱)
乾燥混合粉を金型でプレス成形しグリーンコンパクトを得て、グラファイトまたはモリブデン基板上で炉内焼結。1100~1300℃を低圧水素・雰囲気下で印加し、酸化を抑制しながら緻密化を促進。冷却後、品質検査、研削・研磨を経て所定寸法と鋭い切れ刃を形成。
コーティング
過酷な切削条件下で工具寿命を延ばすため、化学気相成長(CVD)または物理気相成長(PVD)で表面コーティングを施します。これらは薄膜を堆積させ、硬度向上、摩擦低減、耐熱性付与を図ります。
化学気相成長(CVD)
CVD膜厚は典型的に5~20μm。フライス・ドリル用インサートには5~8μm層が一般的で、要求の厳しい用途で表面仕上げと刃先靭性を改善。
物理気相成長(PVD)
PVD膜は通常2~4μm厚ですが、特定性能目標で多層化することも。PVDはニッケル、コバルト、チタン、各種ステンレス鋼など耐熱合金切削に特に有効です。
タングステンカーバイド工具設計の継続的改良とコーティング技術の進歩により、メーカーは業界の要請する高送り・高速・長寿命・低運用コストに応え続けています。
金属