



アルミニウム押出成形解説:基礎から産業用途まで
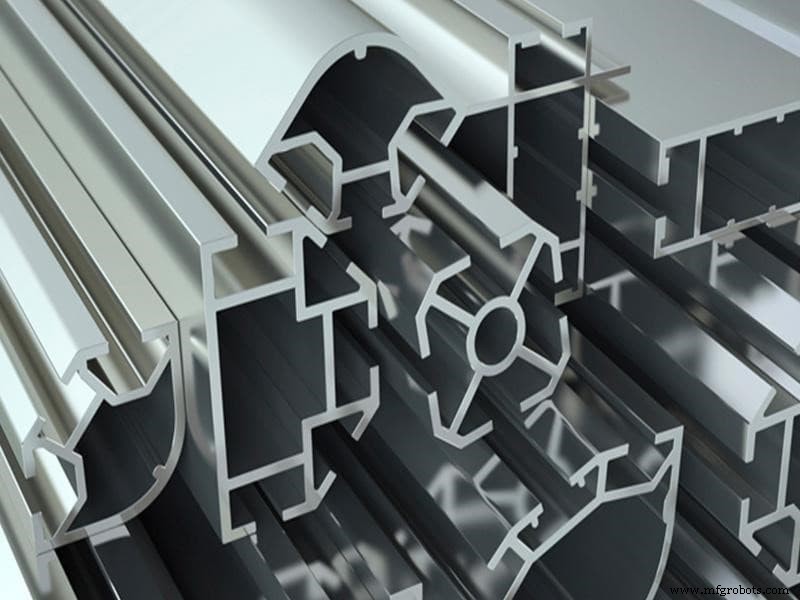
アルミニウム押出成形は、近年、製品イノベーションと製造においてますます人気が高まっています。Technavioの報告によると、世界のアルミニウム押出成形需要は2019年から2023年にかけて約4%の成長率を示すとのことです。
この製造手順について耳にしたことがあり、それが何でどのように機能するのか興味をお持ちかもしれません。この記事では、押出アルミニウムについて知っておくべきすべての詳細を掘り下げます。
アルミニウム押出成形とは?
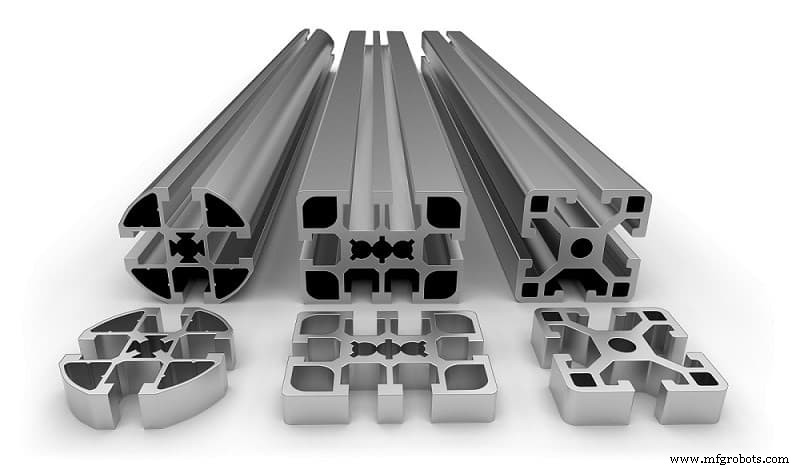
アルミニウム押出成形は、所定の断面形状を持つダイにアルミニウム合金材料を押し込む技術です。強力なラムがアルミニウムをダイを通して押し出し、ダイ開口部から押し出されます。このとき、ダイの正確な形状で押し出され、ランアウトテーブルに沿って運ばれます。
このプロセスは、基本的なレベルでは理解しやすい非常にシンプルな技術です。使用される力は、手で歯磨き粉のチューブを押し潰すときと比較できます。チューブを絞ると、歯磨き粉はチューブの開口部の形状で押し出されます。歯磨き粉チューブの開口部は、押出ダイとほぼ同じ目的を果たします。
アルミニウム押出成形の歴史
この製造プロセスは100年以上前から始まりました。押出手順は1797年にジョセフ・ブラマによって鉛管製造のために最初に開発されました。この手順は最初「スクワーティング(噴出)」と呼ばれ、1820年にトーマス・バーが最初の油圧プレスの製造を完了するまで手動プロセスでした。アレクサンダー・ディックが1894年に熱間押出プロセスを作成し、これが現代でも使用されています。熱間押出技術のおかげで、製造業者は非鉄合金を押出プロセスで使用できるようになりました。1904年には、最初のアルミニウム押出プレスが建設された後、自動車産業と建設産業でのアルミニウム用途が急増しました。
世界大戦中、アルミニウム押出の需要が大幅に増加しました。軍事用途と飛行機建設で使用されました。押出アルミニウムの需要はさらに拡大し始めました。今では私たちの日常生活の一部となっています。運転する車から家庭用品まで、すべてがこの効果的な製造プロセスの製品です。
直接および間接アルミニウム押出成形プロセス
アルミニウム押出成形には、直接と間接の2つの主要なプロセスが使用されます。直接プロセスは、ダイヘッドを固定し、移動するラムが金属を通過させるものです。一方、間接押出プロセスではビレットが固定されたままです。ダイアセンブリがそのビレットに対して移動し、金属をダイを通して押し出す圧力を生成します。両プロセスの詳細を見てみましょう。
直接アルミニウム押出成形プロセス
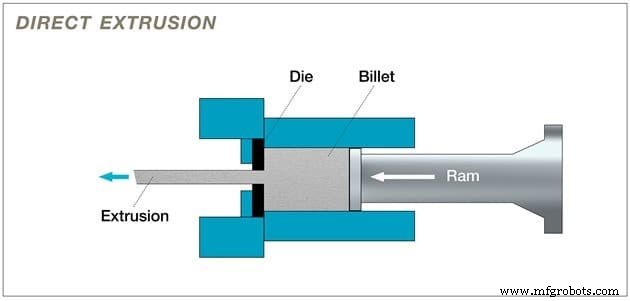
直接押出は、アルミニウム押出の最も一般的な方法です。アルミニウム押出機は、ビレット(加熱されたアルミニウム)を加熱された壁付き容器に入れます。次に、移動するラムが金属をダイを通して押し出します。このステップでは、非常に高い圧力が発生します。
機械加工者は、ビレットとラムの間に材料ブロックを配置することがよくあります。この手順により、ラムと加熱されたビレットが接触するのを防ぎます。この方法は、アルミニウムビレットとラムが同じ前進方向に動くため、前進押出プロセスとも呼ばれます。
間接アルミニウム押出成形プロセス
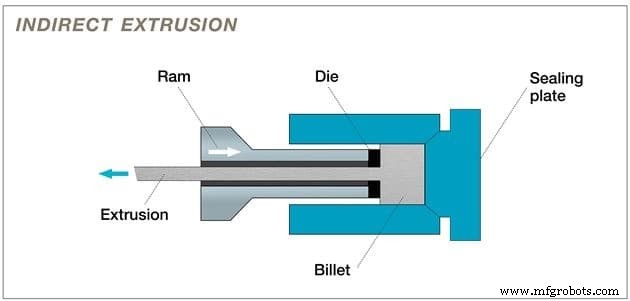
間接押出は、しばしば後退押出とも呼ばれ、直接プロセスとは異なります。ここでは、ダイが固定されたまま、ビレットと容器が同時に移動します。製造業者はこのプロセスの実行に「ステム」を使用します。このステムは容器の長さより長く、ラムを所定位置に保持します。したがって、アルミニウムビレットは固定されたダイを通して押し出されます。
直接法とは異なり、この方法は摩擦が少なく、より良い熱制御が可能です。間接押出の製品品質は通常より一貫しています。これは、作用する力が比較的一定に保たれるためかもしれません。温度の一貫性も、より良い機械的特性と結晶構造を保証します。
アルミニウム押出成形手順のステップバイステップガイド
ステップ1: 押出ダイの準備
最初に行うことは、円形のダイを機械加工することです。あるいは、すでに利用可能なものを使用できます。押出プロセス前に、ダイを約450〜500℃に予熱します。これにより、金属の流れが均一になり、ダイの寿命を最大化します。予熱プロセス後、ダイを押出プレスに装填できます。
ステップ2: アルミニウムビレットの予熱
次のステップは、材料の長いログからビレット(アルミニウム合金の厚い円筒ブロック)を切り出すことです。次に、約400〜500℃で炉で予熱します。このプロセスにより、ビレットが作業を実行するのに十分な可塑性を持ち、溶融状態ではないことが保証されます。
ステップ3: ビレットを押出プレスに移送
ビレットを予熱した後、機械的にプレスに移送します。ただし、プレスに装填する前に潤滑剤を追加することを確認してください。さらに、押出ラムに離型剤を塗布します。このプロセスにより、ラムとビレットの付着を防止します。
ステップ4: ビレット材料を押出プレス容器に押し込む
この段階では、可塑性のあるビレットがすでに押出プレス内にあります。ここで、油圧ラムは約15,000トンの圧力をかけることができます。圧力により、可塑性ビレットが容器に押し込まれます。アルミニウム材料は容器の壁を満たすように膨張します。
ステップ5: 押出材料をダイに押し付ける
アルミニウム材料が容器の壁を満たすと、押出ダイに押し付けられます。この時点で、材料に継続的に圧力がかけられます。したがって、唯一の方向はダイ開口部を通ることです。ダイの開口部から完全に形成された形状で押し出されます。
ステップ6: 押出材の急冷
プーラーが押出材を押し出し後に固定します。プーラーはプレスから出る際に保護します。合金がテーブルに沿って移動すると、ファンまたは水浴によってプロファイルが均一に冷却されます。このプロセスは「急冷」と呼ばれます。
ステップ7: テーブル長さに押出材を切断
押出材がフルテーブル長に達すると、熱間鋸で切断します。温度は押出プロセスの各ステップで重要です。プレスを出た後に急冷しても、完全に冷却されているわけではありません。
ステップ8: 室温まで押出材を冷却
切断プロセスが完了すると、押出材はランアウトテーブルから冷却プレーンに移送されます。プロファイルは室温に達するまでそこに留まります。室温に達したら、伸張が行われます。
ステップ9: 押出材をストレッチャーに移動し、整列のために伸張
この段階で形状にねじれがあることに気づくでしょう。これを修正する必要があります。修正にはストレッチャーが必要です。各プロファイルを両端で機械的に保持し、完全に真っ直ぐになるまで引っ張ります。このプロセスで仕様内に収まります。
ステップ10: 仕上げ鋸に押出材を移動し、長さに切断
押出材が真っ直ぐになり加工硬化したら、鋸テーブルに移送できます。この時点で、特定の長さ(主に8〜21フィート)に切断できます。鋸引きプロセス後、エージングのために炉に移送し、正しいテンパー(T5またはT6)に調整します。
ステップ11: 二次操作の実施(熱処理、加工、表面仕上げ)
押出プロセス完了後、プロファイルを熱処理して特性を向上させることができます。次に、寸法修正が必要であれば加工します。表面仕上げ を追加することで、外観と耐食性 特性の改善にも役立ちます。
アルミニウム押出成形で作れる形状
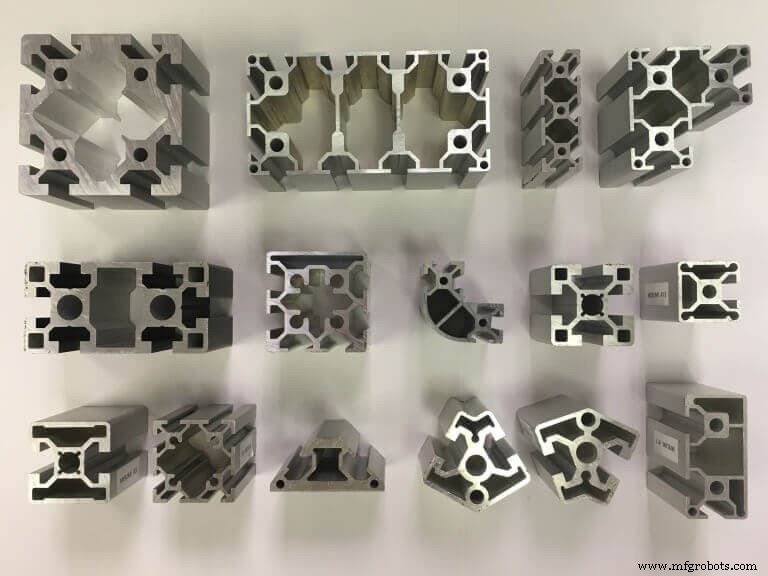
押出形状には4つの主要な種類があります:
1. ソリッド(実心)。 閉じた開口部やボイド(空洞)がありません(例:ビーム、アングル、ロッド)。
2. ホロー(中空)。 1つ以上の開口部やボイドがあります(例:矩形または正方形チューブ)。
3. 半中空(セミホロー)。 部分的に囲まれたボイドがあります(例:狭い隙間を持つ「C」チャネル)。
4. カスタムアルミニウム押出形状。 これらの形状は複数の押出を持つことがよくあります。様々なカラープロファイルを持つインターロック形状であることもあります。これらの形状は設計者の仕様に従って作られることが多いです。
カスタム形状の押出部品の製造をお考えですか?RapidDirectに調達プロセスをお任せください。弊社の利用可能なアルミニウム押出成形プロセスは最高レベルです。先進的な機械とプロフェッショナルなエンジニアリングチームを組み合わせ、トップノッチのカスタム製造サービスを提供します。
また、最終製品にいくつかの表面仕上げオプションも提供できます。どちらを選択しても、確実にお届けします。また、各製造段階で継続的なテストを行い、最高のものだけをお届けすることを保証します。今すぐ設計ファイルをアップロードして、即時見積もりを取得してください。
アルミニウム押出成形に影響を与える要因
アルミニウム押出成形は効果的な製造プロセスですが、プロセスから得られる最終結果に影響を与える要因があります。プロジェクトの成功を確実にするために、これらの要因を念頭に置くのが最善です。
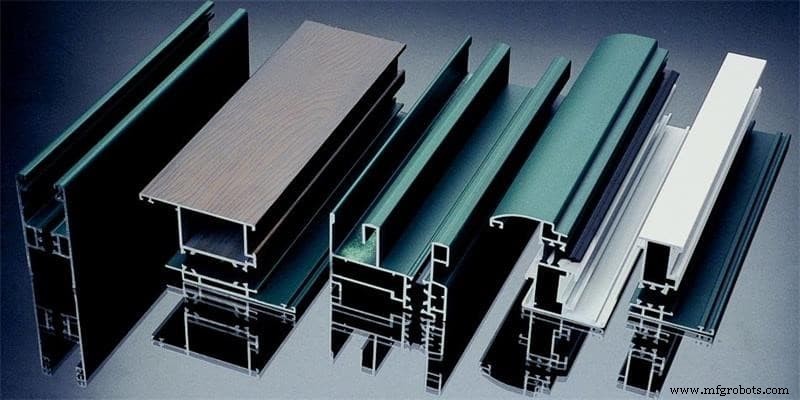
押出形状
形状によって、部品の押出がどれだけ容易でコストがかかるかが決まります。押出成形は幅広い形状を生成できますが、いくつかの制限があります。例えば、シンプルな実心形状は、セミホロー形状よりもはるかに容易で高速に押出できます。コストも安くなります。一般的に、形状が複雑になるほど、押出はより困難で高コストになります。
押出速度
一般的なルールとして、押出速度は容器内の金属圧力と温度と直接相関します。したがって、速度、圧力、温度を適切に関連付けて、安定したプロセスを維持し、一定の押出セグメントを生成する必要があります。
ビレット温度
最適なビレット温度は、許容可能な公差と表面条件を提供しつつ、可能な限り最短のサイクルタイムを確保するものです。プロセスが許容する最も低い温度でビレット押出を行うのが常に理想的です。
温度が高すぎると金属の流れがより流動的になります。これにより、金属が狭い領域への進入を抵抗するようになります。結果として、形状寸法が望ましい公差を下回る可能性があります。同様に、過度な温度は鋭いコーナーと薄いエッジで金属を引き裂く原因となります。
押出比
任意の形状の押出比は、その押出中にどれだけの機械的作業が発生するかの良い指標です。断面の押出比が低い場合、最も金属質量を伴う形状の部分での機械的作業は最小限です。一方、押出比が高い場合、より高い圧力が必要です。圧力が金属をより小さな開口部を通過させ、極端な機械的作業が必要になります。
プレス操作
収益性の高いプレス操作の考え方は、アルミニウム押出においてフィートあたりの重量を適切にします。予想通り、軽量セクションの押出には通常、より小さなプレスが必要です。しかし、より大容量のプレスを要求する他の要因もあります。大型で薄肉の中空形状が典型的な例です。
フィートあたりの重量が低いにもかかわらず、それを押出するために必要なプレストン数はより多くなる可能性があります。この要因は押出比と同様の効果を持ちます。より大きな要因は部品の押出をより困難にします。結果として、プレス生産に影響を与えます。
タング比
タング比も、コンポーネントの押出性能を決定する上で重要です。押出のタング比は、最小開口部をボイドに対して二乗することで求められます。次に、形状の全面積を計算し、開口部の二乗をこの面積で割ります。タング比が高いほど、部品の押出がより困難になります。
アルミニウム押出成形の用途
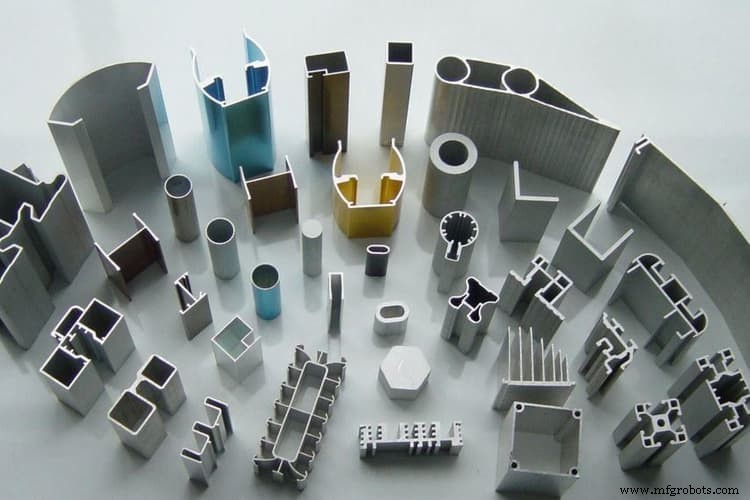
材料特性により、押出アルミニウムは複数の産業で効果的な製造プロセスとなっています。材料の強度重量比と引張強度 により、エンジンブロック、パネル、トランスミッションハウジング、ルーフレール、車両シャシ、その他のコンポーネント部品の押出に最適です。
アルミニウム押出成形は、自動車ラジエーター、凝縮器チューブ、エアコン、原子炉、電子機器の冷却装置の部品も製造します。押出アルミニウムチューブは非磁性であるため、ワイヤーと同軸ケーブルを収容できます。アルミニウム材料の耐食性と防錆特性も屋外用途に有用です。さらに、アルミニウム押出成形は高反射率です。したがって、光、赤外線、電波から製品を遮蔽するのに役立ちます。
アルミニウム押出成形:重要な製造プロセス
アルミニウム押出成形プロセスは、カスタム断面プロファイルを持つ部品の製造に不可欠です。プロセスは非常に興味深く、ヒートトリートメント、加工、仕上げを仕様通りに行えるさまざまな形状の製品を得られます。RapidDirectは、望ましい結果のために最高のアルミニウム押出成形サービスを提供します。今すぐご連絡ください、プロジェクトを実現しましょう。デジタル見積もりプラットフォームに設計ファイルをアップロードして、即時見積もりと透明な注文プロセスをご利用いただけます。
産業技術
- アルミニウム:生産、特性、環境影響
- アルミニウム箔:断熱材・工業用途に最適な多機能プレミアム素材
- 押出プロセスの理解:用途、材料、技術
- FDM vs SLA:プロジェクトに最適な3Dプリンティングプロセス選定
- アルミニウム基板 vs 標準基板:電子設計に最適なのはどっち?
- 故障対応メンテナンス:リアクティブアプローチの仕組みと使いどころ
- アルミニウム押出:歴史的ルーツから未来のイノベーションへ
- プラスチック押出成形マスター:プロセス・材質・主要用途
- アルミニウムの持続可能性:より環境に優しい選択である理由
- EN AW-5005 アルミニウム合金:低密度・高熱伝導・耐食性
- AA 7075 T7 アルミニウム合金:航空宇宙用プレミアム高強度材