



インベストメント鋳造(ロストワックス鋳造)完全ガイド:精密鋳造プロセスの仕組みとメリット
インベストメント鋳造プロセスの概要
インベストメント鋳造は、精密鋳造またはロストワックス鋳造とも呼ばれ、ワックスパターンを使用して使い捨てのセラミック型を作る製造プロセスです。ワックスパターンは、鋳造する製品とまったく同じ形状で作られます。このパターンを耐火セラミック材料でコーティングし、硬化させたら逆さまにして加熱し、ワックスを溶かして流出させます。硬化したセラミックシェルが消耗型(インベストメント型)となり、そこに溶融金属を流し込み、冷却後、型を破壊して鋳造品を取り出します。
「インベストメント(investing=周囲を覆う)」という用語は、パターンを耐火材料で覆う工程に由来します。インベストメント鋳造は、他の鋳造法と比べて微細なディテールと優れた鋳肌仕上げが得られ、薄肉や複雑な内部通路の鋳造が可能です。砂型鋳造とは異なり、テーパー(抜き勾配)が不要です。
これらの特性により、ネットシェイプまたはニアネットシェイプの鋳造品が得られ、材料費、加工費、機械加工コストを大幅に削減できます。アルミニウム、青銅、マグネシウム、炭素鋼、ステンレス鋼など、一般的な金属のほとんどに対応可能です。タービンブレード、医療機器、銃器部品、ギア、宝飾品、ゴルフクラブヘッドなど、複雑な形状の機械部品の製造に広く採用されています。
インベストメント鋳造の詳細工程
インベストメント鋳造は、金属ダイ製作、ワックスパターン製作、セラミック型作り、湯注ぎ、凝固、シェークアウト、仕上げの各ステップで構成されます。
1. 金属ダイの製作
ワックスパターンとセラミック型は鋳造時に破壊されるため、1つの鋳造品につき新しいワックスパターンが必要です。少量生産(芸術作品やオリジナルジュエリーなど)でない限り、ワックスパターンを量産するための金型(ダイ)が必要になります。
マスターダイの寸法は慎重に計算する必要があります。ワックスパターンの収縮、ワックス上に被覆するセラミック材料の収縮、金属鋳造品自体の収縮をすべて考慮しなければなりません。
2. ワックスパターンの製作
必要なワックスパターンの数は、生産する鋳造品の数と等しくなります。各鋳造品には個別のワックスパターンが必要です。
熱したワックスを金型に射出し、固化させます。内部形状を形成するためにコアが必要な場合もあります。出来上がったワックスパターンは、製品の完全なレプリカとなります。この工程はダイカストに似ていますが、溶融金属の代わりにワックスを使用します。
3. 型(セラミックシェル)の作成
ワックスパターンにゲートシステム(スプルー、ランナー、ライザー)を取り付けます。小型鋳造品の場合、複数のワックスパターンを中央のゲートシステムに取り付け、ツリー状のアセンブリ(パターンツリー)を形成します。ランナーの先端に注湯カップを取り付け、溶融金属を型内に導きます。
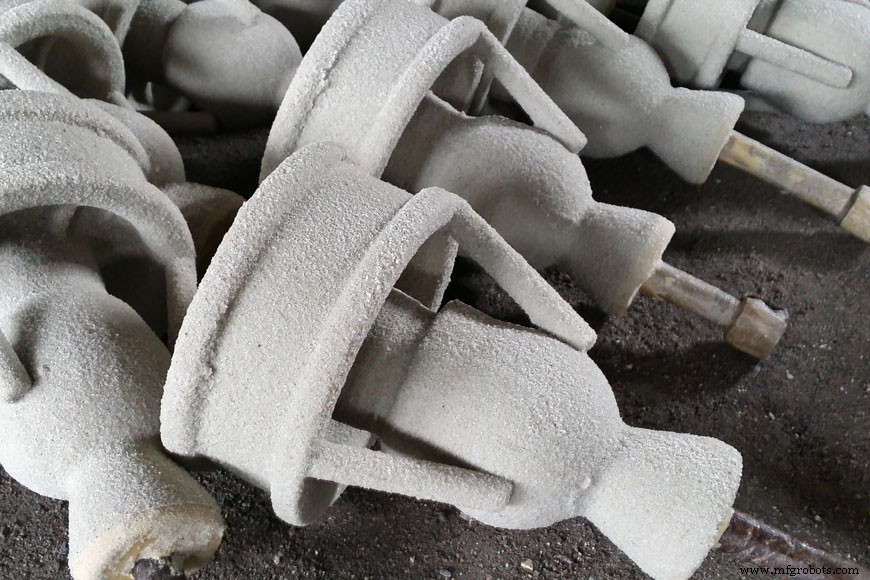
組み立てたパターンツリーを微細なシリカスラリーに浸漬します。繰り返し浸漬し、徐々に耐火性の高いスラリーでコーティングしていきます。目的の厚さに達したら乾燥・硬化させ、パターンとゲートシステムを覆うセラミックシェルを形成します。
セラミックシェルの厚さは、鋳造品のサイズ・重量と鋳造金属の湯温によって決まります。平均的な壁厚は約9.5mm(0.375インチ)です。硬化したセラミック型を逆さまにして炉で加熱し、ワックスを溶かして流出させます。これにより中空のセラミックシェルが得られます。
4. 湯注ぎ
セラミック型を550〜1,100℃(1,000〜2,000°F)に予熱します。この工程で型がさらに強化され、残留ワックスや汚染物質が除去され、型材料から水分が蒸発します。
型が熱いうちに溶融金属を注ぎます。液体金属は注湯カップから中央ゲートシステムを通り、ツリー上の各型腔へ流れ込みます。予熱された型により、薄肉で複雑な部分にも金属がスムーズに流れ、型と鋳造品が一緒に冷却・収縮するため、寸法精度の高い鋳造品が得られます。
5. 冷却・凝固
注湯後、金属は冷却・凝固します。完全凝固までの時間は、鋳造材料と鋳造品の肉厚によって異なります。
6. シェークアウト(型崩し)
鋳造品が凝固したら、セラミック型を破壊して鋳造品を取り出します。型は手作業またはウォータージェットで破砕します。取り出した鋳造品をゲートシステムから分離するには、手作業の衝撃、ノコギリ切断、溶断、液体窒素によるコールドブレークなどの方法が用いられます。
7. 仕上げ
ゲート跡の研磨やサンドブラストなどの仕上げ加工で、表面を滑らかにし、欠陥を除去します。鋳造材料によっては、熱処理を施して最終製品を硬化させることもあります。
インベストメント鋳造が適しているケース
工程が複雑で手間がかかるため、インベストメント鋳造は比較的高コストですが、そのメリットがコストを上回ることが多々あります。実質的にあらゆる金属に対応可能で、通常は小型部品向けですが、75ポンド(約34kg)以上の部品にも効果的に適用できます。
複雑な形状の部品を優れた鋳肌仕上げで製造できます。セラミックシェルが冷却時に鋳造品から剥がれ落ちるため、抜き勾配が不要で、90度の直角形状も収縮代なしで設計可能、追加機械加工なしで仕上げられます。
寸法精度に優れ、ネットシェイプ部品が容易に実現でき、二次加工なしで完成形状が得られることも多々あります。各鋳造ロットごとにワックスパターン用の新しいダイが必要で、工具費は複雑さにより1,000〜10,000ドル程度かかります。
大量生産では、二次加工の削減による時間・コスト節約が工具費をカバーします。少量生産では投資回収が難しいため、一般的に25個以上のロットで採用するのが合理的です。
ワックスパターンから完成鋳造品まで通常7日間かかり、その大半はセラミックシェルの形成・乾燥に費やされます。クイックドライ対応の鋳造所なら短納期も可能です。労働集約的なプロセスであるため、設備・生産能力に限りがあり、リードタイムが長くなりがちです。
カスタム鋳造サービス
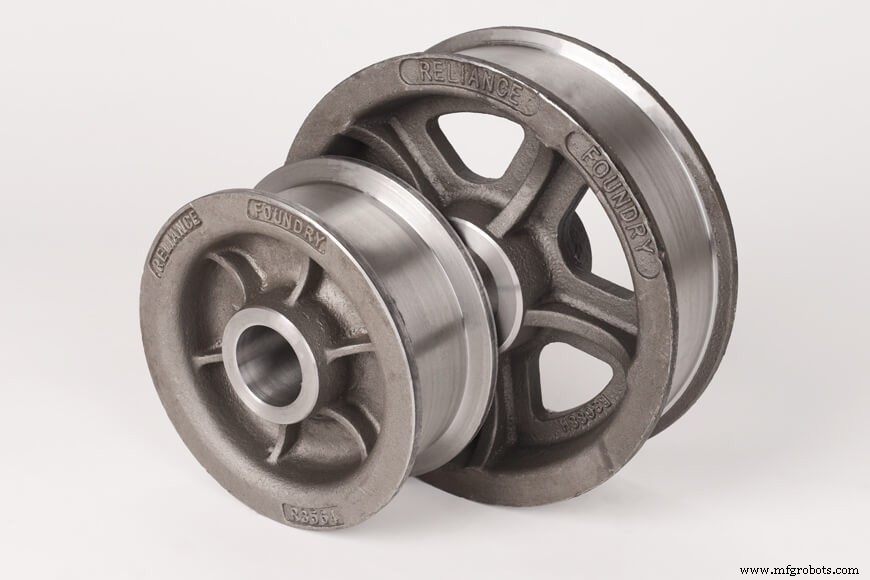
リライアンス・ファウンドリーは、お客様と協力して各カスタム鋳造品のパターン設計と鋳造方法を決定します。お見積もり依頼で、当社の鋳造サービスがいかにプロジェクト要件に適合するかをご確認ください。
金属
- インベストメント鋳造:金属製品が作られるプロセス
- インベストメント鋳造:精密金属部品のための信頼できる鋳造法
- ロストワックス鋳造の理解:技術と歴史
- インベストメント鋳造(ロストワックス)の作動原理:工程ステップを詳細解説
- インベストメント鋳造(ロストワックス)完全ガイド:プロセス、メリット、用途、選定基準
- インベストメント鋳造(ロストワックス鋳造)解説:時代を超えた製造プロセス
- 精密ステンレス鋼ロストワックス鋳造:複雑部品の先進的生産
- ラピッドプロトタイピングが航空宇宙・自動車・防衛産業の精密鋳造に革命をもたらす
- インベストメント鋳造 vs ダイカスト:主な違いを解説
- 砂鋳造解説:実証済みのコスト効率に優れた金属製造方法
- 非消耗型鋳造法の理解:種類、メリット、用途