



3Dプリントが金型製造を変革:メリットと革新
伝統的に、産業界で最も広く使用されてきた生産プロセスは2つの主要グループに分類されます:減法製造(主にCNC加工)と、成形製造(射出成形とロストワックス鋳造)。両グループは現在まで共存し、選択は主に部品の複雑さ、選択材料、生産量に依存してきました。
近年、第3のグループが隙間を広げて前2つと共存するようになりました:付加製造または3Dプリント。 ごく特定のケースや用途を除き、現在では減法・付加・成形製造のすべてが多くの共通材料を扱い、高度に複雑な部品を製造可能です。そのため、選択基準は主に製造コストに基づくことが多くなっています。
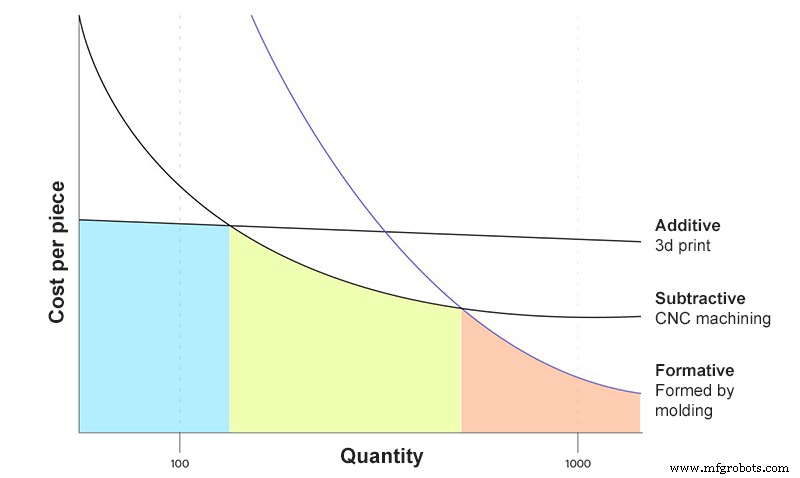
画像1:生産量に基づく単位コスト曲線。出典:3Dhubs.com
低〜中生産量では、成形製造は付加製造とCNC加工に対抗できません。主に設備減価償却コストと高コストな金型の必要性が理由です。しかし、大量生産においては、成形製造が圧倒的王者です。
成形製造には、射出成形用の金型製造、ロストワックス鋳造用の犠牲ワックス原型が必要で、これらもさらに金型やCNC手法で製造されます。そのため、CNC加工は成形製造プロセスにおいても依然として必要であり、伝統的に再利用可能な金型製造の最も一般的な手法だからです。
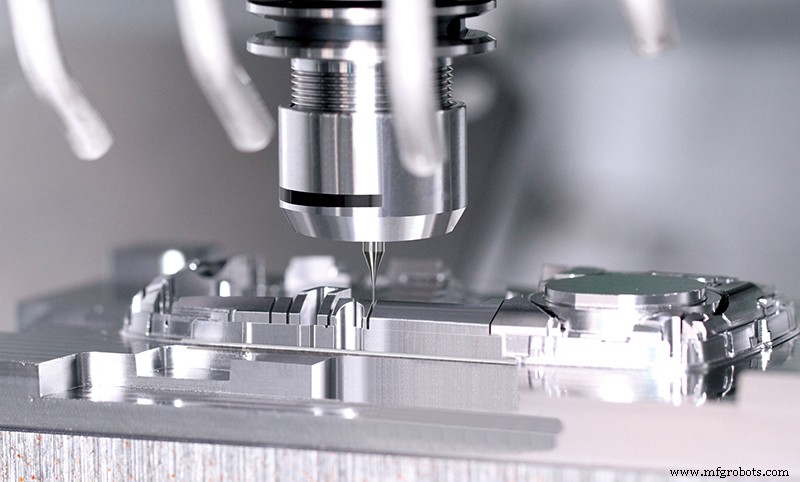
画像2:射出成形金型。出典:https://commons.wikimedia.org/
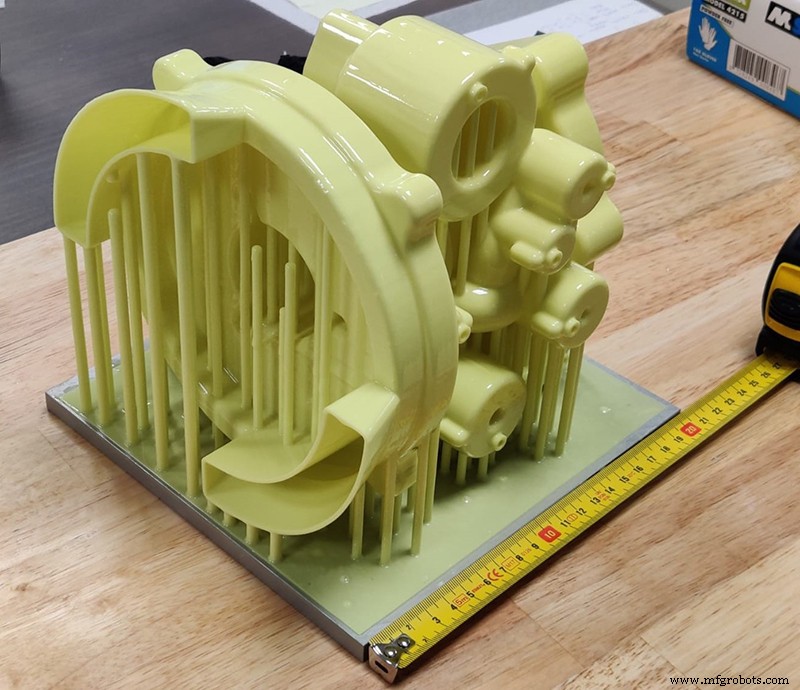
画像3:ロストワックス鋳造用ワックスモデル。出典:https://commons.wikimedia.org/
では、3Dプリントは成形製造に何をもたらせるのでしょうか?
ロストワックス鋳造(インベストメントキャスティング)
ロストワックス鋳造は、犠牲ワックスモデルにセラミックコーティングを施し、焼成して金型を得るプロセスです。高精度と高度に複雑な形状の製造が可能なため、鋳鉄機械部品の製造に広く使用されています。
このプロセスの主な欠点は、部品取り出し時に金型が破壊されるため、部品ごとにワックスモデルと金型を作る必要があることです。
動画1:インベストメントキャスティングプロセス。出典:Niagara Investment Castings
ワックスモデル製造には、一般的にCNCで削り出されたアルミニウム永久金型が必要です。これにより少量生産ではコストが跳ね上がります。 別の選択肢として、試作や少数製造ではCNC加工でワックスモデルを直接削り出す方法がありますが、コストは下がるものの高価な装置が必要で、複雑な部品には制約があります。
ここで3Dプリントがパラダイムシフトをもたらします。一方では、SLAとFDM両方向けの新しい鋳造用材料の開発により、従来のワックスモデルを3Dプリントされたポリマーモデルで置き換え可能になりました。これはモデル製造コストの削減だけでなく、新製品導入や欠陥修正時の時間短縮と俊敏性向上にもつながります。さらに、3Dプリント製モデルはワックスよりはるかに高い強度を持ち、取り扱い時の破損や欠陥リスクを最小化します。
今日、実質的にすべてのレジンメーカーが高品質な鋳造用材料を提供しています。Formlabs鋳造用レジンやUniz ZWaxなどです。これにより、ジュエリーなど一部分野では3D SLAプリントがワックスの使用をほぼ置き換え、Form 3などのプリンターが一般的になっています。
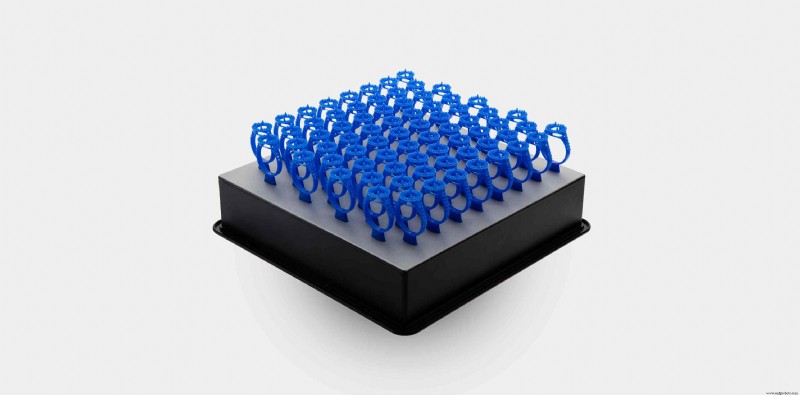
画像3:インベストメントキャスティング用3Dプリントジュエリーモデル。出典:Formlabs
一方で、工業分野などではワックスモデルが依然として一般的です。おそらく大型モデルの必要性があるためでしょう。今日、Form 3LやUniZ zSLTVのような大型SLAプリンターの登場、PolyCastのような鋳造用フィラメントの開発により、サイズ制約はますます小さくなり、工業分野でも3Dモデルによるワックス置換のメリットを享受できるようになっています。
動画2:Polycastフィラメントの使用。出典:Polymaker.
しかし、ワックスモデル製造も図1のグラフに従い、ある地点でワックスモデルを金型で製造する方が3Dプリントよりコスト効率が良くなるポイントに達します。ここでも3Dプリントは大きく貢献できます。ワックスの低融点により、従来のアルミニウムや鋼金型を3Dプリント金型で置き換え可能で、大幅なコストと時間の削減につながります。
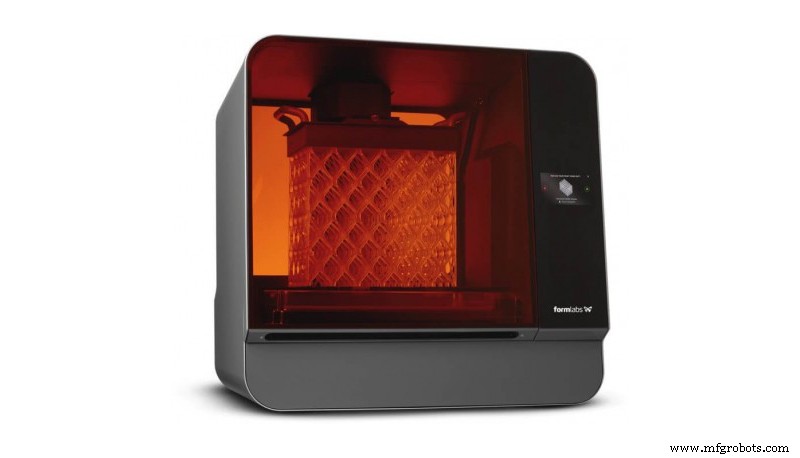
画像4:Form 3L。出典:Formlabs
射出成形
射出成形は、溶融プラスチックを着脱可能な金型に注入し、内部で冷却・固化させる成形製造プロセスです。
伝統的に、射出金型製造への3Dプリント活用は非現実的とされてきました。主な理由は、3Dプリントで使用されるポリマーの低耐熱性と、金属SLS 3Dプリント固有の表面粗さです。
今日でも3DプリントがCNC切削金型を射出成形用に完全に置き換えることはできませんが、高耐熱・高機械強度SLA 3Dプリント材料の開発により、3Dプリント金型の使用への道が開かれました。
例としてFormlabs High Tempレジンがあり、0.45MPaの圧力下で約300℃まで耐えられます。その高い熱機械的特性、SLA技術の高解像度と優れた表面仕上げが相まって、金型製造に理想的な材料となっています。
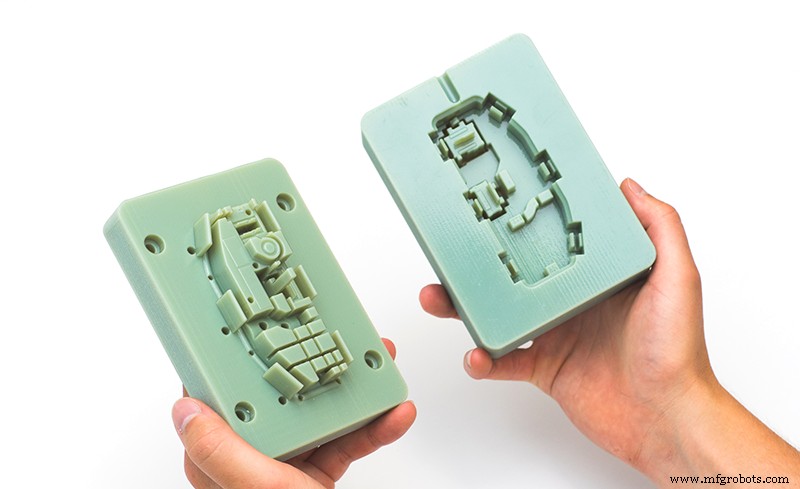
画像5:SLA 3Dプリントで製造された射出金型。出典:3Dhubs
このため3Dプリントは射出金型製造の優れた補完技術となり得ます。 一方では短納期生産向けの低コスト金型製造を可能にし、他方では金属金型を切削前に3Dプリント金型で設計検証することができます。 後者は極めて重要で、切削金型の欠陥修正には研削工程や完全な再切削が必要となり、大幅なコスト増と生産遅延を招くためです。
シリコン金型と熱成形金型
シリコン金型と熱成形金型は、製菓、料理、ジュエリー、化粧品などで広く使用される一体型金型です。
非常に経済的で製造がシンプルです。柔軟または半柔軟で脱型を容易にし、主に非融解または低融点材料(チョコレート、レジン、セメント等)に使用されます。
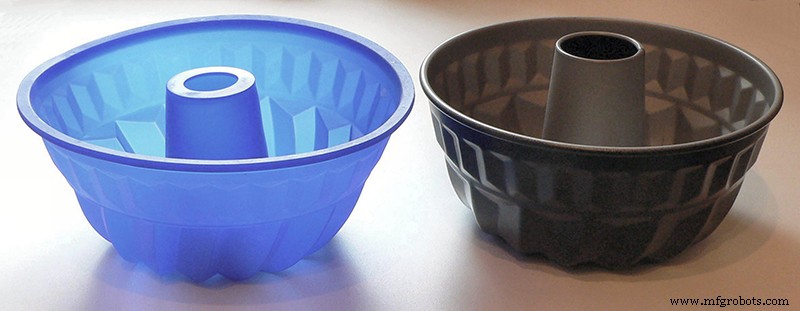
画像6:シリコン金型。出典:wikipedia
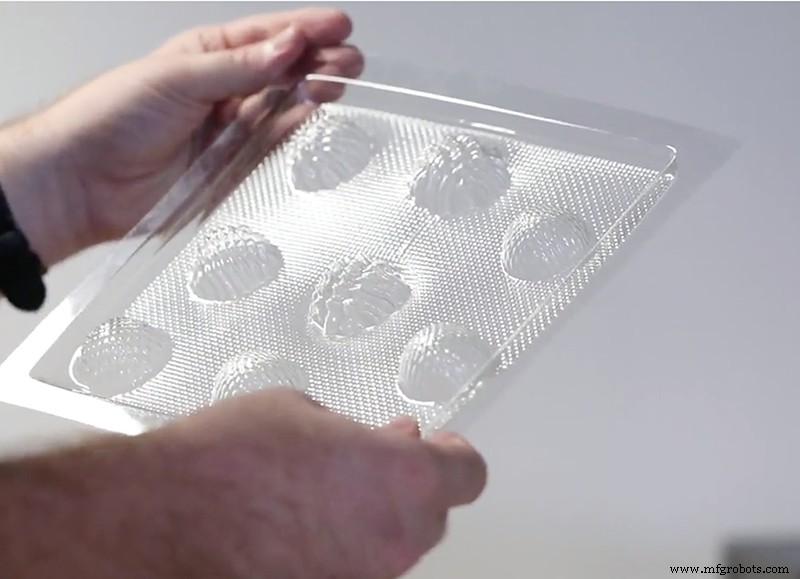
画像7:熱成形金型。出典:Mayku
おそらく最も一般的な金型タイプで、誰もが一度は使用したことがあるでしょう。例えば製氷皿、チョコレート型、マフィン型などです。
しかし、用途は家庭製菓に限定されず、ジュエリーでのレジンジュエリー部品製造や、芸術・装飾分野でのセメント・石膏製品の製造に広く使用されています。
製造が非常にシンプルであるにもかかわらず、金型を作る唯一の方法はテンプレートとして使用する原型モデルを持つことであり、ここで3Dプリントが有用になります。
3Dプリントは、シリコン・熱成形金型のテンプレートとして使用するカスタムモデルを迅速かつ低コストで入手する能力を提供します。これにMayku Formboxのような安価な熱成形装置の入手可能性が加わり、小規模製菓店、ジュエリー、職人が独自のカスタム金型をシンプルかつ低コストで製造可能になり、製品に付加価値を与えられます。
動画3:Mayku Formboxによる熱成形。出典:Mayku
3Dプリントは低生産量でのコスト削減に役立つだけでなく、金型使用が必須の大量生産においても、金型製造を支援し、場合によっては置き換えることさえ可能な非常に有用な技術であることが証明されています。
3Dプリント
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- 2020年注目のメタル3Dプリント粉末:究極のガイド
- 4Dプリント徹底解説:適応型・時間応答型製造の未来
- 3Dプリントの今日と明日:今できること、未来に待つもの
- プロトタイプを超えて:3Dプリンティングが実現する実世界のイノベーション
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット
- インベストメント鋳造(ロストワックス鋳造)解説:時代を超えた製造プロセス
- 回転成形完全ガイド:中空プラスチック部品製造のすべて
- ロトキャスティング vs 回転成形:主な違いを解説
- 3Dプリントは射出成形に取って代われるか?専門家の分析
- 製造ニーズに最適なプラスチック機械の選び方:主要カテゴリーと用途