



最適なインベストメント鋳造のためのゲートシステム設計の極意
インベストメント鋳造の主要プロセスは、溶湯をセラミックモールドに注湯することです。溶湯がモールドの隅々まで均一かつ完全に充填されなければ、ニアネットシェイプ部品は得られません。しかし、部品形状の複雑さによっては困難を伴います。溶湯が凝固前に全隅々・孤立部位に到達できなければ、表面欠陥、気孔、スクラップの原因になります。
セラミックモールド全体への最適な溶湯供給を確保するため、ゲートシステムを設計します。このゲートシステムは、溶湯の流れを部品各部へ誘導し、モールドへの溶湯供給量を制御します。流れの方向と供給速度を慎重に制御することで、ゲートシステム設計は早期凝固と乱流を防止します。
ゲートシステム設計
メーカーは、ワックスパターンとゲートシステムの設計をインベストメント鋳造の同一段階で検討します。ゲートシステムはワックスパターンと同材質のワックスで作られ、セラミックスラリー硬化後に脱ワックス(気化)されてモールドとなります。ゲートシステム設計は、ゲート、フィーダー、ランナーの要素で構成されます。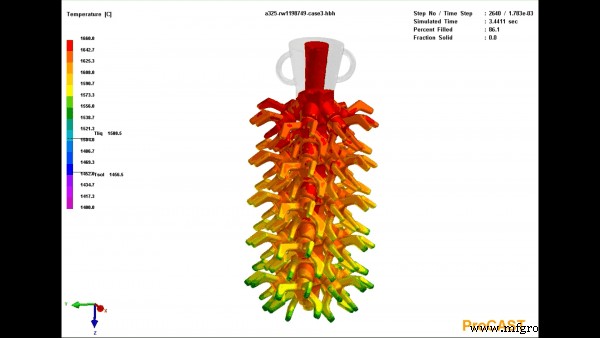
ランナー
モールド上部には溶湯を注ぐ注湯カップがあり、その下にランナーが配置されます。ランナーシステムは溶湯を特定エリアへ誘導し、モールドキャビティを均一に充填させます。1回の注湯で複数の同類部品を製造するモールド設計の場合、ランナーが各部品モールドへ同速度で溶湯を届けます。
フィーダー
フィーダーシステムは、砂鋳造で用いられるスプルー・ライザーシステムと類似の機能を持ちます。フィーダーは注湯中に余剰溶湯を保持します。溶湯がモールド充填後に冷却収縮してボイドが生じると、フィーダー内の余剰溶湯がボイドを補充し、キャビティを完全充填させます。
ゲート
ゲートはランナーと部品モールドキャビティの間の開口部で、溶湯を内部へ通して部品のあらゆる隙間とポイントを充填させます。溶湯がモールド全域に行き渡るよう、複数のゲート(インゲート)をモールド沿いに設計し、各ゲートのサイズ、タイプ、位置を決定します。
注湯後
溶湯注湯完了後、部品を冷却して溶湯を凝固させます。その後作業者がゲートシステムを除去し、部品は二次加工と仕上げ工程へ進みます。プロジェクトによっては、ゲートシステムを研削で除去・整形することもあります。
ゲートシステム設計は、溶湯がセラミックモールドを確実に充填するためのインベストメント鋳造における重要因子です。詳細については、Improまでお問い合わせください。
産業技術
- インベストメント鋳造(ロストワックス鋳造)解説:時代を超えた製造プロセス
- 金属鋳造におけるゲーティングシステム設計のエキスパートガイド
- 金属製造入門:初心者向け完全ガイド
- 鋳造とは:定義、製造プロセスの種類を徹底解説
- Nadcap認証がロストワックス鋳造メーカーの品質を高める理由
- 航空宇宙におけるロストワックス精密鋳造:精度、効率、持続可能性
- 迷信を解く:高性能産業向けインベストメント鋳造の真実
- 高温インベストメント鋳造向けインコネル合金の選び方
- インベストメント鋳造における合金鋼と炭素鋼の選択:賢い投資ガイド
- 金属鋳造マスターガイド:溶湯から完成品までのプロセスと要点
- 非消耗型鋳造法の理解:種類、メリット、用途