



鋳鉄溶接マスターガイド:社内溶接成功のためのプロフェッショナル手順
社内での鋳鉄溶接は可能──特定条件下で
鋳鉄部品の効果的な社内溶接は時間とコストを節約できますが、課題があります。溶接失敗はしばしば割れやその他の損傷を招きます。重要部品が関わる場合は、経験豊富な溶接施設に依頼し、成功を確実にするのが賢明です。
社内で溶接を行う場合、効果的に溶接部品を生産するために必要な手順を調査することが不可欠です。開始前に以下の4つの重要ステップを実施すべきです:
- 合金の特定
- 鋳造品の徹底洗浄
- 予熱温度の選定
- 適切な溶接技法の選択
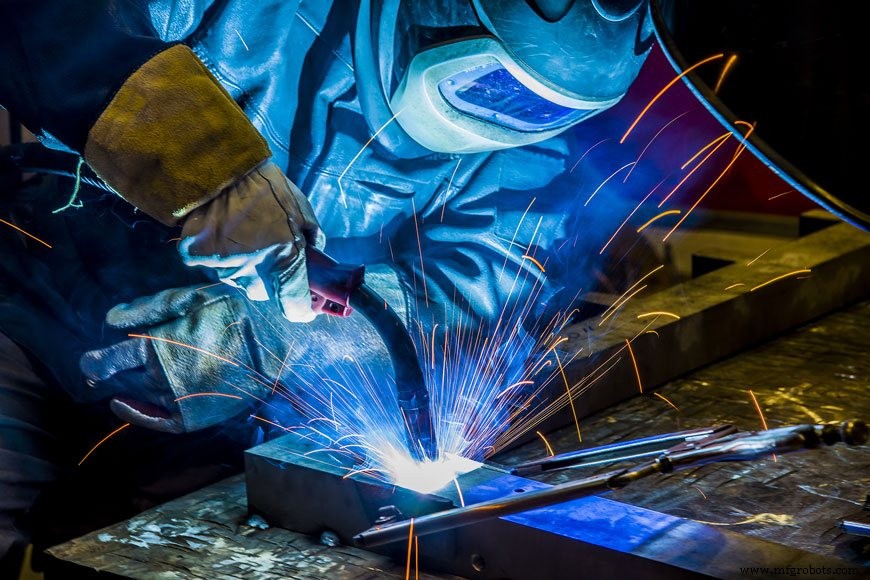
合金の特定
鋳鉄は鉄-炭素合金の一群です。高炭素含有量(通常2〜4%)が鋳鉄特有の硬さを与えます。しかし、その硬さは延性の犠牲の上に成り立っています。鋼や錬鉄と比べて延性が低いのです。溶接時の加熱・冷却サイクルは金属に膨張と収縮を引き起こし、引張応力を誘発します。鋳鉄は加熱や応力で伸びたり変形したりせず、代わりに割れるため、溶接が極めて困難です。この特性は、さまざまな合金元素添加で改善できます。
一部の鋳鉄合金は他より溶接しやすいです:
- 普通鋳鉄(グレー鋳鉄)
最も一般的な鋳鉄です。製造時に炭素がグラファイト片として析出し、パーライトまたはフェライト結晶微細組織を形成します。白鋳鉄より延性が高く溶接性も良好です。しかし、グレー鋳鉄内のグラファイト片が溶融池に入り込み、溶接金属の脆化を招くため、依然として溶接者にとって挑戦的です。
- 白鋳鉄
炭素をセメンタイト(鉄炭化物)として保持し、グラファイトとして析出させません。セメンタイト微細組織は非常に硬く脆いです。白鋳鉄は一般的に溶接不能と見なされます。 - ダクタイル鋳鉄、球状黒鉛鋳鉄、可鍛鋳鉄
これらは製造プロセスの違いによる微細組織の差異により、すべて脆性が低減されています。すべて球状黒鉛微細組織を、それぞれ独自の製造プロセスで形成します。
白鋳鉄かグレー鋳鉄かを判断する最良の方法は、元の仕様書を確認することです。分光分析で事後的に仕様を特定できます。これらの正確な方法が不可能な場合、現場でいくつかの簡易確認法があります。
グレー鉄は破断面にグラファイト由来の灰色を示します。白鉄はセメンタイトにより破断面が白っぽく見えます。残念ながら、破断試験は材質がグレーか白か既知の場合にのみ有用です。これらは古く伝統的な鋳鉄形態で、特定製品群でよく見られます。しかし、比較的新参のダクタイル鉄も破断面はかなり白く、溶接性はずっと良好です。
熟練冶金学者によるスパークテストでも鉄種の推定が可能です。
鋳造品の洗浄
合金を問わず、すべての鋳造品は溶接前に適切に準備しなければなりません。溶接準備中、すべての表面物質を除去することが不可欠です。溶接部周辺は完全に清浄でなければなりません。溶接ゾーンから塗料、グリス、油、その他異物を除去します。溶接部の母材溶接ゾーンから浸透ガスを除去するため、慎重かつ緩やかに短時間熱を加えるのが最善です。
鋳鉄表面の準備完了を確認する簡易技法は、金属に溶接ビードを一層堆積させることです。不純物があれば気孔(ポロシティ)が現れます。このビードを削り取り、気孔が消えるまで数回繰り返します。
予熱
すべての鋳鉄は応力下で割れやすく、熱制御が割れ防止の単一最重要要因です。
鋳鉄溶接には3ステップが必要です:
- 予熱
- 低熱入力
- 緩やかな冷却
熱制御の主たる理由は熱膨張です。金属は温まると膨張します。物体全体が同速度で温まり膨張すれば応力は生じませんが、熱が狭い熱影響部(HAZ)に局在すると応力が蓄積します。結果として生じる応力の度合いは、HAZと鋳造品本体の熱勾配に依存します。鋼や他の延性金属では、制限付き膨張収縮による応力は伸びで緩和されます。残念ながら鋳鉄は延性が比較的低いため、収縮期に割れが生じやすくなります。予熱により鋳造品本体とHAZの熱勾配を減らし、溶接による引張応力を最小化します。一般に、高温溶接法ほど高温予熱が必要です。十分な予熱が不可能な場合、最善策は熱入力を最小化することです。低温溶接プロセスと低融点溶接棒・ワイヤーを選択します。
冷却速度も溶接部に誘発される応力に直接影響します。急冷は収縮を引き起こし、脆く割れやすい溶接部を生みます。対照的に、緩やかな冷却は硬化と収縮応力を低減します。
https://www.reliance-foundry.com/wp-content/uploads/pre-heat-welding.mov
溶接前の予熱
すべての鋳鉄は応力下で割れやすいですが、予熱で防止できます。動画で溶接前の金属加熱方法をご覧ください。
溶接技法
溶接技法は、溶接対象の鋳鉄合金への適合性に基づいて選択すべきです。最も一般的な溶接プロセスは、棒溶接(スティック)、酸素アセチレン溶接、ろう付け溶接です。
棒溶接(スティック溶接/シールドメタルアーク溶接/MMA)
フラックス被覆消耗電極を使用します。用途、色合わせ要求、溶接後機械加工量に応じてさまざまな電極タイプが使用できます。
鋳鉄棒溶接に適した3つの主要充填材タイプ:
- 鋳鉄被覆電極
- 銅合金電極
- ニッケル合金電極
ニッケル合金電極が鋳鉄溶接で最も人気です。ニューハンプシャー材料研究所によると、ニッケル-鉄溶接は強度が高く熱膨張係数が低く、溶接応力を低減し割れ抵抗性を向上させます。
電極と溶接部の間の電気アークで金属を溶融・融合させます。アークは母材ではなく溶融池に向けるべきで、これにより希釈を最小化できます。メーカー推奨の最低電流設定を使用し、熱応力を最小化することが推奨されます。鋳鉄または銅電極使用時は少なくとも250°F(約120℃)以上に予熱してください。ニッケル電極なら予熱なしでも使用可能です。
酸素アセチレン溶接
電極を使用しますが、電流によるアークの代わりに酸素アセチレントーチで溶接エネルギーを供給します。鋳鉄電極と銅亜鉛電極の両方が鋳鉄の酸素アセチレン溶接に適しています。
アセチレン溶接中に鋳鉄を酸化させないよう注意が必要です。酸化はケイ素損失と溶接部での白鉄形成を招きます。溶接棒は炎で直接溶かすのではなく、溶融溶接池で溶かすことで温度勾配を最小化します。
ろう付け溶接(ブレイズ溶接)
鋳鉄部品接合の一般的な方法で、母材への影響が最小限です。溶接棒が充填材を供給し、鋳鉄表面に付着します。充填材の融点が鋳鉄より低いため、充填材は鋳鉄と希釈されず表面に付着します。
この溶接技法では接合が充填材の母材表面への濡れ品質に依存するため、表面清浄度が極めて重要です。Machine Design誌によると、ろう付け中の酸化物生成防止にフラックス使用が一般的です。フラックスは濡れを促進する液体で、充填材が接合対象の金属部品上を流れるのを助けます。また酸化物を除去して金属部品への充填材結合を強化します。さらに溶接では金属表面洗浄のためにフラックスが使用されます。
仕上げ
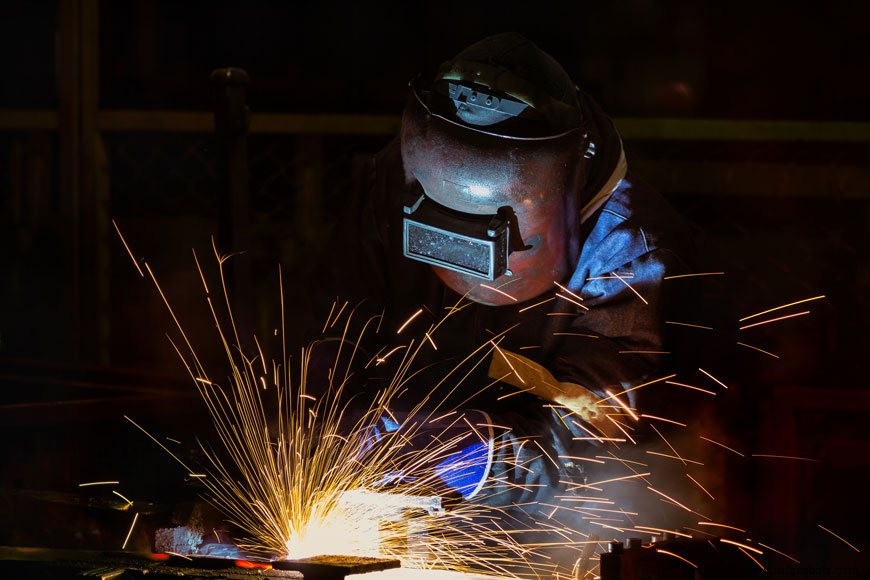
割れは通常、熱収縮期に発生します。溶接部が冷却収縮するにつれ引張応力が蓄積し、臨界点に達すると溶接部が割れます。
冷却中に圧縮応力を加えて引張応力に対抗すれば、割れリスクを低減できます。溶接作業者は、まだ柔らかい溶接ビードにボールペンハンマーで適度に打撃を与える「ピーニング(peening)」技法を用います。ピーニングは溶接部とHAZの割れリスクを低減しますが、比較的延性のある溶接金属で作業する場合のみ試みるべきです。
溶接の最終ステップは冷却制御です。断熱材でできるだけ緩やかに冷却するか、溶接部に定期的に熱を加えて自然冷却を遅らせます。
社内溶接の実践
プロに鋳鉄溶接を委託すれば品質溶接が保証されますが、慎重な準備により社内で溶接修理を完遂することも可能です。合金特定、材料準備、最適溶接技法選択のステップを順守してください。
情報源
- Total Materia「鋳鉄およびその他鉄の溶接」
- New Hampshire Materials Laboratory「鋳鉄溶接のヒント」
- The Welding Institute「材料の溶接性:鋳鉄」
金属
- 鋳鉄ストーブの歴史・設計・現代的革新
- ダクタイル鋳鉄の最適グレード選定:エンジニアリングニーズに応える
- 鋳鉄溶接のエキスパートガイド:強力で耐久性のある接合のための実証済みテクニック
- 精密加工向け鋳鉄選定ガイド:ダクタイル鋳鉄 vs グレー鋳鉄
- 鋳鉄とは:定義、特性、種類、用途を徹底解説
- ネイバルブラス溶接マスター:技術と安全のヒント
- 鍛鉄 vs 鋳鉄: 主な違いを徹底解説
- プロフェッショナルガイド: アングルアイロンを精密かつ効率的に切断する方法
- DIN 1693-1 GGG-50 鋳鉄 – 特性、用途、性能
- DIN 1693-1 GGG-60 鋳鉄 – 高強度・耐摩耗性の産業用材料
- DIN 1693-1 GGG-70 鋳鉄 – 重負荷用途向け高強度・耐摩耗材料