



鍛造の極意:現代鍛造技術で金属を自在に操る
現代鍛造施設はどのように金属を鍛造部品へ成形するのか
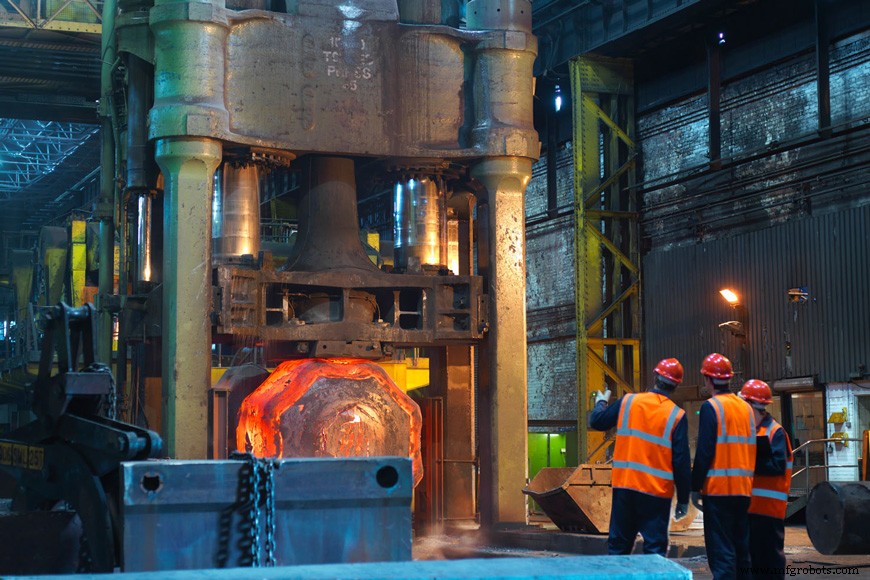
鍛造とは
鍛造は、ハンマー、プレス、圧延により金属を成形する製造プロセスです。これらの圧縮力はハンマーまたはダイで与えられます。鍛造は実施温度により、冷間、温間、熱間鍛造に分類されることがよくあります。
幅広い金属が鍛造可能です。典型的な鍛造用金属には炭素鋼、合金鋼、ステンレス鋼があります。アルミニウム、黄銅、銅などの非常に軟らかい金属も鍛造可能です。鍛造プロセスは最小廃棄物で優れた機械的特性を持つ部品を生産できます。基本概念は、元の金属を所望の幾何学形状へ塑性変形させ、より高い疲労抵抗性と強度を与えることです。このプロセスは量産能力と完成品の特定機械的特性達成能力で経済的に合理的です。
鍛造の歴史
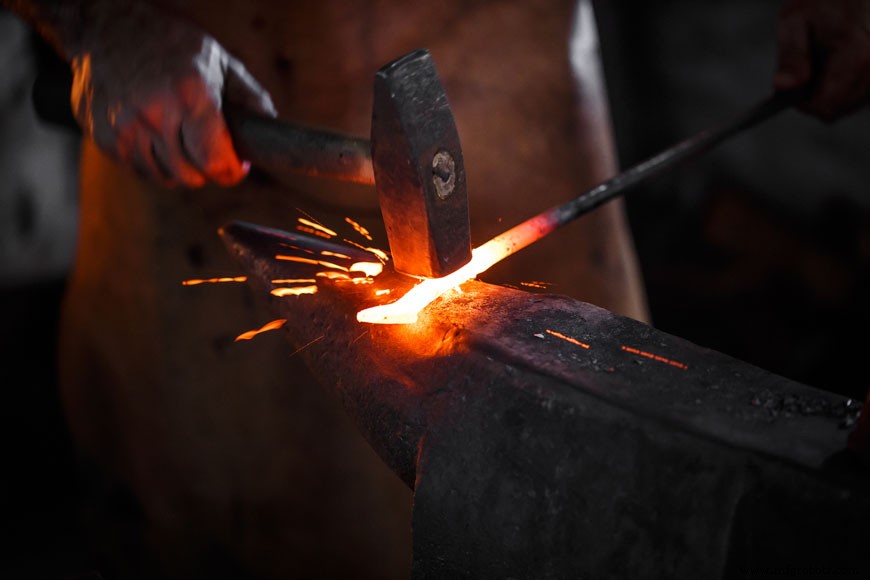
鍛造は鍛冶屋によって数千年間実践されてきました。最初は青銅と銅が青銅器時代に最も一般的な鍛造金属でした。その後、温度制御と製鉄技術が発見されると、鉄が主要鍛造金属となりました。伝統的製品には調理器具、金物、手工具、刃物があります。産業革命により鍛造はより効率的な大量生産プロセスへと進化しました。以来、設備、ロボティクス、電子制御、オートメーションの進歩とともに鍛造は進化し続けています。現在、鍛造は世界規模の産業となり、現代鍛造施設が多様なサイズ、形状、材質、仕上げの高品質金属部品を生産しています。
鍛造方法
さまざまな能力とメリットを持つ複数の鍛造方法があります。より一般的に使用される鍛造方法には、ドロップフォージング(落下鍛造)とロールフォージングがあります。
ドロップフォージング(落下鍛造)
ドロップフォージングは、ハンマーを金属に落としてダイの形状に成形するプロセスに由来します。ダイとは金属と接触する面を指します。ドロップフォージングには開放型(オープンダイ)と閉鎖型(クローズドダイ)の2種類があります。ダイは通常平坦ですが、特殊操作用に独特な形状面を持つものもあります。
開放型鍛造(オープンダイフォージング/スミスフォージング)
開放型鍛造はスミスフォージングとも呼ばれます。ハンマーが静止したアンビル上の金属を打撃し変形させます。このタイプでは金属がダイ内で完全には拘束されず、ダイと接触する領域以外では自由に流動できます。オペレーターが金属を配向・位置決めし、所望の最終形状を達成する責任があります。平坦なダイを使用し、一部は特殊操作用に特殊形状面を持ちます。開放型鍛造はシンプルで大型の部品、カスタマイズ金属コンポーネントに適しています。
開放型鍛造のメリット:
- 優れた疲労抵抗性と強度
- エラーと穴のリスク低減
- 微細組織の改善
- 連続的な結晶粒流
- 微細な結晶粒サイズ
閉鎖型鍛造(クローズドダイフォージング/インプレッションダイ)
閉鎖型鍛造はインプレッションダイ鍛造とも呼ばれます。金属をダイに配置しアンビルに固定します。ハンマーを金属に落とし、金属を流動させてダイキャビティを充填させます。ハンマーはミリ秒オーダーの短時間で連続的に金属に接触します。ダイキャビティから押し出された余剰金属がフラッシュ(バリ)を形成します。フラッシュは他の部分より速く冷却されるため、ダイ内の金属より強くなります。鍛造後、フラッシュを除去します。
金属を最終段階まで持っていくには、ダイ内の一連のキャビティを通過させます:
- エッジングインプレッション(フラーリングまたはベンディングとも呼ばれる)
金属を大まかな形状に成形する最初のインプレッション。 - ブロッキングキャビティ
最終製品により近い形状へ成形。緩やかな曲げとフィレットで形状形成。 - 最終インプレッションキャビティ
所望形状への仕上げとディテール形成の最終段階。
閉鎖型鍛造のメリット:
- 最大25トンまでの部品製造可能
- 少量の仕上げのみ必要なニアネットシェイプ製造
- 大量生産で経済的
ロールフォージング
ロールフォージングは、2本の円筒形または半円筒形の水平ロールで、丸棒または平板素材を変形させます。厚みを減らし長さを増やします。加熱されたバーを2本のロール間に挿入し通過させます。各ロールには1つ以上の成形溝があり、機械を通過するにつれ徐々に成形されます。所望形状とサイズになるまでこのプロセスを継続します。
自動ロールフォージングのメリット:
- 材料廃棄物がほぼゼロ
- 金属に有利な結晶粒構造を形成
- 金属の断面積を削減
- テーパー端部を生成
プレスフォージング
プレスフォージングは、ドロップハンマー鍛造の衝撃ではなく、緩やかで連続的な圧力・力を使用します。遅いラム移動により変形が深部まで達し、金属全体積が均一に影響を受けます。対照的にドロップハンマー鍛造では変形が表面レベルに留まり、金属内部は比較的未変形のままです。プレスフォージングでは圧縮速度を制御することで内部歪みも制御可能です。
プレスフォージングのメリット:
- 大量生産で経済的
- 公差精度0.01〜0.02インチ(約0.25〜0.5mm)の高精度
- ダイの抜き勾配が少なく、寸法精度向上
- 速度、圧力、ダイ移動が自動制御
- プロセス自動化可能
- プレス能力500〜9,000トン
アップセットフォージング
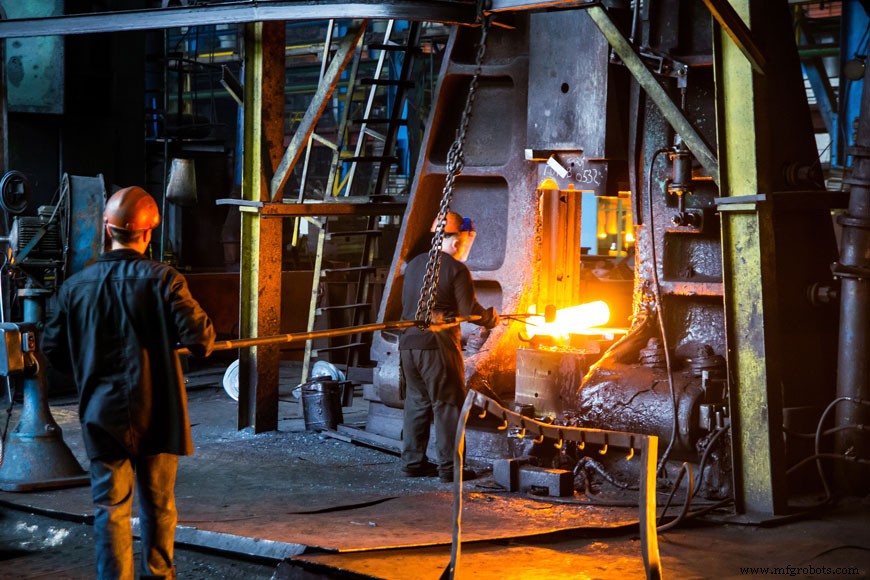
アップセットフォージングは、金属長さを圧縮して直径を増やす製造プロセスです。クランクプレスという特殊高速機械が使用されます。クランクプレスは通常水平面に設置され、効率向上とステーション間の迅速な金属移送を実現します。垂直クランクプレスや油圧プレスも選択肢です。
アップセットフォージングのメリット:
- 毎時最大4,500個の高生産率
- 完全自動化可能
- 鍛造抜き勾配とフラッシュの排除
- 材料廃棄物がほぼゼロ
自動熱間鍛造
自動熱間鍛造では、常温のミル長鋼棒を鍛造機の一端から挿入し、熱間鍛造品が他端から出てきます。バーは高出力誘導コイルで60秒以内に1,200〜1,300℃(2,190〜2,370°F)まで加熱されます。ローラーでスケール除去され、ブランクにせん断されます。この時点で金属は、高速冷間成形操作とカップリング可能ないくつかの成形ステージを通過します。通常、冷間成形操作は仕上げ段階に残されます。これにより、冷間加工のメリットを享受しつつ、自動熱間鍛造の高速性も維持できます。
自動熱間鍛造のメリット:
- 高出力レート
- 低コスト材料の受け入れ可能
- 機械操作に最小限の労働力
- 材料廃棄物がほぼゼロ(従来鍛造比20〜30%の材料節約)
精密鍛造(ネットシェイプまたはニアネットシェイプ鍛造)
精密鍛造は最終機械加工がほぼ不要です。鍛造後工程に伴うコストと廃棄物を最小化するために開発された鍛造法です。材料とエネルギーの削減、機械加工の削減からコスト削減が達成されます。
等温鍛造
等温鍛造は、金属とダイを同温度まで加熱する鍛造プロセスです。断熱加熱が用いられ、系と外部環境の間で質量移動も熱交換もありません。変化はすべて内部変化によるもので、高度に制御された歪み速度が得られます。熱損失が少ないため、より小型の機械でこの鍛造プロセスが可能です。
金属
- Angus 3D Solutions:スコットランドでメタル3Dプリンティングを先導
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 金属表面仕上げ技術の選び方:最適な方法で優れた表面を実現
- 産業用金属仕上げにおける実証済み品質管理プラクティス
- 鍛造 vs 成形:これらの金属加工プロセスの違い
- 金属粉末の製造法:調製方法の包括的ガイド
- チタンロッド製造:技術、利点、産業応用
- 金属疲労のメカニズム:原因・破壊モード・設計対策の完全ガイド
- 亜鉛めっき(ガルバニゼーション)とは:定義、工法、防食メカニズムを解説
- 熱処理とは:プロセス、主要手法(焼鈍・正火・焼入れ・焼戻し等)、メリットを徹底解説
- スチール・アルミニウム向け精密金属シャーリングソリューション