



鍛造完全ガイド:定義、プロセス、種類と用途
鍛造とは
鍛造は、ハンマー、プレス、またはローリングによって金属を成形する製造プロセスです。これらの圧縮力は、ハンマーまたはダイ(型)によって供給されます。鍛造は、実施温度により冷間、温間、熱間鍛造に分類されることが多いです。
幅広い金属を鍛造できます。鍛造で典型的に使用される金属には、炭素鋼、合金鋼、ステンレス鋼があります。アルミニウム、黄銅、銅などの非常に軟らかい金属も鍛造可能です。鍛造プロセスは、最小限の廃棄物で優れた機械的特性を持つ部品を生産できます。
基本概念は、元の金属を塑性変形させて所望の幾何学的形状にすることで、より高い疲労強度と強度を与えることです。このプロセスは、部品を大量生産し、完成品に特定の機械的特性を達成させる能力があり、経済的に合理的です。
鍛造は千年以上前から鍛冶職人によって行われてきました。伝統的な製品は、台所用品、金物、手工具、刃物、シンバル、宝飾品でした。
産業革命以来、鍛造部品は、高強度が要求されるコンポーネントがある機構や機械で広く使用されています。このような鍛造品は通常、ほぼ完成品に近い状態にするために、さらなる加工(機械加工など)を必要とします。今日、鍛造は世界的な主要産業となっています。
鍛造の歴史
鍛造は数千年前から鍛冶職人によって実践されてきました。最初は、青銅と銅が青銅器時代に最も一般的な鍛造金属でした。その後、温度制御と製鉄プロセスが発見されると、鉄が主要な鍛造金属となりました。
伝統的な製品には、台所用品、金物、手工具、刃物が含まれます。産業革命により、鍛造はより効率的な大量生産プロセスとなりました。以来、鍛造は設備、ロボティクス、電子制御、自動化の進歩とともに進化してきました。
現代の鍛造施設は、膨大なサイズ、形状、材料、仕上げの高品質金属部品を生産する世界的な産業となっています。
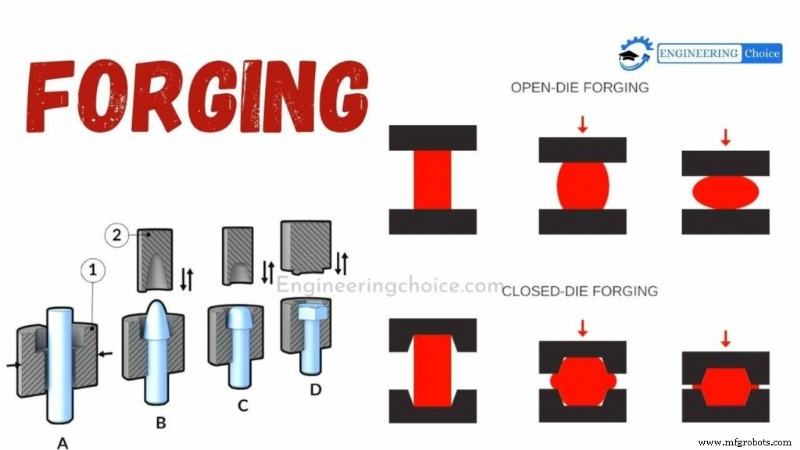
鍛造プロセスの種類
異なる能力と利点を持ついくつかの鍛造方法があります。
- ドロップ鍛造
- ロール鍛造
- プレス鍛造
- アプセット鍛造
- 冷間鍛造
- 精密鍛造
- 等温鍛造
1. ドロップ鍛造
ドロップ鍛造は、ハンマーを金属に落としてダイの形状に成形するプロセスから名付けられました。ダイとは、金属と接触する面を指します。
ドロップ鍛造には、フリーダイ(開放ダイ)とクローズドダイ(閉鎖ダイ)の2種類があります。ダイは通常平らな形状ですが、特殊な作業用に特徴的な形状の面を持つものもあります。
フリーダイ鍛造(スミス鍛造)
フリーダイ鍛造はスミス鍛造としても知られています。ハンマーが静止したアンビル上の金属を打撃し、変形させます。このタイプでは、金属がダイで完全に拘束されることはなく、ダイと接触している領域を除いて自由に流動できます。
オペレーターが金属を配向・位置決めして所望の最終形状を達成する責任があります。平らなダイが使用され、一部には特殊作業用の成形面を持つものがあります。フリーダイ鍛造は、シンプルで大型の部品、およびカスタム金属コンポーネントに適しています。
フリーダイ鍛造の利点:
- 優れた疲労強度と強度
- 欠陥や孔のリスクを低減
- 微細構造を改善
- 連続的な繊維流動
- 微細な結晶粒
クローズドダイ鍛造(インプレッションダイ)
クローズドダイ鍛造はインプレッションダイ鍛造としても知られます。金属をダイに入れ、アンビルに取り付けます。ハンマーを金属に落とし、金属が流動してダイキャビティを満たします。
ハンマーはミリ秒単位のスケールで連続して金属に接触するようタイミングが取られます。余分な金属がダイキャビティから押し出され、フラッシュ(バリ)が形成されます。フラッシュは他の材料より速く冷却されるため、ダイ内の金属より強くなります。鍛造後、フラッシュは除去されます。
金属を最終段階に到達させるために、ダイ内の一連のキャビティを通過させます:
- エッジングインプレッション(フラーリングまたはベンディングとも呼ばれる):金属を大まかな形状に成形する最初のインプレッション。
- ブロッキングキャビティ:金属を最終製品により近い形状に加工。緩やかな曲げとフィレットで形状づける。
- フィニッシュインプレッションキャビティ:金属を所望の形状に仕上げ・詳細加工する最終段階。
クローズドダイ鍛造の利点:
- 最大25トンの部品を生産可能
- 仕上げ加工が最小限で済むニアネットシェイプを生産
- 大量生産に経済的
2. ロール鍛造
ロール鍛造は、2本の円筒形または半円筒形の水平ロールで、丸棒または平板バーストックを変形させます。これにより厚みを減らし、長さを増やします。
加熱されたバーを挿入し、1つ以上の成形溝を持つ2本のロールの間を通過させ、機械を通過するにつれて徐々に成形されます。このプロセスは、所望の形状とサイズが達成されるまで続きます。
自動ロール鍛造の利点:
- 材料廃棄物がほぼゼロ
- 金属に有利な結晶構造を生成
- 金属の断面積を減少
- テーパー端を生成
3. プレス鍛造
プレス鍛造は、ドロップハンマー鍛造のような衝撃ではなく、ゆっくりとした継続的な圧力または力を使用します。遅いラム移動により、変形が深く達し、金属の全体積が均一に影響を受けます。
対照的に、ドロップハンマー鍛造では変形が表面レベルのみで、金属の内部はある程度未変形のままです。プレス鍛造では圧縮率を制御することで、内部応力も制御できます。
プレス鍛造の利点:
- 大量生産に経済的
- 0.01〜0.02インチ以内の公差で高精度
- ダイのドラフト角が小さく、寸法精度が向上
- ダイの速度、圧力、移動量が自動制御
- プロセス自動化が可能
- プレス能力は500〜9000トンの範囲
4. アプセット鍛造
アプセット鍛造は、金属の長さを圧縮して直径を増やす製造プロセスです。クランクプレスと呼ばれる特殊な高速機械がアプセット鍛造プロセスで使用されます。
クランクプレスは通常、水平面に設置され、効率向上とステーション間の迅速な金属移動を図ります。垂直クランクプレスや油圧プレスも選択肢です。
アプセット鍛造の利点:
- 時間当たり最大4500個の高生産率
- 完全自動化可能
- 鍛造ドラフトとフラッシュの排除
- 廃棄物がほぼゼロ
5. 自動熱間鍛造
自動熱間鍛造では、常温のミル長鋼棒が鍛造機の一端から挿入され、熱間鍛造製品が他端から出てきます。バーは高出力誘導コイルで2190〜2370°F(約1200〜1300℃)まで60秒未満で加熱されます。
バーはローラーでスケール除去され、ブランクにせん断されます。この時点で、金属は高速冷間成形作業とカップリング可能ないくつかの成形段階を通過します。通常、冷間成形作業は仕上げ段階で残されます。これにより、自動熱間鍛造の高速性を維持しながら、冷間加工の利点を得られます。
自動熱間鍛造の利点:
- 高出力率
- 低コスト材料の受け入れ可能
- 機械操作に最小限の労働力
- 材料廃棄物がほぼゼロ(従来鍛造比20〜30%の材料節約)
6. 精密鍛造(ネットシェイプまたはニアネットシェイプ鍛造)
精密鍛造は、最終機械加工がほとんどまたは全く不要です。鍛造後の作業に伴うコストと廃棄物を最小限に抑えるために開発された鍛造方法です。材料とエネルギーの削減、および機械加工の削減からコスト削減が達成されます。
7. 等温鍛造
等温鍛造は、金属とダイを同じ温度に加熱する鍛造プロセスです。断熱加熱が使用され、システムと外部環境の間で質量や熱の正味移動はありません。
変化はすべて内部変化によるもので、高度に制御されたひずみ速度が得られます。熱損失が少ないため、より小型の機械でこの鍛造プロセスを実行できます。
鍛造の用途
エンジンとトランスミッション部品のほか、鍛造品はギア、スプロケット、レバー、シャフト、スピンドル、ボールジョイント、ホイールハブ、ローラー、ヨーク、アクスルビーム、ベアリングホルダー、リンクなど幅広く使用されます。
- 主に鍛造製品はあらゆる機械産業で使用される
- タービンローター、発電機ローターなどは鍛造製品
- 高い疲労強度を与えるため、クランクシャフト、カムシャフト、ギアなどの可動部品の多くは鍛造で作られる
- 冷間鍛造はチゼル、ボルトなどの生産に使用される
- これらは主に手工具と金物製造で使用される
- 造船の様々な構造工事に使用される
鍛造の利点
鍛造は、このプロセスが部品の形状に従って繊維流動を洗練・方向付けるため、より優れた機械的特性、延性、疲労強度、衝撃強度を提供します。ほぼすべての金属、鉄系・非鉄系を問わず鍛造可能です。
- 鍛造で製造された部品はより強い
- より信頼性が高く、コストが低い
- 熱処理への反応が良い
- より一貫性があり、優れた冶金的特性を提供
- 幅広いサイズ範囲の製品を提供
- 二次加工が少なくて済む
- 設計の柔軟性が高い
鍛造の欠点
- 熱間鍛造では二次加工が困難
- 設備投資コストが高い
- 非常に高度な人員と材料の安全手順を遵守する必要がある
製造プロセス
- 成形プロセスの理解:種類、用途、メリット
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- 旋削加工(ターニング)完全解説:定義、種類、主要操作、切削条件
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 金属めっきとは?種類、メリット、用途を徹底解説
- 金属鋳造の包括ガイド:定義、種類、プロセス
- 浸炭焼入れ(カーバライジング)とは:定義、種類、プロセス、鋼材表面硬化のメカニズム
- 板金の基礎知識:定義、種類、一般的な用途
- 金属鋳造の基礎:定義、種類、プロセス