



OOAインフュージョン翼箱設計の高度化で持続可能な航空宇宙を実現
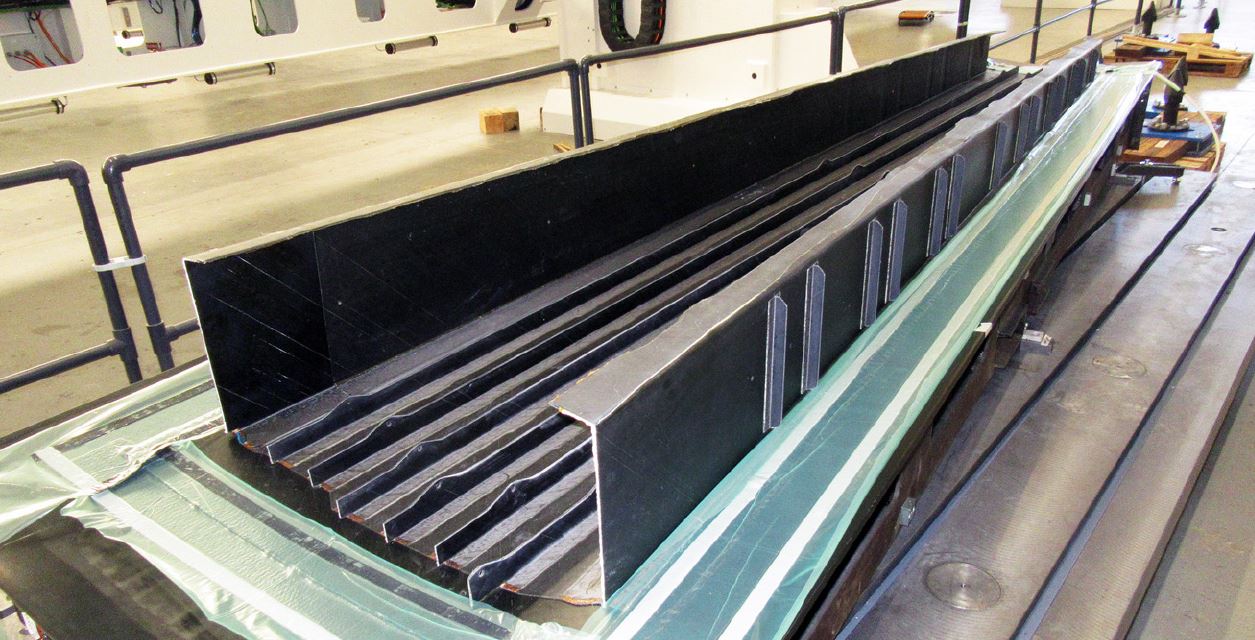

航空宇宙業界がCOVID-19パンデミックからの回復を見据える中、以前の高レート生産への推進は、地球と人々への環境脅威低減への緊急の取り組みへと転換しました。これには温室効果ガス(GHG)排出、エネルギー・水使用量、リサイクル不能な廃棄物創出の制限が含まれます。これらイニシアチブはコロナ前から進行していましたが、現在その重点は高まり、複合構造物の大幅な低コスト製造ニーズも高まっています。汎欧州航空プログラム「クリーン・スカイ2」はこれら全分野で研究開発を支援し、多様な繊維強化複合材技術を大きく前進させました。
クリーン・スカイ2の第7回提案募集(CFP07、2017年10月)には、エアバス・ディフェンス・アンド・スペース(Airbus DS、スペイン・カディス)から、自動ファイバー積層(AFP)と液体樹脂インフュージョンを用いて高度に統合された翼箱飛行デモンストレーターを製造する革新的で柔軟なパイロットプラントの要請が含まれていました。
これまでにも樹脂インフュージョンおよび/またはオートクレーブ外(OOA)翼箱デモンストレーターはいくつかありました。GKNエアロスペース(英国・レディッチ)が2013年に公開したOOA「ブレンド」翼箱、スピリット・エアロシステムズ・ベルファストが北アイルランドで製造したエアバスA220翼(樹脂移送インフュージョンをオートクレーブで実施)、AeroComposit(ロシア・モスクワ)が製造したMS-21ジェット旅客機用OOA翼などです。しかしこれらはすべて、機械的ファスナーで組み立てられた離散的な複合材ストリンガー付きスキンとスパーを組み立てたものでした(「最小ファスナーでOOA翼への道」参照)。
Airbus DSがクリーン・スカイ2で要請した翼箱は、統合された下面スキンと前後スパーを一体化し、残りの翼コンポーネントとの組み立てに送られるより完全なモジュールをファスナーなしで実現することで、一歩前進させるものでした。
この翼箱はまた、狭幅(0.25インチまたは0.5インチ幅)ドライカーボンファイバーテープと高温(180°C Tg)硬化樹脂を使用しますが、省エネ・低コスト加熱システムとセンサーベースのデジタル制御・シミュレーションでプロセスを予測・管理し、開発時の試行錯誤ループを短縮し、製造要員の迅速な訓練を可能にします。このデジタル化は、ユーザー・メンテナンスマニュアル、プロセスシーケンス定義、ペーパーレスプロセス・部品追跡、CATIAモデルを部品に投影してストリンガープリフォーム、工具インサート、カーボンファイバー強化ポリマー(CFRP)コールプレートの精密配置を支援する拡張現実(AR)モバイルアプリケーション(アプリ)へと進化します。
おそらく最も要求が厳しいのは、すべての工具と製造装置が携帯可能で柔軟であり、標準車両で輸送可能、特別措置なしで迅速に設置でき、より高度な工具、加熱、Composites 4.0プロセス制御技術が利用可能になった際に他部品設計やアップグレードに適応可能であることが求められた点です。
トピックマネージャーのルイス・ルビオ氏(Airbus DS複合材開発エンジニアリング責任者・技術とプロセス)が説明するように、「プロジェクトの最終目的は、プレプレグとオートクレーブに代わる代替技術(低コスト、短納期、環境フットプリント削減)が、同等の設計公差と品質レベルを達成できることを実証することです。」
MTorres(スペイン・トーレス・デ・エルオルツ)が単独で応募。「AFP、インフュージョン、ドライテープ材料、自動化のすべての能力を社内に持っていたからです」とMTorres複合材応用技術シニアマネージャーのセバスチャン・ディアス氏は説明します。同社は欧州連合Horizon 2020プログラム助成金協定No 820845の下、Innovative Infusion Airframe Manufacturing System(IIAMS)プロジェクトとして採択され、2018年10月に着手しました。
外翼箱デモンストレーター
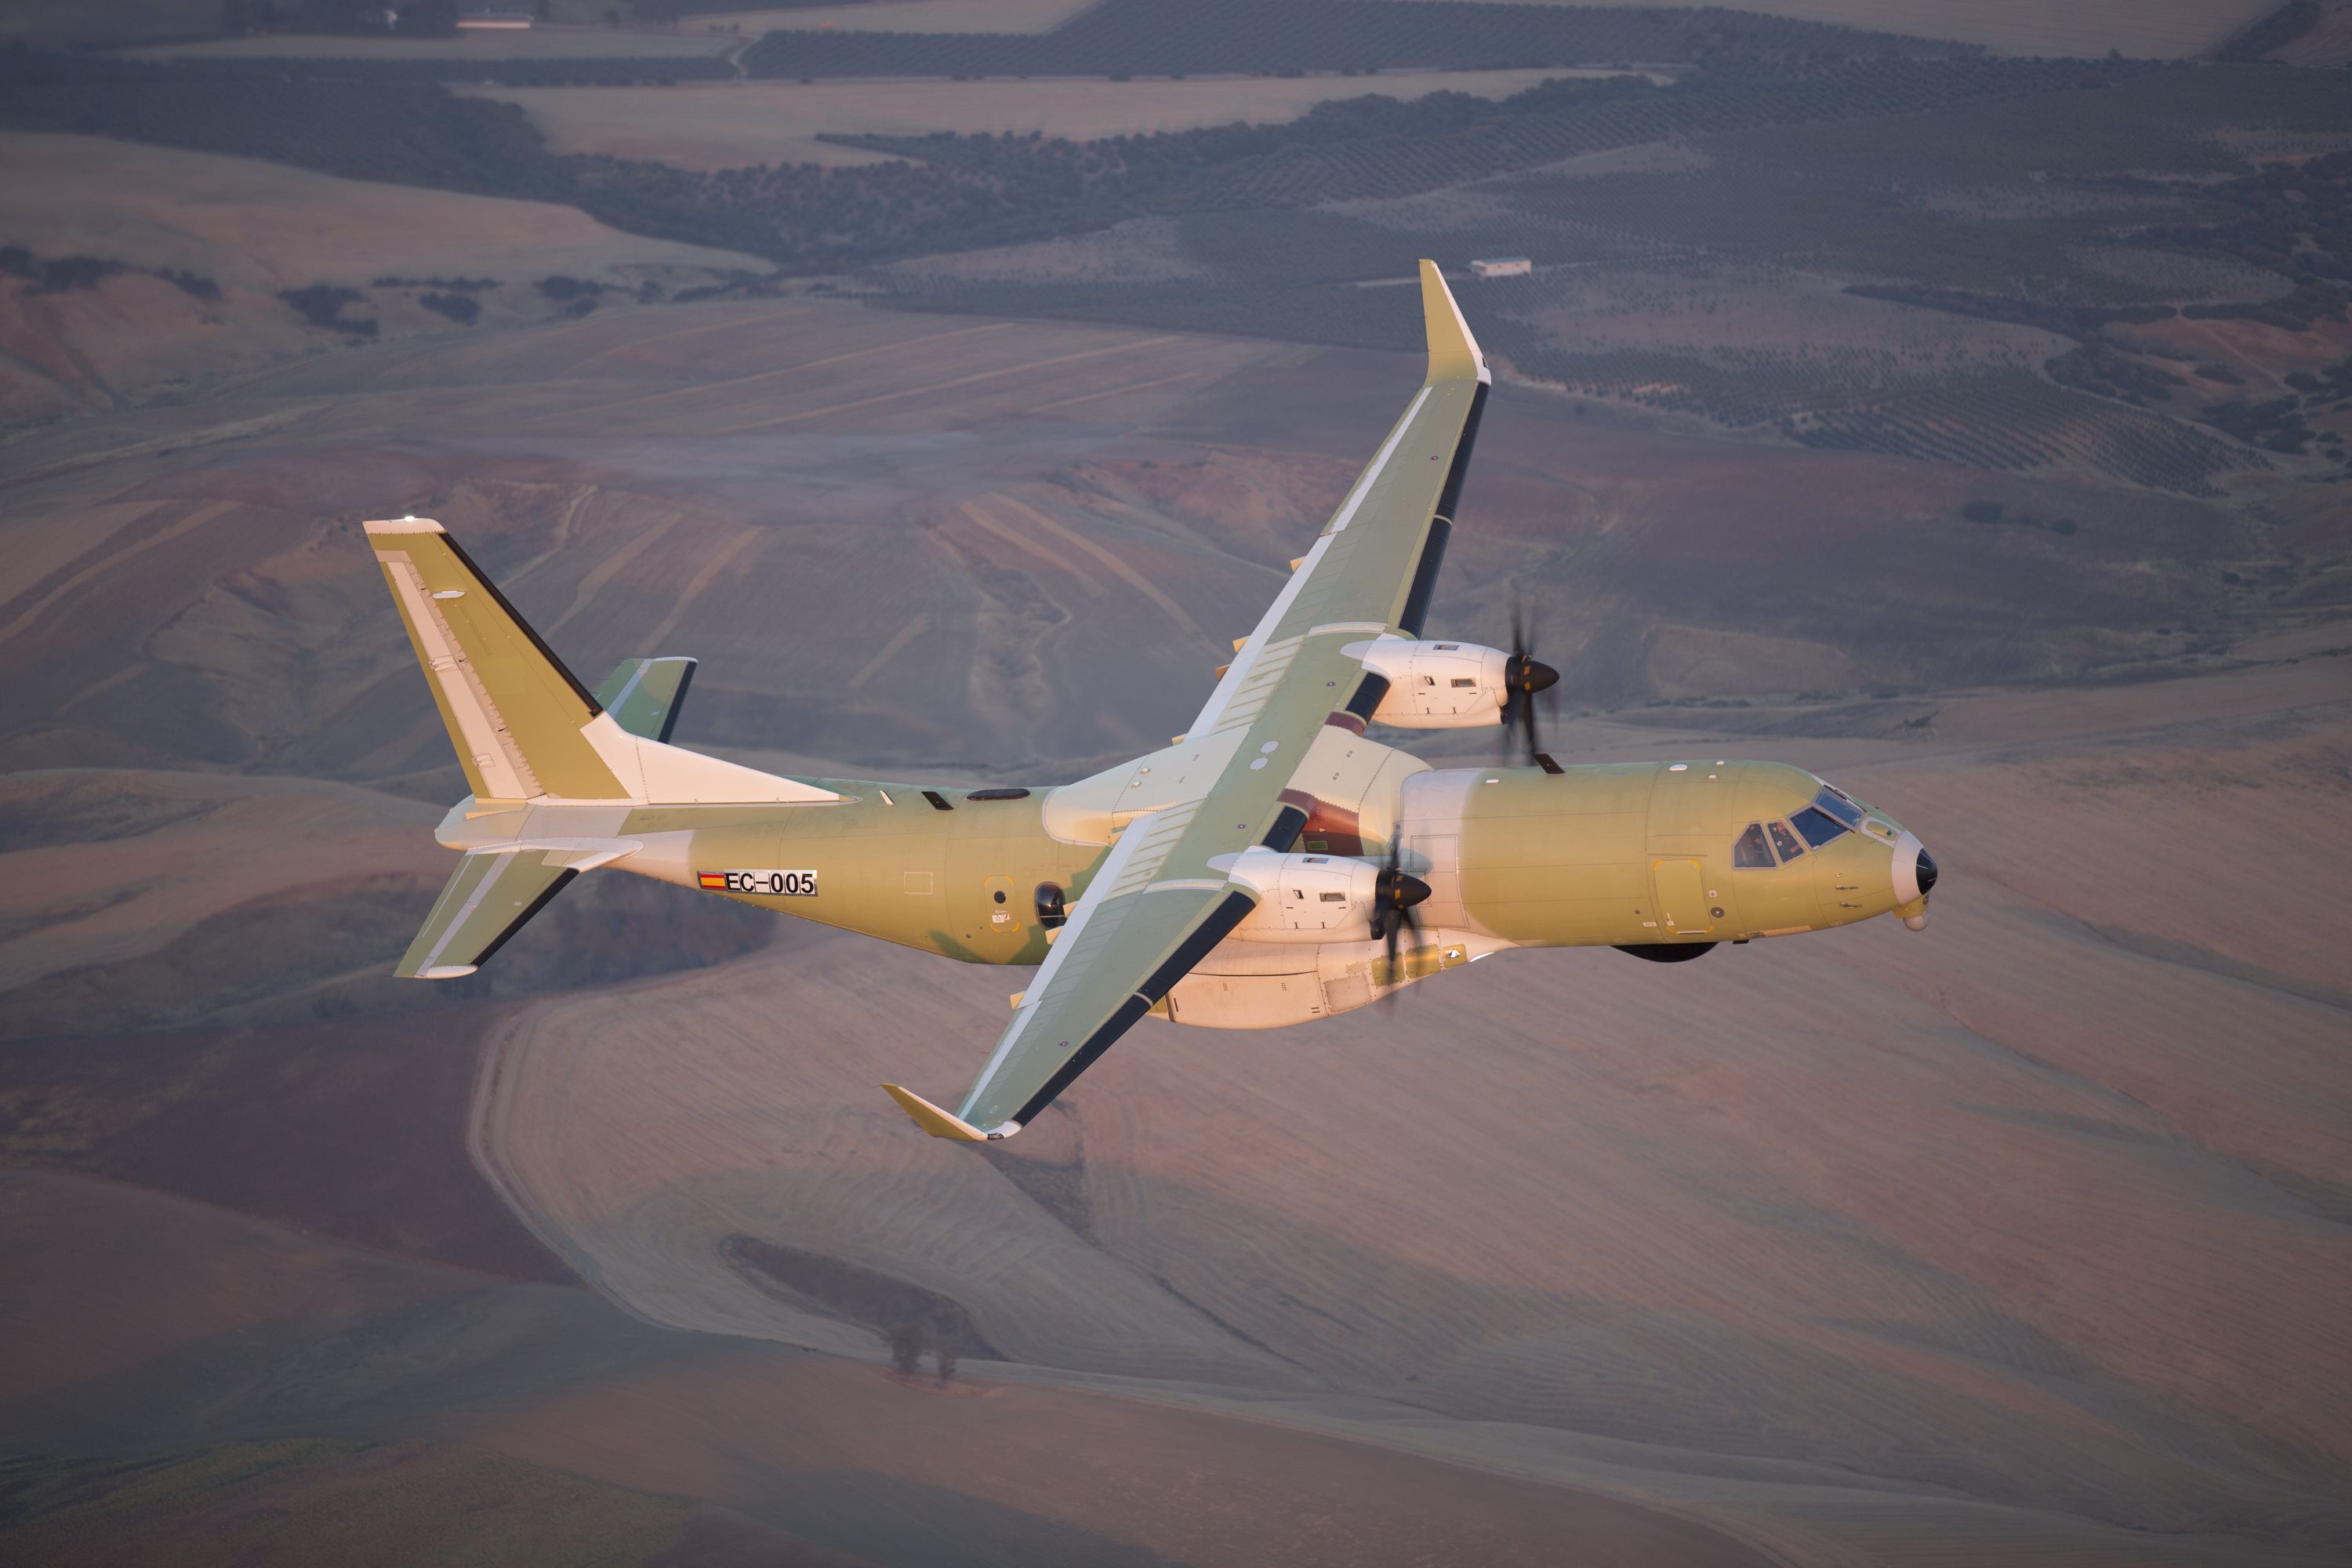
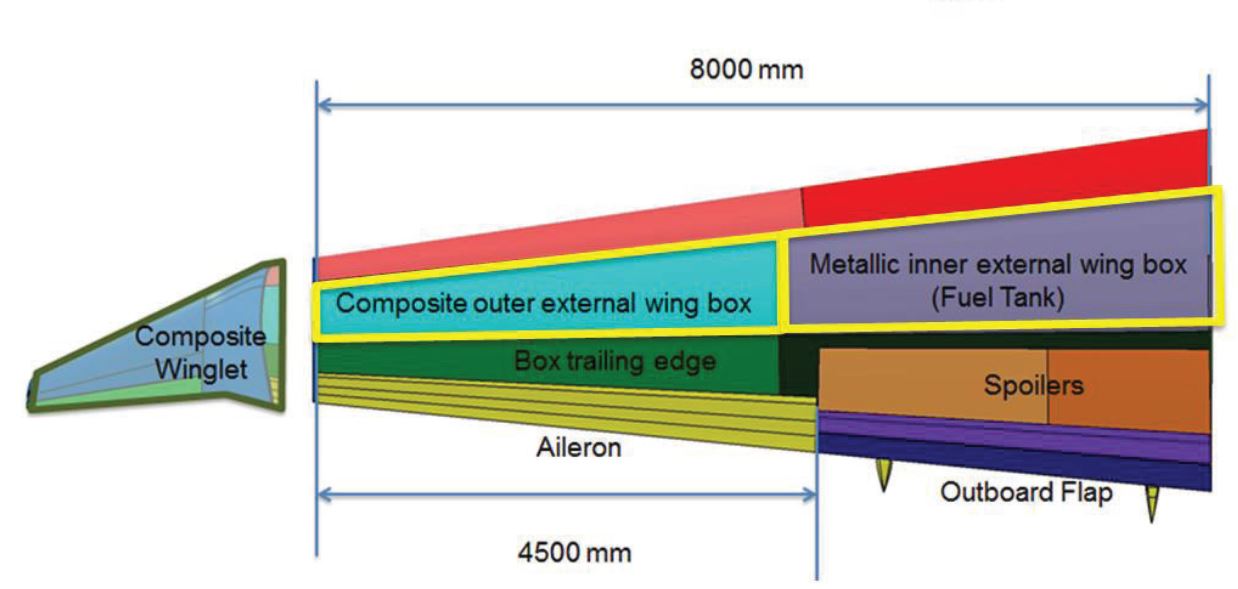
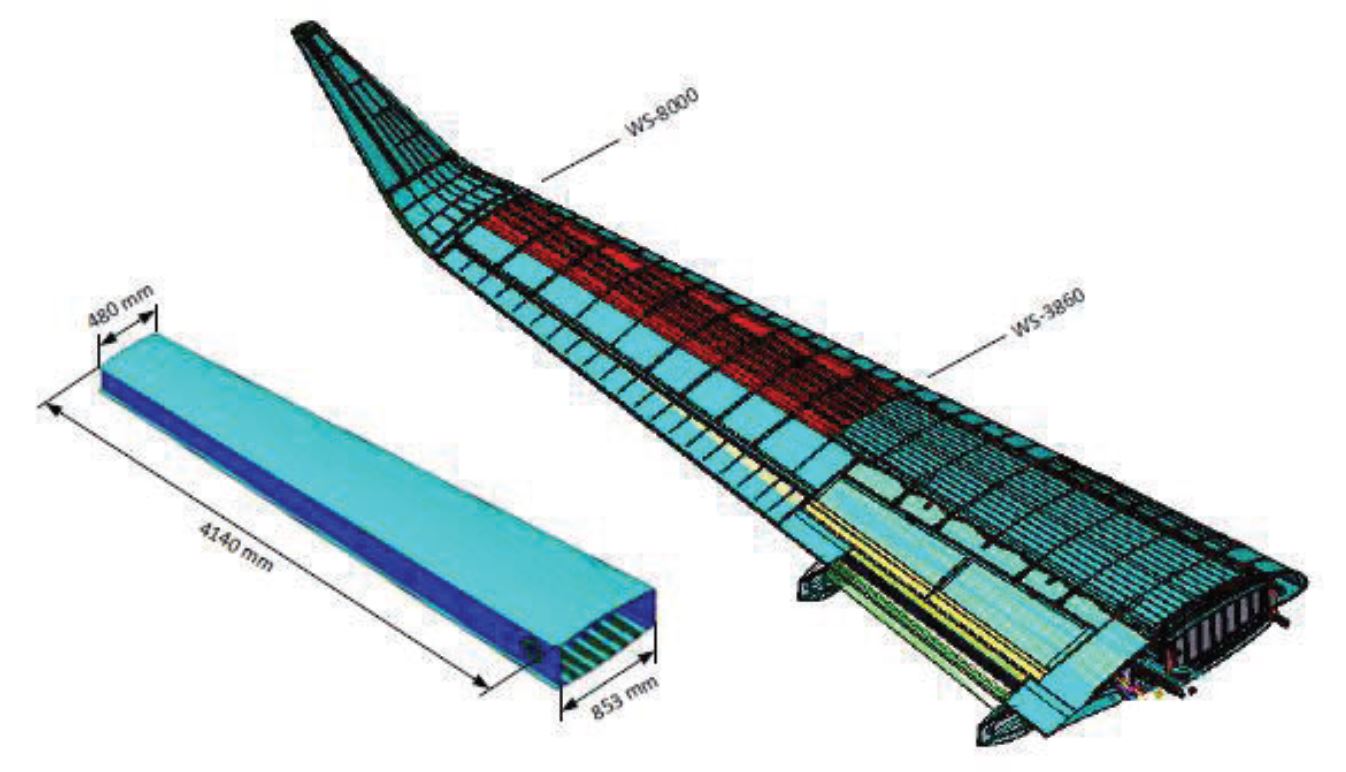
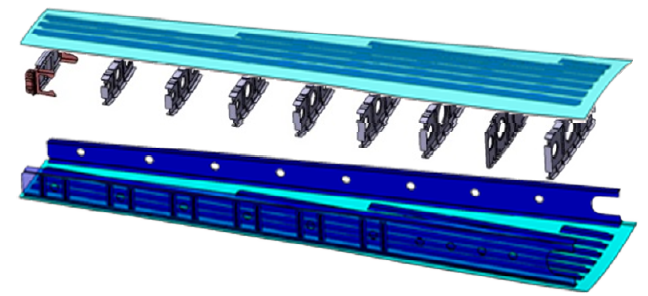
Airbus DSが選定したデモンストレーターは、同社のC-295双発ターボプロップ軍用輸送機(図1)ベースの外翼箱で、スペイン・セビリア・サンパブロで生産されています。全長4.14メートルの複合材アウトボードトルクボックスは、内翼側の「金属製」トルションボックスと接合。複合材翼箱はウィングレット、前縁、後縁とも接続します。
「右翼と左翼の2基、全長4メートルのデモンストレーターを製造し、飛行試験に供する予定でした」とディアス氏。「製造はワンショットプロセス、二次接合なし。我々が製造したのは『U』字部分のみで、6本の統合ストリンガーを持つ下面スキンと両側のスパーで構成されます。スキン、ストリンガー、スパーはすべて厚みが異なります。スパーのJ字形状と統合ストリンガーの製造はかなり困難でした。この製造プロセスで如何に厳しい公差と精密な幾何学を維持するかも課題でした。この精度は、内翼箱との接合部であるルート、そしてウィングレット接合部で特に重要です。」
革新的産業製造の設計はMTorresで開発され、Airbus DSが部品設計仕様を提供。「最適な製造プロセスを設計するためにスムーズに協力し、この設計が我々のプロセスで製造可能か、逆もまた然りを検証しました」とディアス氏。
自動熱インフュージョンセンター(ACTI)
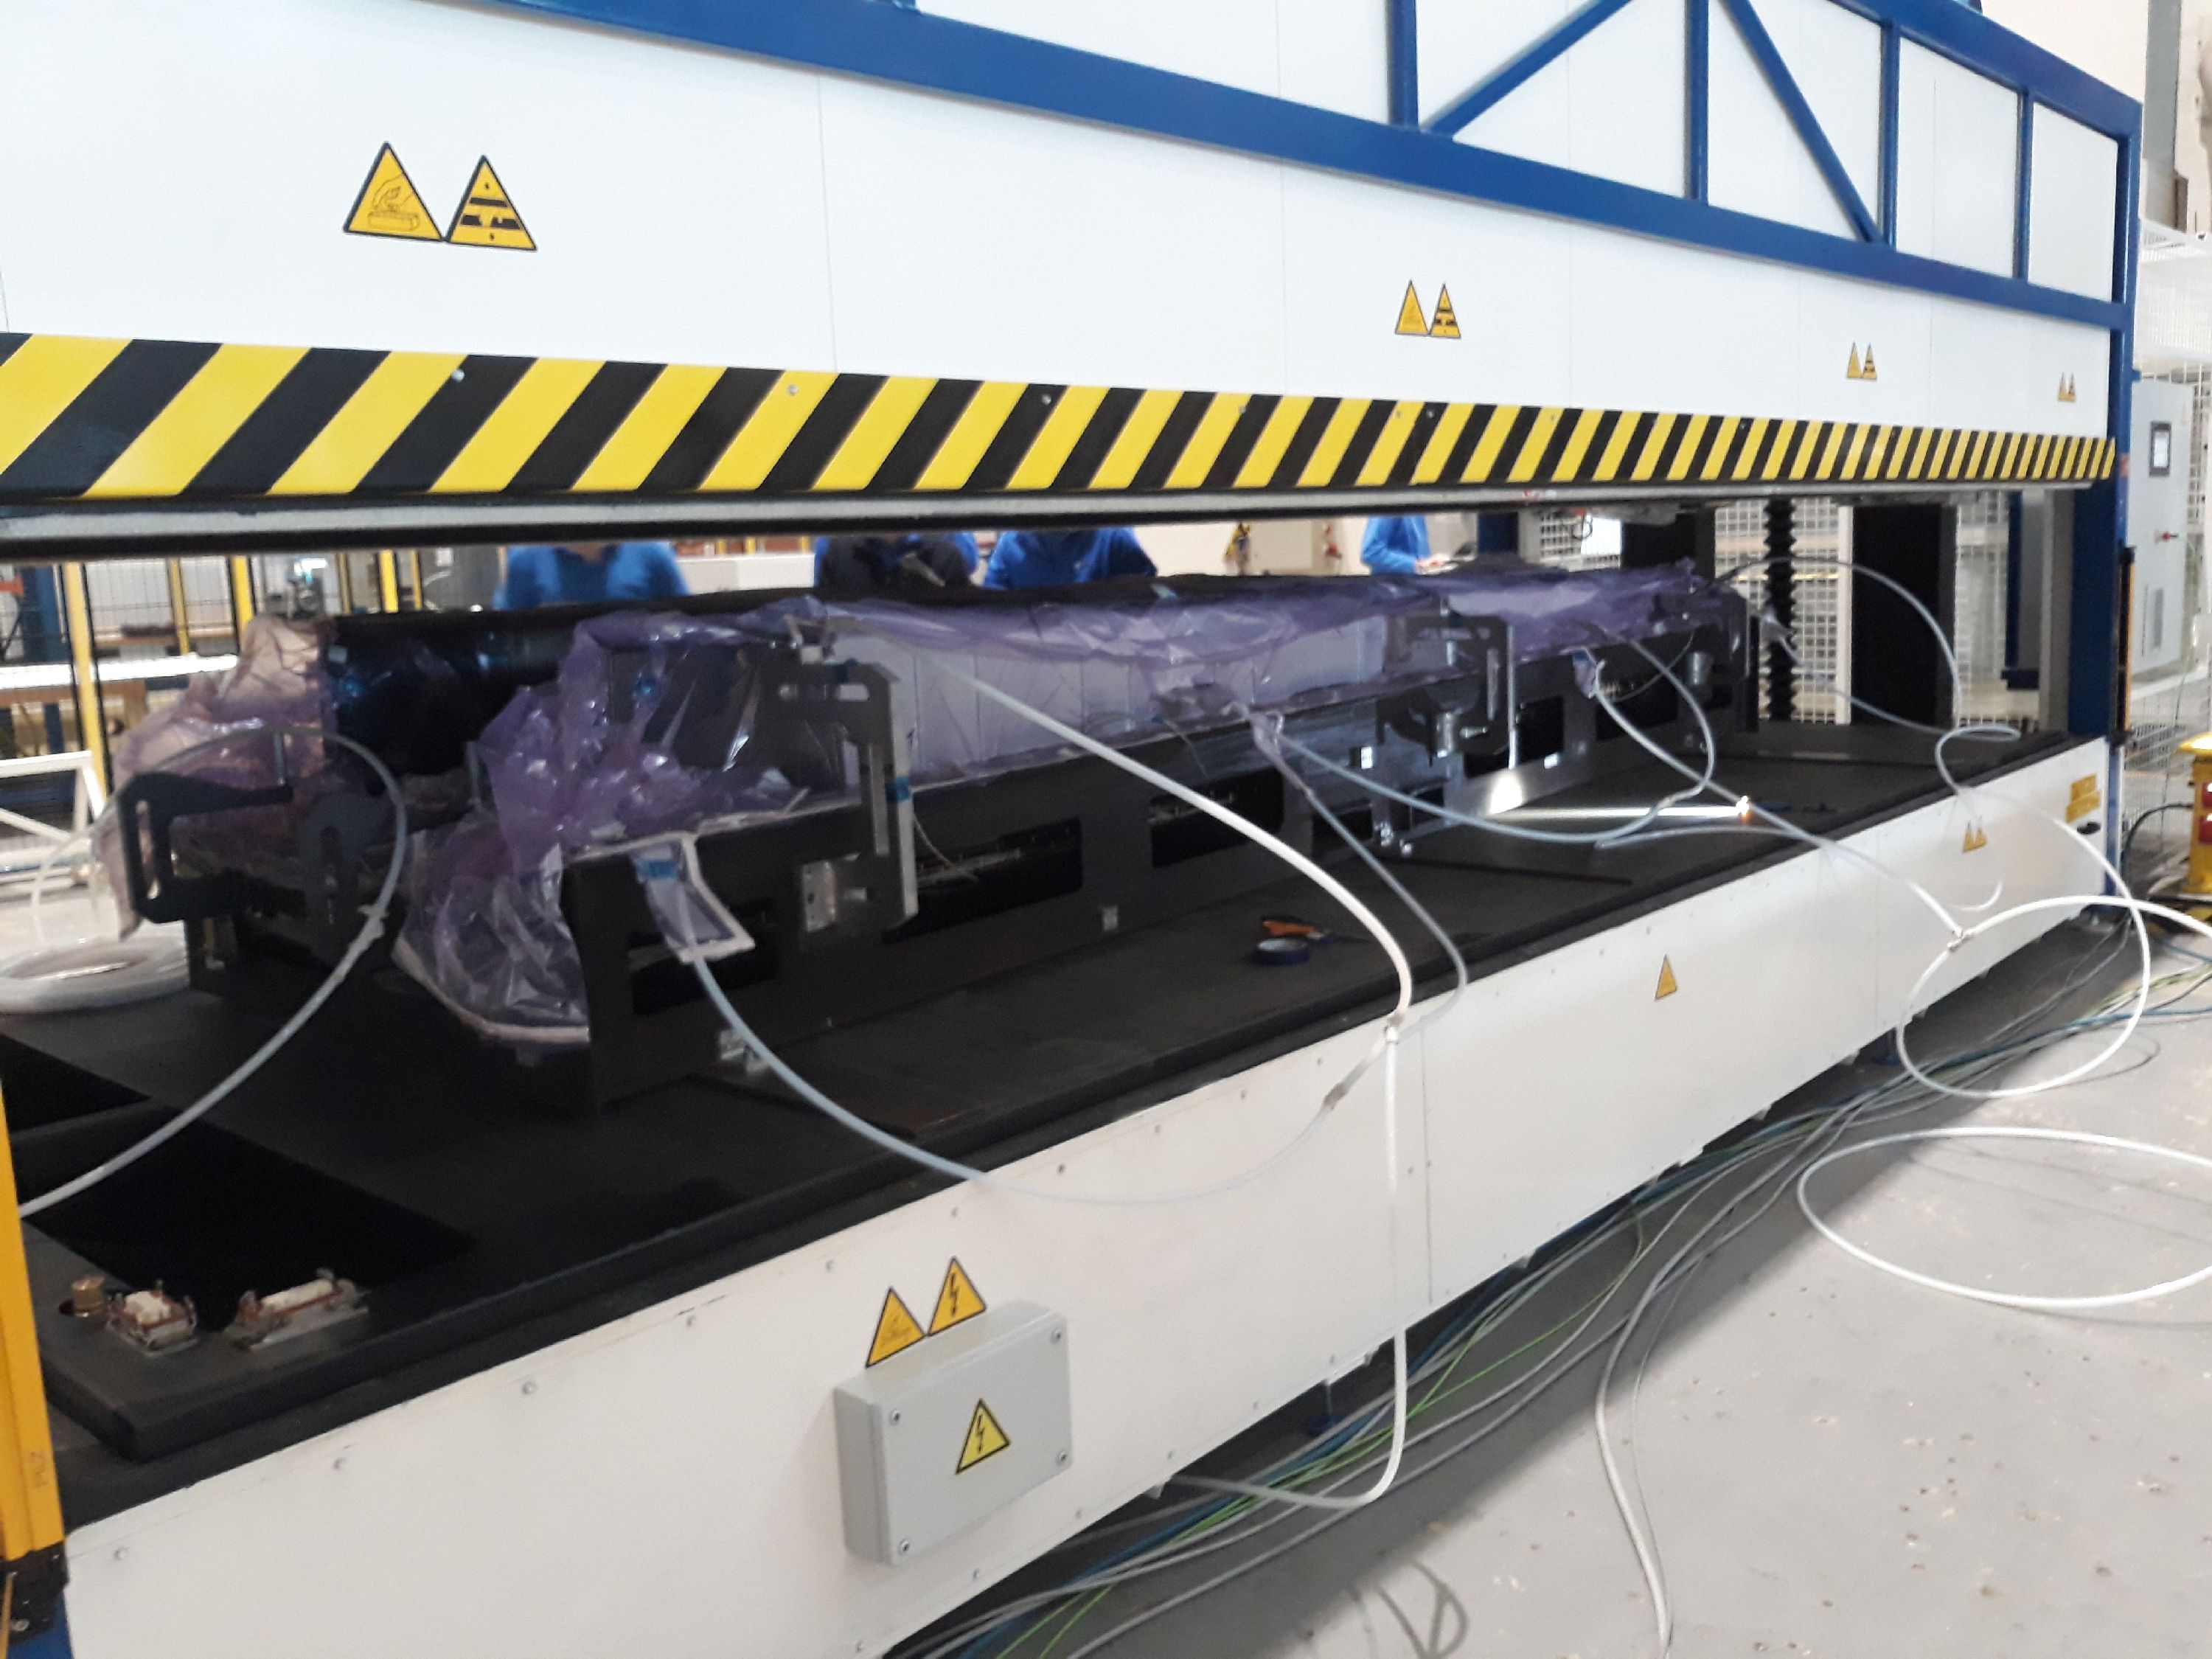
Airbus DS仕様により、翼箱製造に使用するすべての工具と製造装置は携帯可能で、標準車両で他施設に輸送可能、特別措置なしで迅速にセットアップ可能でなければなりません。これにより自動熱インフュージョンセンター(ACTI)が開発されました。ACTIはストリンガーとスパーのホットドレープ成形、ストリンガー・スパー・スキンのインフュージョン、硬化サイクルを実行します。ホットドレープ成形(HDF)は、航空構造物では加熱デバルキングとして、航空宇宙外では加熱プリフォーミングとして開発され、積層内ボイドを除去し、ストリンガーとスパーの2Dブランクを成形プリフォームに変換します(「ホットドレープ成形」参照)。
ACTIの有効内部面積は約5.5×2.2メートルで、従来のHDFシステムに類似し、スチールフレームと電子制御で昇降する上半分、ロック装置等の安全装置を備えます。硬化工具と複数のホットドレープ成形工具がACTI内に配置されます。「圧力はかけず、真空のみです」とディアス氏。「ACTIは定義された空気流を持つ熱風を使用し、ホットドレープ成形とインフュージョン両プロセスで高速熱伝達を実現します。」
同氏はシステムがセルフレベリングであることも指摘。「ACTI構造(と硬化工具)の剛性は、2支持セクションのみの単純支持条件下で運用荷重時の公差に適合するよう設計されています」とディアス氏。「これは床置きで、更なるレベリングや幾何学的チューニングなしで寸法精度が維持されることを意味します。ACTIは低エネルギー・低製造コストも特徴です。」
後者は、複数の硬化済み部品組み立てを、複数プリフォーム組み立て→インフュージョン・硬化→単一統合構造への置き換えによるところが大きいです。「硬化工具が組み立て工具でもあります」とディアス氏。「すべての要素がドライプリフォームとして硬化工具に組み立てられ、ワンショットプロセスで共インフュージョンされます。組み立て治具は不要で、工具内の革新的要素で厳格公差を達成します。」
このアプローチのもう一つの鍵は、破壊・非破壊試験(NDT)を排除し、代わりに製造各ステップで収集されるプロセスデータでプロセス品質を検証し、仕様外パラメータをフラグすることです。ACTIで使用されるセンサーは温度、真空、樹脂流動、硬化状態を取得。「空気温度と部品温度の両方を監視します」とディアス氏。「工具に組み込まれた熱電対が金型と部品表面温度を追跡します。」すべてのデータは記録・分析され、グラフ出力と製造意思決定のガイドに使用されます。
「IIAMSでも将来プロジェクトでも、データは初期段階のプロセスセットアップ改善に役立ちます」とディアス氏。樹脂流動と硬化状態は、Netzsch(ドイツ・ゼルプ)製誘電センサーで監視。CFRP硬化工具に直接設置されます。「スキンには樹脂と金型の直接接触がないため非接触センサーが必要でした」とディアス氏。「センサーは樹脂到達と硬化時の固化に伴う誘電場変化を監視。このデータで硬化サイクルを短縮しました。」
プロジェクト後期には、センサーとACTIがMTorres開発のヒューマンマシンインターフェース(HMI)と統合され、真空・温度、樹脂流動(供給バルブ経由)を含む真のプロセス制御がコンピューターから可能になりました。Airbus DSによれば、統合複合材一次構造の大量生産を、プロセスの合理化と知能化で前進させることが目標です。
軽量工具と携帯性
MTorresは右翼用と左翼用の2セット金型を製造。「同一形状の部品(ストリンガー等)は1セットのみ」とディアス氏。「可能な限り工具を共有。」
スキンの3D形状を形成する単一のワンピース硬化工具が使用され、すべての他プリフォームがその上に配置されました。全長約4.5メートル、右左版ともCFRP製とディアス氏。「これにより公差維持が容易になります。部品と同じ積層とプロセスで工具を設計したため、CTEが最終部品と非常に近いからです。これらCFRP硬化工具は軽量で約200キログラム、小型電動フォークリフトで移動可能。4.5メートル工具を金属で作れば不可能でした。」
残りの工具(コール、ポジショナー、HDF工具)は手作業で容易に管理可能。ストリンガー、スパー、スパーストリンガープリフォームのHDFには、CFRP製雄型(IML)工具を使用。使用時はアルミニウムテーブルに搭載しACTI内にセットされます。
新規ドライファイバーテープを用いたAFP
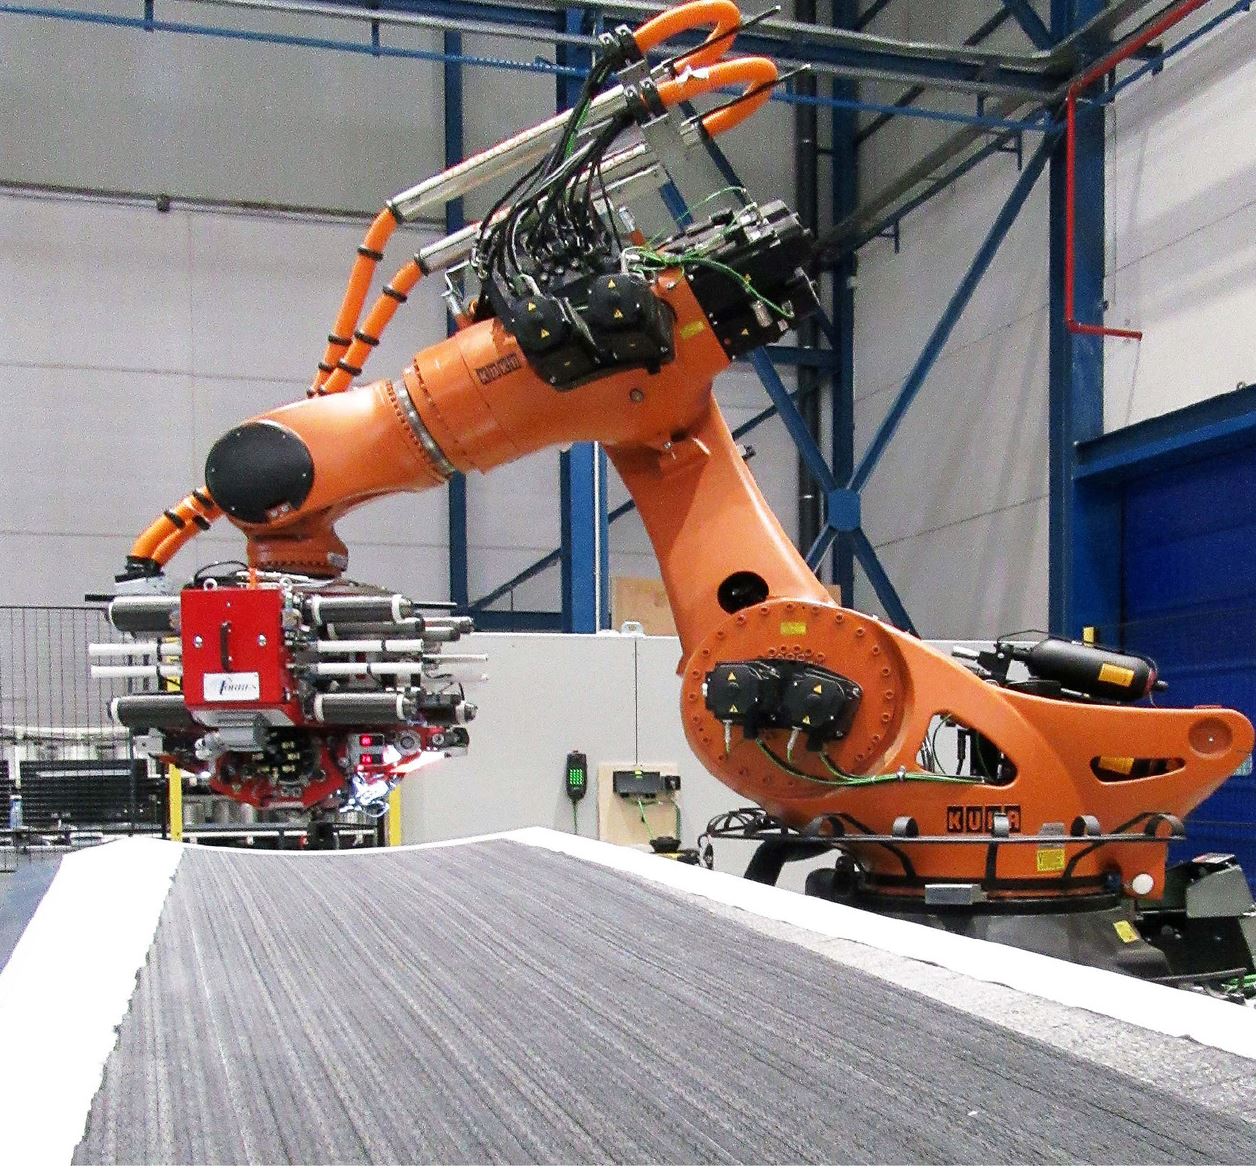
翼箱のすべての構造要素(スキン、ストリンガー、スパー、スパーストリンガー)は、MTorres AFP技術でドライファイバーテープを用いて製造されました。「提案公募では高速・低コスト材料の使用が求められていました」とディアス氏。「しかし市販ドライファイバーテープ、特に大手サプライヤー品は調達が容易ではなく、自社で材料製造の専門性があったため自社製としました("Novel dry tape for liquid molded composites"参照)。幅0.5インチ、300g/m²のドライカーボンファイバーテープを、三菱レイヨン(東京)50K高強度(HS)繊維で製造。テープはインフュージョンでの性能発揮と、自社AFPヘッドでの積層性能両方を考慮して設計。AFP積層、ホットドレープ成形、樹脂インフュージョンのすべてパラメータを把握しており、小変更が必要ならテープ製造ラインを保有しているため対応可能でした。」
MTorresはまた、ヘクセル(フランス・レ・ザヴニエール)製200g/m²テープ(中間弾性率(IM)繊維)でも翼箱製造プロセスをテスト。「両テープでプロセスはうまく機能しますが」とディアス氏、「開発段階では自社材料の方が容易かつ安価でした。幅と剛性が設計されており、スプールからテーブルまでの挙動がスムーズで高速。また即座に入手可能でした。」

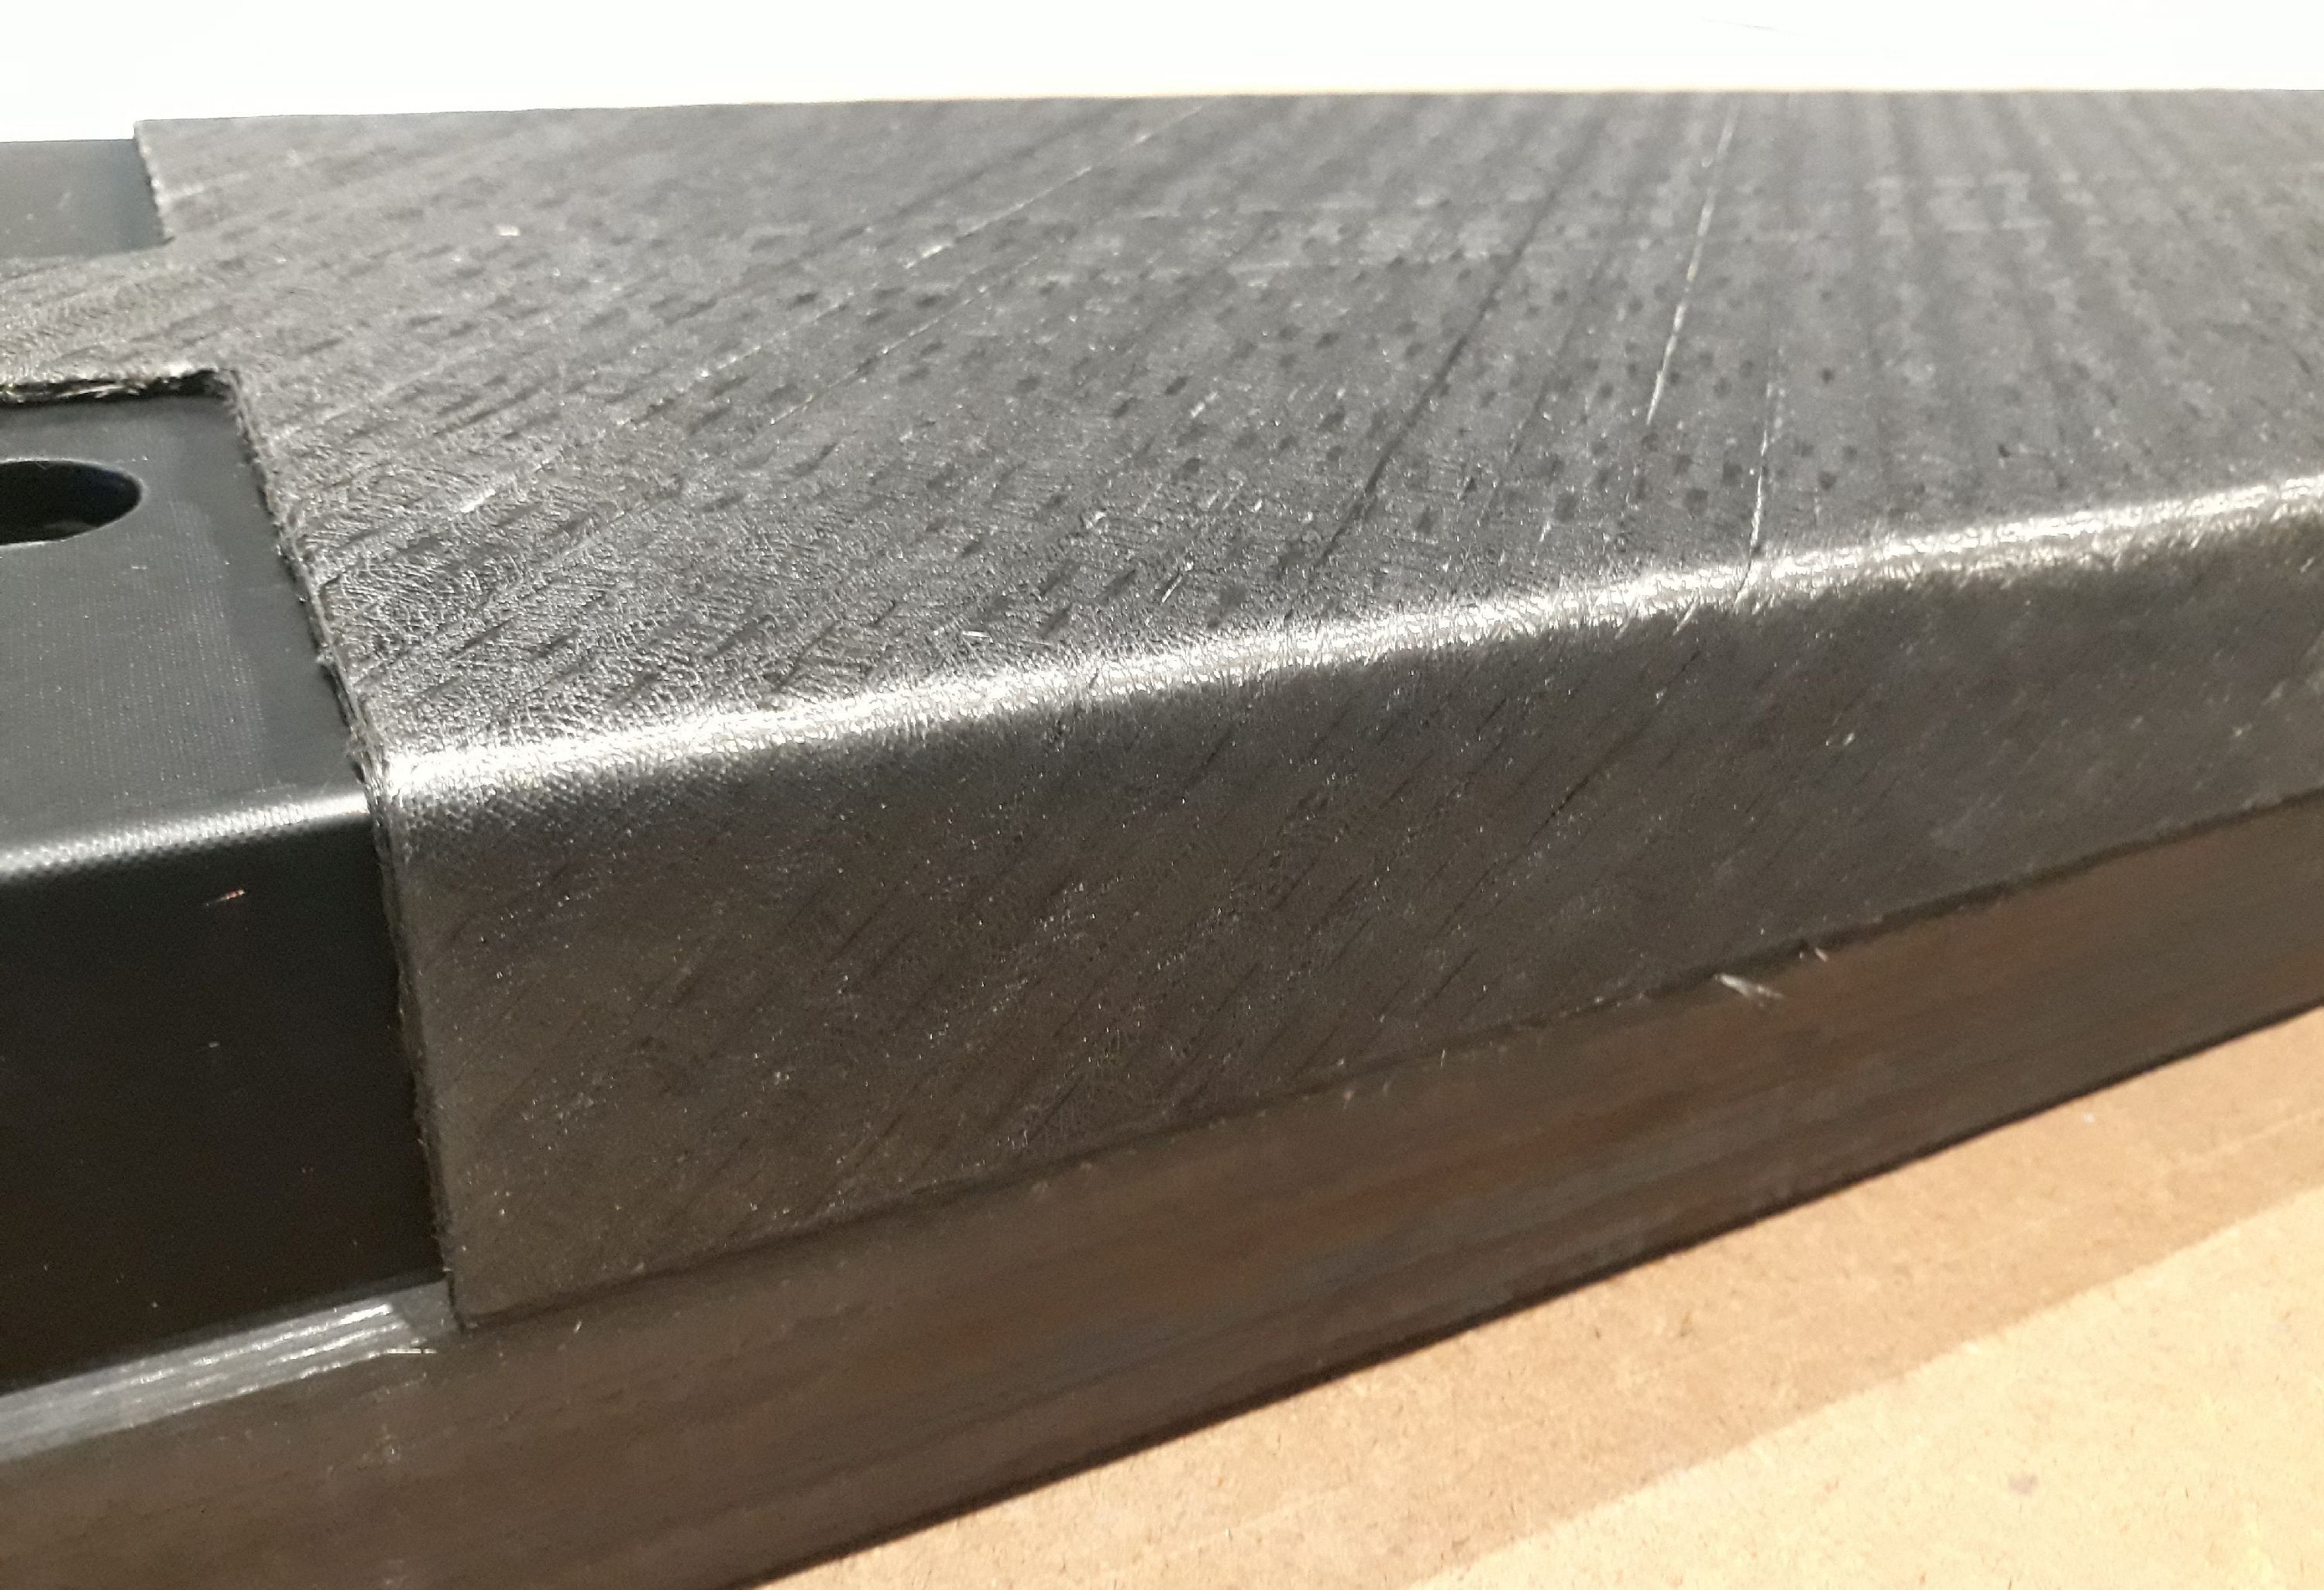
ステップ1. AFPで翼箱スキン(ここに示す)およびストリンガー、スパー、スパーストリンガー用2Dブランクを積層。Photo Credit, all steps: IIAMSプロジェクト、Airbus Defense and Space、MTorres。
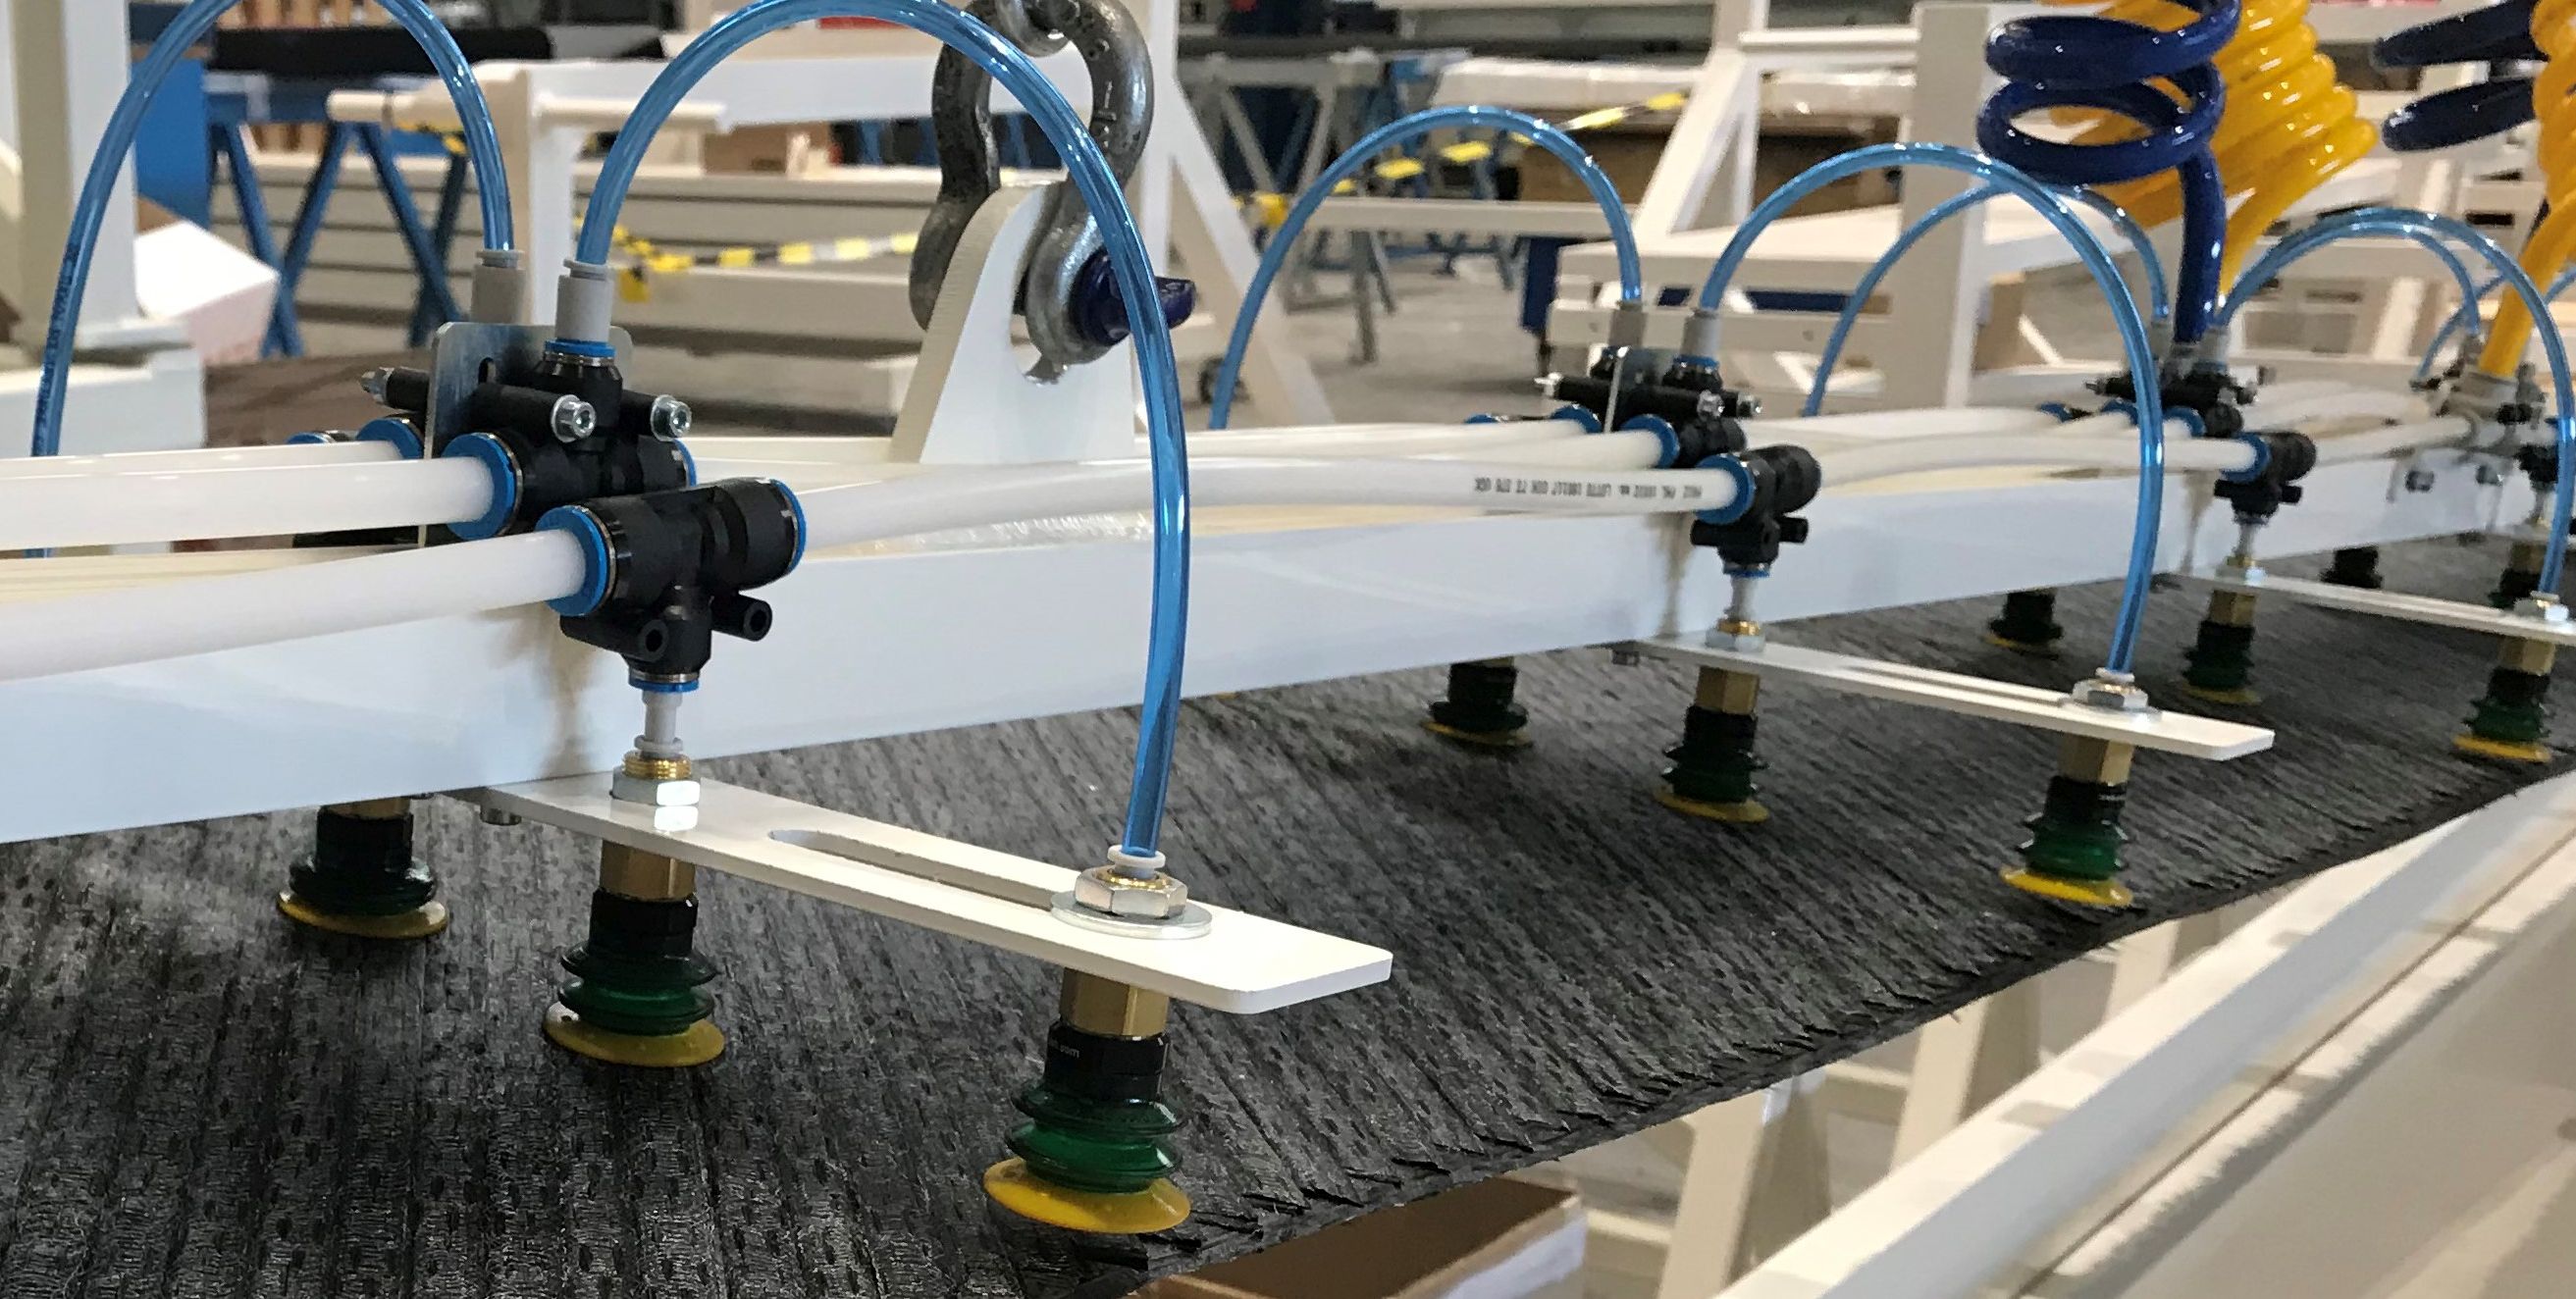
ステップ2. フラットテープブランクを積層テーブルからホットドレープ成形工具へ搬送。
AFPには2戦略を採用:一下面スキン用、もう一つはストリンガー、スパー、スパーストリンガー用。スキン(厚3-6ミリ)は硬化工具上で最終3D形状に積層(ステップ1)、Airbus特許のVacuum Assisted Process(VAP)インフュージョン用半透膜を使用。ストリンガー、スパー、スパーストリンガーは真空テーブル上でフラットブランク(2D)として積層後、HDF工具へ移動し最終3D形状を達成(ステップ2)。
加熱プリフォーミング
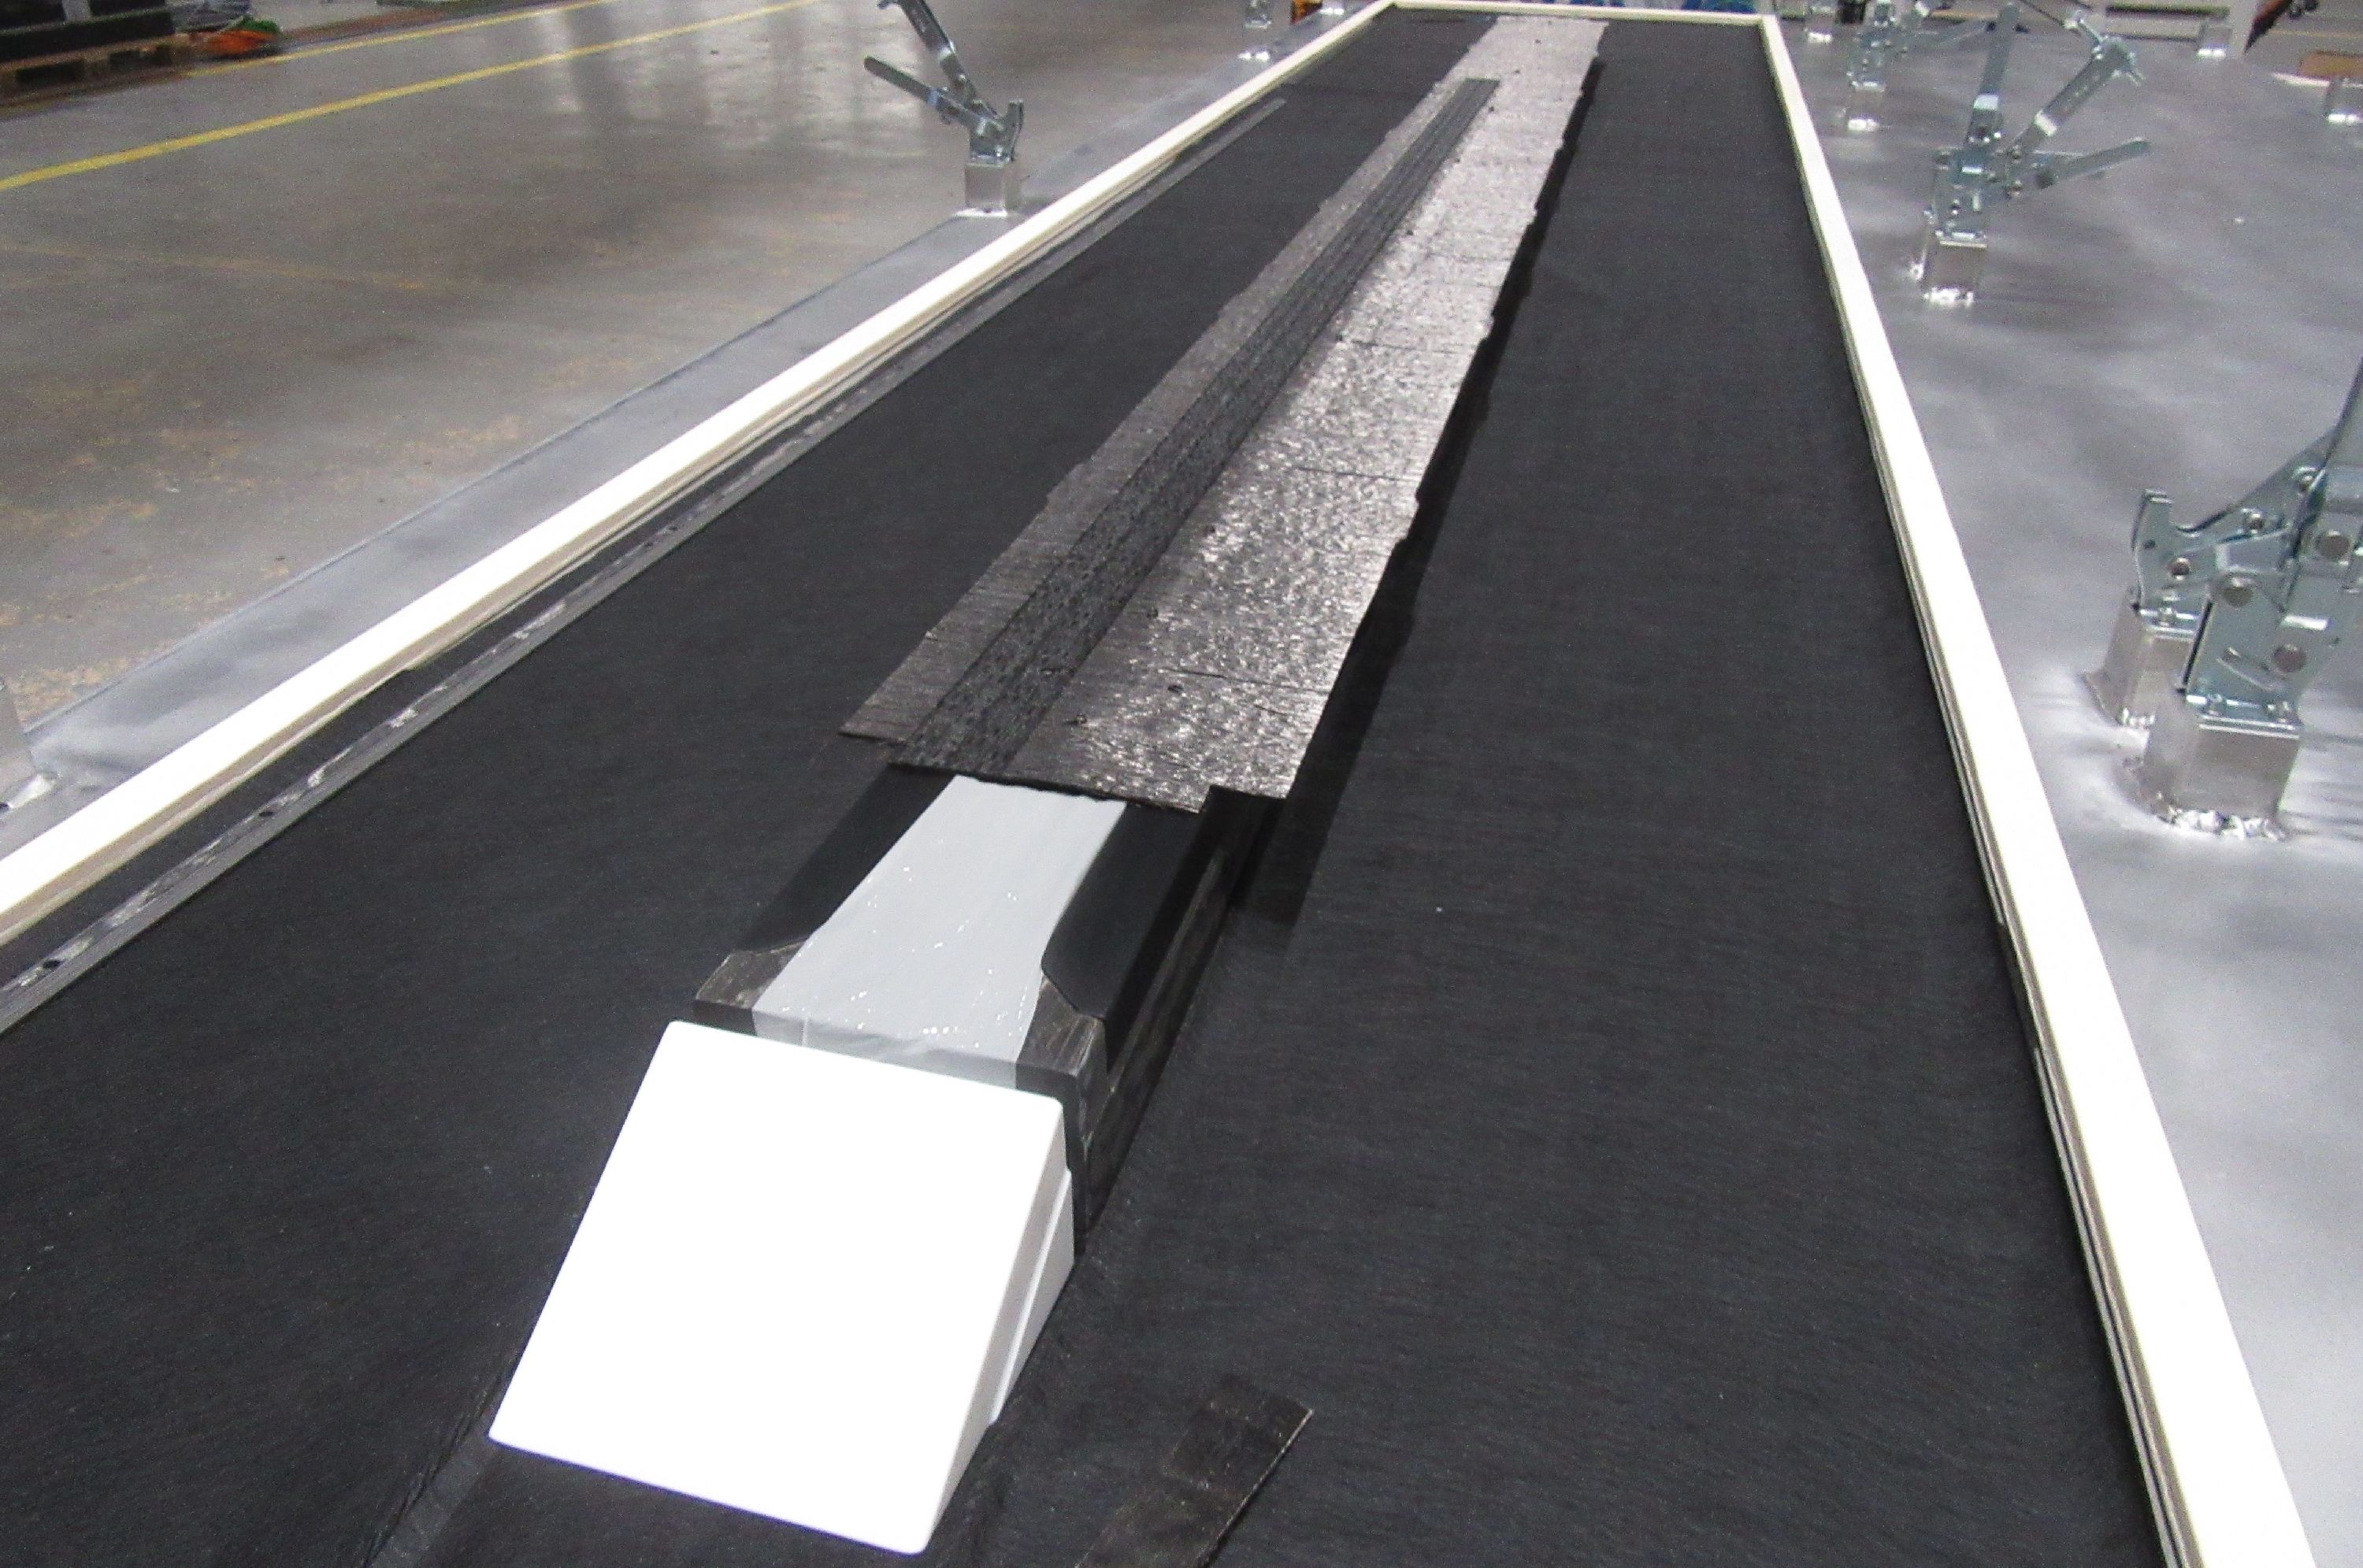
ステップ3. ストリンガーブランクを雄型HDF工具上に配置。
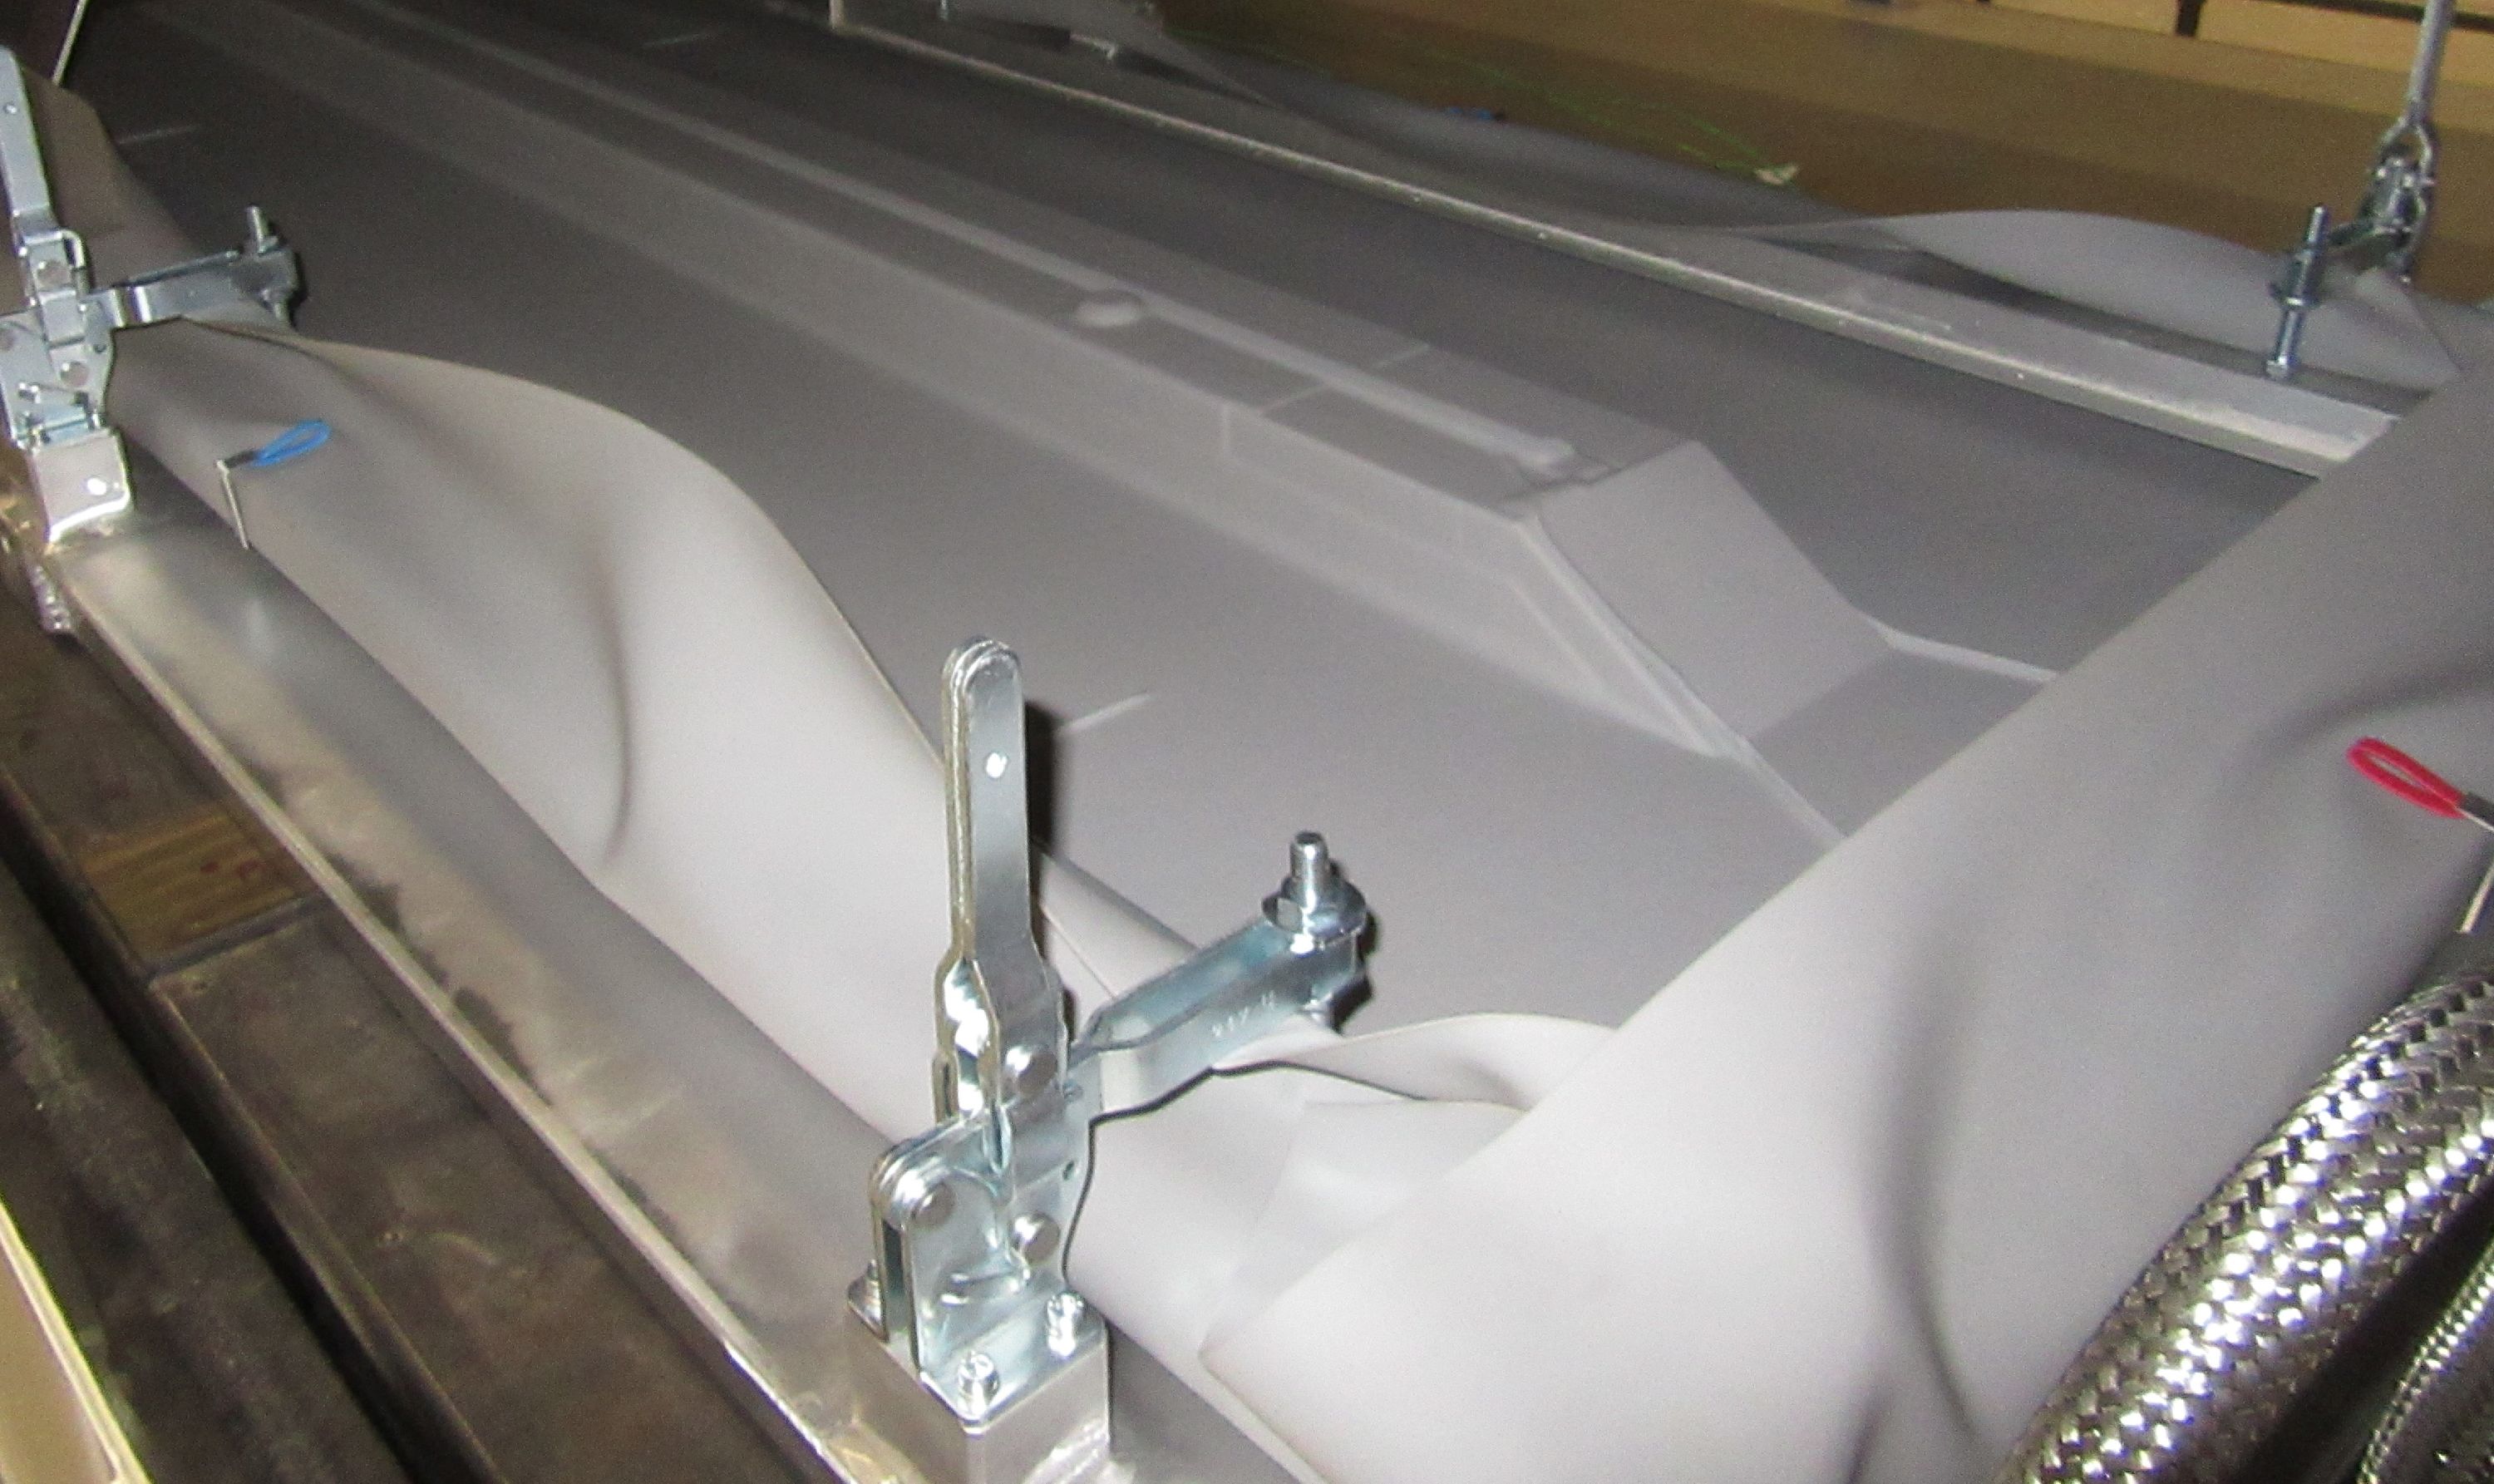
「ストリンガー、スパー、スパーストリンガーのフラットブランクを、積層テーブルからホット成形ステーションへ、バキュームグリッパー付きガントリーで搬送しました」とディアス氏。「自動システムはブランクをフラット状態で移動し、雄型成形工具[ステップ3]上にシワなく配置できます。」成形工具はアルミニウム成形テーブルに設置され、ACTI内に配置。再利用可能なシリコンバキュームバッグ(Mosites Rubber Co.、米国テキサス州フォートワース)をブランク上に被せ、ACTI内で130°Cに加熱し真空圧力で成形(ステップ4)。「温度設定値到達時に制御バルブで所定ランプに従い真空をスムーズに適用」とディアス氏。
ドライテープはプリフォーム/ホットドレープ成形が容易だと氏は指摘。「層間結合がプレプレグより柔らかいためです。ドライ材料ですが、テープに含まれるバインダーのおかげで成形後も形状を保持する、まさにHDF/加熱デバルキングです。」
ストリンガーとスパーストリンガーはブランクを2つのL字に成形し、硬化工具上で背中合わせに配置してT字ストリンガー/ストリンガーを形成。6本のスキンストリンガーはそれぞれ異なり、異形状ブランクでプリフォーム作成。24本のスパーストリンガーもそれぞれ長さが異なります。
前後J字スパーは、翼箱内側向きのC字と外側向きのZ字ブランクを背中合わせに配置。スパー外側には正弦波形状の足部があります(ステップ7の矢印)。「スパー足部形状はフラット積層テーブル上で成形工具移動前にカットしました」とディアス氏。「この領域では後からトリミングやミーリングは不可能。ブランクを雄型成形工具に直接配置し、スパー足部を工具左側、トップフランジを右側に配置。」
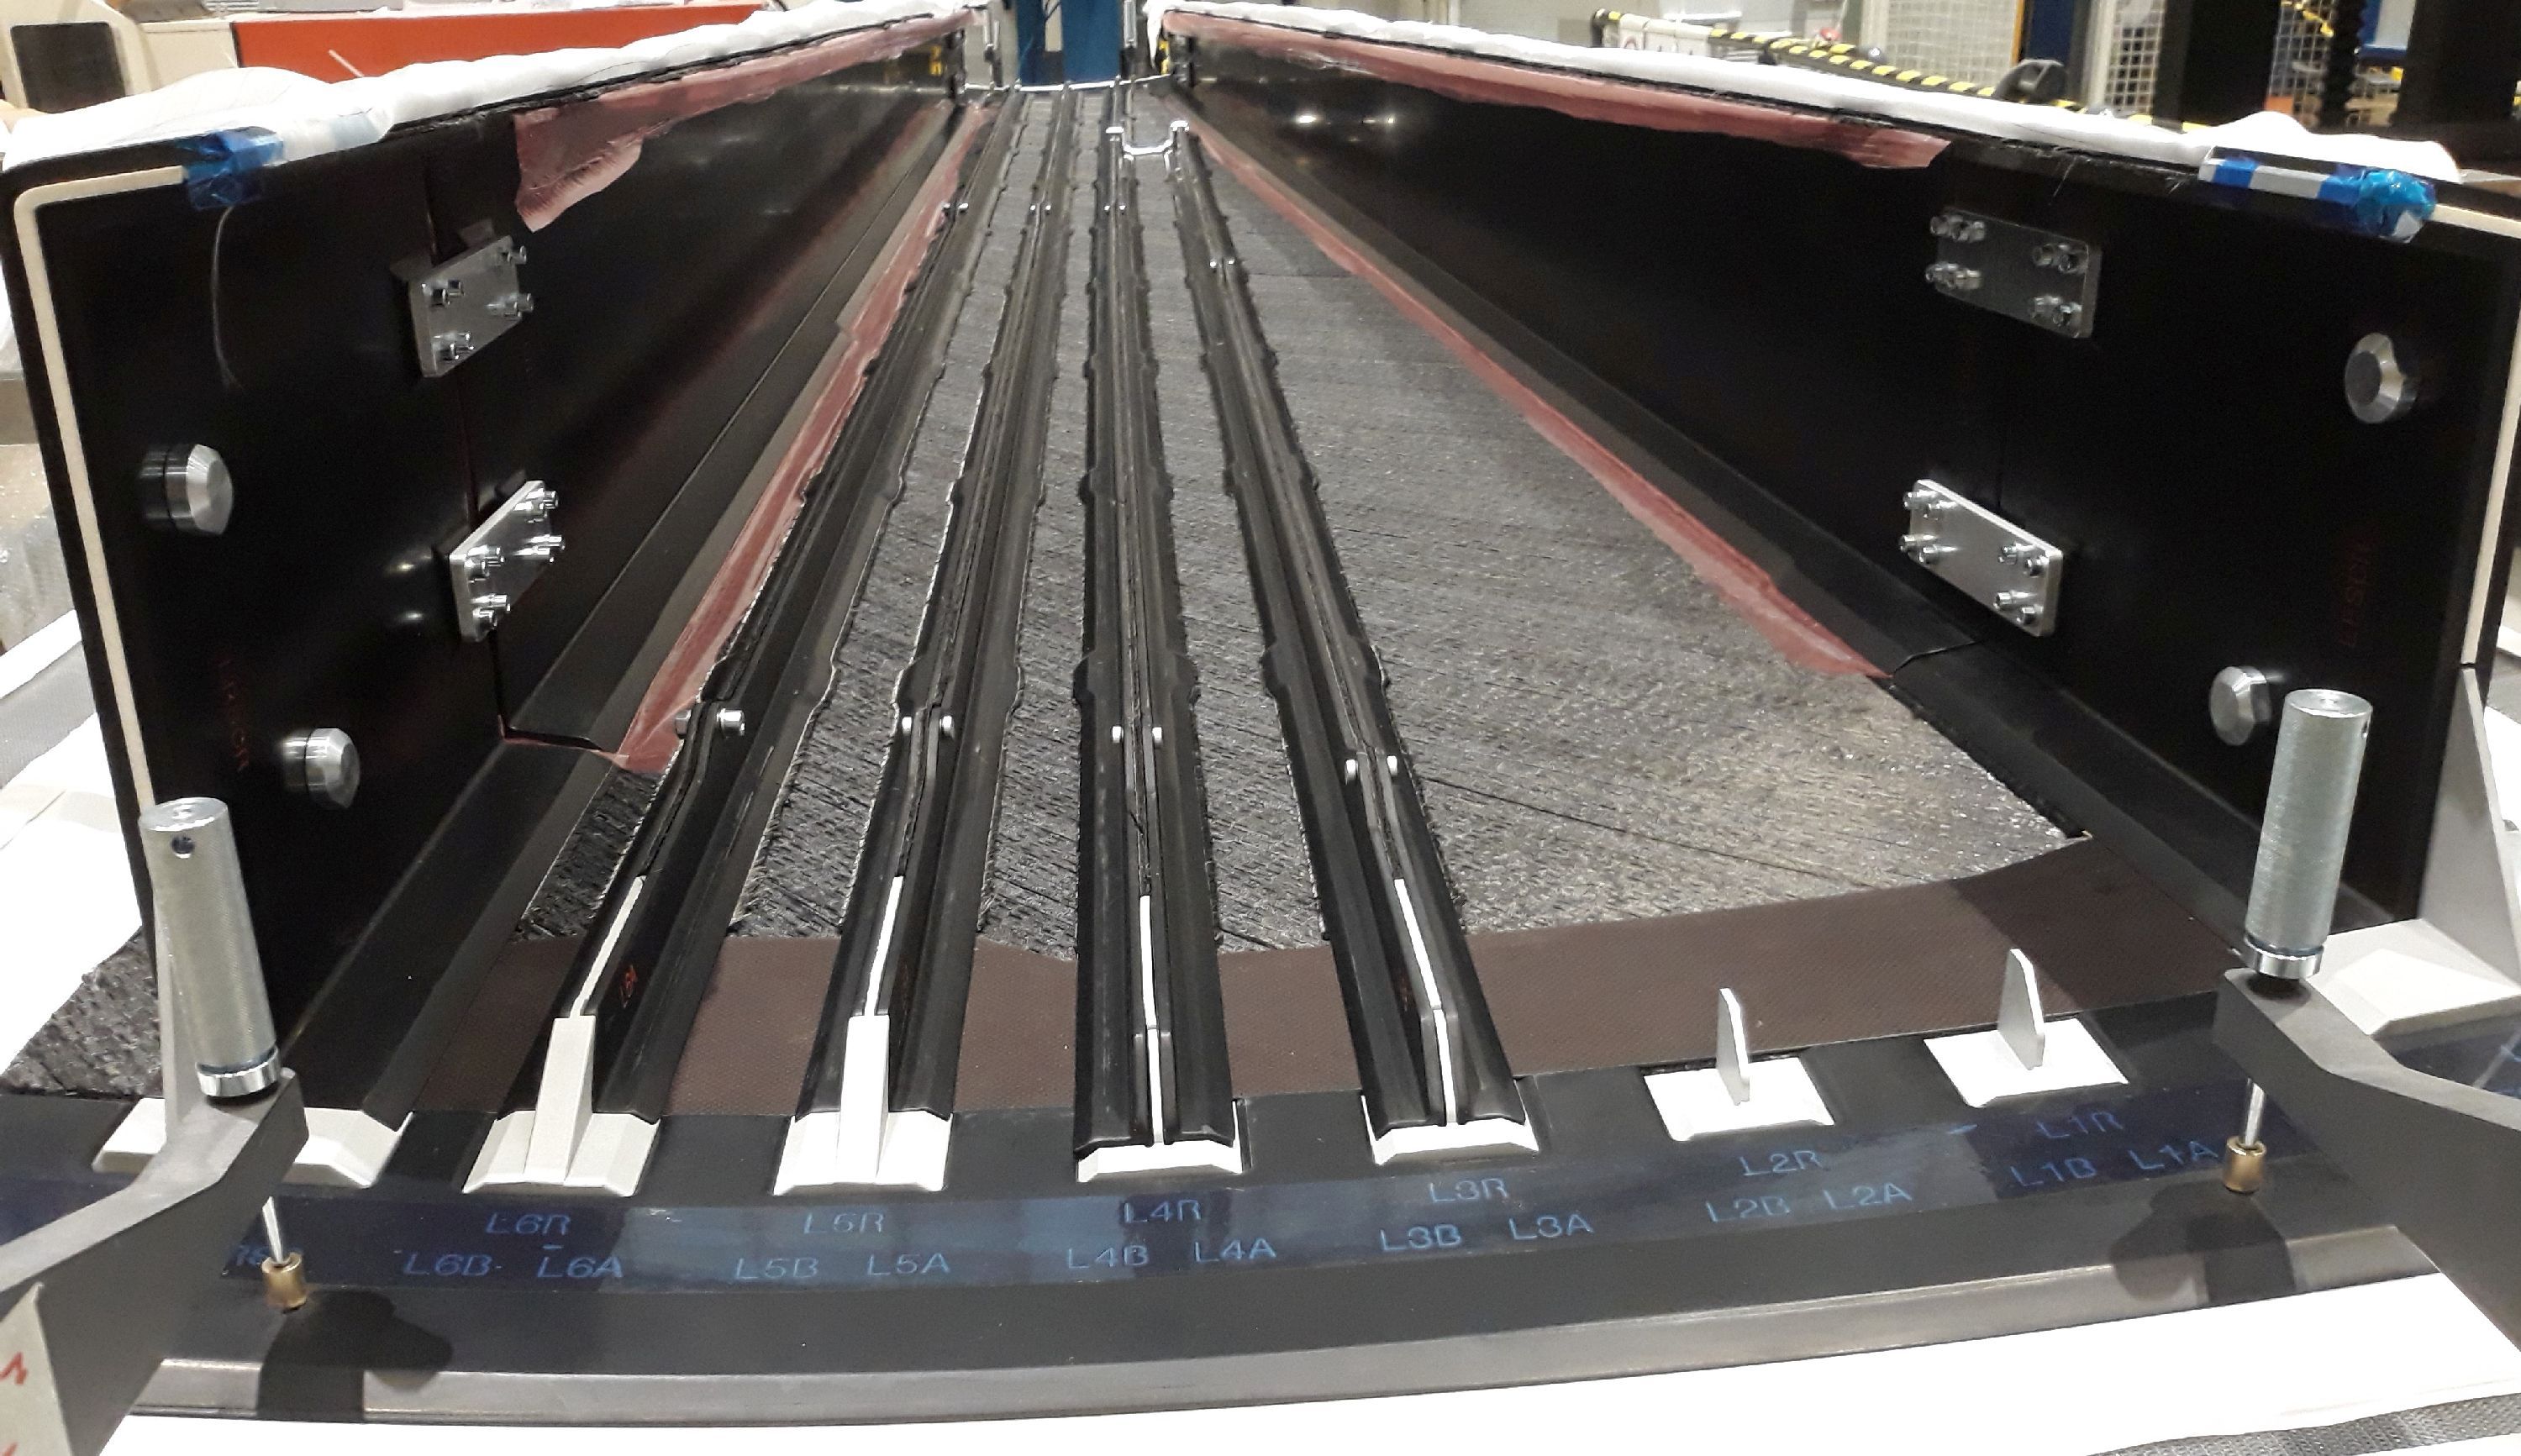
図3. 精密プリフォーム配置. Jスパーとストリンガーのプリフォームは、双子金属シリンダー(左右端に見える)、白色ポジショナー、ストリンガー/ポジショナー用切り欠き付きCFRPコールで位置決め。Photo Credit: IIAMSプロジェクト、Airbus Defense and Space、MTorres。
ワンショットインフュージョン
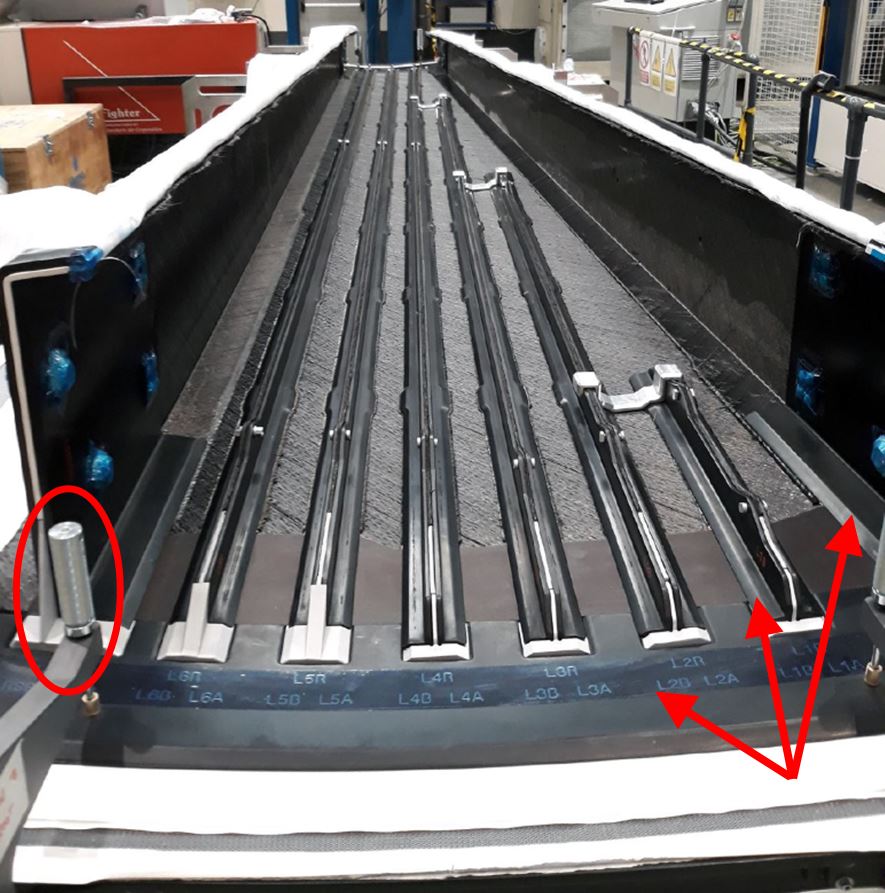
ステップ5. ストリンガーとスパープリフォームを下面スキン上に配置、円筒形(丸印)と白色位置決め要素で補助。黒色CFRPコール(矢印)もストリンガーとJスパー上に配置し位置決めを支援。
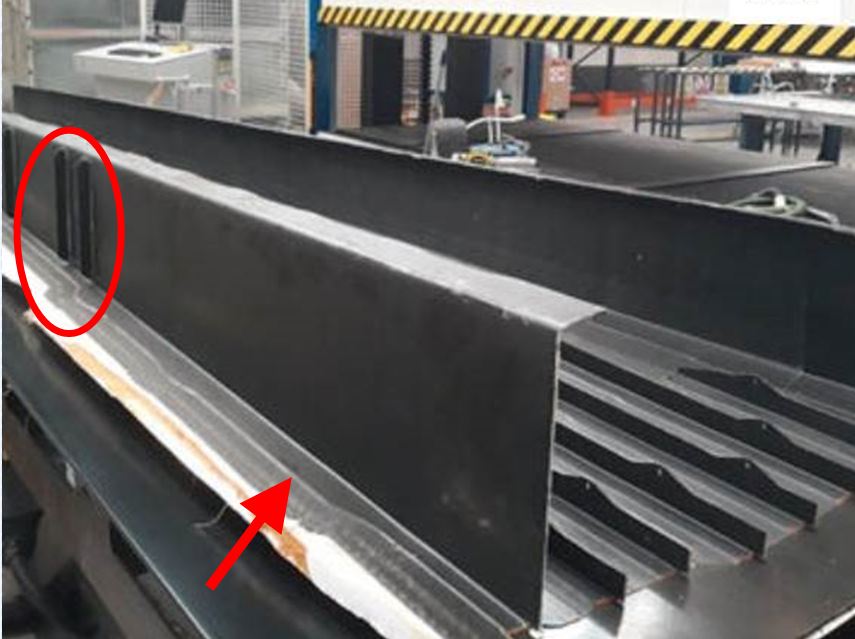
ステップ7. MTorresで完成した初期デモンストレーター、Jスパーに2本リブストリンガー(丸印)と正弦波足部(矢印)を示す。
次のステップは、ストリンガー、スパー、スパーストリンガープリフォームを既に積層された下面翼スキン上に配置(ステップ5)。「各プリフォームをスキンと硬化工具上に配置する際、インデックス管理しました」とディアス氏。ステップ5左端スパー末端と図3両スパー末端に見える位置決め用シリンダー。これら画像にはストリンガーとJスパー用白色位置決めデバイスも見えます。最終プリフォーム組み立てにはこれら位置決めデバイスが13個あり、それぞれ異なります。
コールプレートもプリフォーム位置決めと配置システムの鍵でした。複雑積層/形状領域での均一圧力・温度維持という従来の目的を果たすだけでなく、インフュージョンでも鍵となります(後述)。ステップ5ストリンガー・スパー末端と図3に見える、ストリンガープリフォーム用切り欠き付き黒色CFRPコールプレート。
「ストリンガープリフォーム位置はそのコール位置に依存します」とディアス氏。「製造プロセス監視・制御のために開発したデジタル技術には、CATIAモデルを積層上に投影するARアプリが含まれます。これがコールプレート、位置決め要素、プリフォームの配置ガイドに使用されました。次のステップも表示されます。タブレットでセルフサポート可能で、全作業員が全情報に容易アクセスできます。」
最終セットの黒色CFRPコールプレートを、Tストリンガー用Lプリフォーム上と各Jスパー内外側、フランジ上と外側翼箱足部下まで延ばして配置(ステップ5と図3参照)。「スパーも内側端部で一種のコールプレートを使用し、接合部精度を向上」とディアス氏。「これらすべてのコールプレートはHDFプロセスで使用され、積層通じてプリフォームに取り付けられたままです。」
完成したドライプリフォーム組み立てにコールプレートを配置後、剥離布とバキュームバッグフィルムで覆い。スキン、ストリンガー、スパー全体をACTIに投入し、工具を120°Cに加熱。ヘクセルRTM6エポキシ樹脂を70°Cに加熱・脱気し、単一樹脂供給口からインフュージョン。「ACTIは4箇所から樹脂供給可能でしたが」とディアス氏、「広範なシミュレーションとテスト後、単一樹脂入口の方が容易かつ安価と判断。」
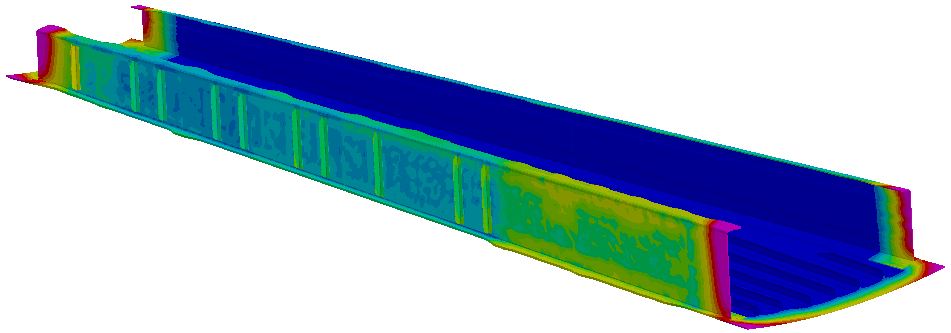
単一入口でもインフュージョンプロセスは非常に複雑で、3つの異なるモードで構成されました。「まずPAM-RTMソフトウェア(ESI Group、フランス・パリ)で流動シミュレーションを実施」とディアス氏。「完全ウェットアウトに必要な流動フロントとパラメータの複雑な組み合わせがありました。例えば翼箱中央では樹脂流動が高速でしたが、すべてのストリンガーをウェットアウトするのは課題でした。」
VAP(半透膜)は下面スキンで良好でしたが、ストリンガーとスパー内側では高温フローメッシュに切替。「コーナーが最もウェットアウト困難な領域でしたが」とディアス氏、「組立公差保持の観点からも、エッジ沿いも最もクリティカルでした。」これは図4赤色領域の流動シミュレーションで確認できます。「これら領域では、必要な精密寸法達成のためカスタマイズアプローチを開発しました。」周囲とスパー上部に真空ポートも使用。
インフュージョンはシミュレーション予測通り比較的迅速に完了、熱風のみ(工具加熱なし)で180°C、2時間硬化。脱型後、各翼箱デモンストレーターは超音波試験(UT)で検査。これはIIAMSプロジェクト成果物の一部としてデモンストレーター品質分析のため実施。しかし本プロセスの産業適用では、従来NDTを削減し、デジタルセンサーとビジョンシステム等の高速インライン検査ツールを優先します。
ディアス氏によれば、インフュージョン硬化サイクルはオートクレーブ硬化プレプレグ翼箱と類似だが、全体サイクルタイムはより短いはず。「事後組み立ての大半を排除し、プレプレグのようなシム調整も不要、品質は同等です。例えばスキン最終層とストリンガー初層間の接合に、機械的特性向上と公差吸収のための接着フィルムが不要です。」これは明らかに効率的ですが、部品生産レートが当初の駆動要因ではなかったと氏は注記。「この手法は個別部品製造ではなく、完成翼箱組み立てと競合するものです。」
完成デモンストレーター、認証への道
「プロセス・工具設計、工具製造、デモンストレーター製造を含め18ヶ月で完了するプロジェクトでした」とディアス氏。「14ヶ月目に初デモンストレーターが完成し、2020年2月下旬JECで展示予定でしたがコロナで中止。プロジェクトは2020年9月末に終了しましたが、COVID-19で作業不能だった月を差し引けば実質16ヶ月で完了。社内設計能力とAFP・CNCフライス盤での工具プロトタイプ製造能力により、このタイトなスケジュールを維持できました。」
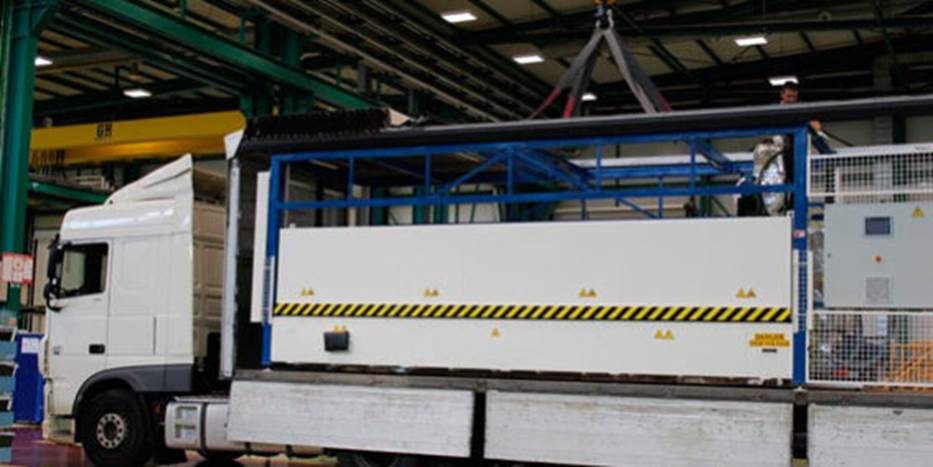
ステップ8. ACTI成形/硬化装置と翼箱工具が標準移動トラックに積載され、Airbus DS(スペイン・カディス)へ移設。
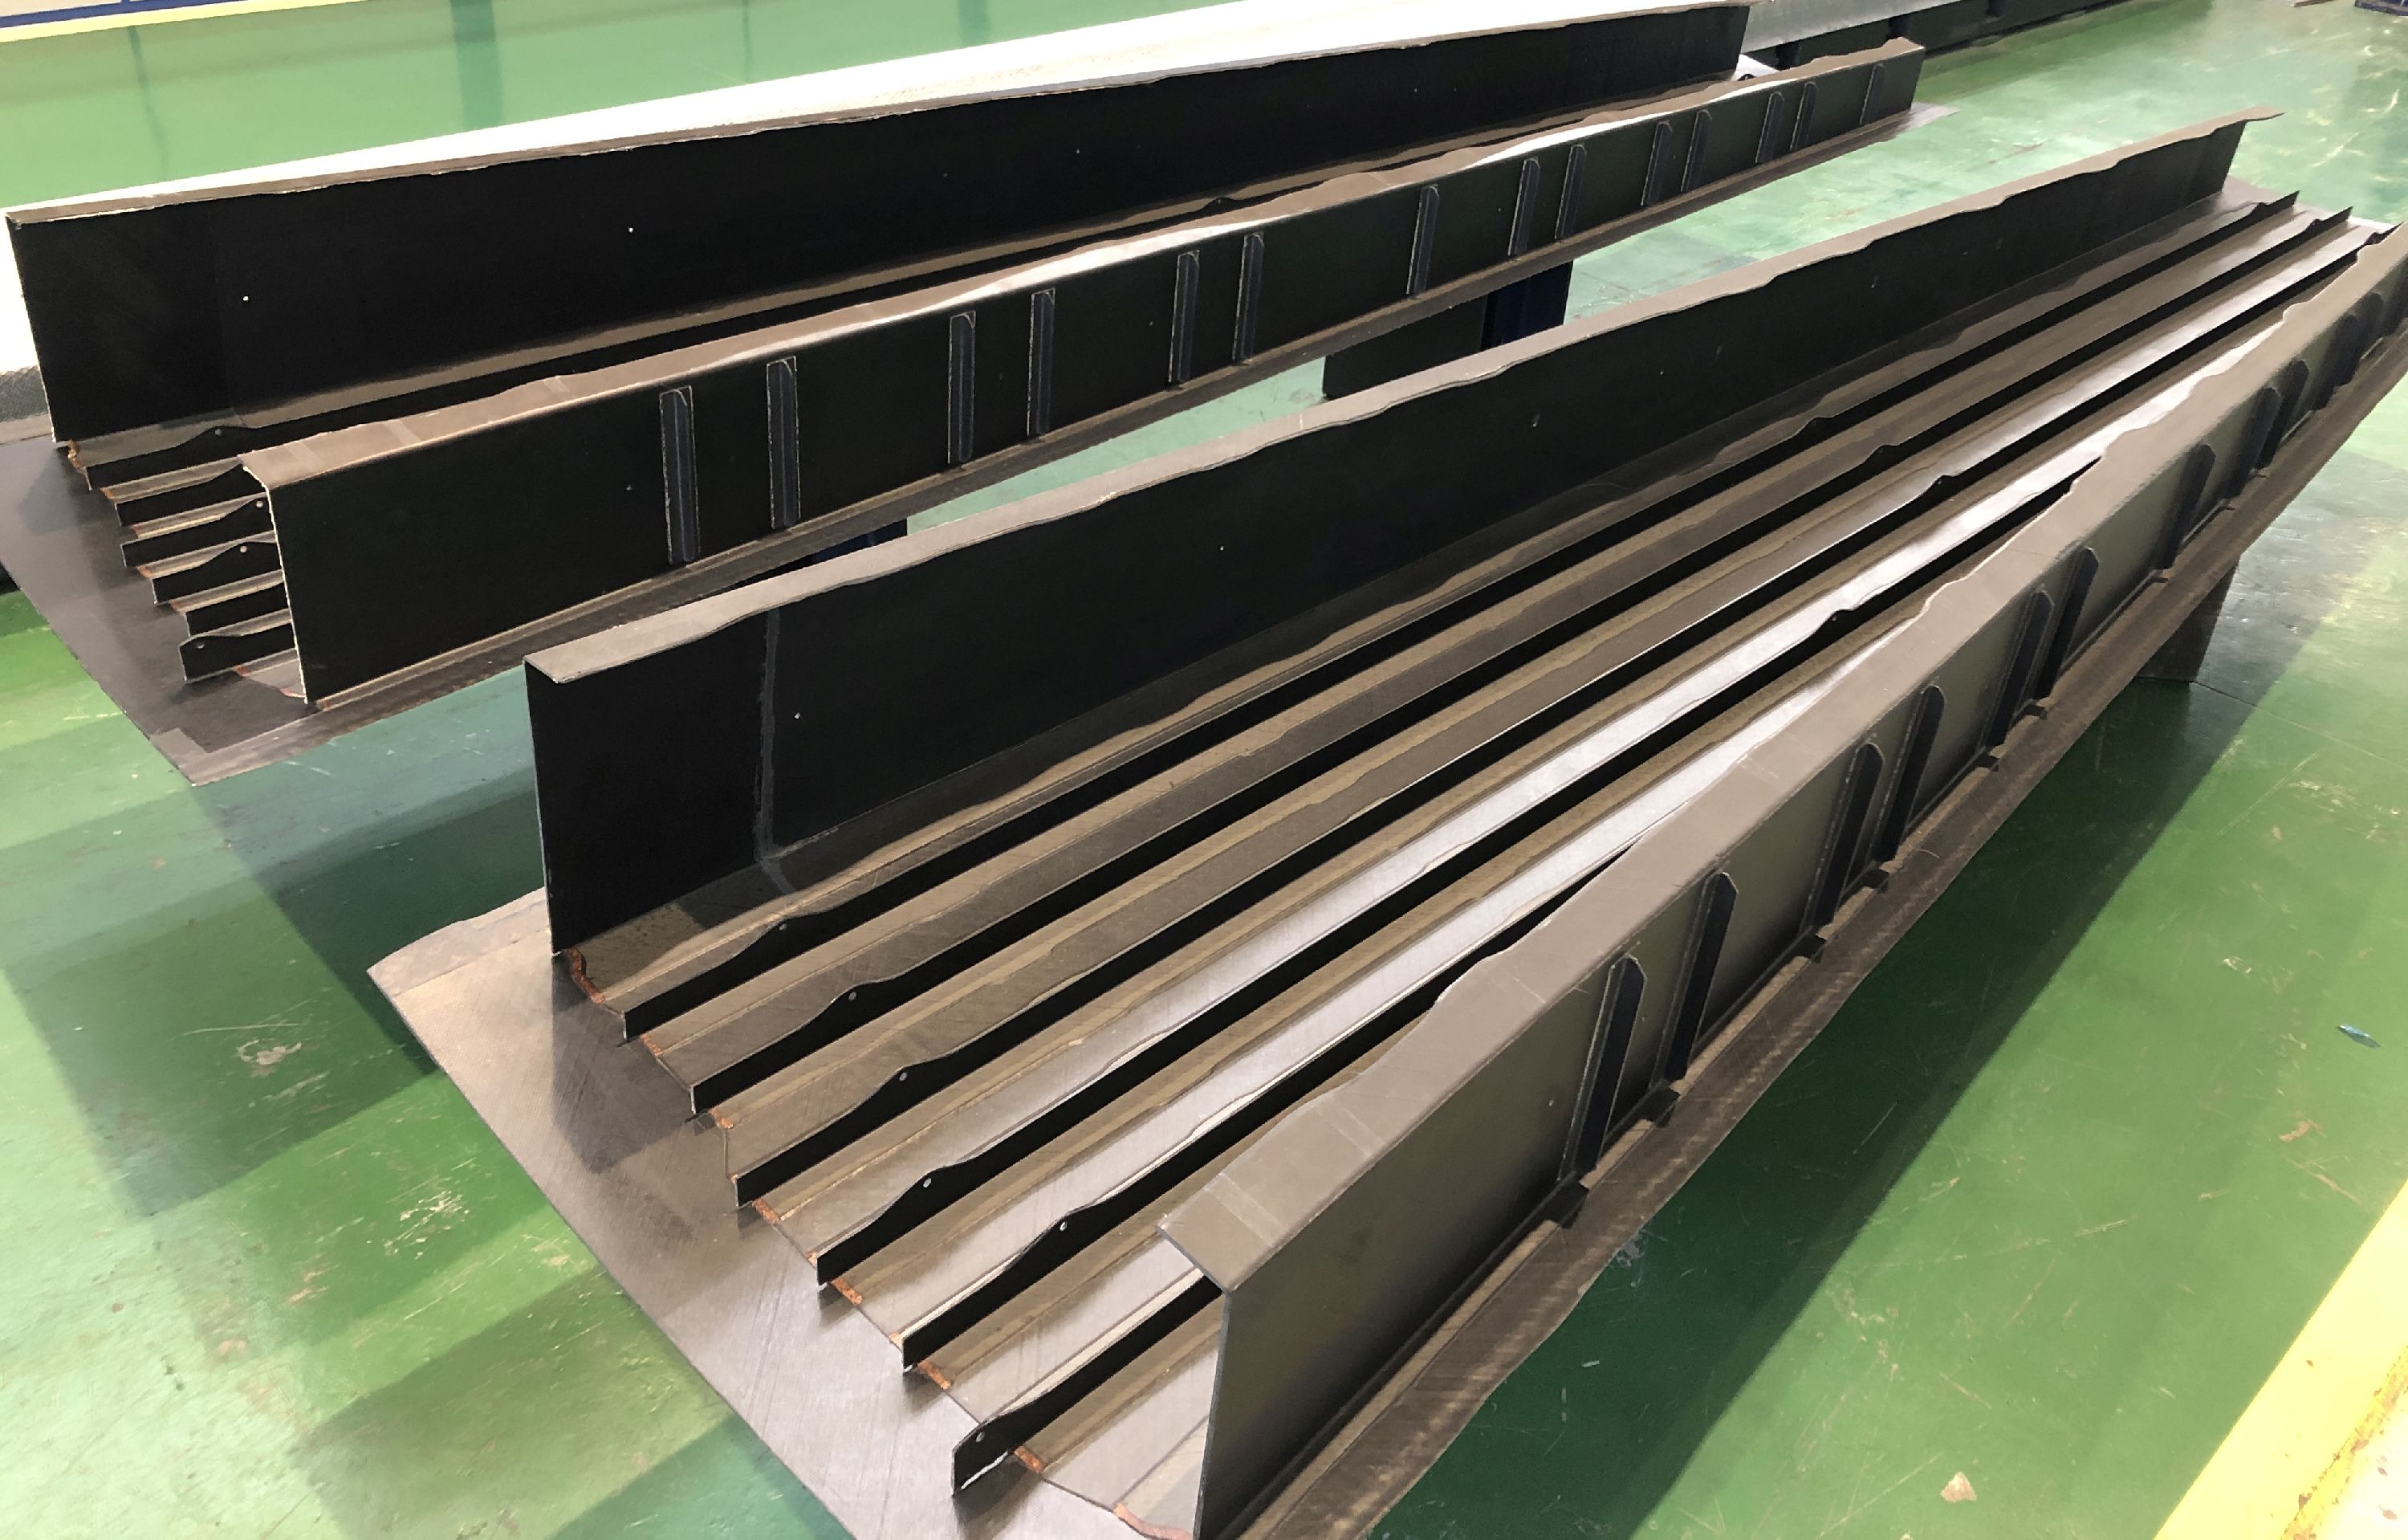
MTorresで簡略化した1メートルデモンストレーターを作成し、すべてプロセスパラメータを確認。その後フルサイズ初号機を製造。工具と製造装置をAirbus DSカディスへ移設(ステップ8)、最終デモンストレーターを同地で製造。これもプロジェクト成果物の一部で、装置が複数場所で容易に輸送・設置可能なことを実証。
サイドバー「IIAMS翼箱認証へのロードマップ」で説明される通り、Airbus DSはクリーン・スカイプログラムで重要な役割を果たし、初代Clean SkyでのGreen Regional Aircraft(GRA)統合技術デモンストレーター(ITD)共同リーダーから、Clean Sky 2でのAIRFRAME ITD共同リーダー、REGIONAL統合航空機デモンストレータープラットフォーム(IADP)内flight testbed 2(FTB#2)リーダーへと進化しました。FTB#2にはコックピットや他翼コンポーネント等、他の複合材・機体開発も含まれます。
FTB#2準備プロジェクトすべては、Airbusのより広範な長期戦略の一部です。目標は、より軽量で効率的な未来のターボプロップ機体を開発し、より安価で低エネルギー、製造液体と副資材を少なくし、スクラップ削減とリサイクル性向上を実現する生産プロセスを開発することです。
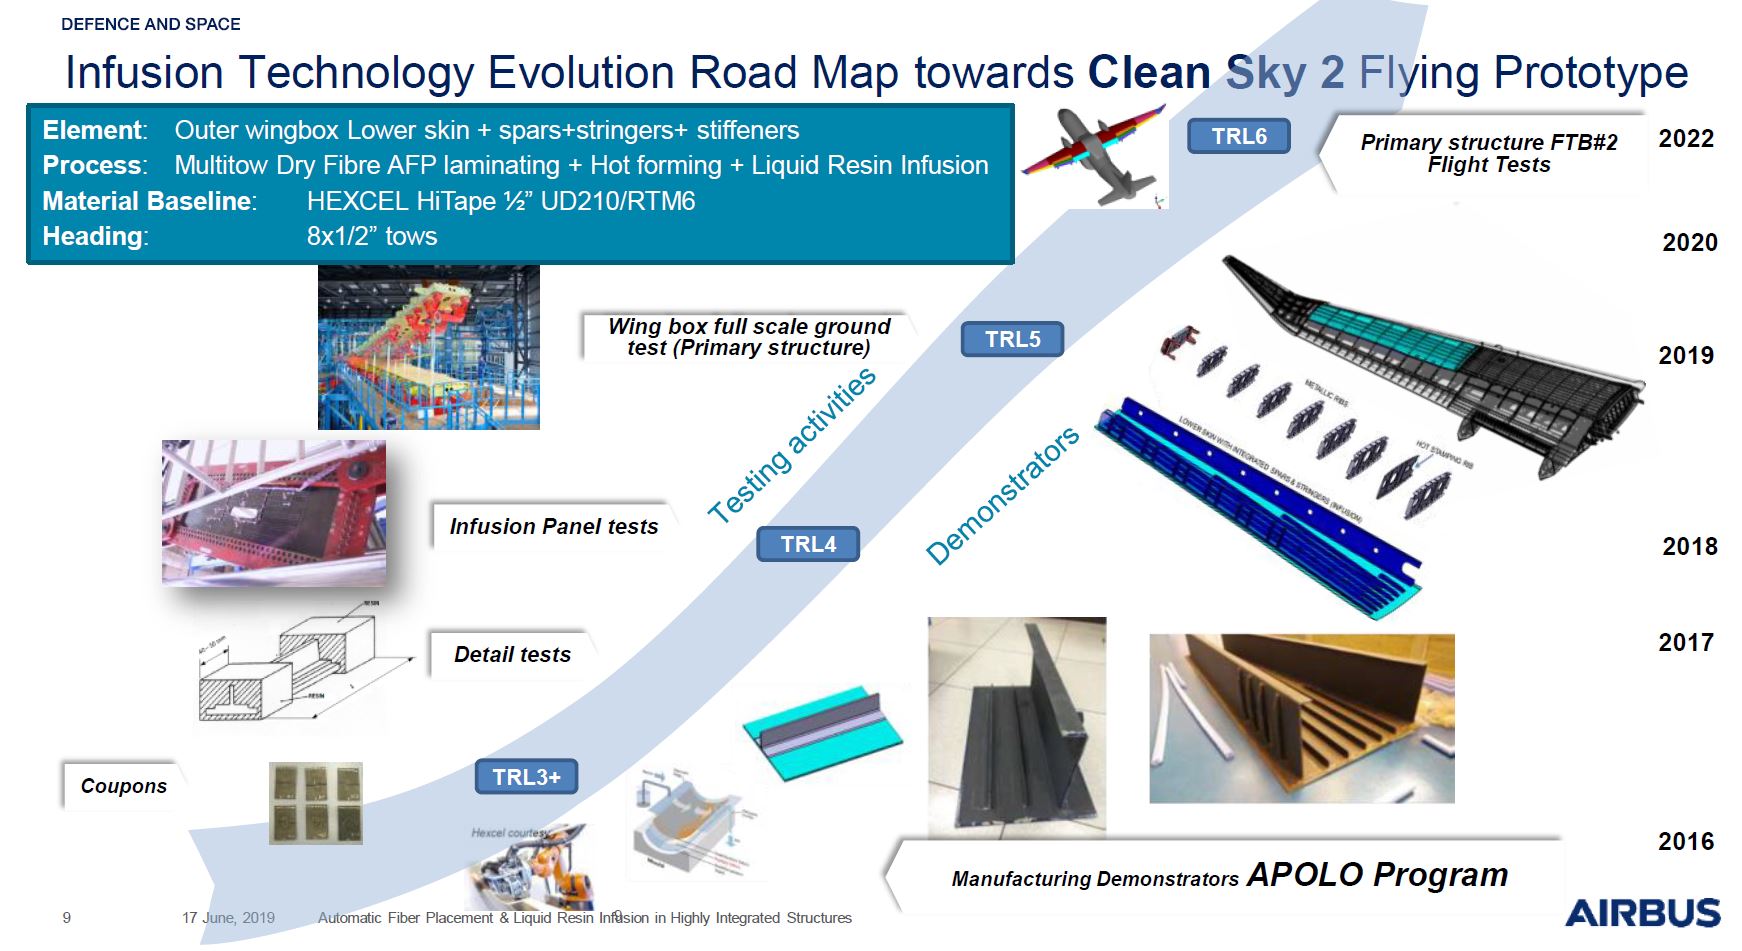
「ステップバイステップでAirbus DSとして、クーポンから外翼フルスケール構造試験まで、機体構造試験ピラミッド全体を進めています」とA.E.ヒメネス・ガヘテ氏は2020年9月Materiales Compuestos誌記事「Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion」で説明。材料特性試験、設計詳細試験マトリックス、設計許容値取得のためのサブコンポーネント試験はすべて良好な結果で完了。MTorresも試験クーポン・部品製造、デモンストレーター製造で翼箱製造プロセスと設計詳細の検証を支援。残るは最終外翼フルスケール静的・機能試験のみで、FTB#2飛行資格取得へとガヘテ氏は述べています。
「ワンショットインフュージョンは接合部削減、軽量化、堅牢性向上をもたらします」とディアス氏。「MTorres開発の新規ドライテープは、処理(AFP、ホットドレープ成形、インフュージョン)と部品構造特性両面で優れた結果を出しました。」氏は歴史的に、樹脂インフュージョン複合材がオートクレーブ硬化プレプレグと同等の構造性能と公差を達成できるかに疑問視されてきたと指摘。
「ソフト(非金属)工具でワンショットプロセスで同等公差を達成することが最大の課題でした」と氏は譲歩。「しかしこの技術が機能し、将来航空機に必要な大型一次構造物を製造できることを実証しました。次のステップはデジタル技術と生産システム携帯性をさらに前進させることです。」
樹脂
- ボックスウェイCNC旋盤が精度と性能で最適な選択である理由
- Airbusが未来の工場を発表:スマート生産と先進ロボティクス
- 新興テクノロジーが現代の職場をどう再構築するか
- BLB Industries The BOX SMALL:1500×1000mm大型ペレット3Dプリンター
- 2021年CSCMP Edgeカンファレンスで最先端サプライチェーンイノベーションを探る
- プラスチック超音波溶接:高強度・エコな接合のプロフェッショナル・ガイド
- 象牙からベークライトへ:現代プラスチックの進化をたどる
- ねじの歴史と力学:古代の発明から現代応用まで
- Vespel® ポリイミド:航空宇宙分野で選ばれる材料
- 循環経済とは? 大手プラスチック企業のインサイト
- 顔料パウダーがプラスチック着色を変革:古代土着色から現代エコオプションまで