



IIAMS翼箱:認証へのロードマップ
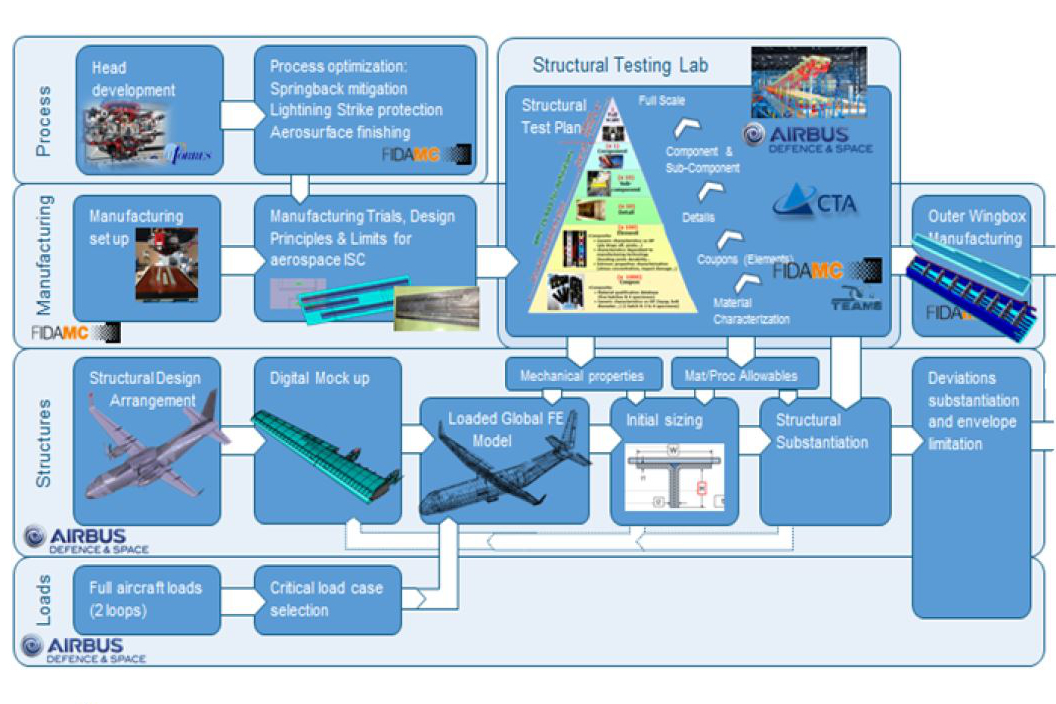
Fig. 7 「プロトタイプ改修の認証プロセス」、FTB#2外翼を含む。Photo Credit: 「Airbus Defense and Space as Clean Sky Partnershipの構造レーダー研究」、Manuel Iglesias Vallejo、Rubén Tejerina Hernanz、Antonio Jiménez 他、Airbus Defence and Space、第8回欧州航空宇宙科学会議(EUCASS)、2019年7月1-4日。
このオンラインサイドバーは、2021年3月記事「Advancing the OOA infused wing box」の補足で、クリーン・スカイ2プロジェクト(IIAMS等)が液体樹脂インフュージョン(LRI)と熱可塑性複合材(TPC)技術の成熟ロードマップにどう適合し、次世代航空機向けオートクレーブ外(OOA)複合構造物の認証に必要な作業をどう完了するかを詳細に説明します。
Airbus DS、FTB#2、未来のターボプロップ機
Airbus Defence and Space(Airbus DS、スペイン・カディス)は、EADS CASAとしてクリーン・スカイ欧州連合研究技術プログラムに参画。1923年、スペイン・ヘタフェでConstrucciones Aeronáuticas SAとして設立されたCASAは航空機生産の長い歴史を持ち、Airbusコンソーシアム創設メンバーの一つでした。第2拠点は1926年カディスに設立、22機種の航空機と、Airbusおよびユーロファイター軍用機、AirbusとBoeing製商用機向けコンポーネントを生産してきました。
Clean Sky 1は7プロジェクト領域(6統合技術デモンストレーター(ITD)と技術評価者)で構成。各ITDは2産業組織が共同リーダーを務め、航空輸送の異なるセグメントをカバー。
Clean Sky 2は9プロジェクト領域(3革新航空機デモンストレータープラットフォーム(IADP)、3ITD、2横断活動、技術評価者)で構成。
https://www.cleansky.eu/discover
Airbus DSは、オリジナルClean Skyプログラム(2008-2017)でのGreen Regional Aircraft(GRA)統合技術デモンストレーター(ITD)共同リーダーから、フォローアップClean Sky 2プログラム(2014-2024)でのAIRFRAME ITD共同リーダー、およびREGIONAL統合航空機デモンストレータープラットフォーム(IADP)内flight test bed 2(FTB#2)リーダーへと進化しました。
A.E.ヒメネス・ガヘテ氏(Airbus DS構造・設計、エンジニアリング&テクノロジー局)は、2020年9月Materiales Compuestos誌記事「Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion」でFTB#2開発を記述。Airbus DSによるClean Sky 2でのこの取り組みは、将来の軍用輸送機または商用リージョナルターボプロップ機に適用されます。主目的の一つはFTB#2用外翼を開発することで、これにはOOA複合材一次構造物(一体成形熱可塑性複合材上翼箱カバー、自動ファイバー積層(AFP)ドライファイバーテープと液体樹脂インフュージョンによるワンピース・ワンショット翼箱)が含まれます。
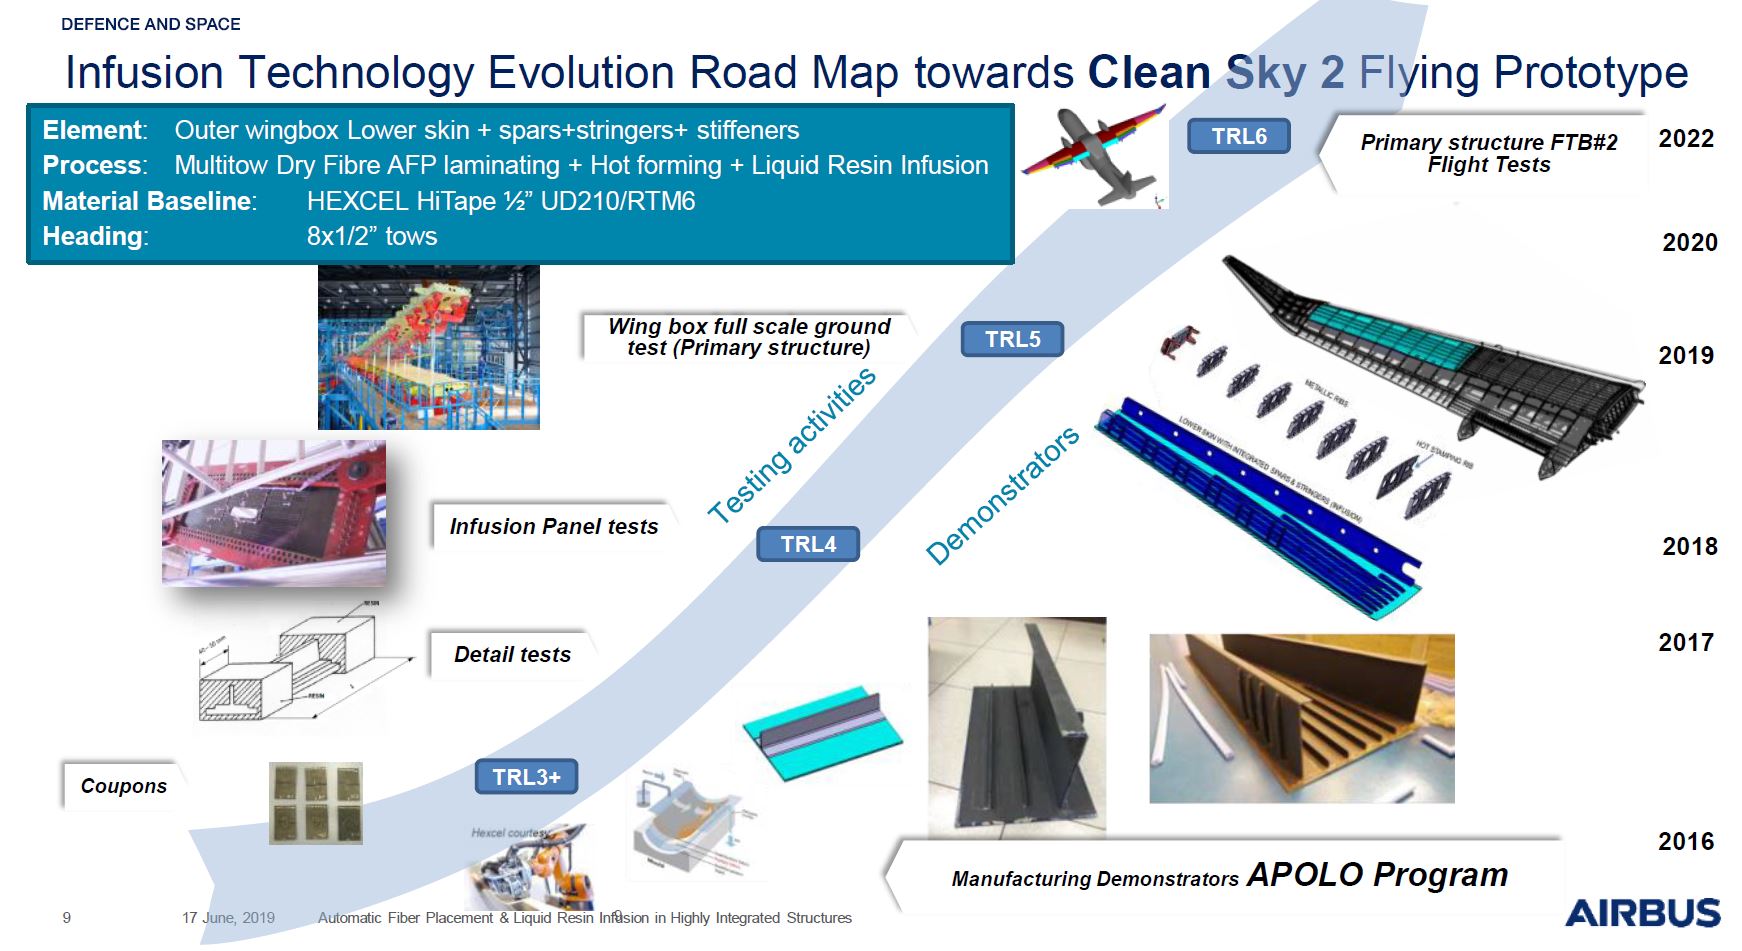
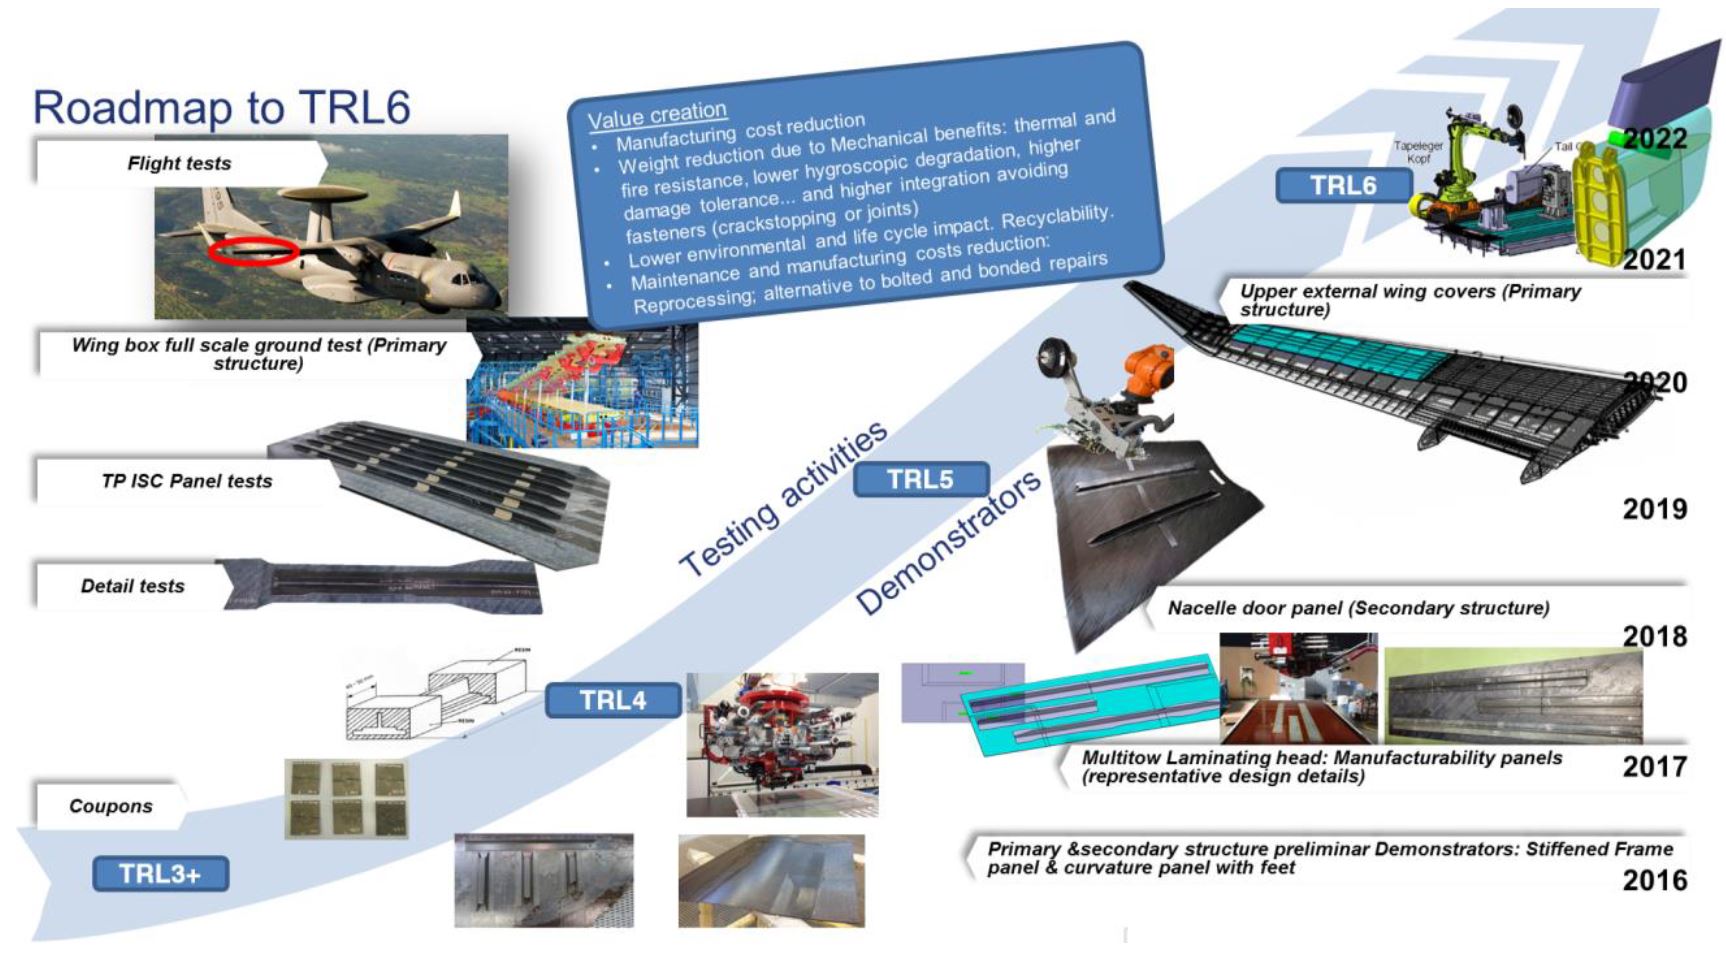
後者はまさに、MTorresがClean Sky 2 IIAMSプロジェクトで開発・製造した構造物であり、CompositesWorldの2020年3月記事「Advancing the OOA infused wing box.」で説明されています。注目すべきは、その翼箱が下面スキン、前後スパーを統合するが、上面スキンは含まない点です。以下のロードマップ図から、上面スキンが熱可塑性複合材になることが明らかです。
FTB#2外翼目標と背景
「将来の航空機設計には、ライフサイクル全体へのより高いエコ効率が求められます」とガヘテ氏。これには以下が含まれるべきです:
- コンポーネント製造へのエネルギー削減
- 一次材料スクラップ削減
- 製造液体と副資材消費削減
- リサイクル性向上。
こうした改善は、FTB#2外翼の構造設計と生産プロセス開発の鍵となる要因であり、重量削減(-10%)、製造コスト削減、生産効率向上目標と共に追求されました。
熱可塑性複合材と樹脂インフュージョンの両方がFTB#2外翼で鍵を握ります。インサイチュ統合(ISC)熱可塑性複合材(TPC)とドライファイバー/樹脂インフュージョンにより、大型一次構造物を従来オートクレーブプロセス比で低コストでOOA製造可能。熱可塑性溶接と高度統合構造によるワンショットインフュージョンは、組み立て、機械的ファスナー、それらのための機械加工、検査の影響を全般的に低減します。
インフュージョン技術開発は、GRA、ECO-DESIGN、APOLO、CERTERIN等の従来Clean Skyプロジェクトから開始。一方、ISC TPCはClean SkyプロジェクトICARO、TARGET、ECO-DESIGN、Green Regional Aircraft-Light Weight(GRA-LW)で成熟し、この技術をClean Sky 2 FTB#2飛行デモンストレーターに組み込むことが可能になりました。
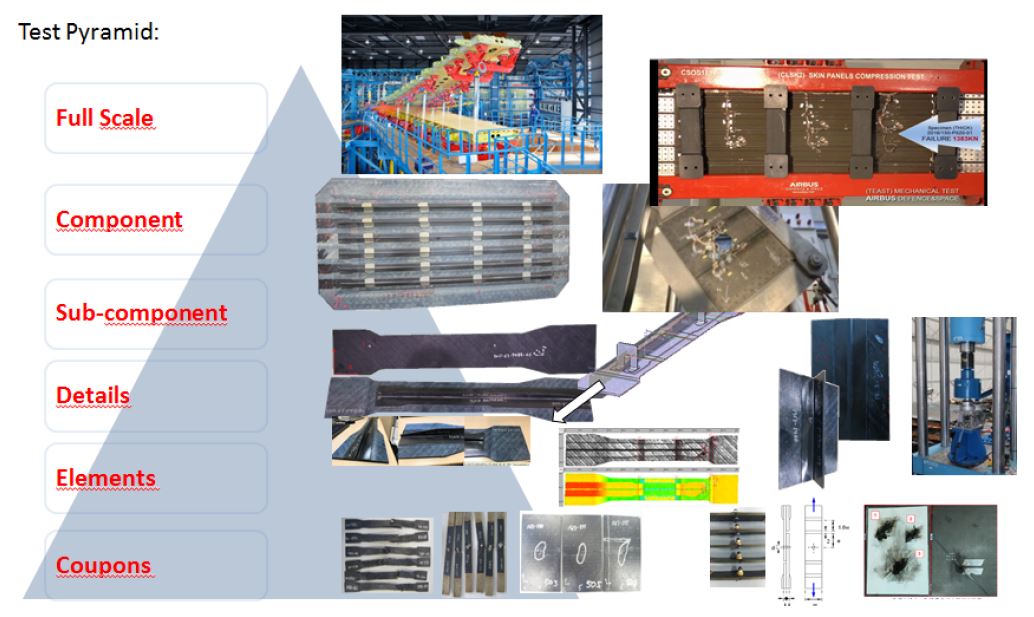
Fig. 10. 試験ピラミッド。Photo Credit: 「Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion」、A.E.ヒメネス・ガヘテ著、Materiales Compuestos Vol. 4, No. 4, pp. 19-26, 2020年9月。
FTB#2外翼認証
ガヘテ氏説明:「ステップバイステップで[Airbus DSとして]、クーポンから外翼フルスケール構造試験まで、機体構造試験ピラミッド全体を進めています。」ヘクセルHiTape、UD 210g/m²、幅12.7mm、両面熱可塑性ベールV800E(ベール重量4g/m²/面)、ヘクセルHexFlow RTM6 180°C硬化エポキシ樹脂インフュージョン材料は、単方向と多角度特性を含め完全に特性評価済み。試験結果、この材料は弾性率で良好な性能、ヘクセルHexPly M21Eエポキシプレプレグ(ヘクセルHexTow IMA中間弾性カーボンファイバー使用、Airbus A350翼スキン、スパー、センター翼箱製造用)比で強度ではやや劣る。準等方積層では同等基準比で良好な結果。
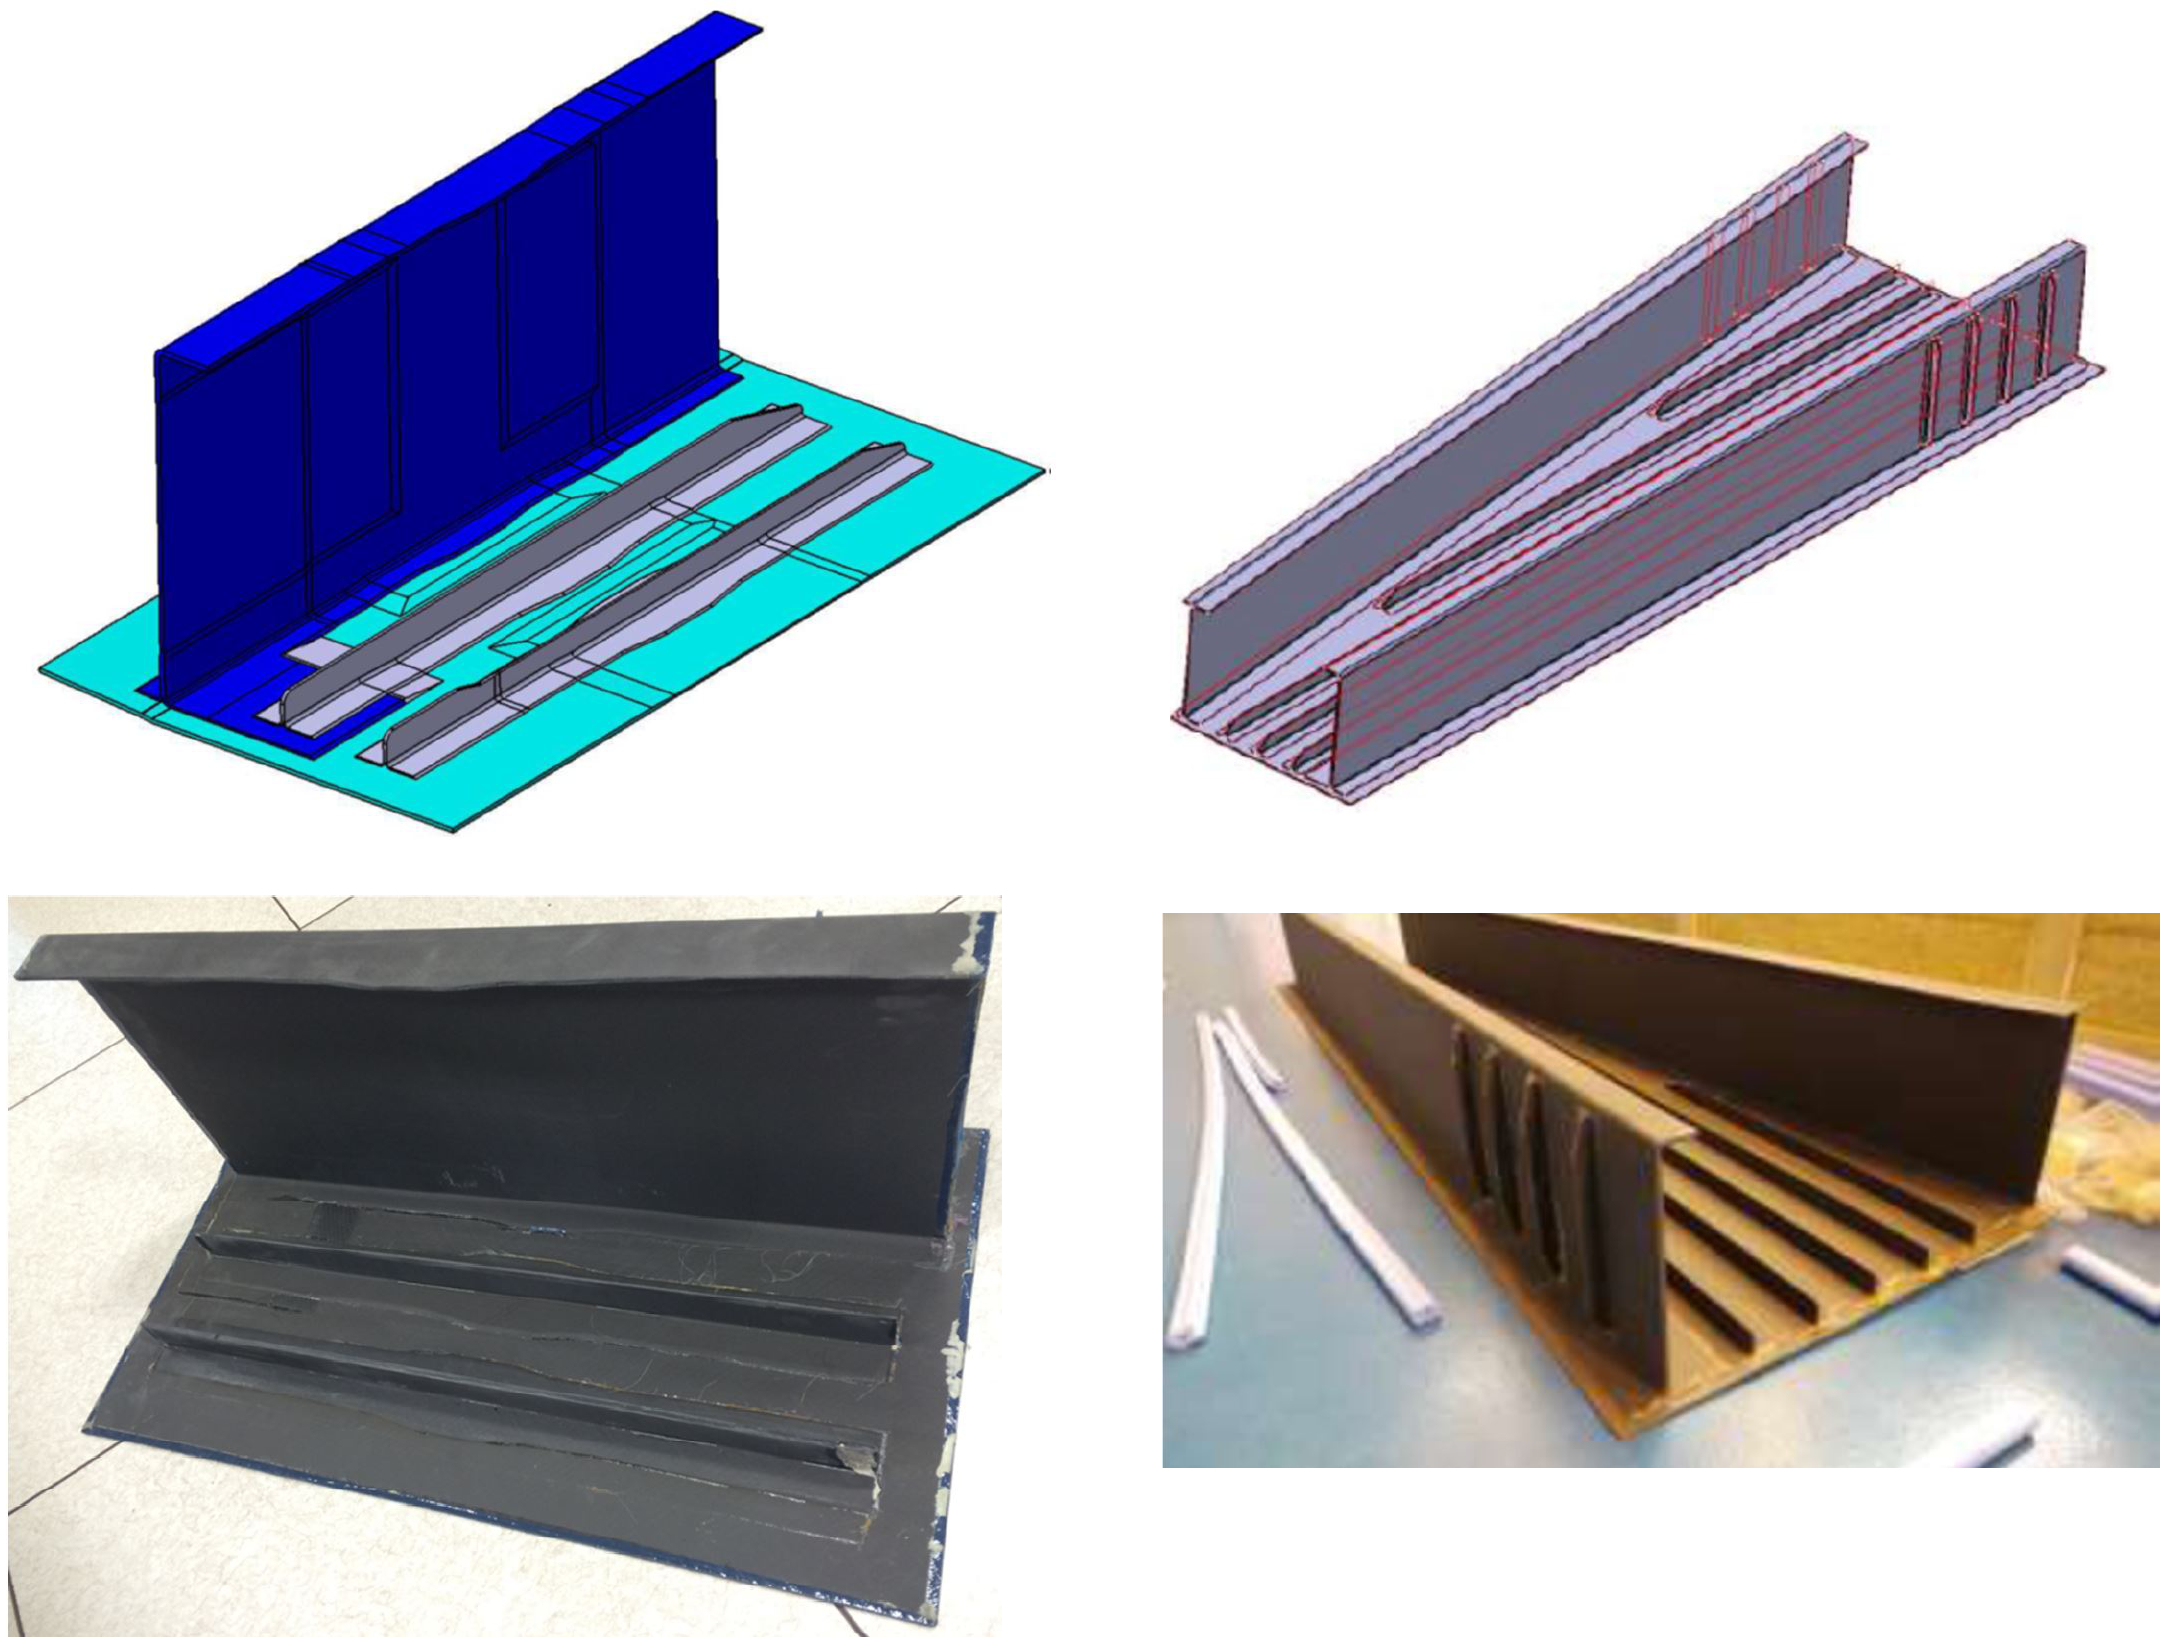
ガヘテ氏説明:材料特性評価クーポンに加え、設計許容値取得のための詳細・パネルサブコンポーネント試験に先立ち、製造デモンストレーターで「選択製造プロセスでどの設計特徴が得られるか」を検証。DEMO1は可変厚スキン区間、リブストリンガー付きJスパー、スキンとJスパーフランジに統合された2ストリンガーを統合。DEMO2(全長3m×幅0.86m×高さ3.44m)はFTB#2外翼箱全体寸法をシミュレート、5ストリンガー含む。ガヘテ氏によれば、成功する構造部品試験結果を得るまで数回の反復でプロセス調整実施。
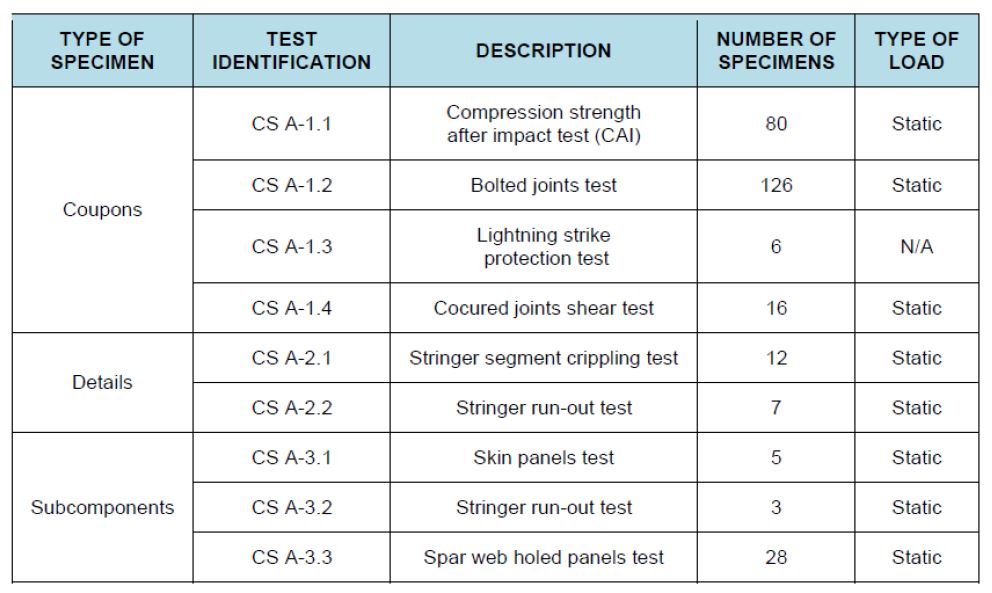
Fig. 9. FTB#2外翼開発試験マトリックス。Photo Credit: ガヘテ著、Materiales Compuestos Vol. 4, No. 4, pp. 19-26, 2020年9月。
設計詳細試験マトリックスも完了、落雷、ストリンガーランアウト、ストリンガークリップリング試験(座屈・破壊評価用)含む。サブコンポーネントパネル試験も良好な結果で完了。ガヘテ氏によれば、クーポンからサブコンポーネントまで試験ピラミッドすべて成功裡に完了、残るは最終外翼フルスケール静的・機能試験のみで、FTB#2飛行資格取得へ。これら試験は2021年末までに完了予定。
FTB#2としてのより広範な技術開発スコープ
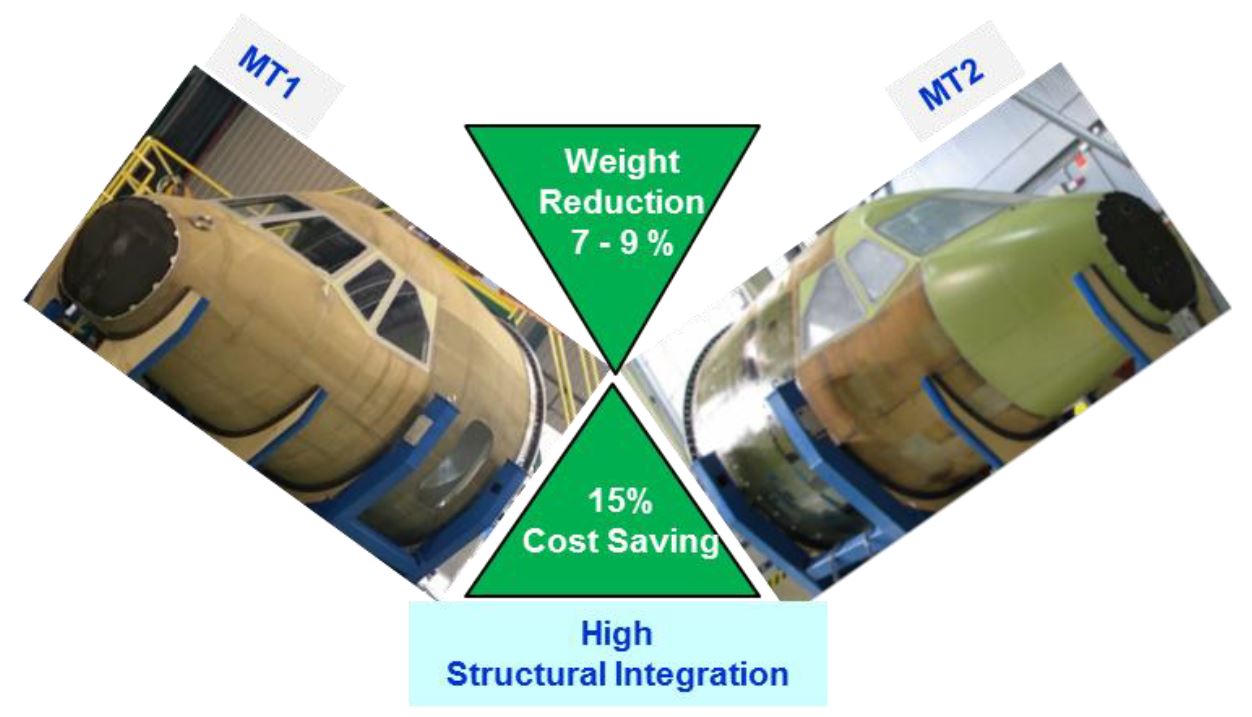
外翼箱はAirbus DSが供給するFTB#2の一部に過ぎません。他構造デモンストレーター(2019年論文「Structural radar research of Airbus Defense and Space as Clean Sky partnership」で説明、Airbus DS執筆、欧州航空宇宙科学会議(EUCASS)2019年刊行)には、MT1/MT2コックピット(下図参照、高構造統合で重量・コスト削減)、モーフィング機能付き翼前縁、ウィングレットとモーフィングフラップ付き完全外翼が含まれます(後者はCIRA-イタリア航空宇宙研究センターのAir Green 2プロジェクトで推進)。
下図は、Clean Sky(CS1)とClean Sky 2(CS2)におけるAirbus DS研究の様々な側面を、広範技術ポートフォリオの一環として示しています。
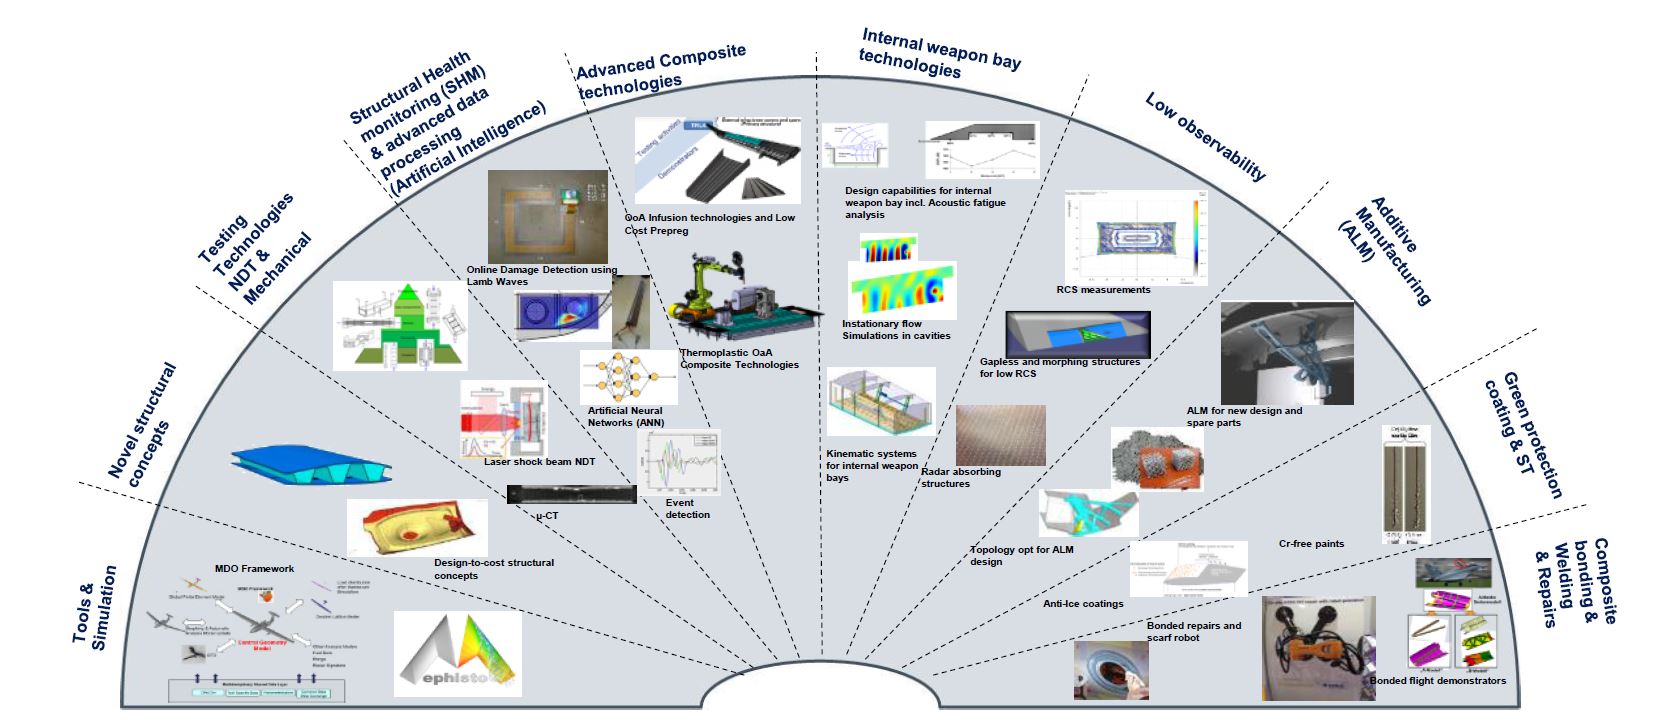
EUCASS論文でも説明される通り、これら研究プロジェクトは複合材技術前進だけでなく、金属、積層造形、工具、修理での新展開も含みます:
- 高度統合一次構造
- ワンショット共硬化ストリンガー付き多機能二重曲面ソリッドラミネート
- 液体樹脂インフュージョン(LRI)によるバルクフレーム高統合
- ソリッドラミネート(下部フォーマーFR-9)
- ストリンガー付きサンドイッチ(前方圧力隔壁FR-1)
- FTB#2翼箱下面スキンとスパー
- 熱可塑性インサイチュ統合(ISC)による高統合
- 小曲率(MT1/MT2 FR-4、FTB#2外翼箱上面スキン)
- 熱可塑性連続成形(ストリンガー)
- 高/二重曲率(前縁とカウリング)
- 熱間プレス成形軽合金シート製胴体フレーム/翼リブ
- 二次構造:低コストTPCとALM(積層造形)窓枠
- 工具技術:低コスト複合材とALM
- 修理・メンテナンス
- 高度統合曲面ストリンガー付きスキン標準修理(プレプレグ)
- 熱可塑性ISC共統合と溶接
- RTM-LRI構造アイテム
- プレプレグパッチ適用
- ドライ材料パッチ+樹脂注入
- 外部多機能層固定用樹脂注入
ジグレス組み立ても繰り返し強調され、EUCASS論文に列記されるような新4.0デジタルシステムと試験技術の成熟も進められています:
- 干渉計(DIC)
- マルチインパクト中エネルギー試験
- 振動試験
- サーモグラフィー
- NDT適用
- 高温環境下の構造挙動
- SHMセンサーと計測技術
- 光ファイバーFBG(ファイバーブラッググレーティング)
- OBR(光バック散乱反射率計)
- MEMS(単一チップ上に電気・機械部品統合したマイクロ電気機械システム)
- p-U音響(圧力-速度ベースインシチュ吸収測定法)
認証のための協調的EUフレームワーク
EUCASS論文とガヘテ論文からの最後の注記は、NLR(オランダ航空宇宙センター)、Airborne(オランダ・ハーグ)、Applus+ Laboratories(スペイン・バルセロナ)、MTorres(スペイン・トーレス・デ・エルオルツ)、FIDAMC(スペイン・ヘタフェ)といった主要Airbus DSパートナーとの緊密な協力と成果へのクレジットです。後者は「複合材料とその製造プロセスで開発されるすべての技術に著しく関与」と説明されています。
しばらくAirbusヘタフェ技術者たちの活動と出版物を注目し、FIDAMC等によるISC TPC作業について記事を書いてきました。CWもAirbus DSのクリーン・スカイプロジェクトでのリーダーシップを多くの記事で強調してきました。しかし今回まで、Airbus DS戦略がいかに長期的で計画的であり、クリーン・スカイプログラムへの参加と貢献を最大限活用しているかを理解していませんでした。新コックピットと翼デモンストレーター開発中に認証基盤を築くことは完全に理にかなっています。CWはクリーン・スカイ2多機能胴体デモンストレーター(MFFD)でトピックリーダーAirbus Germanyが追求する同じアプローチについても記事を書きました。その場合、低融点ポリアリルエーテルケトン(LM PAEK)溶接継手の完全特性評価がサブプロジェクトMECATESTERS内で達成されます。
本レポートで示されたAirbus DSロードマップと構造技術レーダー図は、欧州航空と複合材産業がいかに協力して未来に備えているかのまた別の例です。クリーン・スカイ2は、欧州航空機と航空複合材産業に野心的ビジョンと、明確な目標達成のために協力する資金付きフレームワークを提供し続けて成功しています。この取り組みは、業界が電動化、水素、代替燃料へピボットし気候変動を克服する際にも役立ち、航空と複合材はその達成に鍵となる役割を果たします。
樹脂
- ジュースボックスの革命:歴史、設計、環境への影響
- 地形図作成:歴史、技法、未来の革新
- DIY Wall-E 風 Raspberry Pi CD ボックスロボット
- 高精度航空機部品:エンジン、翼、その他コンポーネント
- ボックスカット採掘:定義、工法、リスク管理
- ロードオイル(道路用アスファルトオイル)の理解:効果、用途、安全な施工
- Craftech Industries、ISO 9001:2015認証取得で品質基準を向上
- Kaneka Aerospace、AS9100D認証取得で航空宇宙品質基準を向上
- C#のクラス完全ガイド:定義・カプセル化・コンストラクタ・デストラクタ・静的メンバー
- C#の演算子オーバーロード:カスタム型で演算子を再定義する
- Java Mapインターフェース完全ガイド:構造、実装、主要メソッド