



精密な職人技:航空機翼製造における最新技術
今日の超高生産性航空宇宙産業において、航空機の翼を製造するには何が必要なのでしょうか。航空宇宙・防衛製造に関するシリーズの第2弾として、ツールメーカー各社がいかにして製造プロセスから更なる時間短縮を実現しているかを解説します。
翼は航空機製造において必ずしも最も難しい部品ではありませんが、大型で広い開放的な横型加工を必要とし、完成まで数日を要します。航空宇宙・防衛製造のすべてにおいて、最高品質を維持しながらいかに効率化を図るかがビジネス上の課題となっています。
需要は旺盛で、ビジネスは好調です。主要航空機メーカーは機種にもよりますが、月産40〜60機の商用機を生産していると、取材したツールメーカーは語ります。
翼そのものの製造方法は、エンジン部品のように大きな変化があったわけではありません。ただし、一部では翼の材質を見直し、よりエキゾチックなチタン合金を採用するケースも出てきています。
全体として、翼材料はTi-6Al-4Vなどのチタン系、または6061を中心としたアルミニウム系(7075も少量使用)に大別されます。また、炭素繊維強化プラスチック(CFRP)やアルミニウム・リチウム合金(ロケットや宇宙船に採用)で作られる翼もあります。
Better MROは、ケナメタル、サンドビック・コロマント、セコ・ツールズの3大ツールメーカーのエンジニアに、翼および翼に取り付けられる部品(パイロンなど)の工具におけるベストプラクティスを聞きました。
航空機翼の設計:リブ、スパー、ストリンガー
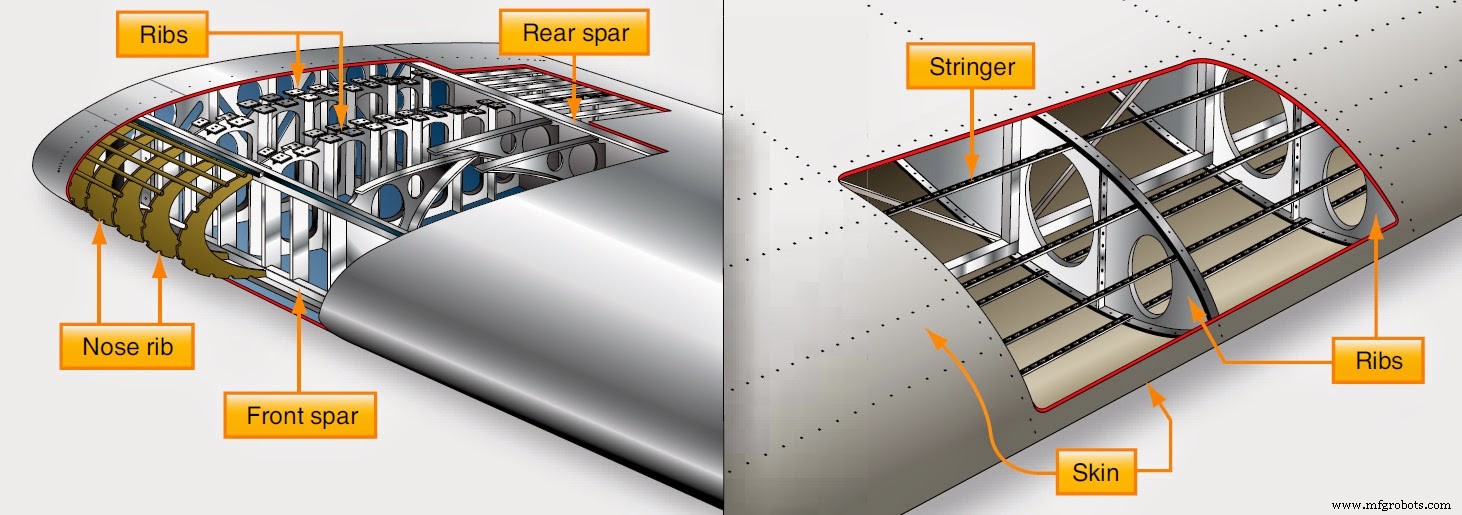
航空機の翼構造は、スケルトン(骨格)と外皮で構成されます。翼のスケルトンは、スパー、リブ、ストリンガーの3つの主要コンポーネントで構成されています。スパーは翼の翼幅方向に延び、たわみ量を制御する役割を持ちます。一方、リブは翼の空力形状を形成し、前縁から後縁に向かって配置されます。
ストリンガーはリブ間をスパーと平行に配置され、翼を補強する役割を果たします。これらが一体となって飛行荷重を支えるだけでなく、エンジンを支え、多くの内部コンポーネントを収容し、大量の燃料を貯蔵します。
「7075などの硬質アルミニウム合金の加工には、許容できる工具寿命を得るために非常にタフな超硬グレードが必要です」と、ケナメタルのソリューション・エンジニアリングチームに所属する航空宇宙・防衛担当スタッフエンジニアのマーク・フランシス氏は語ります。
「翼の外皮加工にはフェイスミルタイプの工具を使用します。翼のサイズによっては、より広い表面を短時間でカバーできるよう、大径工具を選定します。また、翼内部には取り付け用のさまざまなフィーチャーを切削する必要があります」とフランシス氏は説明します。
ここでは、すべての取り付けフィーチャーを最少の工具数で加工し、工具交換時間を最小限に抑えることが目標です。外皮から材料を除去する際は、大型ガントリーマシンを用いて極めて滑らかな仕上げ面を得ることが重要です。これはハンドツールによる作業ではなく、可能な限り自動化・高精度化を図るものです。
「切削工具の形状詳細が金属除去率(MRR)に影響を与えることがあります」と、セコ・ツールズの北米アプリケーションスペシャリスト、エリック・ガードナー氏は述べます。「適切な調整可能な形状を用いることで、MRRを最大30%向上させ、多くの場合、部品製造生産性を15〜20%向上させることができます。」
「スパーや取り付けフィーチャー領域の仕上げは、非常に滑らかでなければなりません」とフランシス氏。「一般的にスロッティングタイプのカッターや仕上げ用カッターを使用します。『ラップライン』と呼ばれる、カッター幅方向のインサートのわずかなズレによって切削面の長手方向に走るラインがあってはなりません。」
ラップラインは応力集中要因となります。翼内部には大きな応力がかかっているため、応力集中やラップラインが存在すれば深刻な問題です。翼は不合格となり、再加工またはスクラップとなります。これほど重要かつ大型な部品をスクラップにすることは、甚大な損失を意味します。
ラップラインを防止するため、航空機メーカーはしばしば直径10〜12インチの調整可能なホイールカッターを使用します。これには航空機グレードのアルミニウム合金向けに特別に設計された超硬インサートが装着され、カッターボディには複数の構成が用意されています、とフランシス氏は語ります。
「超硬インサートは隣のインサートに対して完全に真円で回転していなければなりません。つまり、振れはゼロでなければなりません。これを実現する唯一の方法が、工具を調整可能にすることです」とフランシス氏。「顧客は各インサートを特定の径に調整します。これにより、工具がスパーに沿って走行する際、ラップラインが排除されます。これは絶対条件です。いかなる不整合も許されません。」
潜在的な問題領域:翼外皮でのチップ排出
翼外皮の金属除去において、大型機の翼は数百フィートにも及びます。完全な平面ではありませんが、巨大なフラットベッド上で大量の金属を切削し、滑らかに仕上げる必要があります。
「多くの場合、翼外皮の表面からチップを吸引するために真空システムが使用されます」とフランシス氏。「インサートが一周して戻ってくる際、チップが詰まって再切削され、材質に擦り込まれてしまうことがあります。これは絶対に避けなければなりません。」
この事態を防ぐため、ツールメーカーはチップが速やかに排出され、真空で吸引されて再切削されないよう形状を調整します。これらのフラットベッドでは、広大で開放的な領域であるため、軽いミストを用いたチップ排出促進やドライ切削が採用されることも多々あります。
航空機製造にはまだまだ理解すべきことが多くあります。詳細については「Built for Speed: Making Quality Aircraft Engines On Time.」をご覧ください。
防衛分野がもたらす航空機翼設計の材質変更
「軍用機分野では、例えば空母着艦する航空機の翼に変更が見られます」と、サンドビック・コロマントで航空宇宙分野に注力するグローバルエンジニアリングマネージャーのビル・デュロウ氏は語ります。「着艦時の翼への要求がより厳しくなっているため、より強度の高い材質への変更が試みられています。」
その強化材質には、Ti-5553やTi-1033といったチタン合金が含まれますが、これらは加工がより困難だとデュロウ氏は指摘します。これらの材質は工具寿命の問題を引き起こし、より低速で加工しなければならないため、生産性が低下する可能性があります。
「チタン5553(ベータチタン)は、一般的な目安として、代表的なα-βチタンである6Al-4Vと比較して約50%工具寿命が短くなります」とデュロウ氏。
これらの用途向け工具の多くは、ラウンドツール、超硬ソリッドエンドミル、ロングエッジカッター、スクエアショルダータイプカッターなどです。
「加工形状の性質上、工具に頻繁にノッチ摩耗が発生するため、これを緩和するさまざまな技術が適用可能です」とデュロウ氏。
新世代アルミニウムハイブリッドの台頭:アルミニウム・リチウム
セコ・ツールズのガードナー氏によると、7000系アルミニウムと比較して、アルミニウム・リチウムは工具寿命を50〜70%縮めるといいます。
「他のアルミニウムより強度が高く軽量であるため、航空宇宙・防衛、さらにロケットや宇宙船に最適です」とガードナー氏。
スピンドル技術の進化に伴い、スループットは向上し、適切な工具があれば30,000rpm、120kW、高加速での加工が可能なシステムも登場しています。
「比較的研磨性が高いため、DLC(ダイヤモンドライクコーティング)などの耐摩耗コーティングを施した、シャープでポジティブな工具で切削する必要があります」とガードナー氏。
 技術的な質問がありますか? MSCメタルワーキングテックチームにフォーラムで質問してください。
複数マシンでのセットアップ削減が時間短縮と精度向上を実現
ツールメーカーが航空宇宙・防衛メーカーの効率化を支援する領域の一つが、部品を異なるマシンに移動させる際のセットアップと段取り替えの削減です。サンドビック・コロマントは、翼に取り付けられるパイロンという部品が3台の異なるマシンで加工され、4回のセットアップを必要としていた事例を紹介しています。
課題は、顧客を説得して1台の5軸マシンで完結させ、すべてのセットアップを廃止することでした。1台のマシンで最適化すれば、精度をより厳密に管理しながら、スループットの面からも大幅な時間短縮が可能になります。
「今回の最大の課題は、この顧客を説得して1台のマシンで完結させることでした」とデュロウ氏。「できるだけ多くの面を加工しましょう。ワークが固定され、すべてが最初の基準点に対して相対的であるため、精度は失われません。その後裏返して底面を仕上げれば完了です。」
結果として、このパイロン部品の加工時間を22時間から6時間に短縮することに成功しました。これは部品をマシン間で移動する時間を除いた純粋な加工時間のみです。また、使用工具数も全体として削減されました。
マシン振動解析を実施したことはありますか? どのような経験でしたか? メタルワーキングフォーラムで会話に参加してください。[登録必要]
産業技術
- サプライチェーンの未来対応:レジリエンスと成長のための戦略
- グローバルサプライチェーンのバックボーンとしてのレジリエンス構築
- 食品サプライチェーンの強靭化:パンデミック後のレジリエンス構築
- 米国とEUの航空機補助金紛争、ワイン業界が巻き添えに
- 陳腐化から先進へ:ビジネス成長のためのサプライチェーン変革マスター
- コロナ後のスマートビル:持続可能なイノベーションでより健康的な未来へ(パート2)
- 現代製造業における手動加工の重要性:次世代育成の基盤
- AIが先進医療画像ソフトウェアを変革する仕組み
- IoTがHVACに革命をもたらす:5つの主要な改善点
- 精密の基盤:メタルックス製造の30フィートコンクリート傑作
- 理想的なIoTインフラストラクチャの構築