



自動車設計を革新:自動化ハイブリッド金属・熱可塑性複合材接合「FlexHyJoin」
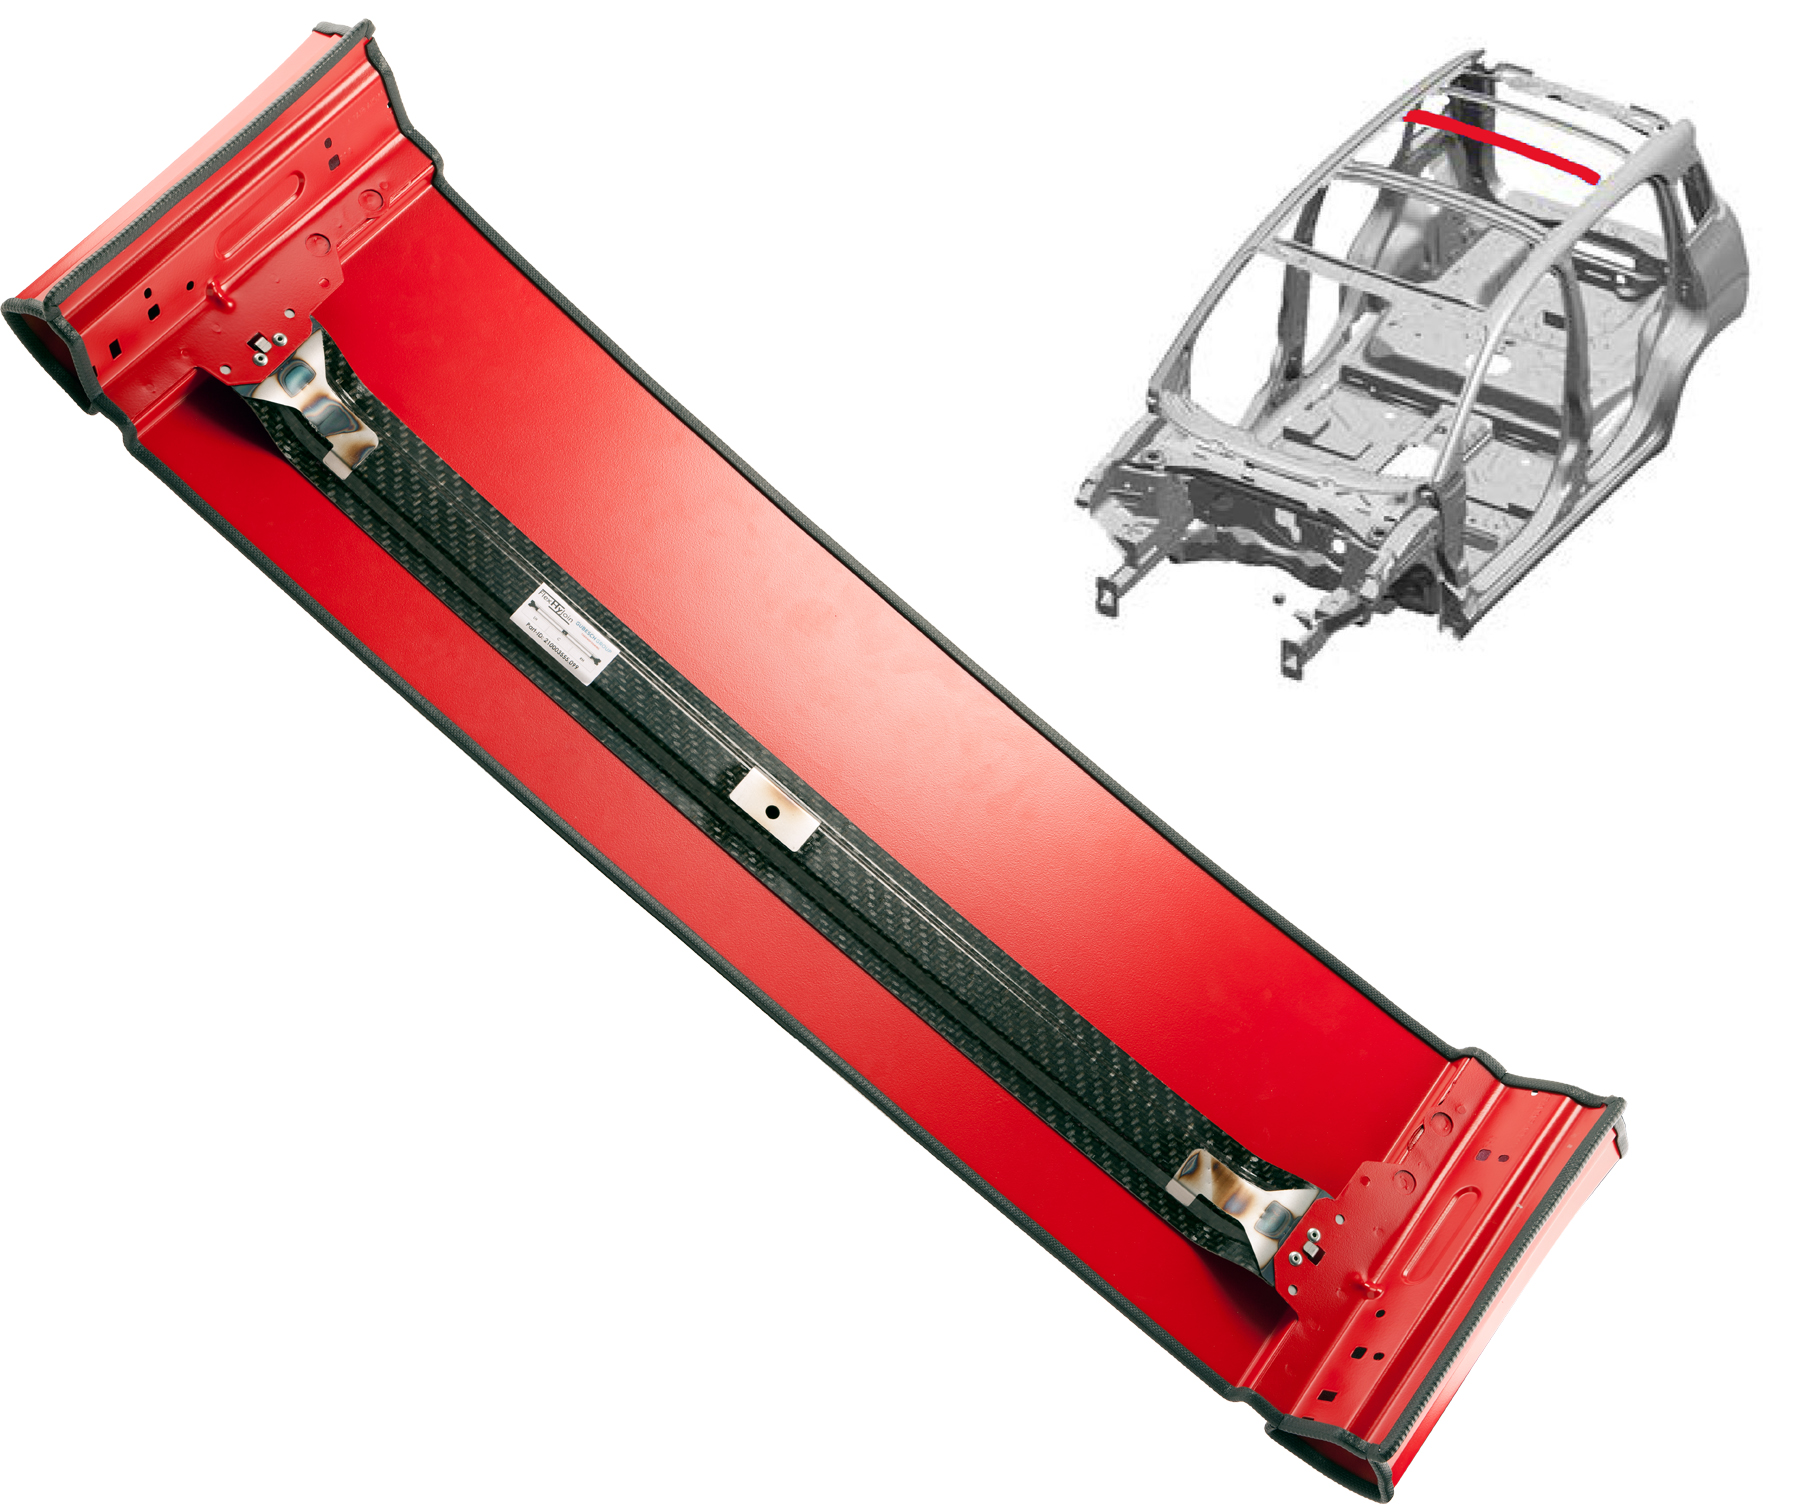
産業規模ハイブリッド接合を実現
FlexHyJoinは、フィアット「パンダ」シティカーのユースケースのように、金属ボディインホワイト(BIW)へ組み込む溶接金属ブラケット付き熱可塑性複合材(TPC)ルーフ補強材の量産プロセスを実証。出典:IVW
ハイブリッド金属-複合材構造は自動車・航空宇宙で注目され、「適材適所」で軽量化と性能向上を両立。熱可塑性複合材(TPC)は高速加工、溶接・熱成形可能といった利点からマルチマテリアル構造に魅力的。しかし、複合材-金属接合はこれまで主に機械的締結(穴あけで荷重負担繊維を損傷)や接着剤接合(一部熱可塑性は接着困難、接着剤自体が重量増要因)に依存。例:BMW i3はCFRPシャーシとプラスチックボディパネルに16kgの接着剤を使用し、複合材の軽量化メリットを一部相殺。
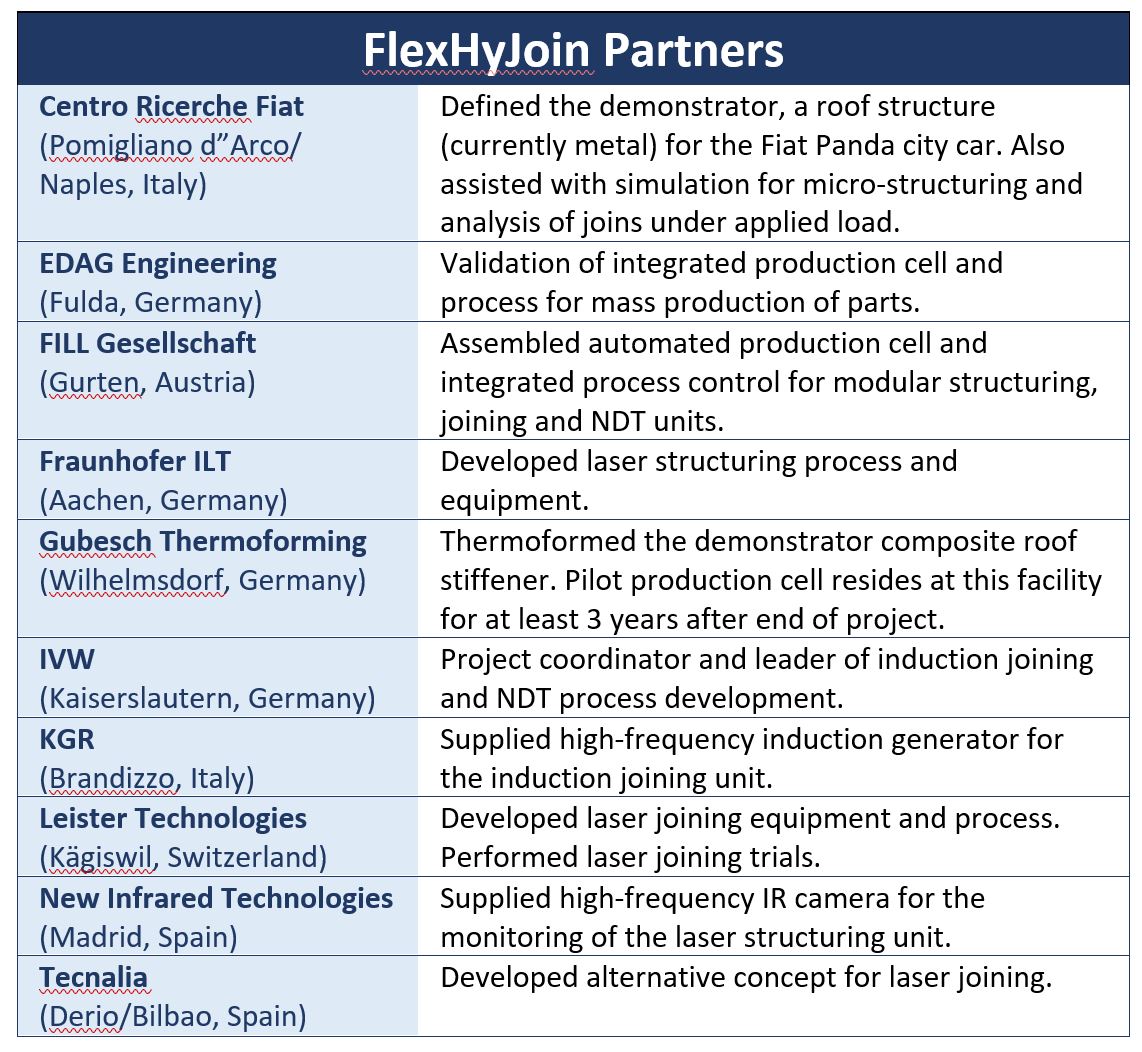
FlexHyJoinはEUホライズン2020助成プロジェクト(2015年10月〜2018年12月)で、TPCと金属部品の接合課題解決を目指す。独カイザースラウテルン工科大学付属非営利研究機関IVW(複合材研究所)が調整役、欧州10パートナーが参画。TPC自動車ルーフ構造を金属BIWへ組み立てる自動化プロセスを開発。接着剤・締結具なしで、重量中立・高強度接合を、レーザー前処理した金属ブラケットを誘導・レーザー接合でルーフ補強材に取り付ける単一自動化生産セル(統合プロセス制御・インライン非破壊検査〈NDT〉搭載)で達成。
140秒でハイブリッド実証部品を完成
プロジェクトパートナーのフィアット研究センター(イタリア、ポミリアーノ・ダルコ/ナポリ)が実証部品仕様を提供:現行鋼製のフィアット「パンダ」用ルーフ補強材。FlexHyJoinでは、ボンド・ラミネーツ(ドイツ・ブリーロン)供給の1.5mm厚Tepex Dynalite 102織布ガラス繊維/ポリアミド6(PA6)オルガノシートを用い、グベッシュ・サーモフォーミング(ドイツ・ヴィルヘルムスドルフ)で熱成形(図1)。このTPCルーフ補強材を「パンダ」の鋼製BIWへ組み込むため、両端に0.7mm厚DC04鋼製サイドブラケット(左右)、中央に同材センターブラケットを配置。サイドブラケットはレーザー接合、センターブラケットは誘導接合で取り付け。両接合手法が産業用ハイブリッド構造量産に適用可能実証。
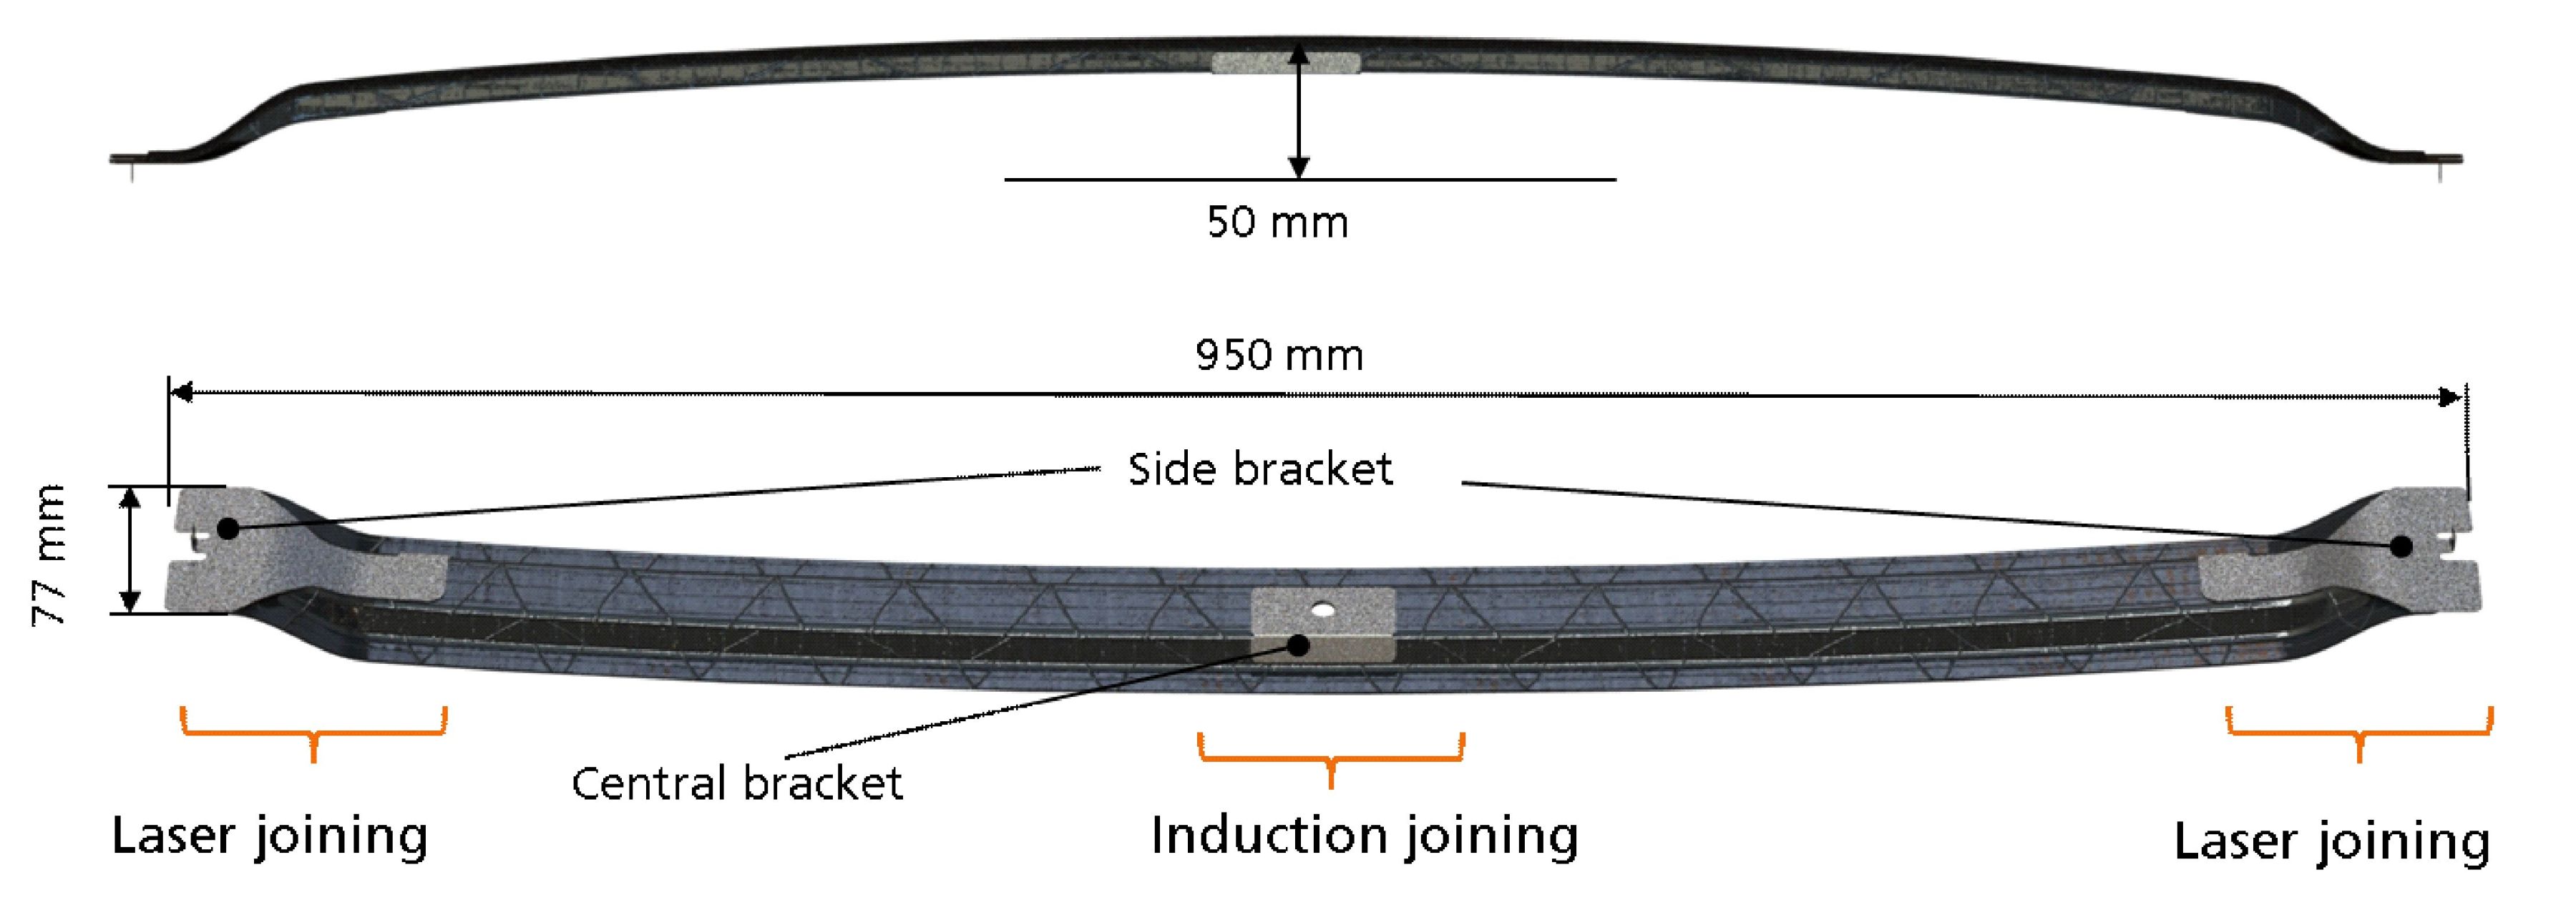
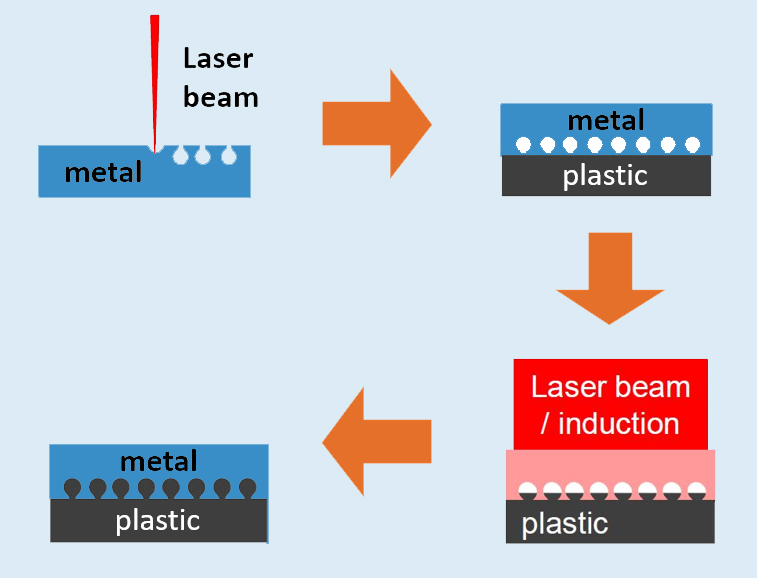
図1 表面構造化によるハイブリッド接合
FlexHyJoinはスタンピングされたGF/PA6ルーフ補強材(上)へ鋼ブラケットをレーザー・誘導接合。金属ブラケット表面処理でアンダーカット形成、接合工程で溶融プラスチックが充填(下)。出典:IVW
単にPA6マトリックスを鋼ブラケットへ溶着するだけでは構造要件を満たす接合強度が得られないため、レーザー表面処理が必須。「ブラケット表面をレーザーで構造化しアンダーカットを形成」とフィル・ゲゼルシャフト(オーストリア・グルテン)プロジェクトマネージャー、ヨハネス・フォイトホファー氏(自動化生産セル組立・統合担当)。「処理済みブラケットを複合材部品上に配置、接合時に熱と圧力を加えるとPA6マトリックスがレーザー誘起アンダーカットへ流入」構造化プロセスはフラウンホーファーレーザー技術研究所(ILT、ドイツ・アーヘン)が開発。材料接着と機械的ロックを組み合わせた金属-複合材接合を実現。
接合部品はNDTステーションへ移送、サーモグラフィーで欠陥検査。「ハロゲンスポットライトで複合材表面を変調加熱、複合材内部に振動温度場を生成。経時的表面熱応答を解析し、接合部欠陥を特定」とIVW研究員、NDT・プロセス制御リーダーのビタリー・ポポフ氏。全自動検査は生産セル内で各部品ごとに完了。約400接合でプロセス検証済み。
現在のFlexHyJoin自動化生産セル構成では、レーザー構造化、接合、NDTが並列稼働、サイクルタイム各81秒、98-108秒、100秒(部品ロボット搬送時間除く)。フォイトホファー氏によれば、完成ハイブリッド部品あたり約140秒。
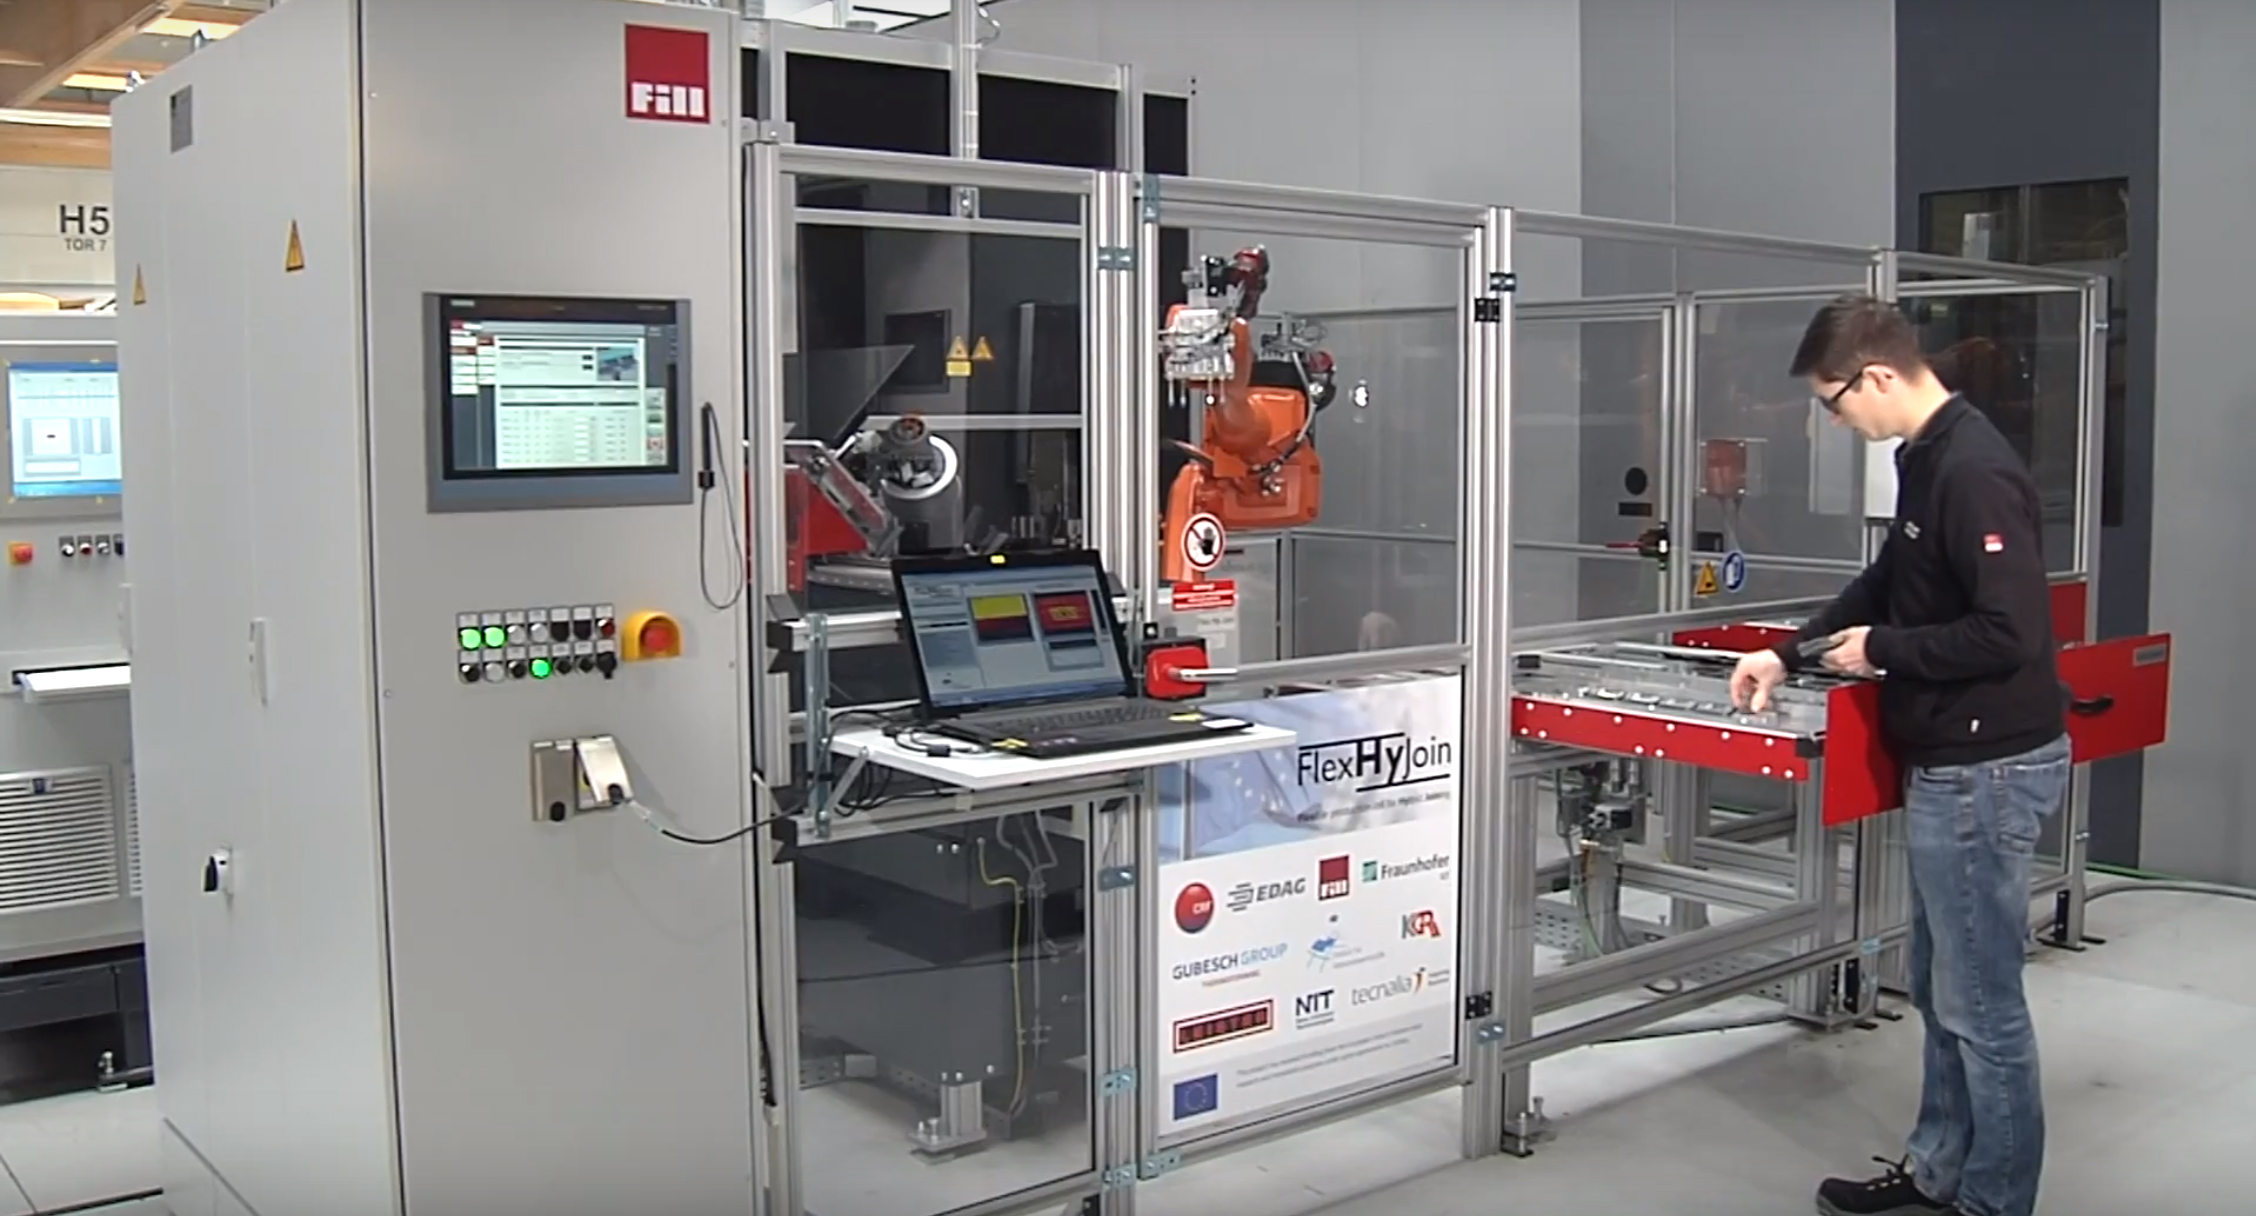
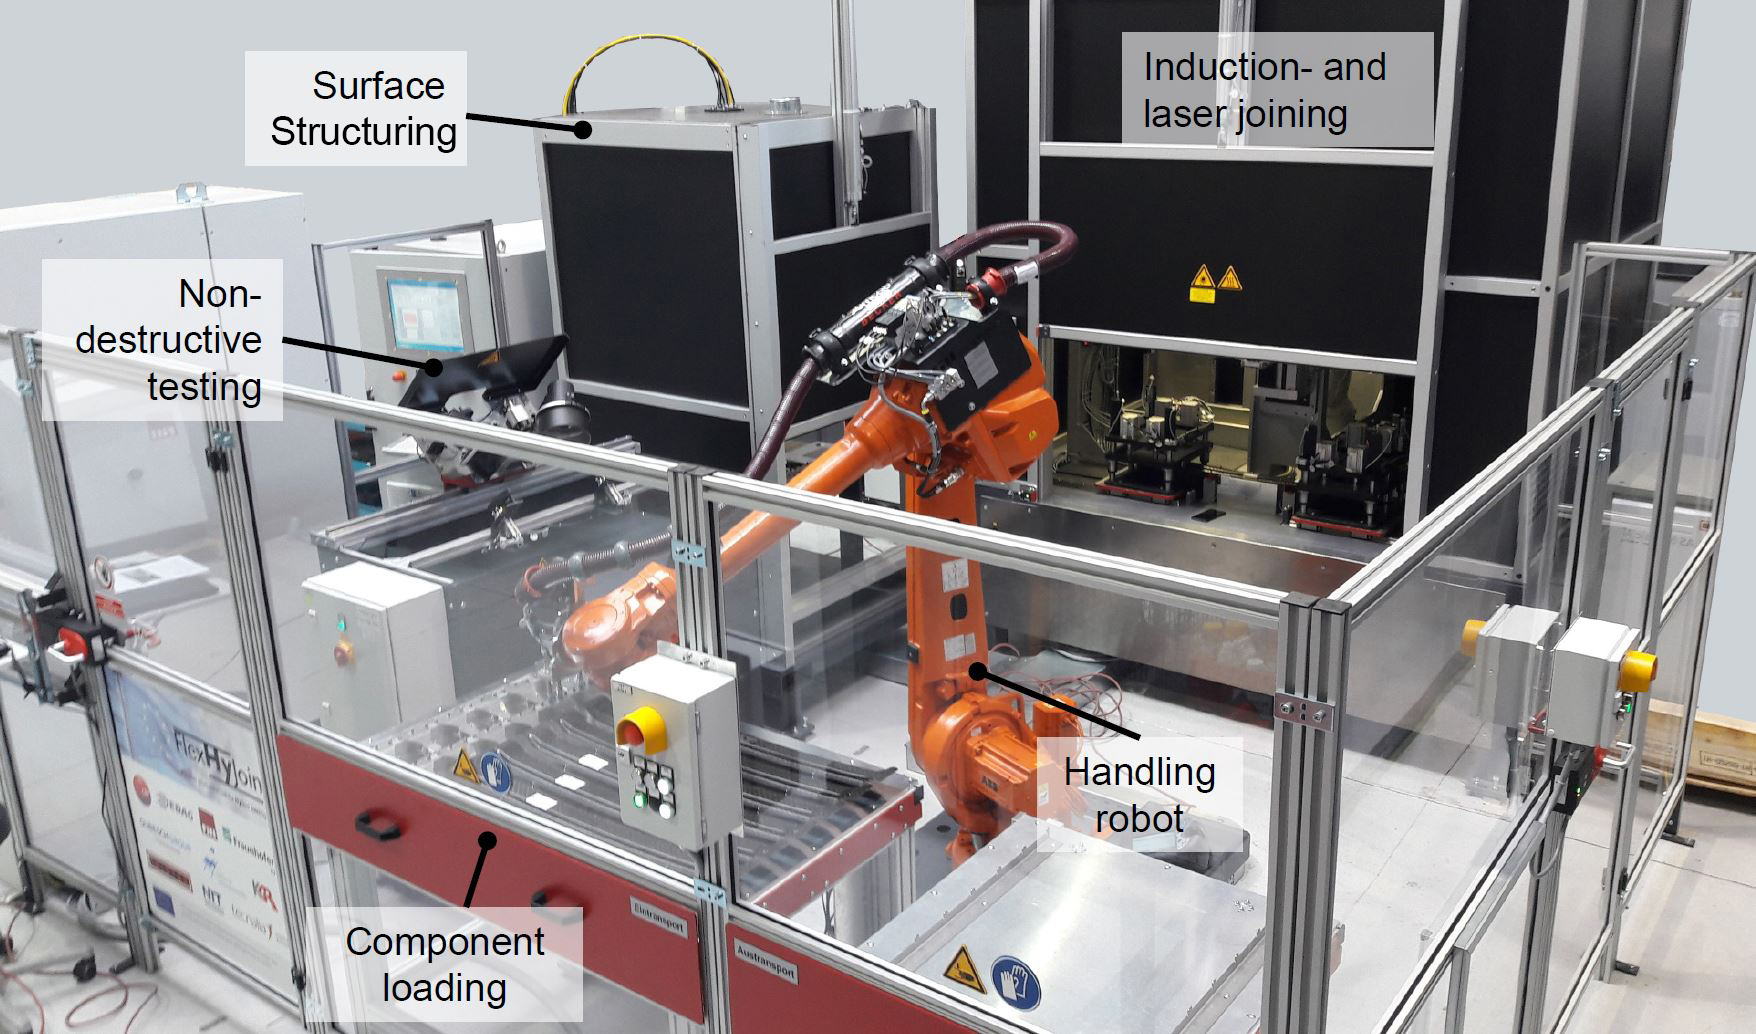
図2 産業規模ハイブリッド接合を可能にする生産セル
FlexHyJoinパイロット生産セルは表面構造化、接合、NDTの3モジュールステーション構成。単一ハンドリングロボットがロードドロワーから各ステーションへ部品搬送、完成ハイブリッド部品を隣接ドロワーへ排出。出典:IVWとFill
レーザー表面構造化
金属ブラケット接合面にアンダーカット幾何形状のラインを形成。FlexHyJoinでは幅75μm、深さ215μm。これら寸法、ライン本数、全体パターンは調整可能、理想的には部品要件とサイクルタイムに合わせ最適化。
「接合面上のマイクロ構造位置と本数を部品荷重に合わせて適応可能」とIVW研究員、FlexHyJoin誘導接合ユニット開発チームリーダーのシュテファン・ヴァイトマン氏。「高荷重領域ではマイクロ構造間隔を狭め、低荷重領域では広げて効率的なマイクロ構造化プロセスを実現」
IPGフォトニクス(ドイツ・ブルバッハ)供給の高出力シングルモードファイバーレーザーで金属表面アブレーション。YLR-1000-WC、最大出力1,000W、発振波長1,070nm。「高集光性でスポットサイズ約40μm維持のためシングルモードファイバーレーザーを採用」とフラウンホーファーILTポリマー加工チームリーダー、クリストフ・エンゲルマン氏。
レーザーはABB 1200ロボットアーム搭載光学ヘッド内蔵。「光学ヘッド内で2軸ガルバノミラーが240×240mmワーキングフィールド内でビーム偏向。可動レンズでZ高さ追従(Zシフター)。ロボットはスキャンヘッドを金属部品上方へ位置決めのみ、ビームはミラー偏向とZシフターで各離散ラインのZ位置調整。ヘッド移動なしで加工可能。 thus、2.5D部品対応、各離散ラインで同一Z位置維持しつつライン間で調整可能」
「安全上、構造化・接合ユニットともエンクローズ」とフォイトホファー氏(パイロット生産セルの黒いキャビネット参照)。自動ゲート/ドアがレーザー作業中は降下、完品取出し・新品投入時に開放。
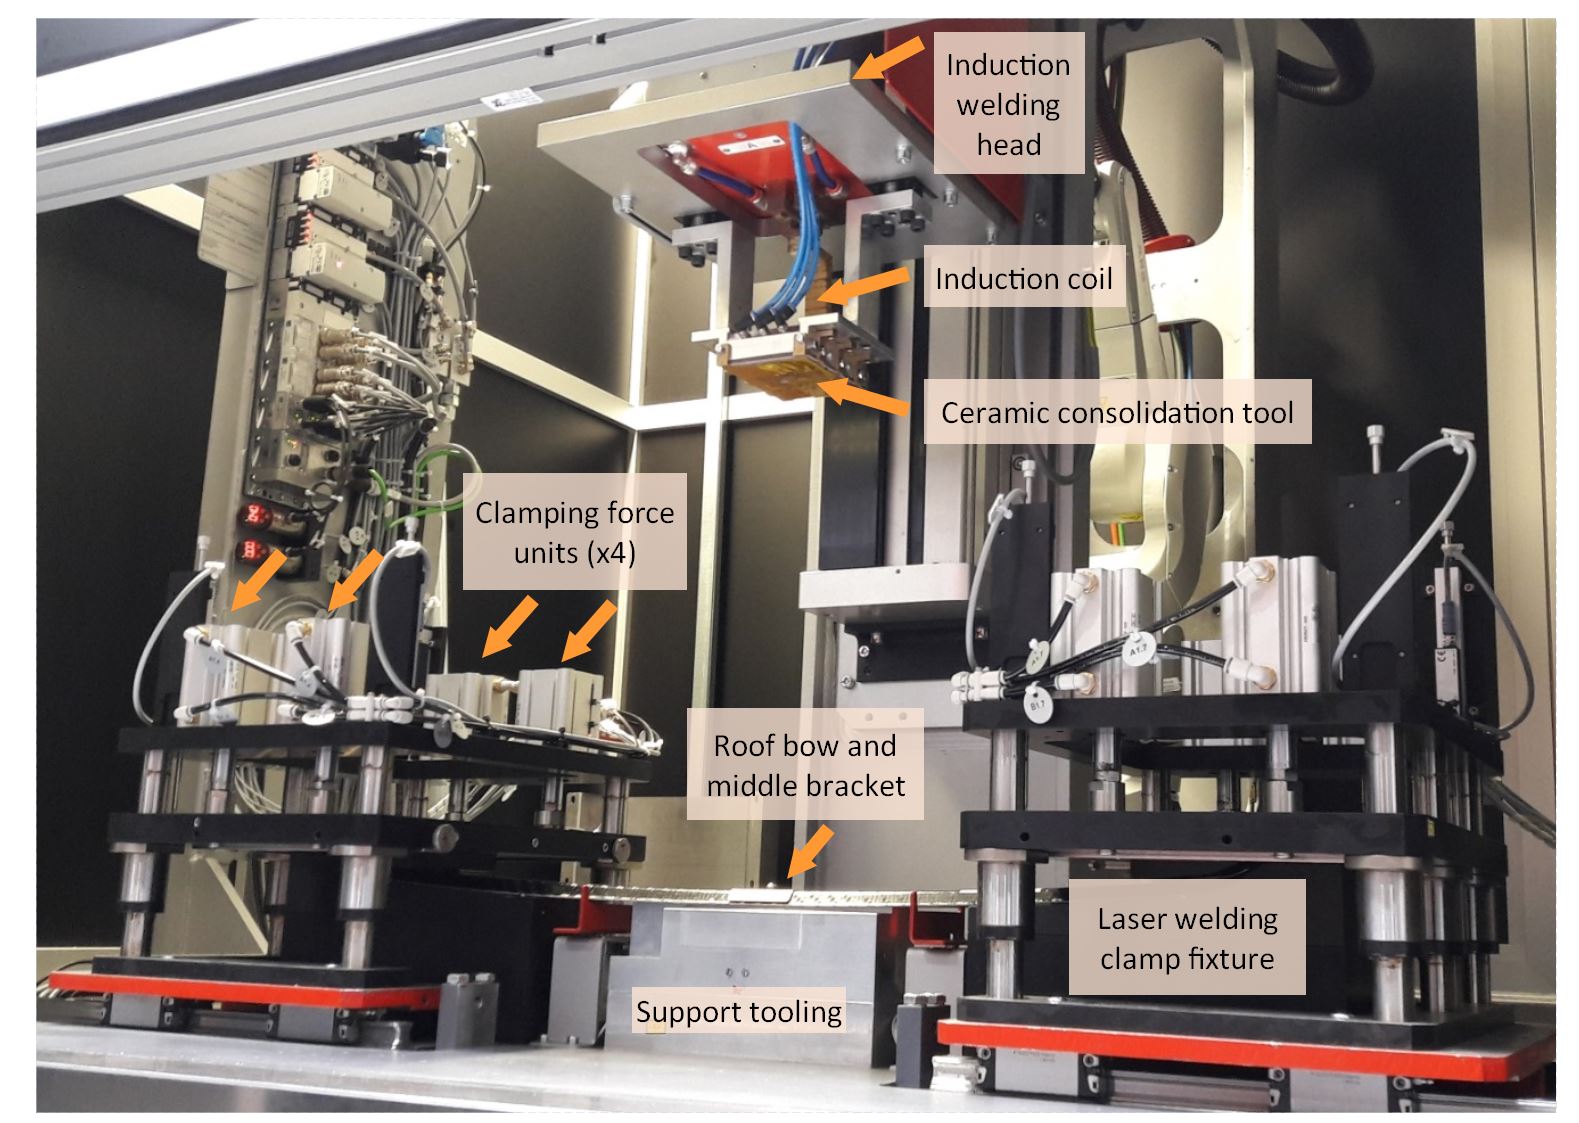
図3 誘導・レーザー接合セル
接合セルではセンターブラケットに誘導接合、両端サイドブラケットにレーザー接合を適用。出典:IVWとFill
誘導接合とレーザー接合
構造化セル隣接の接合セルは、センターブラケット誘導接合と左右サイドブラケットレーザー接合の2操作で構成。「大型・中程度複雑性部品(センターブラケット等)には誘導接合が適する」とヴァイトマン氏。「セラミック圧着ツール内蔵インダクターが接合部に圧力をかけ、電磁場透過で金属ブラケットへ効率的エネルギー投入、加熱。平坦形状向きだが、サイドブラケットのような複雑形状にはレーザー接合がより効果的。誘導接合は大型・中程度複雑性、レーザー接合は高複雑性部品に適す」
複合材ルーフ補強材のドリル穴でサポートツーリング(熱成形補強材曲面に合わせ成形)上に位置決め。センターブラケットのレーザー切断穴でルーフ補強材上に位置決め、サイドブラケットは形状整合でルーフ補強材端部に位置決め。
「センターブラケットは『非連続』誘導接合で接合。準静的プレス接合本質で、静的プロセスだが複合材厚みが圧着圧力でわずかに変化するためZ方向移動あり」とヴァイトマン氏。
誘導接合ユニット:KGR(イタリア・ブランディッツォ)高周波発生器で誘導コイルへ交流電界供給。ヘッドは電動モーター・スピンドル駆動(図3)でセラミック圧着ツールを金属ブラケット上へ押圧。誘導コイルで金属加熱、複合材マトリックス溶融、接合形成。「加熱・冷却通じて圧力継続印加」とヴァイトマン氏。
サイドブラケットレーザー接合は誘導接合と同時並行開始。支持ツーリング両側の2クランプ装置が各サイドブラケットへ4,000Nクランプ力印加。「クランプは複合材-金属間隙間最小化、接合部ボイド防止のため必須」とフォイトホファー氏。クランプ力印加後レーザーヘッド位置決め。ライスターテクノロジーズ(スイス・ケーギスヴィル)供給LineBeamダイオードレーザー搭載。最大出力600W、発振波長980nm。光学レンズで27×1mmラインビーム形成、金属ブラケットへ集光。ロボットアーム搭載でブラケット曲面追従。「ブラケット各領域で速度変え、均質接合温度実現、熱応力低減で最良接合結果」とライスターのヨハネス・エクシュテット氏。
一般にレーザー接合は透過接合と熱伝導接合の2方式。透過接合では複合材が選択波長で透過性必要。レーザーが複合材透過し金属表面加熱。FlexHyJoin実証機ではルーフ補強材オルガノシートラミネートがレーザー透過性でなかったため不採用。代わりに熱伝導接合採用:レーザーを金属表面直接照射、金属基材通じて熱伝導し複合材PA6マトリックスを220-300℃で溶融、接合形成。「鋼ブラケットの高熱伝導率でレーザー熱が迅速拡散、サイドブラケット効率的接合」とフォイトホファー氏。
ステップ1. TPCルーフ補強材と金属ブラケットをFlexHyJoinセル部品ドロワーへ手動投入。ドロワー閉鎖、生産開始。
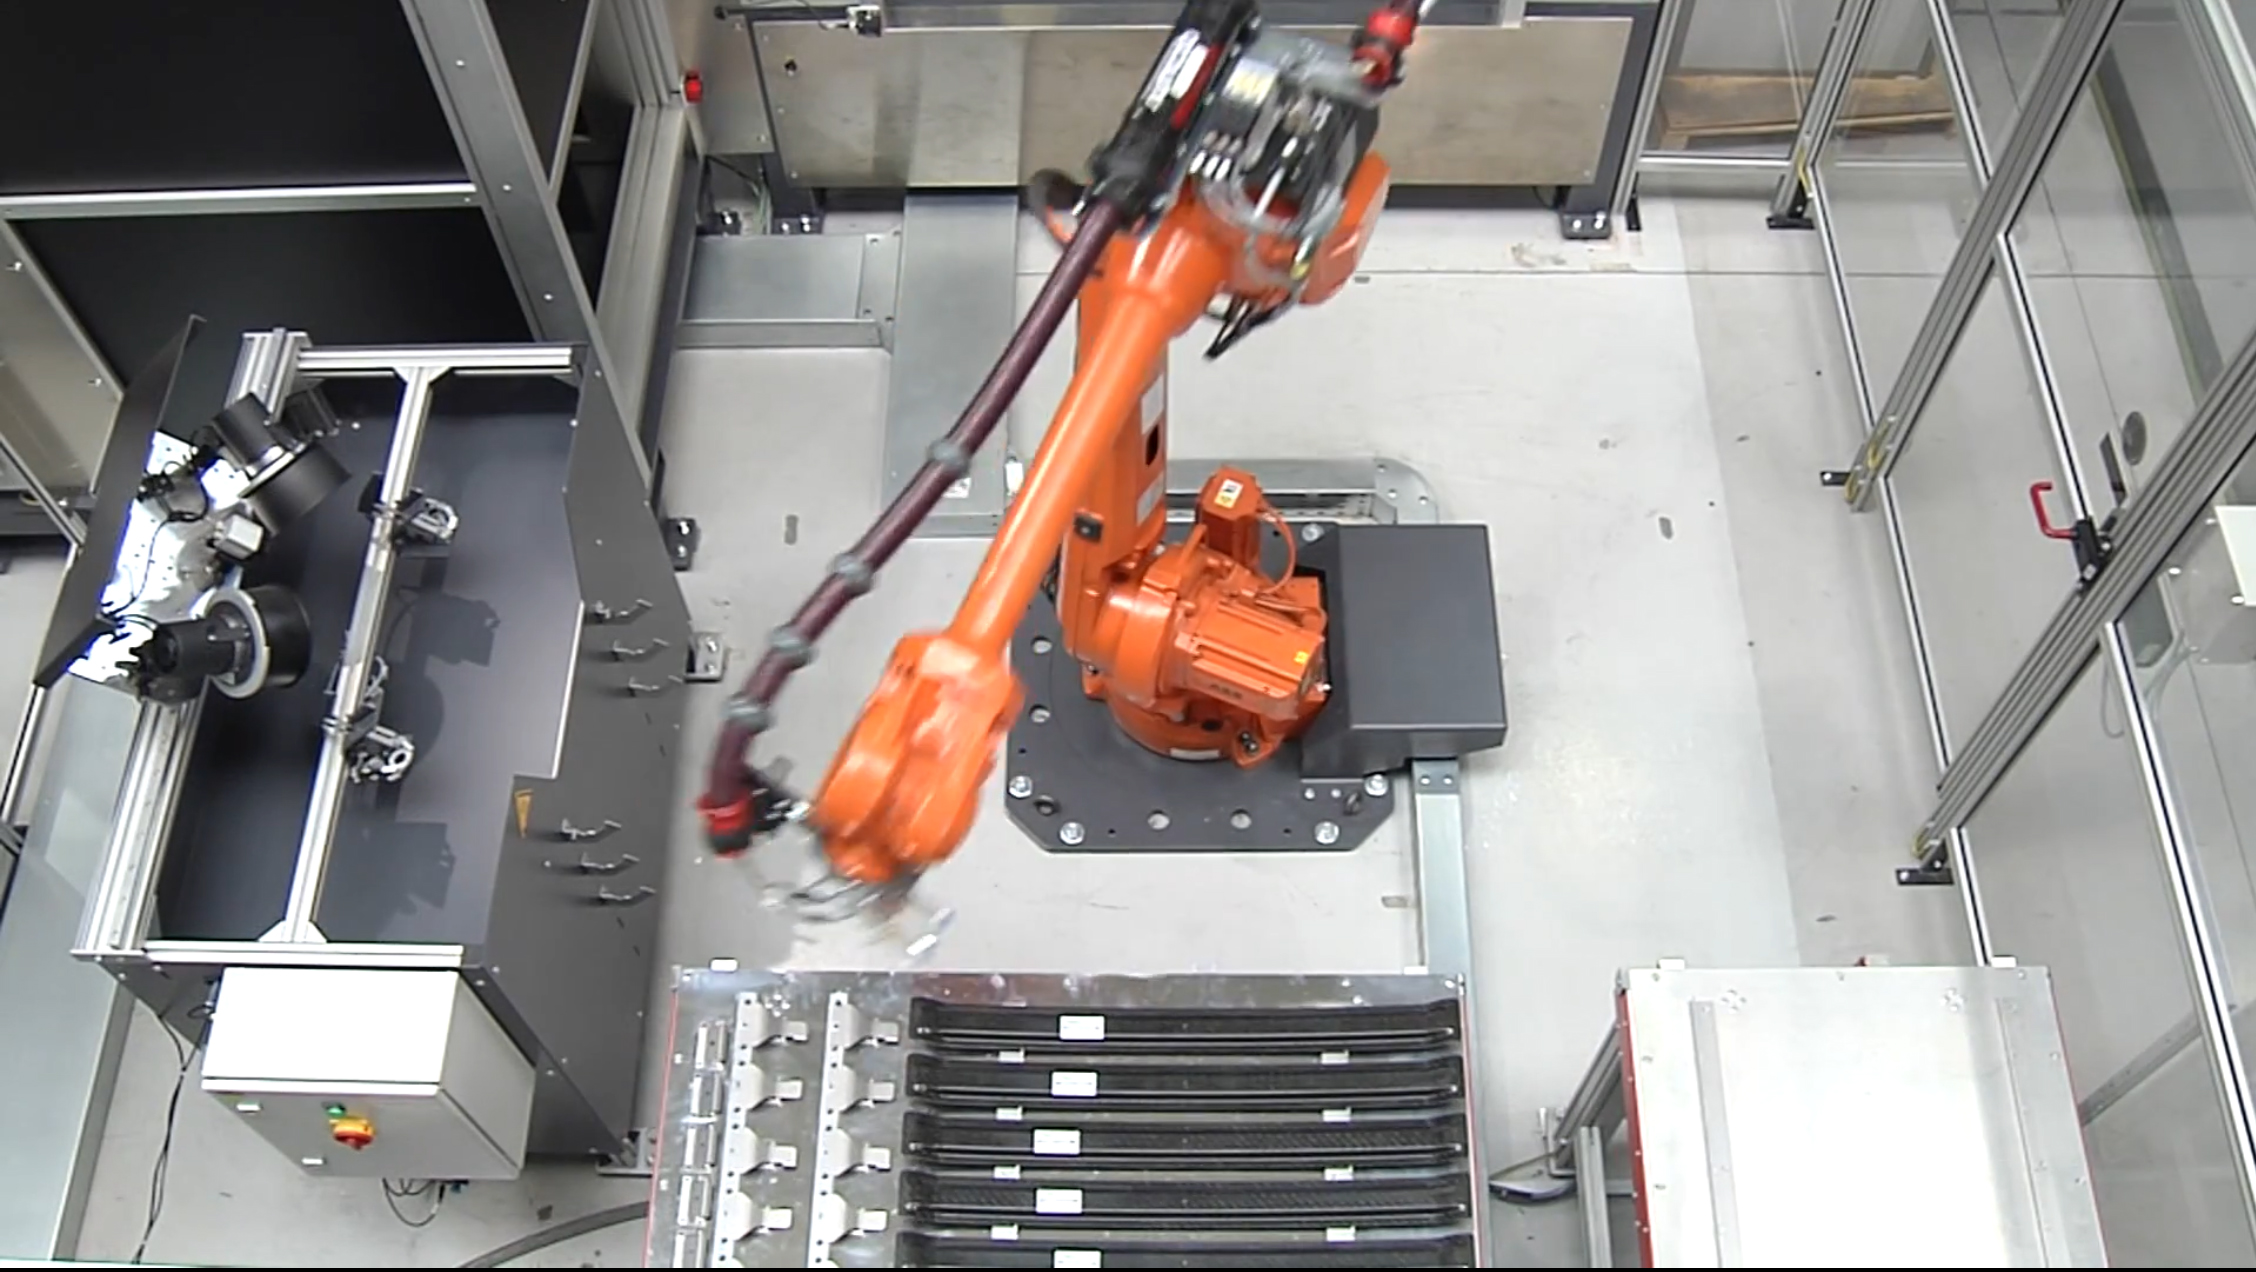
ステップ2. ロボットが金属ブラケットセットをピックアップ、構造化セルへ配置。レーザー保護ドア閉鎖。
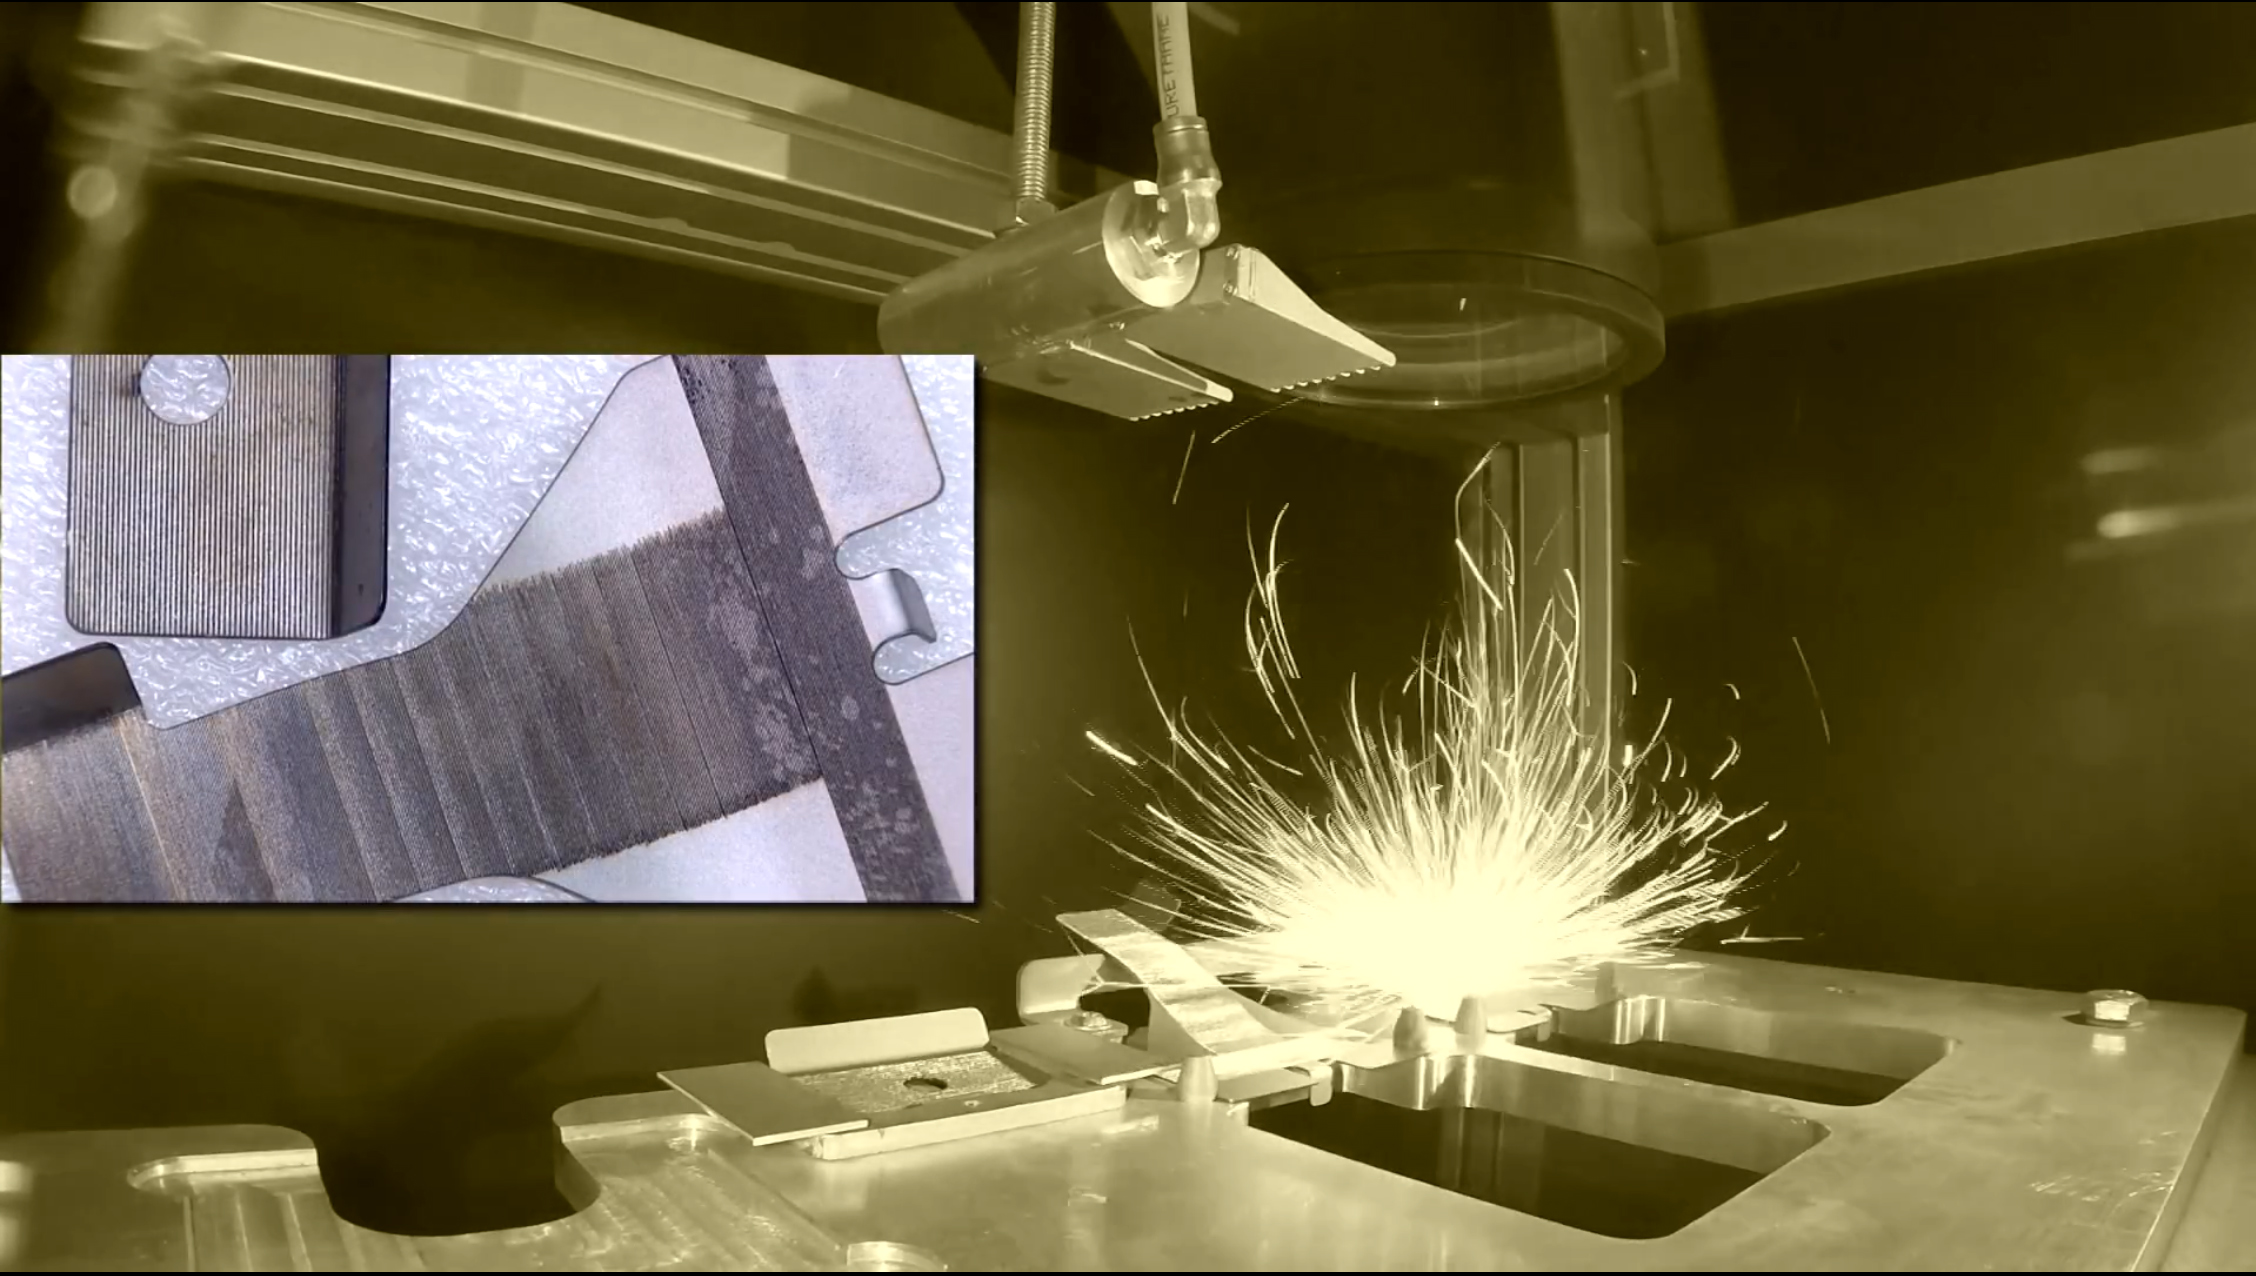
ステップ3. 構造化セル内で高出力ファイバーレーザーがブラケット接合面にアンダーカット形成。
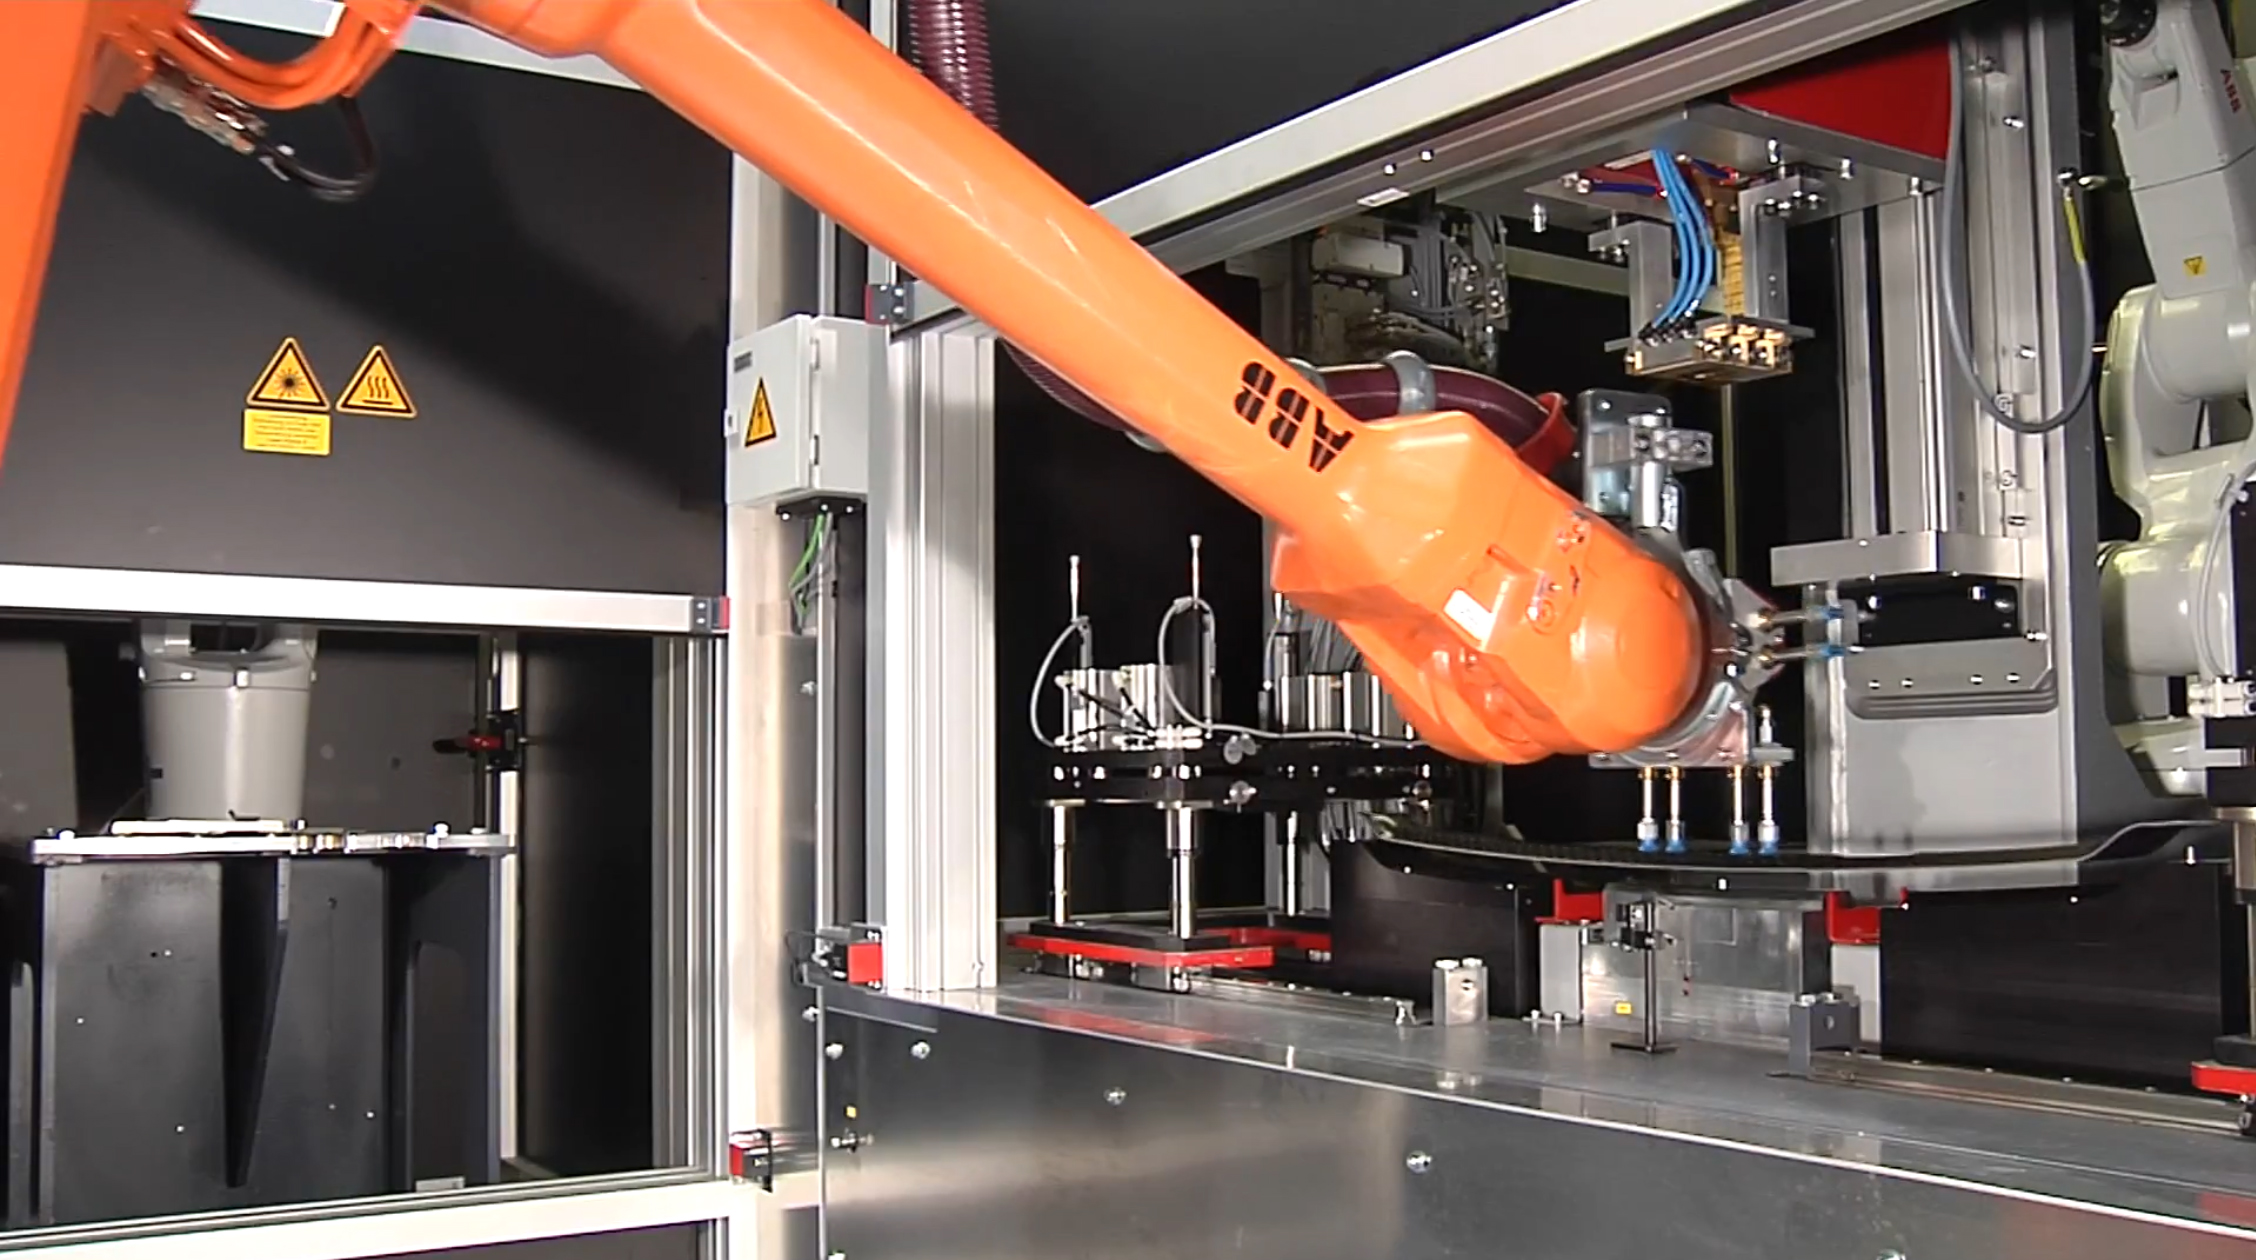
ステップ4. ブラケット構造化中、ロボットがTPCルーフ補強材を部品ドロワーからピックアップ、構造化セル右隣の接合セルへ配置。
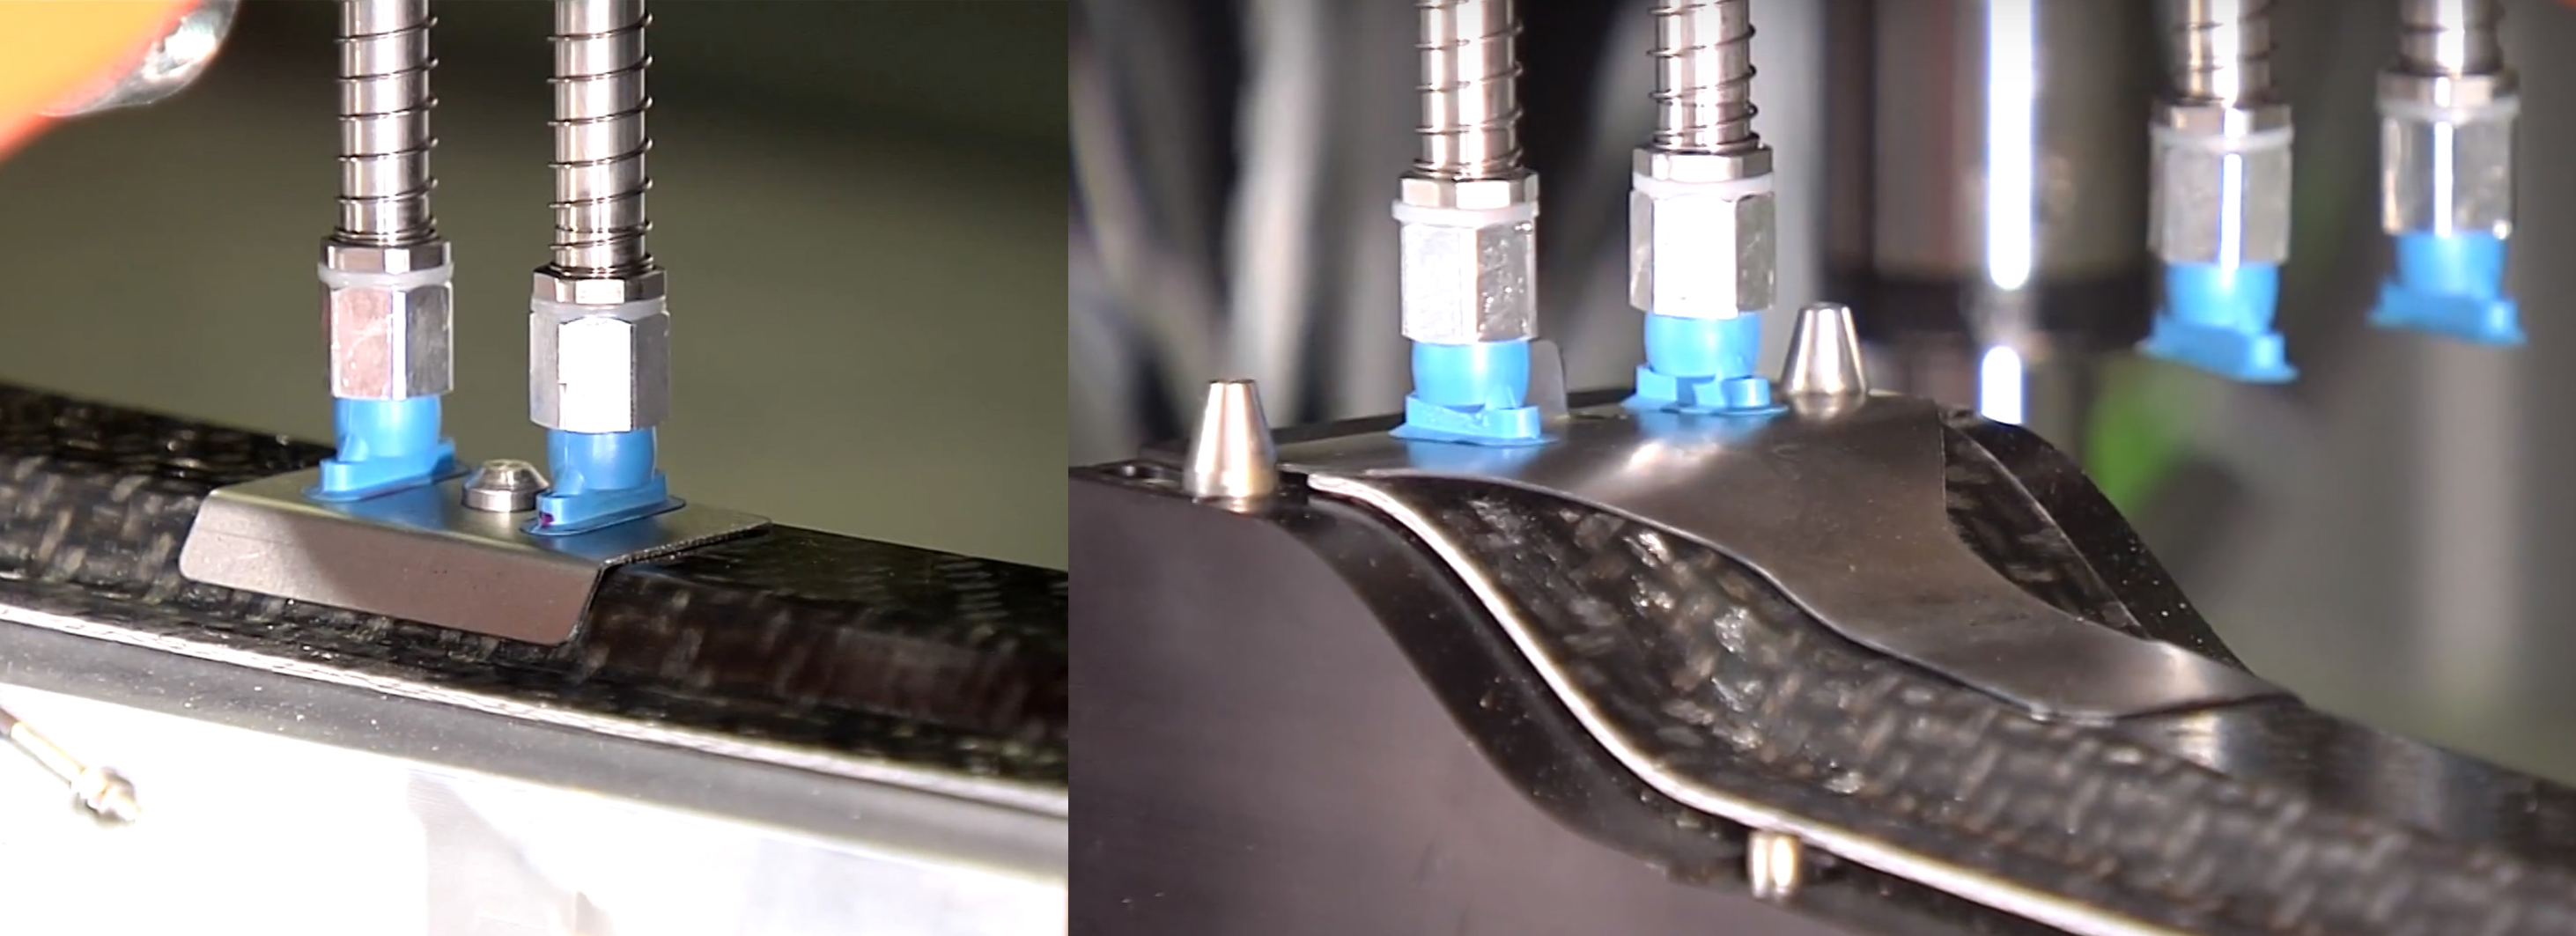
ステップ5. ロボットが構造化セルへ戻り、処理済みブラケットをピックアップ、構造化面を下にしてTPCルーフ補強材上へ配置。
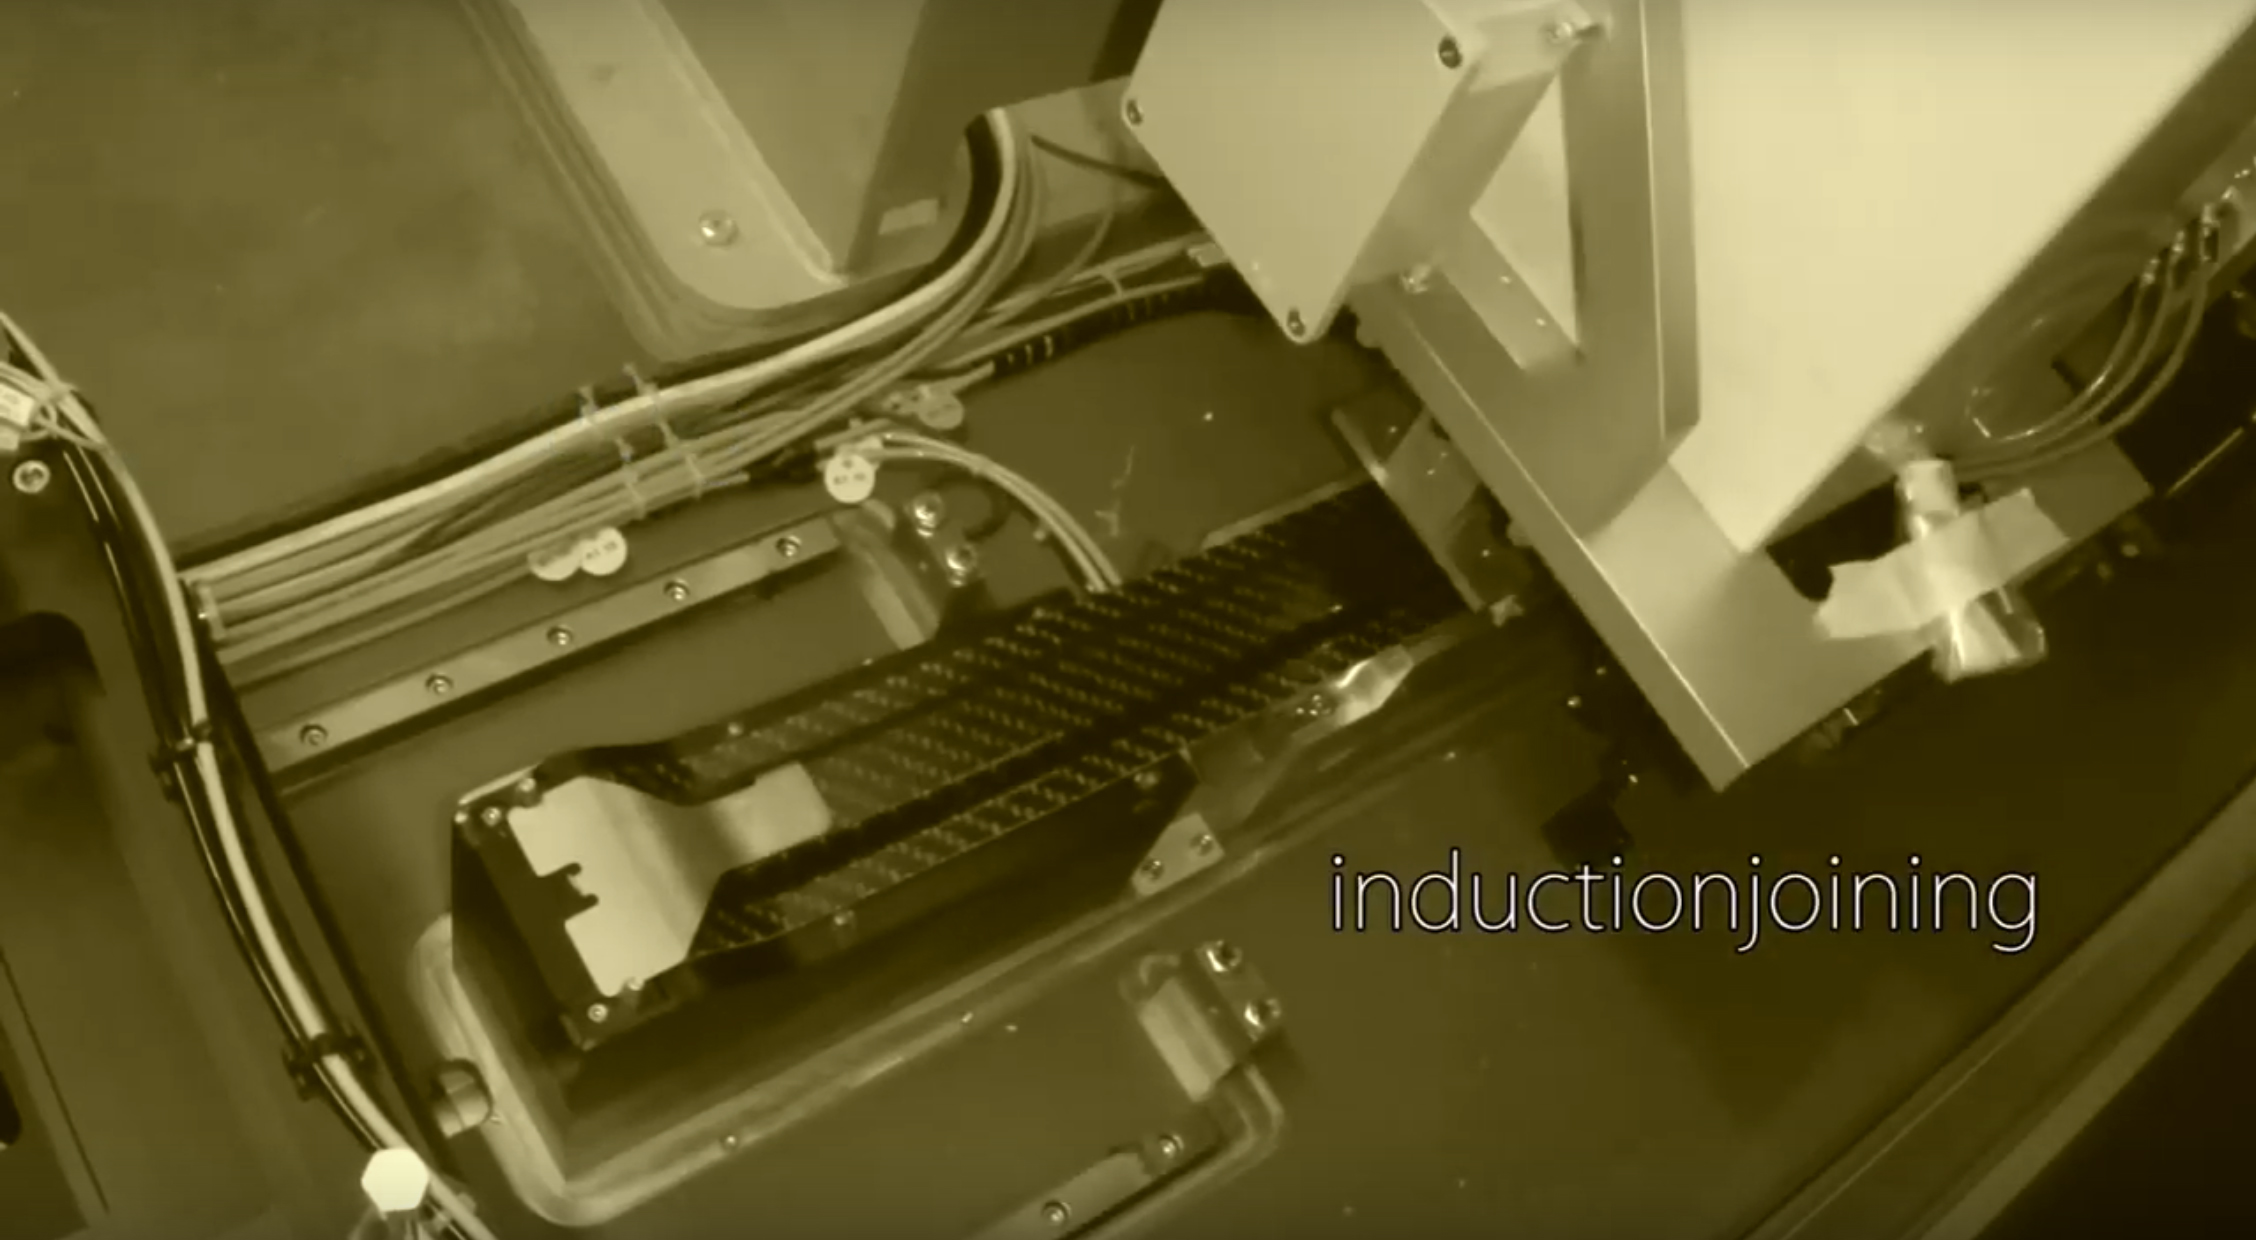
ステップ6. ロボットが3ブラケットへクランプユニット配置。誘導接合ユニットがセンターブラケット上へ降下。誘導コイルで金属加熱、下層複合材PA6マトリックス溶融。
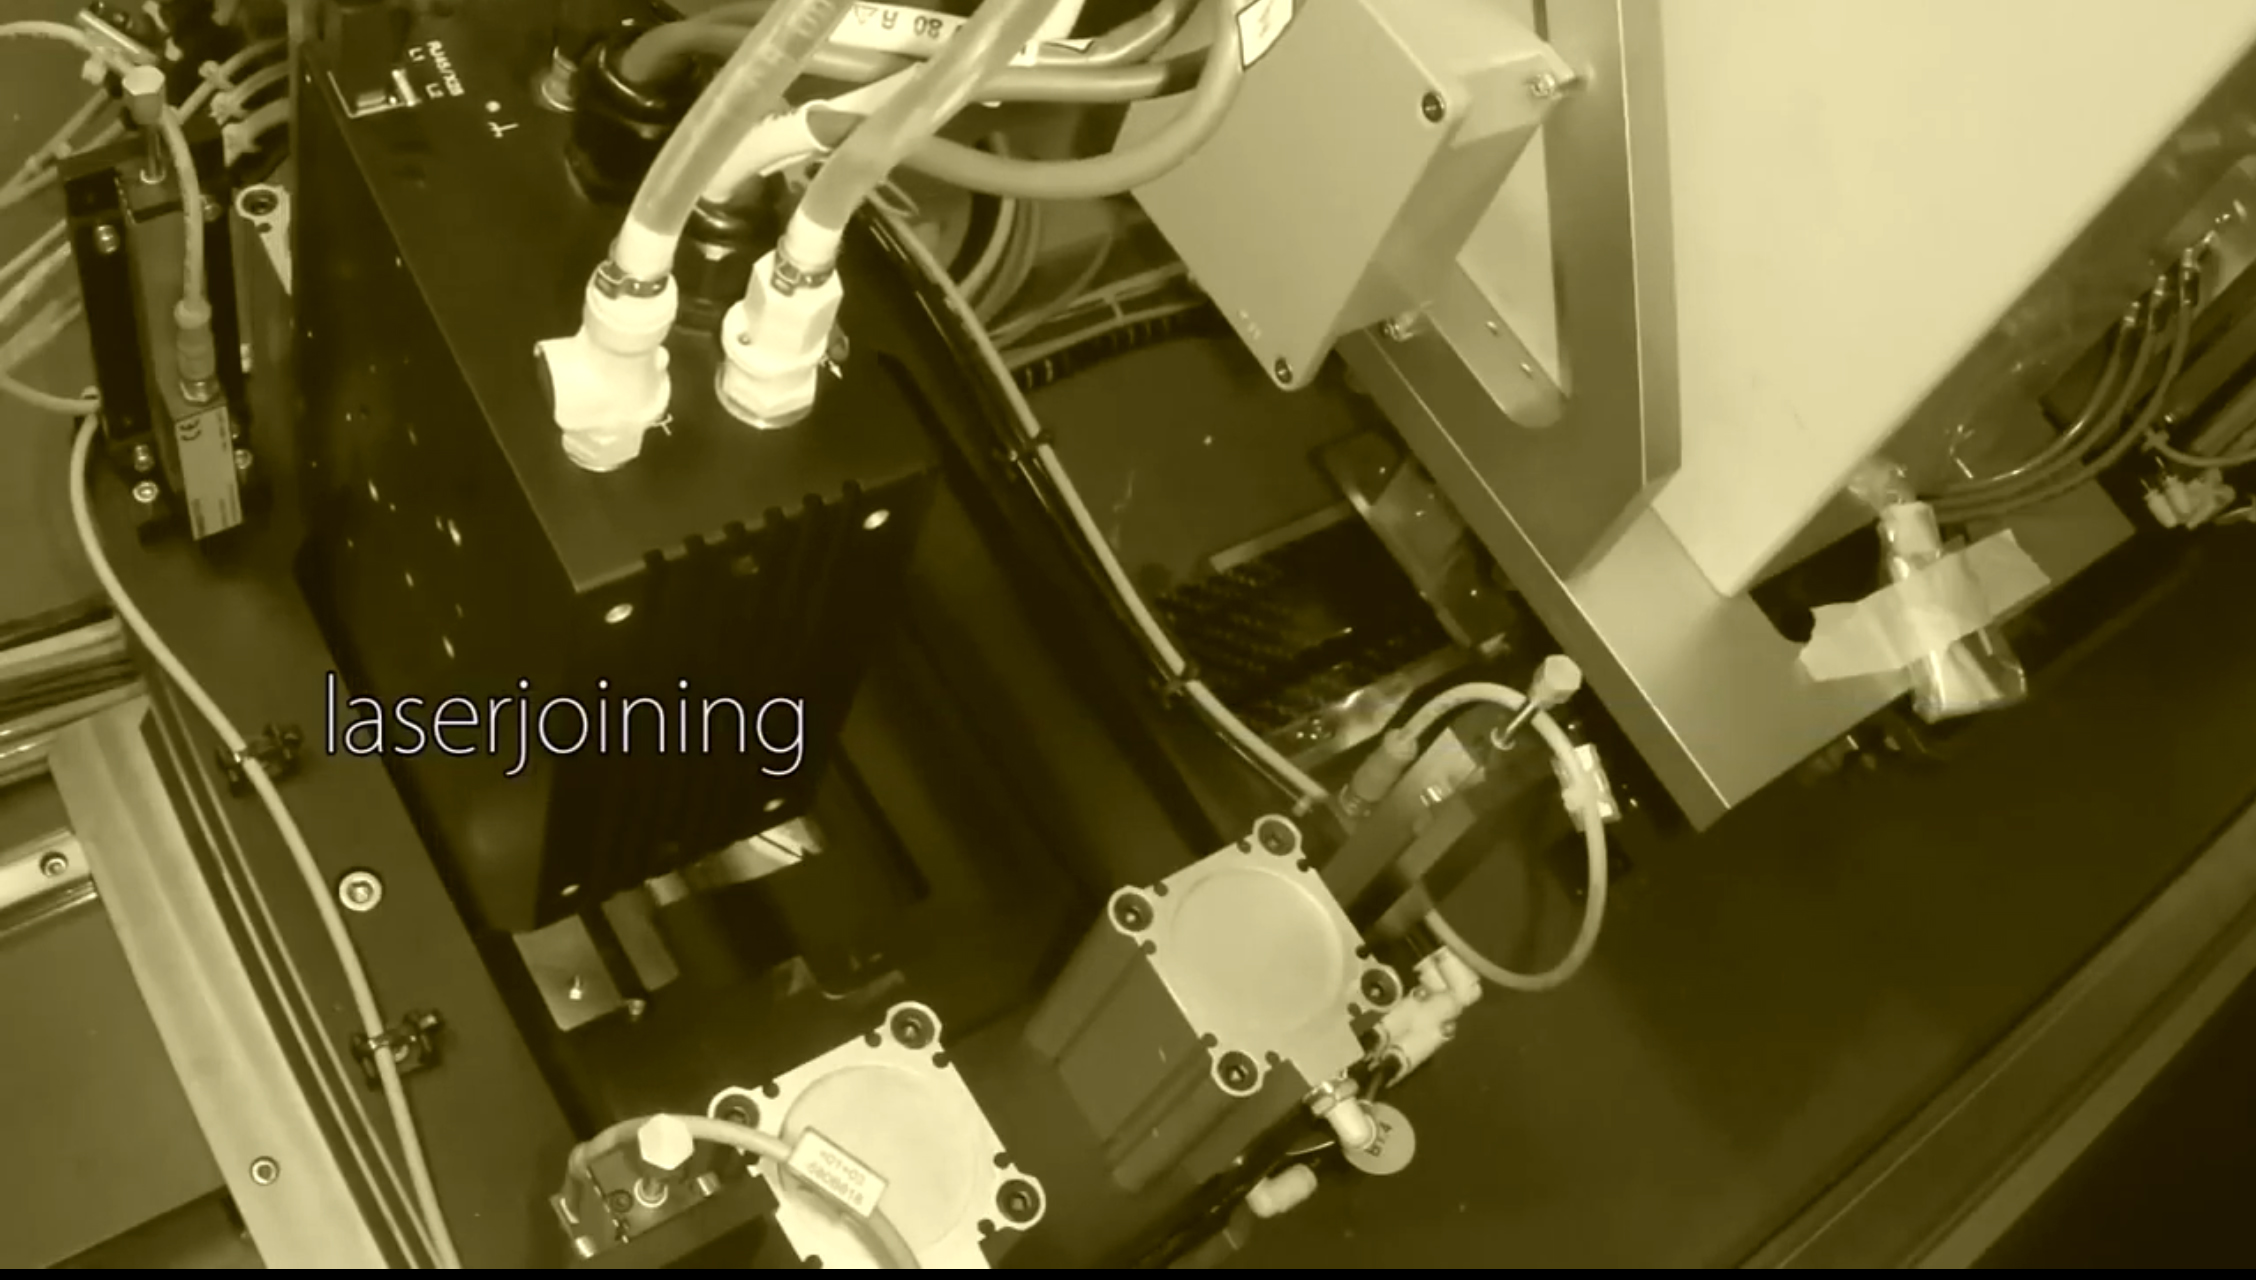
ステップ7. 誘導接合完了と並行し、レーザー接合ユニット降下、左→右サイドブラケット順に接合。レーザーで金属加熱、下層PA6マトリックスがアンダーカットへ溶融流入、高強度接合形成。
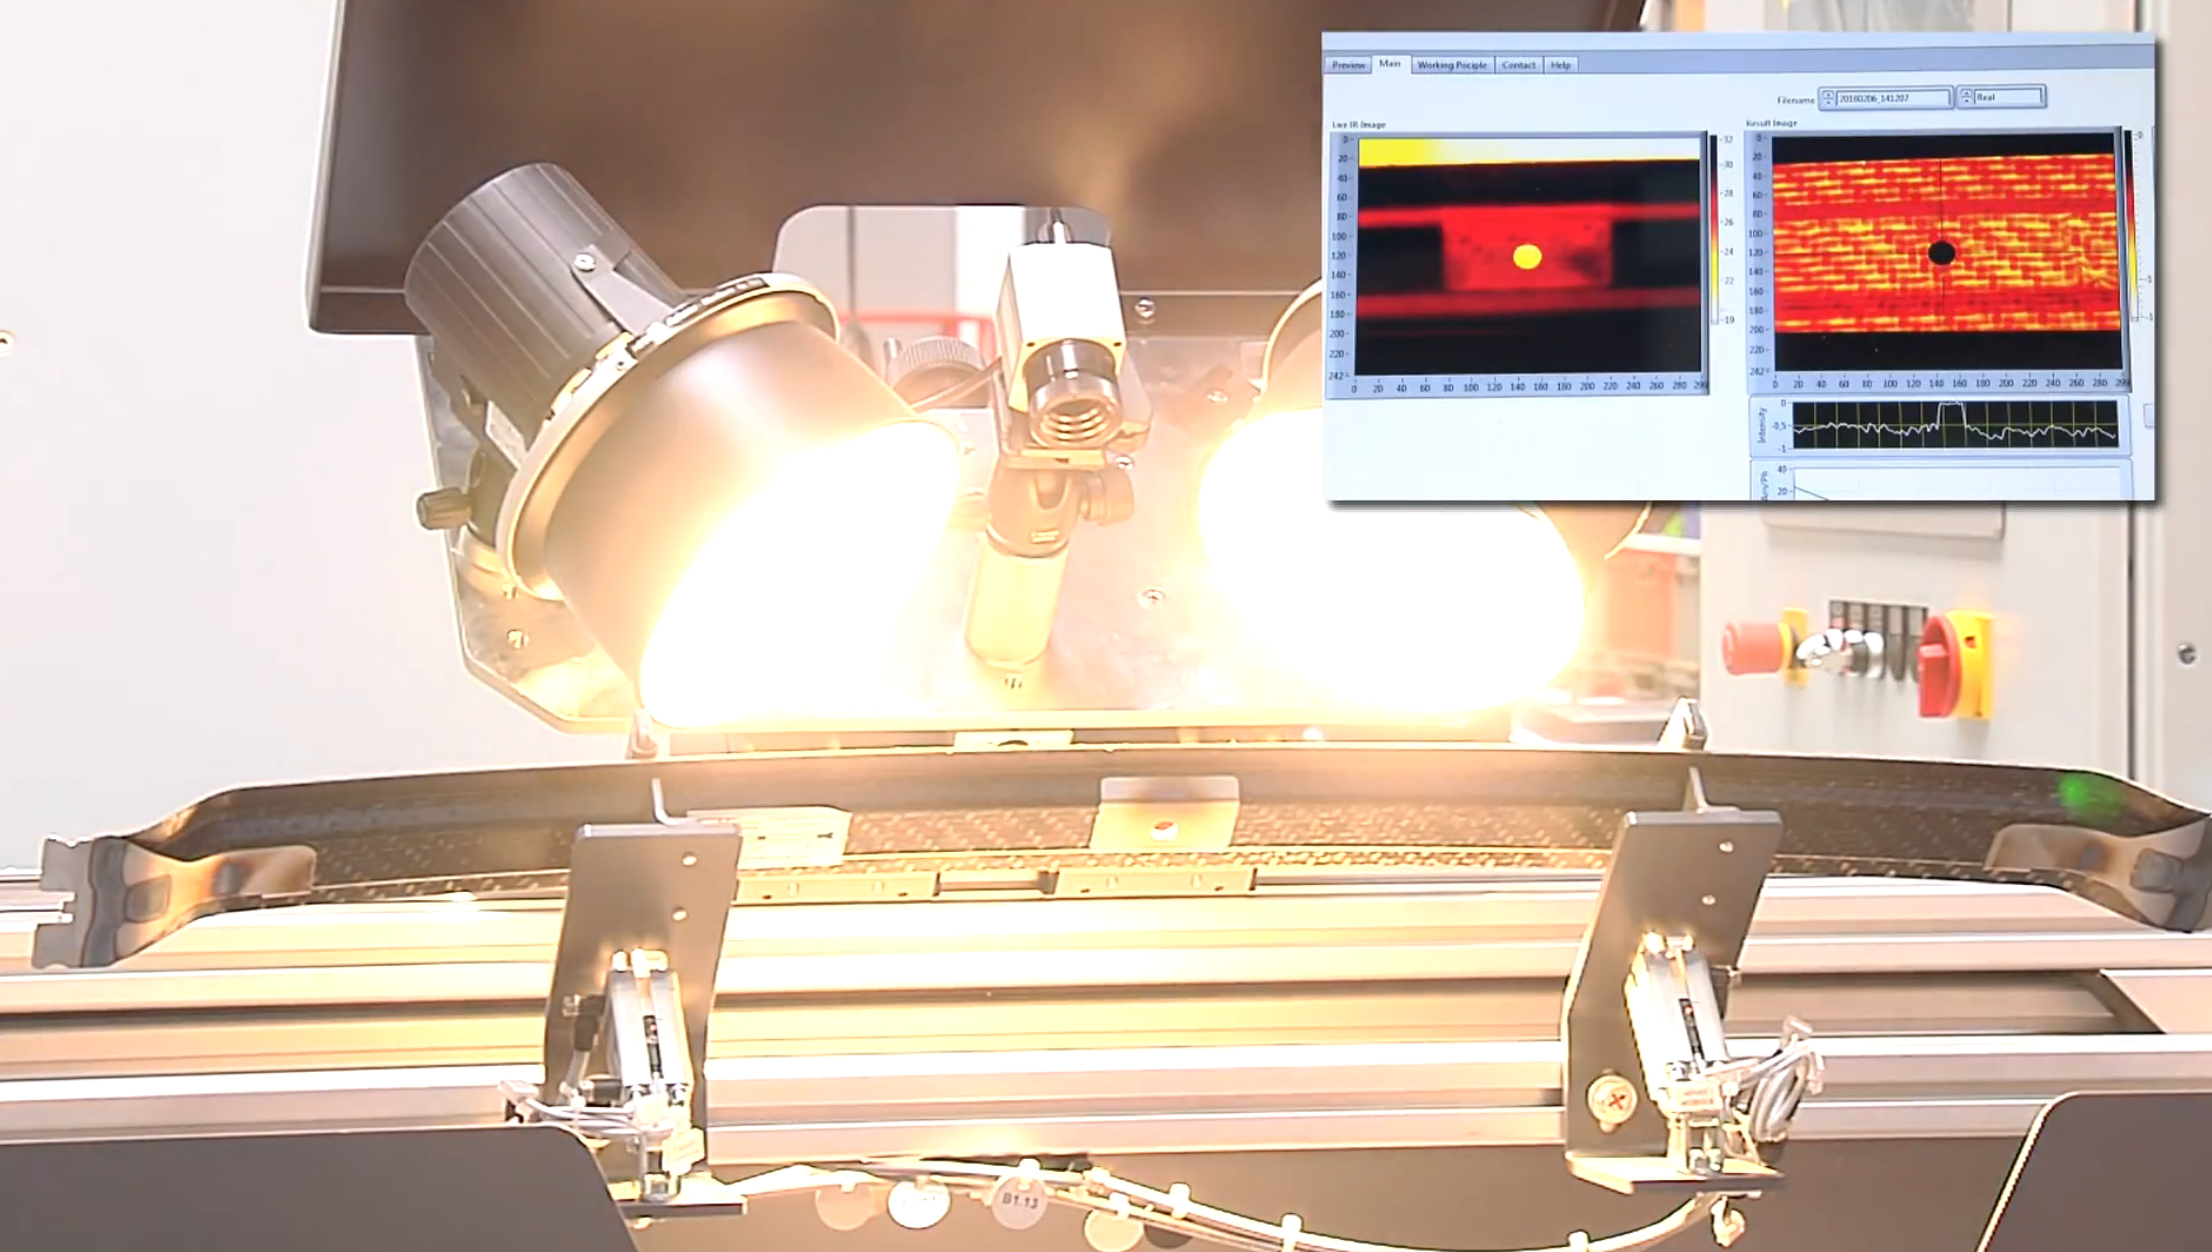
ステップ8. 完成ハイブリッド構造をNDTセルへ搬入、ロックインサーモグラフィーで欠陥検出。ハロゲンランプで複合材表面加熱、IRカメラで経時応答計測。データ解析で視覚的品質評価提供。
接合プロセス制御
両接合プロセスの基本制御手法:温度と時間を最適パラメータセット(試験で決定)と照合。「接合試験片を多パラメータで作成、専用試験セットアップで機械試験実施。サイドブラケットはせん断・剥離複合試験、センターブラケットは圧力負荷試験(ラップせん断類似だが引張でなく押圧で接合部せん断荷重発生)を開発・使用」とポポフ氏。試験セットアップ設計と結果解析はEDAGエンジニアリング(ドイツ・フルダ)が担当。この手順で両接合プロセスの最適パラメータセットを特定し、パイロット生産セルで使用。
「誘導接合プロセスは事前キャリブレーション済み。約30秒で接合温度到達だが、過熱防止のためピロメーター(遠隔放射温度計)で誘導接合既知ホットスポット温度をインシチュ計測」とヴァイトマン氏。「レーザー接合では強烈な照射光・熱でピロメーター測定不可。接合部複合材側に接触センサー使用可能だが、誘導接合では金属製センサーが誘導加熱され測定歪み発生」
「全接合部加熱域は圧着ツールとクランプ治具で覆われる」とヴァイトマン氏。「圧力・熱による部品厚み変化を事前検証し品質保証指標として活用」厚み変化はルーフ補強材位置決めツール統合距離センサーで計測(図3参照)。「部品圧着で距離センサー移動、加熱・接合圧力で溶融マトリックスポリマーがレーザー構造化キャビティへ流入し接合域からわずかに押出され冷却まで継続。この厚み変化を距離センサーが記録」IVWチームがこの距離と部品品質を相関。「0.1mm超の厚み変化(=圧密)で接合品質良好と判定」
インラインNDT
IVWが品質保証用に開発したもう一つの手法:インラインサーモグラフィー試験。「品質保証の主眼は接合部特性把握だが直接困難。完品後の複合材側から接合部をサーモグラフィー検査」とポポフ氏。
IVWはアクティブサーモグラフィー手法「ロックインサーモグラフィー」を選択。パルス位相サーモグラフィー等他アクティブ手法よりS/N比優秀、深部欠陥検知も可能。「複合材へ熱投入、接合部へ伝導し表面へ戻る。ロックインでは定義周波数で複数周期励振、経時応答解析。複合材表面と接合部間でボイド・欠陥等による不均質領域があれば熱応答に現れる」
熱応答を画像取得。画素=測定点。検査領域全画素の温度信号を経時解析。「振幅と位相情報を画素ごとに取得、ソフトウェアで再構成し視覚検査可能画像生成。126部品試験で大量測定データも取得。EDAG実施機械試験結果とNDT結果を相関付け。ブラケット除去後の接合部破壊試験(破壊検査)も実施。3セット試験結果相関で、サーモグラフィー視覚解析から低強度・高強度接合領域を特定可能に」
量産向け統合セル
FlexHyJoin最大の成果の一つは、各パートナー開発の技術ユニットを自動化・最適化された生産ラインへ統合したこととヴァイトマン氏。機器統合担当フォイトホファー氏説明:「各機器セットが異なるコントローラー使用。すべてのプロセスユニット制御するマスターPLCを独自開発。レーザーエンクロージャーとセルハンドリングロボット(Fill供給)も含む。各プロセスステップ所要時間差への対応も困難だった」
フォイトホファー氏は各プロセスユニット・ロボットのアーキテクチャ開発から着手、最適フロー配置を検討。「3ステーション(構造化、接合、NDT)を独立ハウジングでモジュール化。展示会や他デモプロジェクトで単体抽出・再導入可能。モジュラーかつ統合されたワークセル実現」
Fillのシリアル複合材生産システム統合における数十年の経験が、ポポフ氏の見るFlexHyJoin最大の偉業:ラボスケールから産業スケールへの移行達成に貢献。「複合材-金属接合を量産可能なプロセスで実現した最初のコンソーシアム。スタビライザーリンク、バンパー、ドア等多くの自動車部品へ応用可能」とフォイトホファー氏。「軽量BIWには複合材部品-金属部品接合箇所が多数存在」
多業種への適応性
シリアル生産導入前にはいくつか変更必要。「レーザー構造化と接合を別エンクロージャーでなく統合、エンクロージャードア開閉不要でサイクルタイム短縮」とフォイトホファー氏。全ステーションをコンベアベルト上にリニア配置、連続ライン化。部品をコンベアで各ステーション搬送、セル出口でBIW組付け準備完了。更なるサイクルタイム短縮。数百部品供給可能な拡張ドロワーでシフト通し無補給運転可能。
パイロットセルは自動車向けだが、航空宇宙、スポーツ・コンシューマーグッズ、産業用途へ容易適応可能。「それが主要ガイドラインの一つ。異形状・異部品への接合対応必須。変更必要なのは誘導接合圧着ツール、レーザー接合クランプ治具、サポートツーリングのみ。セル主要部は共通」とヴァイトマン氏。IVWはチタン・鋼と織布カーボンファイバー/PPSオルガノシート複合材のハイブリッド接合実証済み、PEEK・PEKK実証開発中。「接合プロセスを高温対応に適応、最適プロセスパラメータ再定義のみ」アルミニウム、銅、ポリプロピレン、ポリエチレン等他熱可塑性複合材マトリックス系にもオープン。
「プロジェクトパートナー間の協業良好、更なる開発継続に意欲的。この生産タイプは非常に有望、業界からの反応も多様な企業がこの可能性を評価」
樹脂
- ソルベイ、グリーンビル新施設で熱可塑性複合材生産を強化
- Fraunhofer、Engelの最新自動化導入で熱可塑性複合材R&Dを前進
- 樹脂選択の重要性:複合材の強度と性能を高める
- DLR構造・設計研究所、熱可塑性複合材料機体技術を前進
- 携帯型修理キットで現場での複合材構造メンテナンスを簡素化
- 最先端堆積技術で先進複合材アイソグリッド構造を創出
- HexcelとArkema、HAICoPASでカーボンファイバー熱可塑性複合材を革新
- Qorad:新FRP外装材が住宅サイディングに革命
- ハイブリッド中空プロファイル技術:複合材と金属の融合で優れた補強を実現
- Ti₀.₉₁O₂/CdSハイブリッド球体: 合成、構造評価、例外的な間接光学遷移
- メタサーフェス-グラフェンハイブリッド構造のテラヘルツ領域表面インピーダンス予測