



デルフトでの連続繊維複合材3Dプリントの工業化:進展と生産成功
連続繊維強化複合材の3Dプリントは拡大と進展を続けています。2014年にMarkforgedがMark One連続繊維3Dプリンターを発表して以来、多くの新企業と開発が登場しています。私はこれらの多くについてブログを書いてきましたし、CW読者のために急速に発展する状況とプレーヤーを探求し続けます。
CEAD(オランダ・デルフト)は、カレン・メイソンの2019年3月特集「連続繊維3Dプリントを生産段階へ」で紹介されました。このブログでは、共同創業者マールテン・ログテンベルグへのインタビューに基づき、同社がエクストルーダーを別売りする理由や、連続繊維プリントの未来へのビジョンなど、より詳細をお伝えします。
同一プリント内での連続繊維あり・なし印刷
ログテンベルグ氏とともにCEADを創業したのはルーカス・ヤンセン氏。彼らはオランダ3Dプリンター企業Leapfrogを立ち上げたチームの半分でした。「業界向けに多くの異なる3Dプリントマシンを作ってきました」とログテンベルグ氏。「市場を見て、本当に産業用途に適した材料での大型プリントが欠けていると感じました。熱可塑性単体より高い強度が必要です。」これが連続繊維プリントの提供するものです。「そこで独自技術を開発し、特許を取得しました」と続けます。
「短繊維あり・なしのプリントニーズも依然としてあります。」これがCEADの連続繊維付加製造(CFAM)技術が、連続繊維ありと無強化または短繊維強化ペレットからのダイレクト押出を同一プリント内で可能にする理由です。「プリントヘッドを交換する必要はありません」とログテンベルグ氏。「連続繊維を溶融の中心に配置するため、両方が同時に押出されます。ただし異なる駆動システムを使用します。連続繊維はプリントヘッドを通して押し出されますが、品質確保のためプリインプレグネートされています。」
射出成形・オーバーモールド複合材、圧縮成形ダイレクトロングファイバー熱可塑性(DLFT)複合材で既に標準的なペレット/顆粒材料のダイレクト押出は、産業生産でより安価だとログテンベルグ氏。「これらの材料はプリント前乾燥必須で、独自乾燥機を開発し、CFAMマシンに接続しています。」
オーバーモールド熱可塑性複合材と同様に、各プリントでプリインプレグネート連続フィラメントと無強化または短繊維強化ダイレクト押出に同一ポリマーを使用します。同社はABS、PC、PEEK、PET、PLA、PPなど幅広いポリマーを処理実績があり、現在PEKKと低融点PAEKを検討中です。
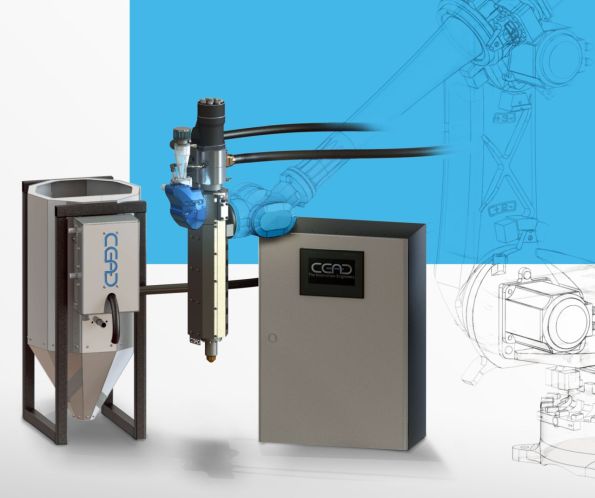
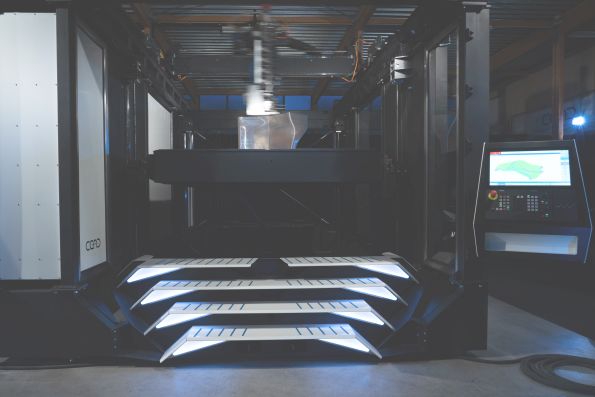
CEADはロボットアーム用小型エクストルーダーヘッド(上)と、4m×2m×1.5mビルドボリュームのガントリー型CFAM Prime(下)を提供。
出典:CEAD
加熱ゾーンとガントリーvsロボット
現在、CEADは4加熱ゾーンのロボットエクストルーダーと、ビルドボリューム4×2×1.5メートル、エクストルーダーに10加熱ゾーンを持つガントリー型CFAM Primeを提供しています。「開発は2017年に開始しました」とログテンベルグ氏。「プリントヘッドは射出成形で一般的な単軸押出機ベースです。材料を徐々に加熱するためゾーンが必要で、大量材料押出に必要な高圧力(50-60 bar)をかけるためです。ペレットがバレルに移送され溶融、圧縮・押出されます。加熱が速すぎると押出機内で圧力が立ちません。」
なぜエクストルーダー/プリントヘッドを別売りするのか?「お客様からも、連続繊維なしでダイレクト押出のみで自社マシン構築用の小型エクストルーダーが欲しいという声がありました」とログテンベルグ氏。ではなぜCFAM Primeでガントリーを採用? 簡潔に言えば精度と速度です。「ロボットは相対精度に優れますが、ポイントAからポイントBへの到達経路が不正確です。3Dプリントでは、高品質完成部品を作るために精度を保って連続的に移動する必要があります。」
「もう一つの課題は速度です」と続けます。「産業生産向けに高出力かつ高解像度を求めました。ロボットアームにエクストルーダーを搭載すると分速4メートル、ロボットとしては非常に速いですが、ガントリーマシンなら分速60メートルです。」
ガントリーが速度を提供する一方、ロボットアーム搭載エクストルーダーは多軸プリントを提供します。「スライス積層特有のZ方向特性という現在の課題を克服するため、多軸プリント活用に関心があります」とログテンベルグ氏。「まずガントリーシステムを開発しましたが、今度はロボットアームで同等の制御を提供する新しいシーメンス制御システムがあります。なので5軸マシンを開発中です。ガントリーシステムは依然として速いですが、この新システムは真の多軸配置を提供します。」5軸CNCフライス盤のような構成で両システムを組み合わせることを構想しています。
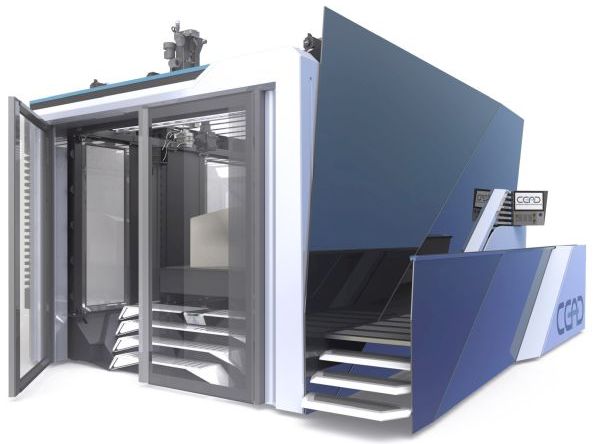
密閉チャンバー付きCFAM Primeマシン(下)。
出典:CEAD
冷却と制御
3Dプリントの課題の一つは、プラスチックマトリックスの収縮制御です。CFAM Primeは当初、熱画像カメラ入力で管理する赤外線(IR)加熱を使用していましたが、ログテンベルグ氏は複雑形状プリントで不均一加熱になると認めています。「密閉プリントチャンバーを引き続き使用し、加熱プリントベッドを開発中です」と同氏。「これによりより均一な熱環境が得られ、熱画像カメラで監視・管理を継続します。同じ部品を半年後に2回プリントしても、プリントチャンバー内で同じ温度プロファイルと条件が得られます。」
ログテンベルグ氏によると、CFAM Primeは大量材料を押出するため多くのエネルギーが含まれます。「そのため、プリント安定性のために十分速く冷やすのが難しい。プリントしながら層を冷やして安定させたい」と同氏。この冷却はどう実現するのか?「強制空冷、それも大量で」とログテンベルグ氏。プリントベッド加熱と密閉チャンバーは反り制御の一環です。「熱い層を冷えた層の上に積層します。しかし材料をTg以上(一部材料で150℃超)に保ちつつ、その上にプリントできる安定性が必要です。」このプロセスでも部品には常に熱応力が残ると同氏。「ポストプロセスステップで応力を除去できます。」
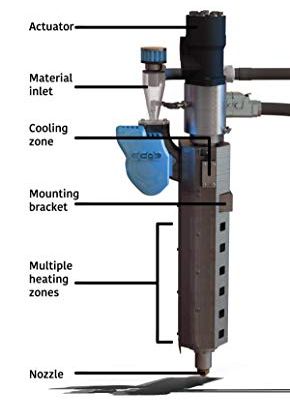
複数加熱ゾーン付きロボットエクストルーダー。
出典:CEAD
CEADはシーメンスシステムでマシンを制御しています。「これらはよく考えられており、プロセスと材料の複雑な課題に対応できます」とログテンベルグ氏。CEADはシーメンスシステムの裏側で独自ソフトウェアを作成し、使いやすいユーザーインターフェースを提供。「マシンはGコードで動作し、産業用フライス盤でも標準です」と同氏。「これによりパーツプログラミングに自由度があります。オープンソーススライサーもシーメンスNXも使用可能で、これは強力なソフトウェアツールです。」
ログテンベルグ氏は、お客様が望む複雑さを選べると説明します。「我々のアプローチは非常にオープンソースで、さまざまなプリントソフトウェアの使用を可能にします。非常にシンプルなプリントならボタン一つ。より高度なソフトウェアも可能ですが、お客様が使いこなす知識が必要です。我々のビジョンは、人々が何を使いたいか決め、我々がサポートすることです。」ログテンベルグ氏は、CEADは消費者ではなく企業向けに販売していると指摘。「なのでより多くのサポートを提供できます。」
プリント部品と特性
「連続繊維プリント部品とチョップドファイバープリント部品の違いは手に取るとわかります」とログテンベルグ氏。「でもまだ特性試験はしていません。」マシン開発と初期ローンチが完了した今、次のタスクです。「今年は材料を完全に特性評価し、圧縮強度、剛性など各材料組み合わせのデータシートを作成します」と同氏。
ボイド含有率と繊維体積率の決定もこの特性評価作業の一環です。「現時点では繊維含有率はそれほど高くありません」とログテンベルグ氏認めます。「チョップドファイバーペレット使用時、例えば重量比30%繊維。連続繊維追加でさらに10%増えるだけです。全体の出力と体積が大きいため。」
ボイド含有率低減のための圧縮については?「ノズル自体が層を圧縮します」とログテンベルグ氏。「適切な層高さ対幅比が必要です。それが合っていれば層間接着が良好になります。」高さ対幅の比率が適切な範囲内にあれば、プリント層に圧縮力がかかり、層間融着に十分な熱が得られます。「例えば5mm高さ・5mm幅のプリント層では圧縮力はほぼゼロ。5mm高さなら10mm幅が必要です。」
CEADはCFAM Primeプリント品質を継続改善中だとログテンベルグ氏。「動的プリント用の内部ソフトウェアを多数開発しました。」コーナーで問題があったのは、エクストルーダーが材料を押出し続ける中、方向転換でマシンが減速するためです。「この問題は解決しました。センサー、ダイナミクス、層温度などを用いたトラッキング開発を継続し、プロセス制御を改善しています。」
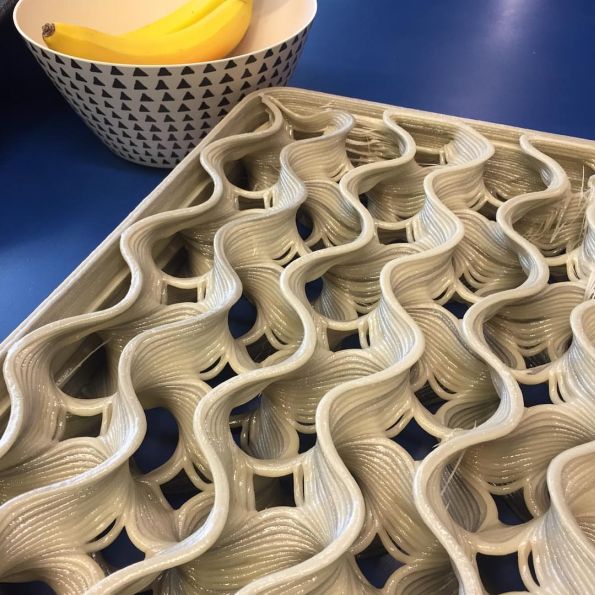
CFAM Primeでの複雑形状プリント。
出典:CEAD Instagram、2019年3月
海洋・建設向けマシン
ログテンベルグ氏によると、CEAD Primeの産業生産能力の最初のターゲットは海洋と建築・インフラ市場です。プリント複合材部品がエンドユースに直接使用できるレベルだからです。実際、最初の顧客はRoyal Roos(オランダ・ロッテルダム)、海洋エンジニアリング・建設企業、およびPoly Products(オランダ・ウェルケンダム)、海洋、建築、産業、レクリエーション、輸送セクターで活動する複合材ファブリケーターです。
とはいえ、CFAM Primeは特に海洋構造物向け金型プリントにも使用されています。「これがロボットアーム採用の理由です」とログテンベルグ氏。「CNCフライス加工を追加しました。LSAMマシン(サーモウッド製)に似ていますが、少し小型で低コストです。」
「EUでは海洋向け建造レートが低下しています」と同氏。「労働コストが高いため生産が中国に流出しています。なので競争する方法を模索しています。自動車、航空宇宙、その他輸送など他市場も視野に入れています。」
海洋・建設市場での反応は良好です。「マシンの能力を示すプロジェクトを多数実施しています」とログテンベルグ氏。「昨秋のローンチ後、売上は希望より遅かったですが、今うまく動いています。加速するプロジェクトとマシン開発が進んでいます。」
これらの新市場向けに、CEADは新材料を検討中です。例えば、SABICの材料で耐火性をテストし、鉄道車両メーカーとも協議中。連続繊維プリント能力で、CFAMはワイヤやセンサーのプリントにも使えるか?「検討中です」とログテンベルグ氏。「スチールファイバー埋め込みに取り組んでいます。これも導電性があります。」
未来ビジョン
従来の複合材業界の多くは、プリント層間の剥離ポテンシャルが高く繊維含有率が低い3Dプリント連続繊維複合材が、従来複合材とどう競合できるか疑問視しています。「確かにZ方向強度は3Dプリント複合材で最も挑戦的なことの一つです」とログテンベルグ氏も同意。「現在従来複合材と競合しているわけではありません。将来的には完全自動化生産により従来複合材と競合可能になると信じていますが、道のりは長い。今は既存製造手法への追加として、柔軟性を提供し、設計と生産の可能性を開いています。」
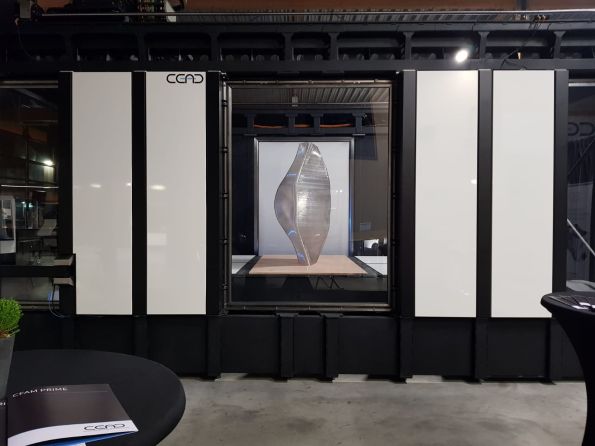
2018年ローンチ時のCFAM Primeマシン。
出典:CEAD
樹脂
- 3Dプリントの経済性を理解する:ROIとコスト分析
- 3DR Iris+を3Dプリントカーボンファイバーパーツでアップグレード - パート2:電気系統改修
- 3Dプリント複合材料を探る:エンジニアのための実践ガイド
- Impossible ObjectsとBASF、高性能カーボンファイバーPA6 3Dプリントソリューションを発表
- 連続繊維製造:3Dプリンティングと先進ファイバー加工の融合
- コベストロ、高性能用途向け先進連続繊維熱可塑性複合材「Maezio」を発表
- 連続繊維製造で複合材に革命:MOI Compositesの挑戦
- サウスダコタ鉱山工科大生、軽量複合材設計で全米橋梁コンテスト準優勝
- 3Dプリントの進化:連続繊維強化コンポジット製造
- NPE2018で最新コンポジット材料を発見:主要サプライヤーとイノベーション
- 複合材エンジニアリングとカーボンファイバー:先進材料が現代インフラを形作る