



3Dプリントテスラタービンの設計 - パート1:Markforgedでハウジングを再現
はじめに
Markforgedコンポーネントでテスラタービンをレトロフィットする2部構成シリーズの第1回へようこそ。概念から設計、最終プリントまで、過去の投稿で実証された技術を用いて全ステップを歩みます。このシリーズの最後には、Markforgedプリントハウジングで駆動される完全機能するテスラタービンが完成します——より軽量、より強靭、極限速度に対応可能です。
テスラタービンとは?
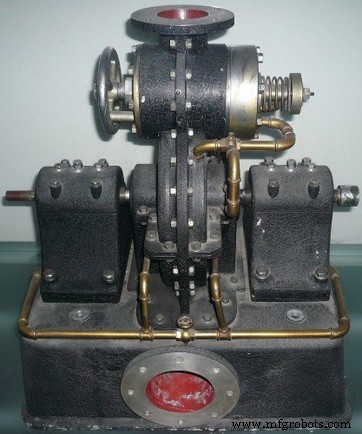
テスラタービンは、1900年代初頭にニコラ・テスラが特許取得したブレードレス、向心流デバイスです。流体が一連の滑らかな平行ディスクに接線方向から流入し、流体とディスク表面の粘性相互作用が回転を駆動します。従来のブレードタービンとは異なり、テスラ設計は境界層付着に依存し、はるかにシンプルな形状と潜在的な高効率を実現します。

テスラは最大90%効率を主張しましたが、実世界テストでは約40%——それでもブレードタービン典型の25-30%範囲を大きく上回ります。主な制約は極端な回転数(9,000-36,000 rpm)が必要で、ブレード変形と機械的故障を引き起こしたことです。今日、テスラタービンは主に教育用玩具ですが、その優雅なシンプルさはエンジニアをインスパイアし続けています。
3Dプリントでタービンを再考
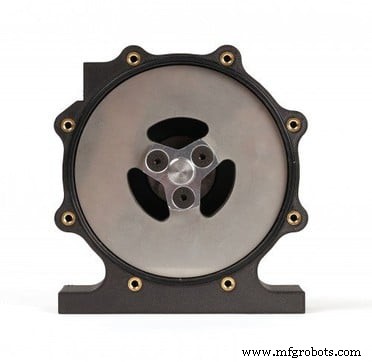
実証済みのOlin College設計から始め、機械を3つの主要アセンブリに分割:シャフト/ローターシステム、ベアリングハウジング、タービンハウジング。ベアリングとタービンハウジングはタイトな金属ロケートフィーチャーと8本のマウントネジで嵌合し、シャフトはベアリングハウジングで完全拘束されます。
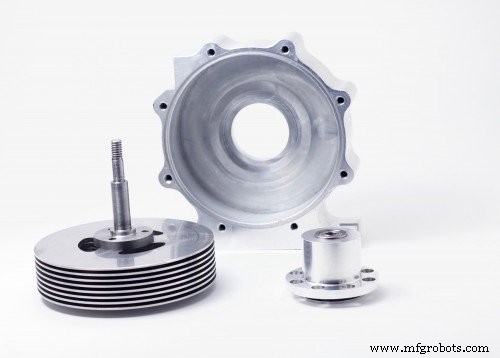
ほとんどのコンポーネントは機械加工が容易:CNCフライス加工アルミハウジング、旋削鋼シャフト、ウォータージェット切断スペーサー。タービン形状がシンプルで要求公差が控えめ(<0.001インチ)であるため、重いアルミハウジングを軽量高強度3Dプリント部品に置き換え、性能を犠牲にしない機会を見出しました。
タービンハウジング要件
- メッシュ整合性: ハウジングはベアリングハウジングと完璧に嵌合する必要があります。ロケートフィーチャーの+0.001″/−0.001″クリアランスで、高速回転時の振動による破壊を防止。
- マウント: 16個のタップ穴——リア8つでベアリングハウジング、フロント8つでポリカーボネートカバー——を精密に配置し構造整合性を維持。
- ブレードクリアランス: ハウジングキャビティとブレード間の極めてタイトなクリアランスフィットで、最大エネルギー伝達と効率損失最小化を確保。
設計とファイバールーティング
CADモデルでユニットテストを実施し公差を検証。テストにより、CADでボアを約0.002インチアンダーサイズにすると、プリント時に必要な+0.001インチフィットが得られることが判明。また全タップ穴をヒートセットインサートキャビティに置き換え、ポリマーマトリックスでの確実なファスナーを保証。
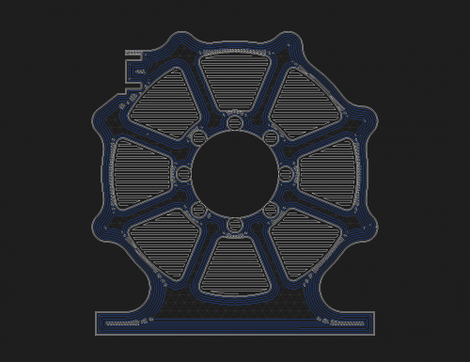
構造強化のため、Eigerで同心カーボンファイバーリングをパーツ全体にルーティング。大部分の荷重を受ける背面壁にはフルセットのリングを、各外壁レイヤーには単一リングを配置。この戦略で最小材料でフープ強度を向上し、軽量化を維持。
寸法検証
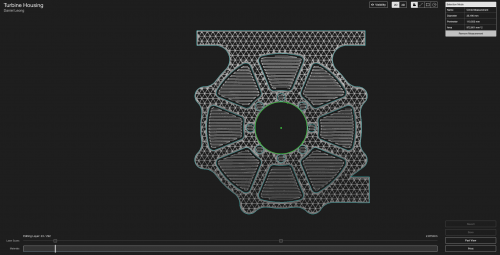
タービンボディはMark Twoに収まりますが、レーザーベース寸法検証機能を持つMark Xを選択。2つのレーザースキャンを設定:ベアリングハウジング嵌合面の検査とキャビティ直径の検証。プリント中、各スキャンがEigerでチェックされ、寸法誤差わずか0.0004インチ——公差内に収まることを確認。
次のステップ
プリント完了後、ヒートセットインサートを設置しアルミベアリングハウジングをボルト締め。完成アセンブリ重量はわずか170gで、アルミ対応品570gと比較して70%の質量削減を達成。ハウジング検証後、ベアリングハウジングの設計とプリントに着手——詳細はパート2で。
このシリーズのパート2でベアリングハウジング設計を、Facebook、Twitter、Instagram、LinkedInでフォローして更なるアップデートをご覧ください。
3Dプリント
- FDM 3Dプリンティング設計を最適化する10のエキスパートヒント
- 金属3Dプリント応用:高度なユースケース - パート2
- 3Dプリントテスラタービンの設計 - パート1:Markforgedでハウジングを再現
- インプロセス検査:3Dプリント部品品質を高める
- 産業グレードOnyxで完全3Dプリントショックアブソーバーを設計 - 驚きの多機能性を実証
- 生産現場を変革:Markforged 3Dプリントスプールディスペンサーの革新
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリントエンジン部品の高度検査戦略-第3部
- GD&Tにおける円筒度:精密な真円度と真直度の実現