



FDM 3Dプリンティング設計を最適化する10のエキスパートヒント

溶融積層造形(FDM)はホビイスト、サービスビューロー、OEM問わず、依然として定番技術です。予算内プロトタイピングでも機能部品生産でも、FDMは設計自由度と幅広い熱可塑性樹脂オプション(新興メタルフィラメント含む)を提供します。しかし、高精度と信頼性の高い造形には、技術の強みと限界を明確に理解することが不可欠です。
FDM造形プロセス
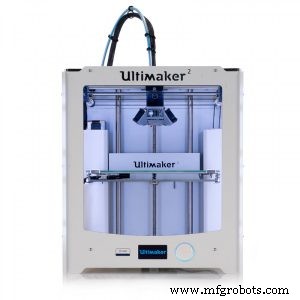
FDMは加熱フィラメントをノズルから押し出し、造形プレート上にレイヤーごとに積み上げてオブジェクトを構築します。各レイヤーは次のレイヤーが追加される前に固化し、堅牢な構造を形成します。仕上げは通常粗く——滑らかな表面には後処理が必要——が、適切な設計で欠陥を減らしワークフローを効率化できます。
FDMのための10の設計ガイドライン
1. 水密モデルを確保する
穴や隙間のない水密設計は造形可能性の必須条件。非水密STLファイルはスライシングで失敗します。RP Platformの自動バリデーターがこれらの問題を即座に検出し、時間節約とコストのかかる再プリントを防止します。
2. サポート構造を賢く計画する
急峻なオーバーハング、ブリッジ、中空セクション等の複雑フィーチャーにはサポートが必要。45度ルールを適用:垂直から45°以上傾くフィーチャーは崩壊防止のためサポート必須。サポート壁厚は1.2〜1.5mmに保ち、構造保持と材料使用量のバランスを取ります。
3. 適切な壁厚を設計する
壁厚はノズル径の2倍以上、最小1.5〜2mm。厚い壁は強度を高めるが、造形時間増と反りリスクも増大。頑強な壁が必要なら、ソリッド壁ではなくクロスハッチインフィルで材料節約を検討。
4. アンダーサイズホールを考慮する
FDMは設計より2〜4%小さな穴を造形しがち。直径10mmまでの穴は2〜4%オーバーサイズ設計で補正。精密部品なら少し小さめにプリントし、後でドリルや研磨で仕上げ。
5. FDM向けにネジ山を最適化する
鋭利なエッジと90°角を回避。29°(アクメ)ネジで最小ピッチ0.8mmを使用。ネジ穴は3mm以上で確実なプリントを確保。
6. 最小フィーチャーサイズを尊重する
彫刻ディテールは厚さ1mm以上、深さ0.3mm以上。柱とピンは最小直径2mmで造形可能。
7. フィレットと面取りを取り入れる
底面エッジの面取りは熱応力を分散し反りを低減。高応力箇所のフィレットは強度向上と、45°超オーバーハングでのサポート不要化を実現。
8. パーツを戦略的に配向する
配向は表面品質と強度に影響。上向き面を最良の仕上げに配置。曲面・傾斜フィーチャーを造形プレートと平行にし、ステッピングを最小化。穴は垂直配向でサポート回避。脆弱フィーチャーはXY平面と平行に配向し、より強いXY軸を活用。
9. 組み立てを考慮した設計
複雑モデルを複数パーツに分割すればサポート量削減、後処理容易化、造形時間短縮。後で組み立ててシームレスな仕上げに。
10. インフィルを賢く選択する
インフィルは材料使用量とパーツ強度を決定。プロトタイプなら低インフィル(10〜20%)でコスト削減、機能最終用途なら40〜60%以上が一般的。強度要求と材料消費・造形速度のバランスを取る。
まとめ
FDMはラピッドプロトタイピングと機能生産の両面でコスト効率の良いルートを提供。スライシング前にこれらの設計原則を組み込めば、試行錯誤を減らし、材料廃棄を削減し、造形信頼性を向上できます。
3Dプリント
- 電源装置の寿命を延ばす6つのエキスパートヒント
- アプリを忘れられないものにする5つの実証済みプロダクトデザイン原則
- SLS 3Dプリントを安全に洗浄するための5つの重要ポイント
- 次回FDMプリントで見事なカラー結果を得る方法
- FDM 3Dプリント設計のエキスパートヒント:精度と効率を高める
- 効率的な製造のために避けるべき一般的な設計落とし穴
- 倉庫設計の極意:24人の専門家が語る効率的レイアウトの鍵
- 産業機器信頼性を高める4つの必須マシンメンテナンスヒント
- 3Dプリンター導入前に押さえるべき6つの必須評価項目
- コンパクトトラックローダーを選ぶ5つのメリット:次回プロジェクトの最適解
- フレーザークレーン(Frasier Crane)を選ぶべき5つの理由