



3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
Design for 3D Printingシリーズ第3弾では、プリント時間を数時間短縮し、材料廃棄を減らす実践的戦術を明かします。パート1と2をお見逃しの方は、今すぐお読みくださいで全体像を把握できます。
なぜ3Dプリントは往々にして遅いのか
添加製造は試作とカスタム機械加工で大幅な時間短縮をもたらせますが、本質的に多くのシナリオで減法製造より遅いです。しかし、適切な設計選択により、品質を犠牲にすることなくFFF(溶融フィラメント造形)プリントを劇的に加速できます。
プリント時間を増やす主要因
時間を駆動する要因を理解することが最適化への第一歩です。以下では各要因を分解し、影響を緩和する方法を説明します。
大きな表面積
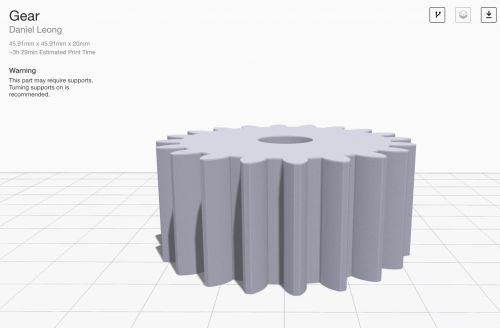
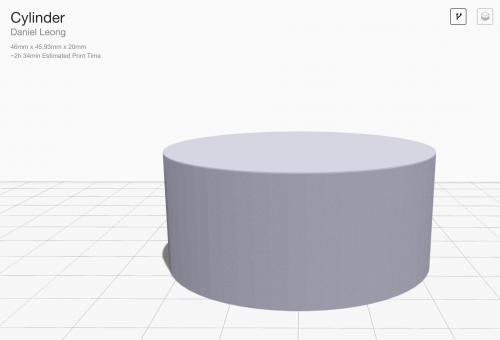
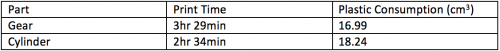
追加の壁はすべてプリントヘッドの減速を強制します。小さなギアが、表面積が大きければ大きなシリンダーより長いプリント時間を要することがあります。経験則:壁厚を最小限に抑え、速度が重要な場合は不要なディテールを避ける。
サポート材料
サポートはプリントに長く遅い動きの壁を追加し、しばしば他のどの要因よりも時間を消費します。以下の戦略でサポート時間を削減:
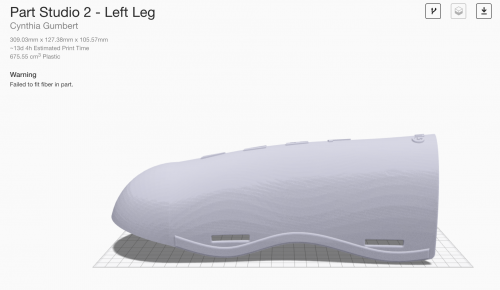
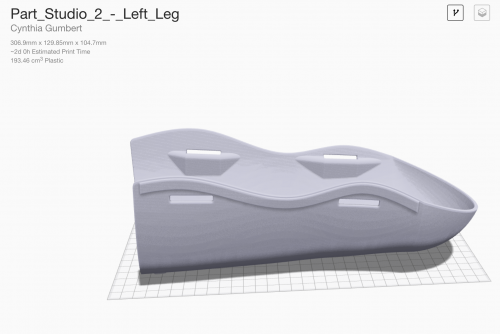
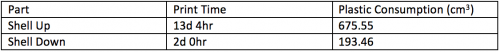
- パーツの再配向。 単純な反転で、13日間のプリントをわずか2日に短縮可能。例:スキーシンガードの配向。
- オーバーハングを制限。 Onyxで45°以下(ナイロンで30°以下)にオーバーハング角度を抑え、自動サポート配置を回避。
- プリント面を意識した設計。 設計段階で最適な配向を決定し、オーバーハングをプロアクティブに制御。
- 複雑パーツを分割。 単一形状をサポート不要でプリント可能な2つ以上のピースに分割し、Loctite 401で再組み立て。
層高さ
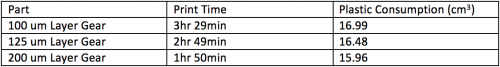
層高さは解像度と時間のトレードオフです。デフォルトの100μmは仕上げが細やかですが、200μmに倍増すればプリント時間を半減でき、表面品質の低下は控えめ——非クリティカルな迅速ビルドに最適です。
3Dプリント向け設計
すべてのパーツをプリントしたくなりますが、シンプルなシャフトなど多くのコンポーネントは機械加工の方が適しています。添加工法で真に恩恵を受ける形状のみをプリントすることで、プリント時間を削減し、不必要な複雑さを回避できます。
プリント失敗の防止
すべての失敗プリントは時間と材料を浪費します。以下で失敗を軽減:
- 一貫したベッドレベリング。
- 定期的なユニットテストで問題を早期発見。
- 適切な材料管理(在庫レベル、フィラメント健全性)。
効かないもの:スピードホール
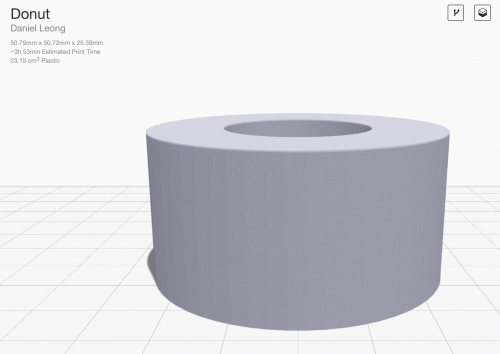
穴を追加すると材料は減らせますが、往々にして表面積が増え、時間が増加します。大きな中央穴のあるドーナツ形状パーツは、ソリッドなものより実際に10%長くかかります。
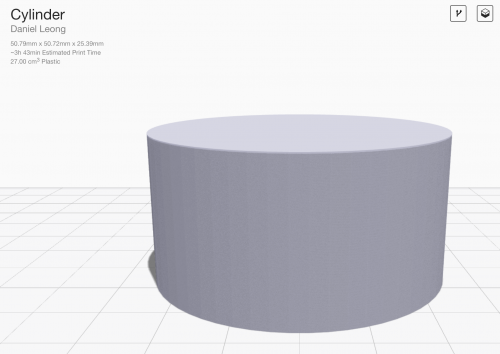
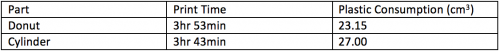
結論
3Dプリントの時間短縮は文脈に強く依存します。上記戦術——表面積最小化、サポート管理、層高さ調整、必要なもののみの設計——を適用することで、ほとんどのプロジェクトでプリント時間の一貫した削減が見込めます。
実際にお試しください。 無料Eigerトライアルに登録し、ワークフローを自動最適化するクラウドベーススライシングを体験してください。
Facebook、Twitter、Instagram、LinkedInでフォローして、さらなるエキスパートヒントを入手しましょう。
3Dプリント
- FDM 3Dプリントの手軽な後処理
- メタル3Dプリント部品を最適化するための主要設計原則
- 成功する3Dプリントのための4つの主要設計原則
- 3Dプリンティング:ラピッド・プロトタイピングから本格的な最終部品生産へ
- マルチマテリアル3Dプリント用マルチボディSTLファイルの作成方法
- 3Dプリント配向マスター:表面仕上げ、強度、サポート効率の最適化Tips
- Carbon DLS™ 3Dプリント成功のためのエキスパート設計ガイド
- 製造しやすい設計(DFM)マスター:パート2 – 公差とフィーチャー最適化
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- ガラスプリントベッドが優れた3Dプリント結果をもたらす理由
- パート1:高性能遠心コンプレッサーの重要なクーラー設計考慮事項