



3Dプリントパーツを彫刻フィラーで素早くラベル付け:実証済みの簡単手法
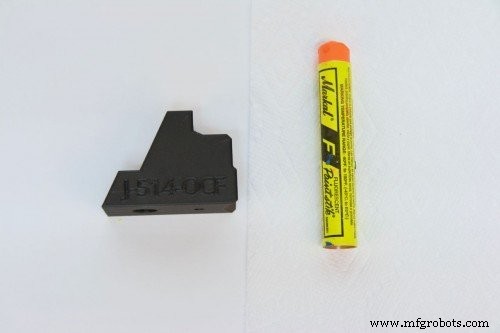
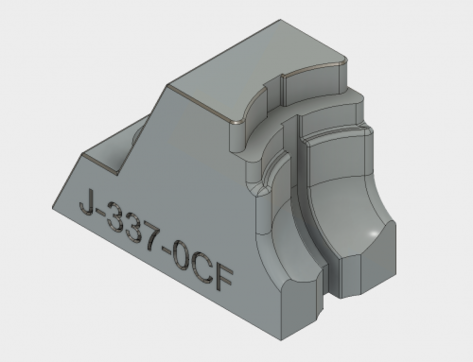
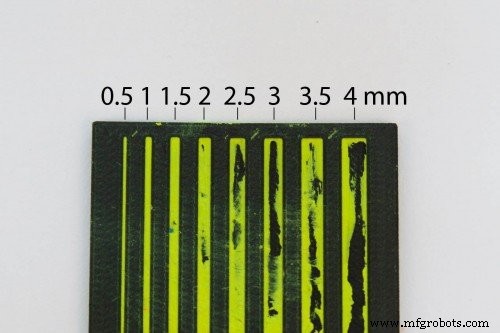
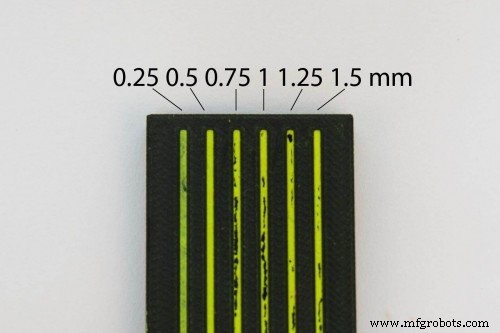
製造現場では、工具や治具の明確なラベル付けが迅速な識別と効率的なワークフローに不可欠です。3Dプリントパーツを塗装や染色で着色することは可能ですが、読みやすい文字やハイライトトリミングを追加するには時間がかかります。業界で実証されたシンプルなトリックとして、彫刻フィラー(engraver filler)を用いてエッチングや彫刻された文字・図形を数秒で着色する方法があります。以下、プロフェッショナルで目を引くラベルでパーツを仕上げる手順を解説します。 彫刻フィラーはエッチングを埋めて色とコントラストを与えるワックスベースの物質です。ボウリングボールの鮮やかなロゴが典型例です。工具用途には蛍光タイプを推奨します。ほとんどの色・材質に対して際立つ視認性を得られます。当社が使用したフィラーはボウリングボール向けですが、幅広い3Dプリントポリマーで同等の性能を発揮します。 成功するラベルの鍵は彫刻そのものです。CADソフトで目的の文字やアイコンをパーツモデルのネガティブスペースとして切り出します。フィラーはこの凹部のみに充填されます。切り込みの深さと幅に注意してください: 幅が広すぎるとフィラーが擦れ落ちやすく、深すぎると複数回の塗布が必要になります。テストでは0.5〜1 mm幅が最適で、特にネオンや蛍光フィラーなら薄い部分でも視認性が保たれます。 プリント時、彫刻を上面または側面に配置し、底面にサポート材がつかないようにします。底面彫刻が避けられない場合はエッジに面取りを追加し、サポートなしで造形できるようにします。 清潔で乾燥した表面に、フィラースティックをパーツ全体に軽くこすりつけます。この最初のパスでフィラーが彫刻の隅々まで届きます。次に彫刻部分に集中し、前後にブラッシングしてワックスを凹部へ滑り込ませます。 ペーパータオル(頑固な残留物には濡らしたもの)で表面を拭き取ります。フィラーは凹部のみに残り、周囲は綺麗になります。このステップは迅速で、ラベルを曇らせるバルク材を除去します。 フィラーが定着したら、ラベルの均一な被覆を確認します。結果は機能性と美観を高めるクリーンで耐久性のあるマークです。この手法は短納期の生産、プロトタイピング、時間と明確さが優先されるあらゆる場面に最適です。 彫刻フィラーは短期使用や低摩耗用途に最適です。ワックス質のため繰り返し摩擦で摩耗し、温度感受性があります(一般的に-45℃〜60℃)。高温環境や頻繁に扱われるパーツには、レーザー刻印やサーモグラフィックインクなど代替ラベル手法を検討してください。 この技術を貴重なお客様から学び、コミュニティに共有できることを嬉しく思います。ご意見や先進的なプリントソリューションのご相談はお気軽に。サンプルパーツをご注文いただき、違いを体験してください。
1. 適切な彫刻フィラーを選ぶ
2. CADで彫刻を設計する
3. パーツをプリントする
4. 彫刻フィラーを塗布する
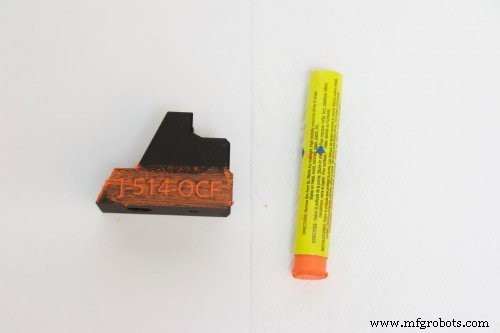
5. 余分なフィラーを除去する
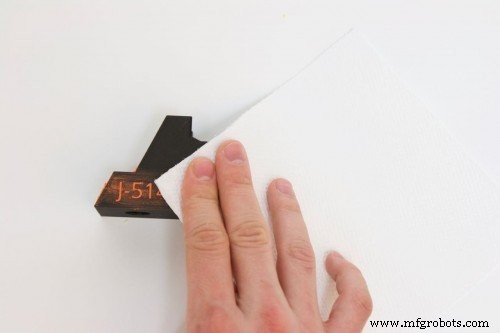
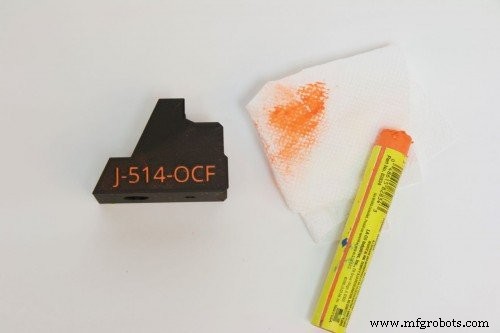
6. 検査と使用
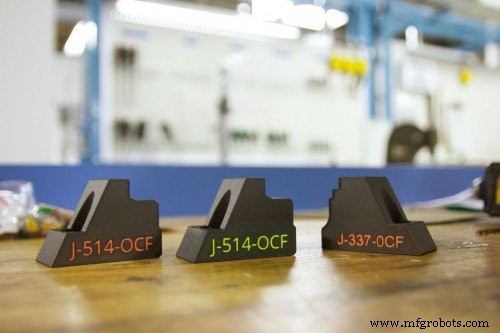
7. 実用的なヒントと制限
3Dプリント
- SLS 3Dプリントを安全に洗浄するための5つの重要ポイント
- 次回FDMプリントで見事なカラー結果を得る方法
- SLAプリントの後処理マスター:洗浄からプロフェッショナル仕上げまで
- 金属3Dプリンティングが航空宇宙・自動車向け軽量部品に革命をもたらす理由
- 社内生産: Fuse 1が自らのパーツをプリント
- 金属3Dプリント応用:試作とツーリング - パート1
- インプロセス検査:3Dプリント部品品質を高める
- AW Miller設計カスタムソフトジョー:ラピッドプロトタイピング成功事例
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- クリティカル部品故障を予測して収益を拡大