



ヒートセットインサート設置ガイド: 強力で信頼性の高い3Dプリントネジ山を実現
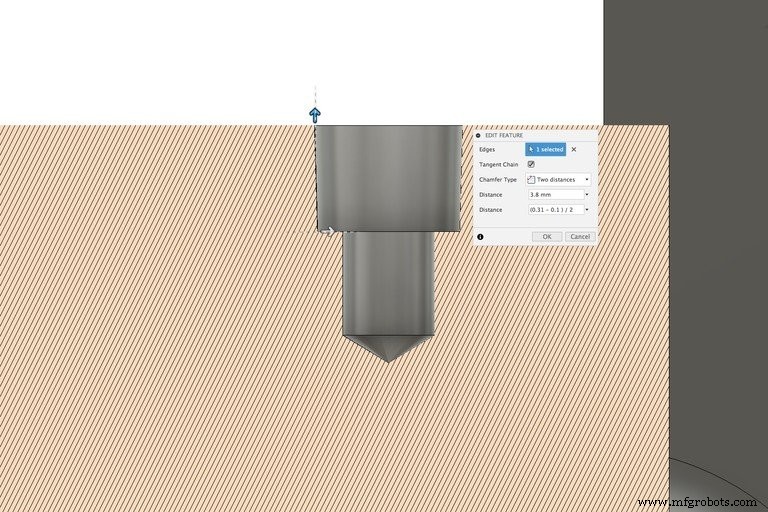
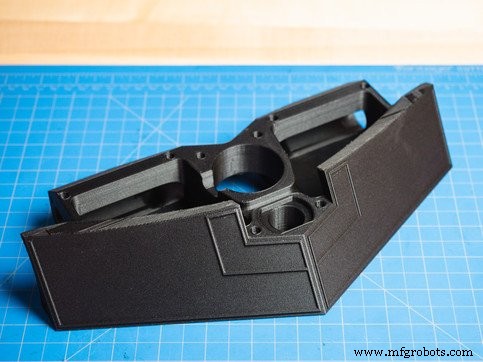
ネジ付きコネクター、穴、ボルトジョイントは製造するほぼすべてのエンジニアリングパーツの基盤です。3Dプリントパーツで作業する際、ネジ山品質が組み立て耐久性に直結します。従来のプラスチックネジ山—プリントまたは手動タップのいずれも—は剥がれや摩耗しやすく、金属ネジ山は高性能アプリケーションに必要な強度と寿命を提供します。通常真鍮製で予め内部ネジを持つ金属ネジインサートは、堅牢な解決策です。ノール加工された外面が周囲材料と噛み合い、引き抜きとトルクアウト力に抵抗します。 熱可塑性3Dプリントではヒートセットインサートが推奨されます。設置時にポリマーが溶融・リフローしインサート周囲で局所的に強化された結合を形成、他インサートタイプと比較して引き抜き・トルク定格を大幅に向上させます。 米陸軍の主要訓練基地に関する最新のお客様成功事例をお読みください。 パーツを固定するハードウェアを選択。インサートサイズは空洞周囲の材料厚に依存; 2mm(0.078インチ)未満なら小型インサート選択。ベンダー推奨空洞寸法を確認。例ではM3インサート使用、仕様: CADプログラムのスケッチツールで各穴の正確な位置をマーク。 穴ツールでインサート大径(A)と推奨深さに合うザグリを生成。ネジクリアランス用リリーフ穴が必要ならザグリ底からさらに延長。 ザグリの下部外側エッジに距離-距離面取りを適用。最初の距離にザグリ高さ、2番目に「>(A-B)/2」を用い、必要な小径テーパー(B)を実現。 設計確定後パーツをプリント。 はんだごて通電し650–750°F(343–399°C)到達待機。この温度域で熱可塑性樹脂が溶融しつつ材料劣化なし。 インサートを空洞中心に配置。こて先をインサート中心に合わせ軽く圧力。インサート加熱でプラスチック溶融・流動し、インサートが空洞へ沈み込み。インサート完全着座とパーツ上面がインサートヘッドとフラッシュになるまでこてを接触維持。大型インサートならやや長めに加熱。 全インサート着座後、数分冷却。ポリマーがインサート周りで完全固化することを確保。この時間で未着座インサート調整も可能。 ヒートセットインサートは優れた引き抜き抵抗を提供しますが、パーツ反対面に配置すると更なる荷重容量向上が可能。インサートに荷重がかかるとテーパーがザグリテーパーと噛み合い、力をより均等に分散。空洞周囲に連続ファイバー補強を追加すると、荷重下での壁変形を防止しこの効果を増幅します。 無料サンプルパーツで素材強度と耐久性を評価するにはお問い合わせください。3Dプリントにおけるネジ付きコンポーネント
米陸軍事例
ヒートセットインサートの設計と設置
必要なもの
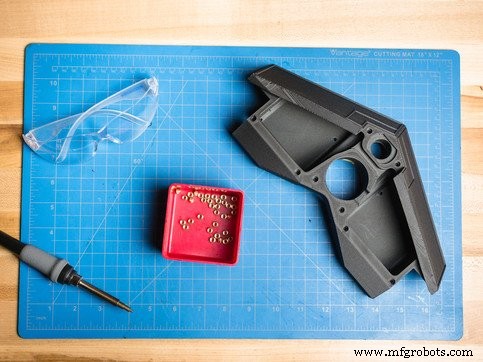
1. ボルトサイズと対応インサート選定
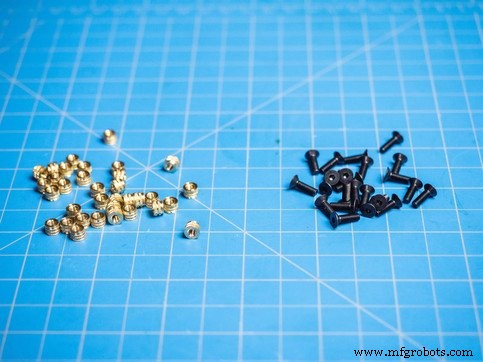
2. 穴位置のスケッチ開始点作成
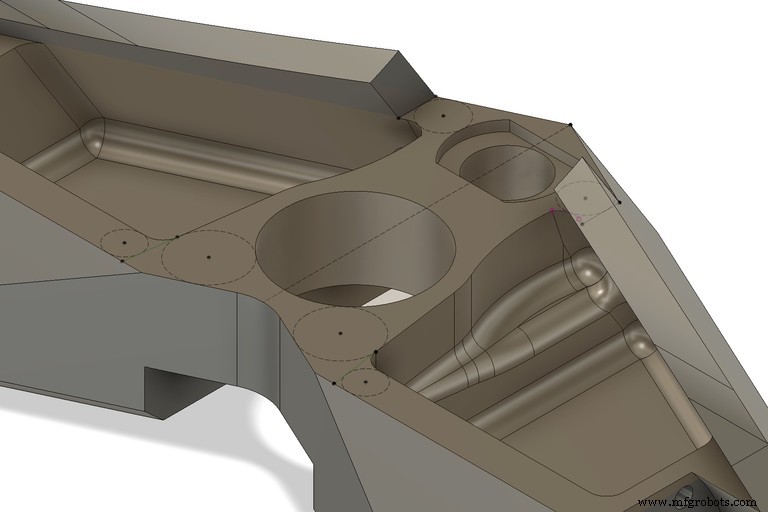
3. ザグリ穴作成
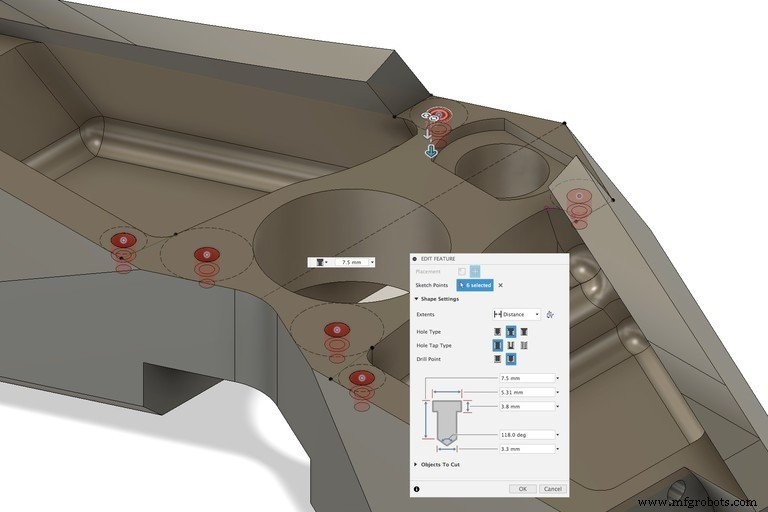
4. 内径エッジに面取り
5. パーツプリント
6. はんだごて加熱
7. 各インサートを空洞へ圧入
8. パーツ冷却待機
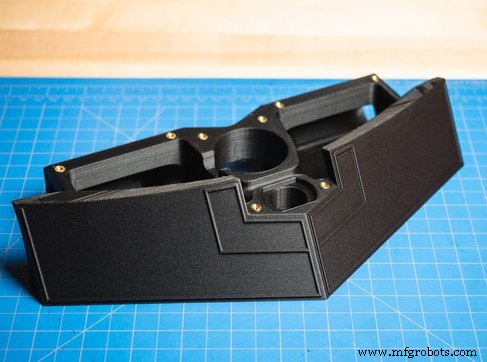
ネジ接合強度の更なる向上
3Dプリント
- インサート成形 vs オーバーモールディング:適切なプラスチック加工技術の選択
- インサート成形解説:多材料生産の効率化とコスト削減
- Carl Calabria氏によるMark One 3Dプリンターへのインサート設置エキスパートガイド
- 熱管理の最適化:高度なヒートシンクPCB設計
- 熱処理マスター:工具鋼の焼入れと焼戻し
- プラスチックヒンジが現代用途で選ばれる5つの理由
- セットスクリュー(頭なしネジ)完全ガイド:設計、違い、用途
- フライス盤を旋盤に転用:金属加工者のための簡単ステップ
- チタン合金熱処理:強度、安定性、プロセス制御の最適化
- チタン熱交換器:エネルギーと海洋用途での優れた性能
- C# usingステートメント完全ガイド:名前空間インポート、エイリアス、静的ディレクティブ