



高強度3Dプリントインサート:耐久性と精度を両立する組み立てソリューション
積層造形には、パーツセットを一度のプリントで造形できる、ネジ山のような複雑な形状を造形できるなど多くの利点があります。しかし後者の場合、プラスチック製ネジ山は変形して寸法精度を失ったり、破損したりするため、定期的な組み立て・分解には適しません。
3Dプリントで特定タイプのパーツを製造する際、着脱可能なパーツを作るため、または大型要素の永久固定を確実にするため、強力な接合手段が必要になるケースが数多くあります。
従来技術で製造された機械部品が、積層造形パーツのサポートとなります。特にパーツ接合において、インサート(インサートナット)が注目されます。
インサートとは
プリント中にナットを組み込む代替手段として、金属インサートを使用します。金属インサートは穴に挿入してパーツにネジ山接続を提供するスレッド付きファスナーです。
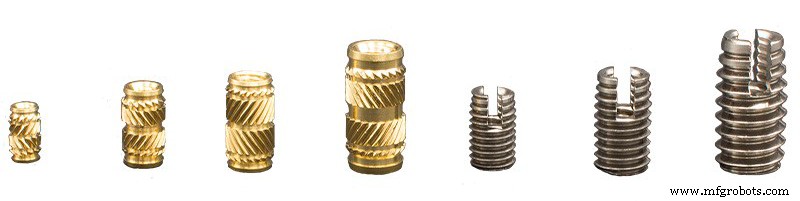
画像1:インサート。出典:Filament2print。
最適なインサートタイプ選定には2つの重要な要素があります:引き抜き抵抗とねじれ抵抗。
引き抜き抵抗は、ネジを締め付けた際にインサートがハウジングから抜け出す抵抗。インサート長を長くすることで向上可能。
- ねじれ抵抗は、ネジ締め時にインサートが自ら回転することへの抵抗。インサート径が大きいほどトルク容量が大きくなり、パーツへのクランプ面積が増えるため。
一般的に、インサートの直径とサイズ(メーカー技術データシート参照)、**両方の材質(インサート材質と設置先プラスチック材質)を考慮**します。金属、木材、プラスチック等、あらゆる材質向けの多様なインサートがあります。インサート製造で最も一般的なのは真鍮ですが、ステンレス鋼(耐食性)やアルミニウム(軽量)も登場しています。
FDM(熱可塑性材料で造形)ではほぼあらゆるタイプのインサートが適合しますが、SLA(熱硬化性材料使用で、プリント後は熱や圧力で変形不可)ではセルフタッピングまたはヘリコイルインサートのみ設置可能です。
FDMではほぼあらゆる材質のインサートが使用可能ですが、設置手順はSLAパーツより常に問題が多いことを強調しておきます。これはパーツの非等方性によるもので、常温挿入インサートに対して圧力がかかるとパーツが剥離するためです。
インサートには多くのタイプがあり、一般的な分類は挿入方式によるものです。
インサートの種類
熱挿入: 低温で溶融する熱可塑性材料で使用。手順は簡単で、はんだごてやその他熱源(Modifi3D Proなど)でインサートを伝導加熱します。インサート外径よりわずかに小さい径の穴がパーツに必要。挿入ツールを用い、圧力を制御しながら(穴周囲のプラスチックを溶かしすぎないよう注意)、インサートを穴の縁に押し当ててプラスチックを拡張させます。冷却時にインサートはプラスチック繊維の間に固定されます。パーツとインサートの両縁が同レベルになったら正しい位置です。正しく配置すれば、引張強度15kg、ねじり強度2.5kgを達成可能。また、熱挿入インサートは両端が開いているため貫通穴とみなせ、ネジがインサート長より深く挿入される場合でも長さが制限になりません。
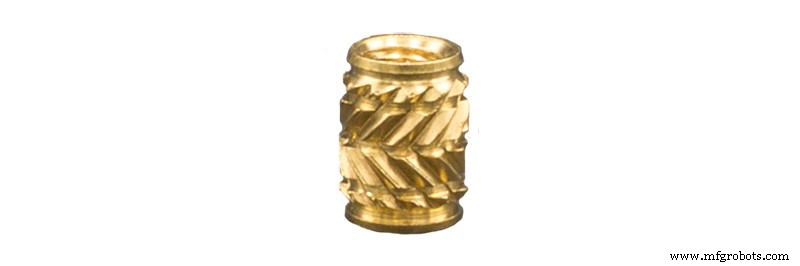
画像2:熱挿入インサート。出典:Filament2print。
圧入: 圧入インサート(リベットタイプ)は、リベットと同径の穴が必要。設置は非常に簡単で、あらゆるリベットと同様、圧入ツールで押し込むだけ。前例と同様、両縁が同レベルになれば正位置。設置時にパーツが穴付近で潰れないよう、インサートを適切に圧入することが極めて重要。
セルフタッピング: SLSやレジン3Dプリントで使用される、非常に高温で溶融する、または加熱時に安定した挙動を示さない材料に最適。内部・外部ネジを備え、設置が容易。ensatタイプのタッピングツールで設置。パーツにはインサートと同一公称径の穴が必要。設置時にプラスチックにネジ山を切るため、熱挿入インサートよりはるかに高い応力に耐える組み立てが可能。また、ステンレス鋼製で、耐摩耗性と過酷環境耐性に優れます。
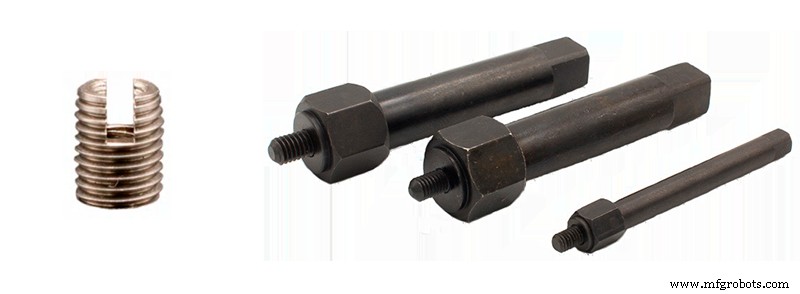
画像3:セルフタッピングインサートとツール。出典:Filament2print。
ヘリコイル: セルフタッピングインサート同様、2つのネジを持ち同様に機能。ワークの穴は選択したヘリコイルの規格に合わせて寸法設定。設置には、まずタップで穴にネジ山を切り、ツールでインサートを設置。最後に、設置ツールのストッパーとなるインサート底部の小さなフランジを折り取ります。これらのインサートは安価ではありませんが、外観と実用性は顕著です。
推奨事項
穴径については、3D設計と実パーツの間に寸法バラツキがあるため、設計時に穴に公差を適用する必要があります。また、ネジの突き出し長も考慮し、インサート設置に十分な穴深さを確保。設計関連では壁厚も考慮し、穴加工時にインフィルに達しないよう十分な値を設定。
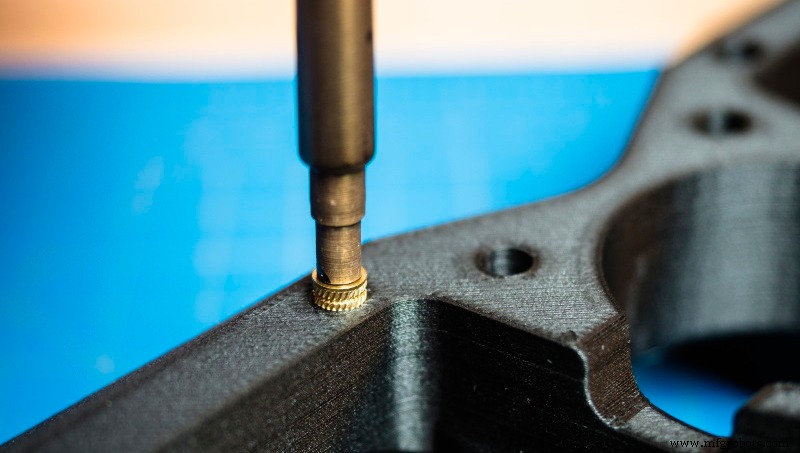 画像4:熱によるインサート挿入。出典:Markforged。
設置に関しては、位置決めと作業速度の確保が重要。インサートをできるだけ穴の中心に、垂直に配置すること。これは熱挿入、圧入、ネジ込みいずれのインサートにも適用され、斜め挿入はネジ山破損や、後続の接続ネジの不正確な挿入を招きます。パーツはプラスチック、インサートは金属であることを意識し、金属の硬度がプリントパーツを傷つけないよう、穴壁を傷めない速度で作業してください。
ご存知の通り、3Dプリントは絶賛進化中であり、このようなソリューションこそが、より複雑で、産業ニーズに精密に応えるパーツを得る際の差別化要因となります。
3Dプリント
- PolyJet 3Dプリントをマスターする:精度、ディテール、多用途アプリケーション
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- 4Dプリント徹底解説:適応型・時間応答型製造の未来
- 3Dプリントの誤解を解く:3つのよくある誤認識
- ヒートセットインサート設置ガイド: 強力で信頼性の高い3Dプリントネジ山を実現
- 3DプリンティングのABC:積層造形が現代産業をどう形作るか
- 3Dプリンティング vs CNC加工:プロジェクトに最適なのはどちら?
- 金属3Dプリンティング完全ガイド:SLMとDMLSの違いから設計・材料・後処理まで
- SLA 3Dプリンティング完全ガイド:プロセス、メリット、用途、材料選定
- SLS 3Dプリントの理解:選択的レーザー焼結が耐久性のある部品を作る仕組み
- 3Dプリント用環境配慮型生分解性材料:持続可能なソリューション