



プロジェクトに最適な3Dプリンティングプロセスを選ぶ方法
はじめに
3Dプリンティング、または積層造形は、複数のプロセスを包括する総称です。各3Dプリンティングプロセスにはメリットと制約があり、それぞれが特定の用途に適しています。
本記事では、ニーズに合った適切な3Dプリンティングプロセスを選択するための、使いやすい複数のツールを提供します。以下のグラフと表をクイックリファレンスとして活用し、設計要件を最も満たすプロセスを特定してください。
プロセス選択を以下の3つの異なる角度からアプローチします:
- 必要な材料がすでに決まっている場合
- 最終部品の特性(物理的・視覚的)がすでに定義されている場合
- 特定のプロセス能力(精度、造形サイズ等)が求められる場合
本記事の情報を読者が実践的に活用でき、常に進化する3Dプリンティング環境で常に適切な判断ができるよう、いくつかの高レベルな一般化を導入しています。これらは各セクションで必要に応じて説明します。
材料からプロセスを選択
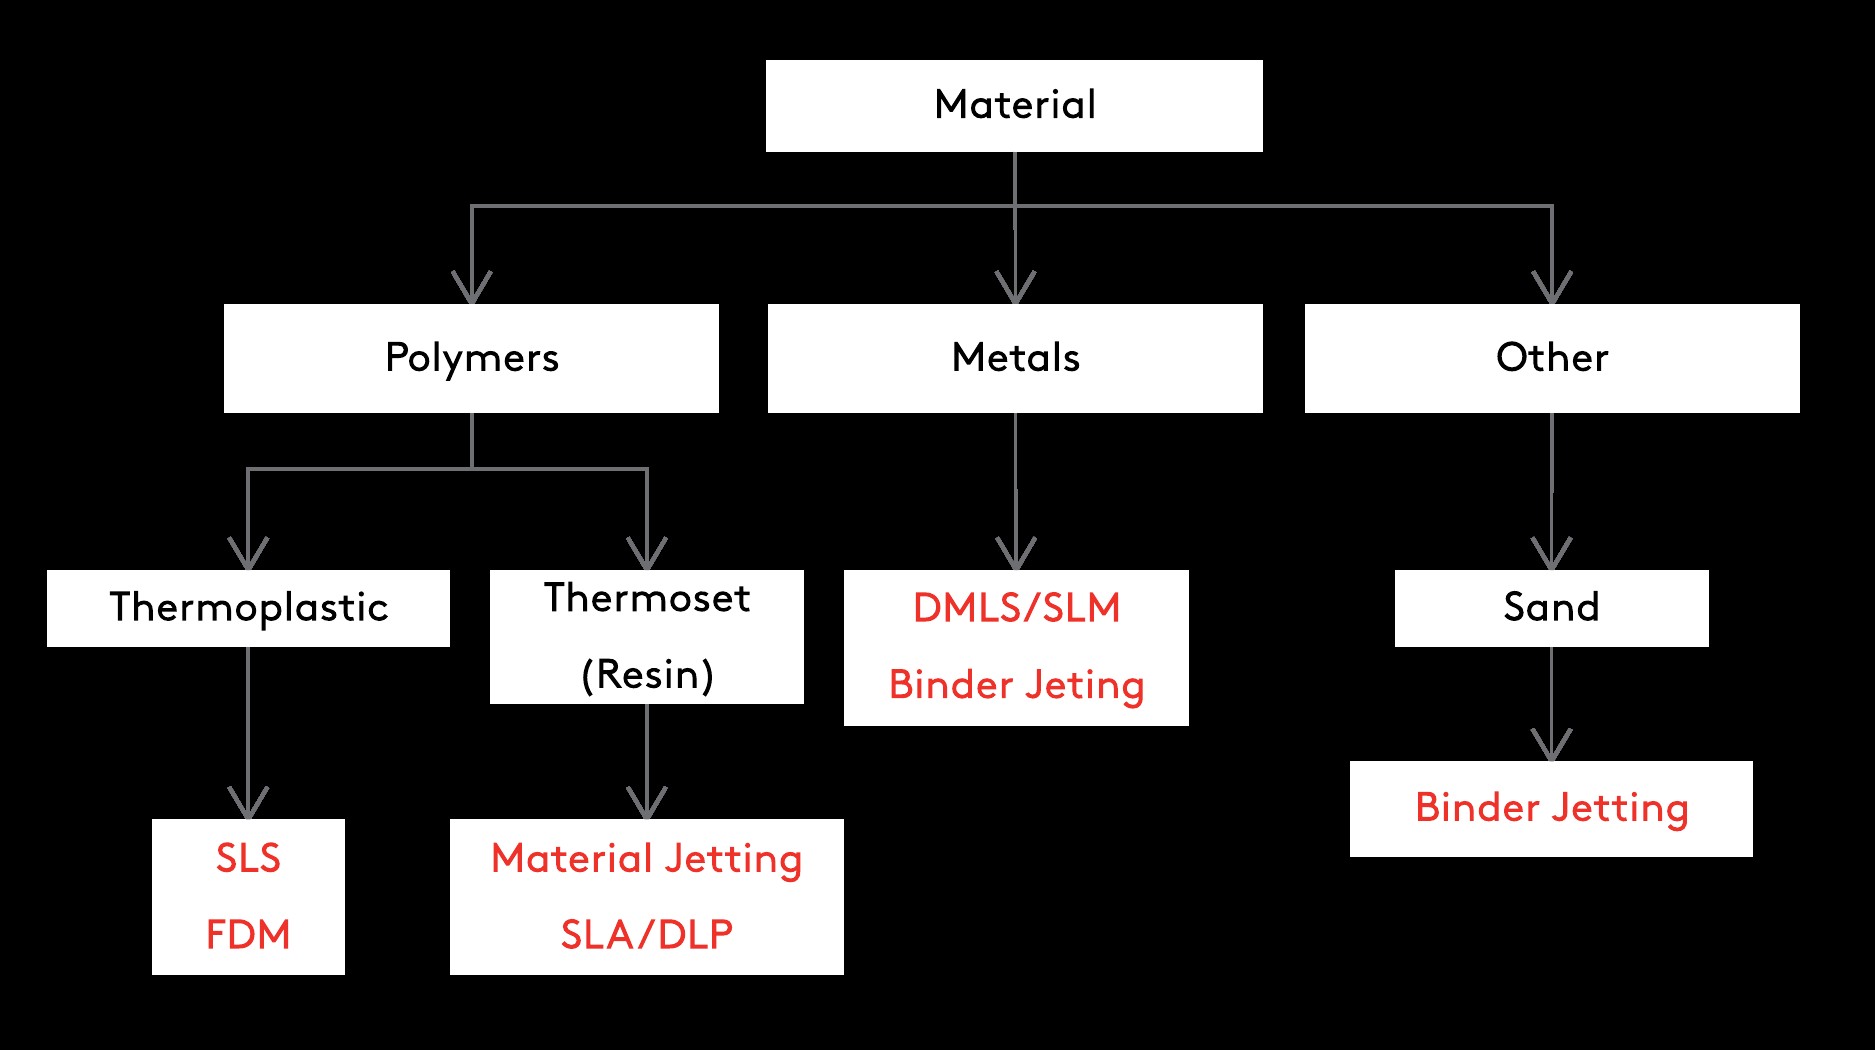
3Dプリンティング材料は、使用するプロセスに応じてフィラメント、粉末、レジンの形で提供されます(依存関係あり)。ポリマー(プラスチック)と金属が2大材料グループであり、セラミックスや複合材なども利用可能です。ポリマーはさらに熱可塑性と熱硬化性に分類されます。
必要な材料が決まっていれば、プロセス選択は比較的容易です。同じ材料で造形できる技術は限られているため、その場合の選択は通常、コストと特性の比較になります。
熱可塑性ポリマー
熱可塑性ポリマーは、最終部品製造や機能試作など、機能的用途に最適です。
優れた機械的特性と高い衝撃・耐摩耗・耐薬品性を持ちます。カーボン、ガラス、その他添加剤を充填して物理特性を強化することも可能です。ナイロン、PEI、ASAなどのエンジニアリング熱可塑性材料は、産業用途の最終部品製造に広く使用されています。
SLSは機械的・物理的特性と寸法精度に優れますが、FDMはより経済的でリードタイムが短いです。
| 代表的な3Dプリンティング熱可塑性材料 | |
|---|---|
| SLS | ナイロン(PA)、TPU |
| FDM | PLA、ABS、PETG、ナイロン、PEI(ULTEM)、ASA、TPU |
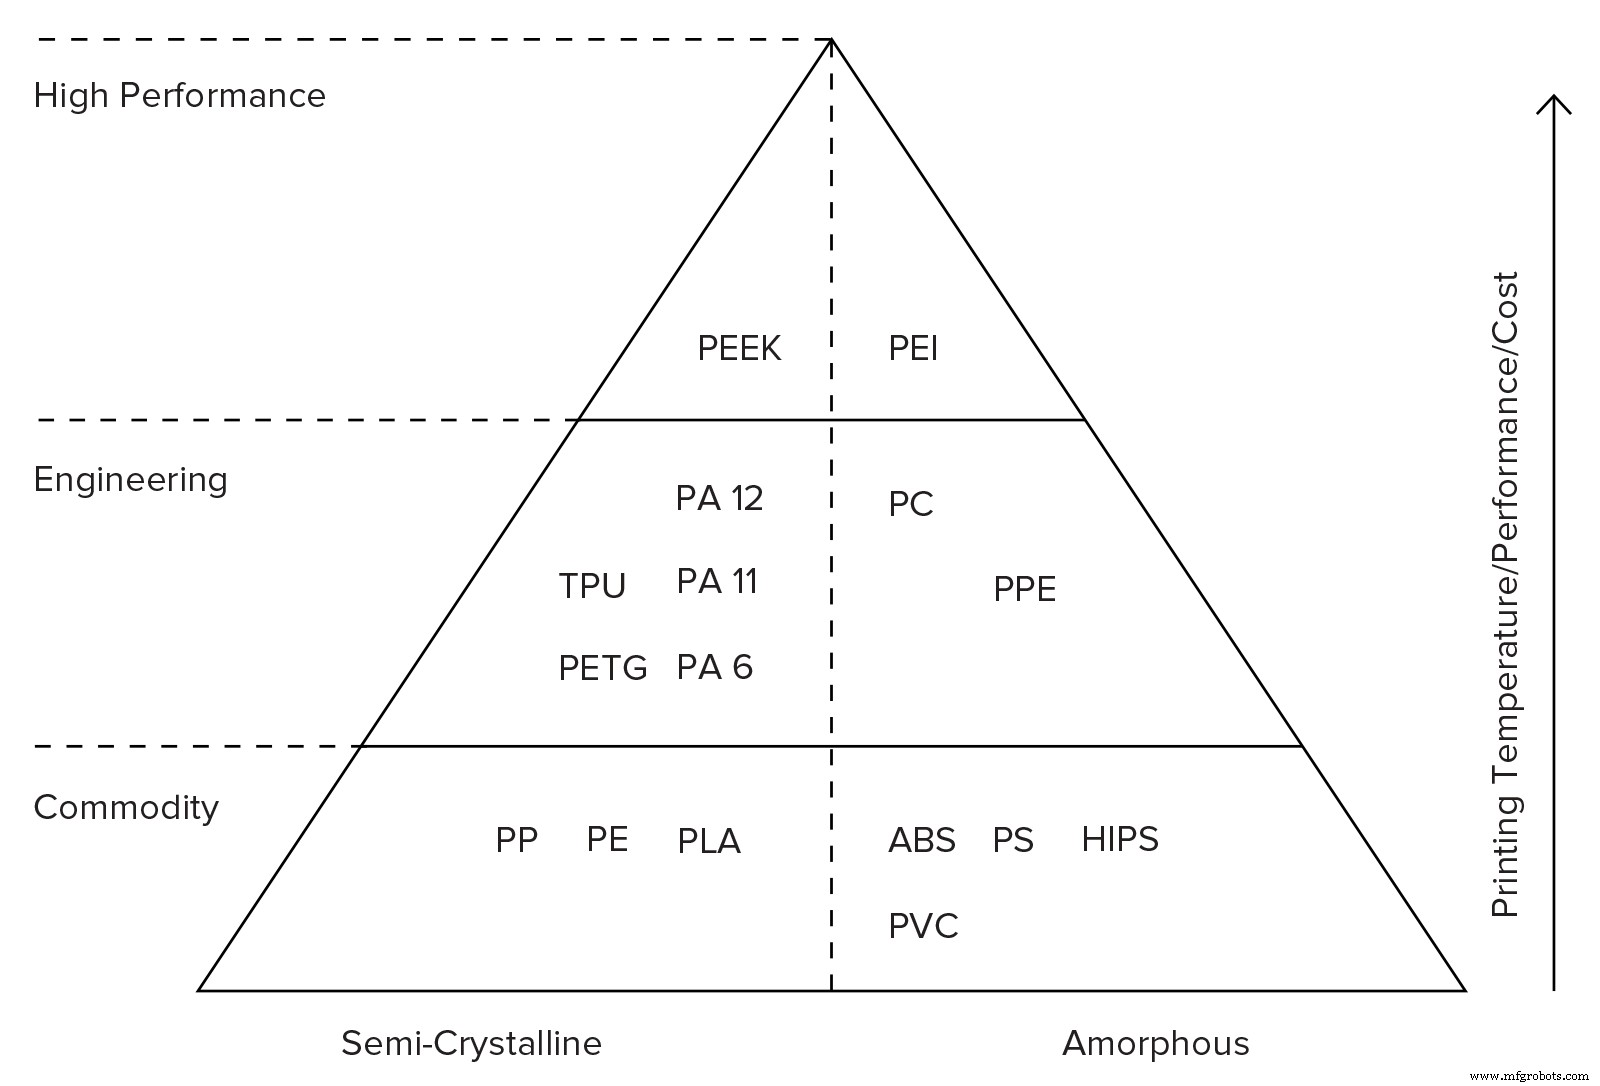
以下のピラミッドは、3Dプリンティングで一般的な熱可塑性材料を示しています。経験則として、ピラミッドの上位にある材料ほど機械的特性が優れ、一般的に造形難易度(コスト)が高くなります:
熱硬化性樹脂(レジン)
熱硬化性樹脂(レジン)は、美観が重要な用途に適しています。射出成形並みの滑らかな表面と微細ディテールを実現できるためです。
一般的に高剛性ですが、熱可塑性より脆いため、機能的用途には不向きです。エンジニアリング用途向け(ABSやPPの特性を模倣)や歯科用インプラント向けの特殊レジンも利用可能です。
マテリアルジェッティングは、優れた寸法精度と一般的に滑らかな表面を実現しますが、SLA/DLPより高コストです。両プロセスは類似の光硬化性アクリル系レジンを使用します。
| 代表的な3Dプリンティング熱硬化性樹脂(レジン) | |
|---|---|
| マテリアルジェッティング | 標準レジン、デジタルABS、耐久性レジン(PPライク)、透明レジン、歯科用レジン |
| SLA/DLP | 標準レジン、タフレジン(ABSライク)、耐久性レジン(PPライク)、クリアレジン、歯科用レジン |
金属
金属 3Dプリント部品は優れた機械的特性を持ち、高温環境で動作可能です。3Dプリンティングの自由形状製造能力により、航空宇宙・医療業界での軽量化用途に最適です。
DMLS/SLMは優れた機械的特性と公差を持ちますが、バインダージェッティングは最大10倍安価で、より大型部品の製造が可能です。
| 代表的な3Dプリンティング金属材料 | |
|---|---|
| DMLS/SLM | ステンレス鋼、チタン、アルミニウム |
| バインダージェッティング | ステンレス鋼(青銅浸透または焼結) |
その他の材料
その他の材料も3Dプリント可能ですが、用途が限られるため広く普及していません。フルカラーのセラミックスやサンドストーン(バインダージェッティング)などが含まれます。
| その他の3Dプリンティング材料 | |
|---|---|
| バインダージェッティング | 砂、セラミックス |
プロのヒント
技術の積層性により、3Dプリント部品はしばしば異方性の機械的特性を持ち、Z方向で弱くなります。機能部品の設計時にはこの特性を考慮すべきです。
例として、SLSナイロンとバルクナイロンの特性比較についてはこちらの記事を参照してください。
ユースケースからプロセスを選択
選択プロセスの早い段階で、主要な設計考慮事項が機能か視覚外観かを判断することは、最適なプロセス選択に大きく役立ちます。
経験則として、熱可塑性ポリマー部品は機能的用途に、熱硬化性樹脂は視覚外観重視の用途に適しています。
機能性重視
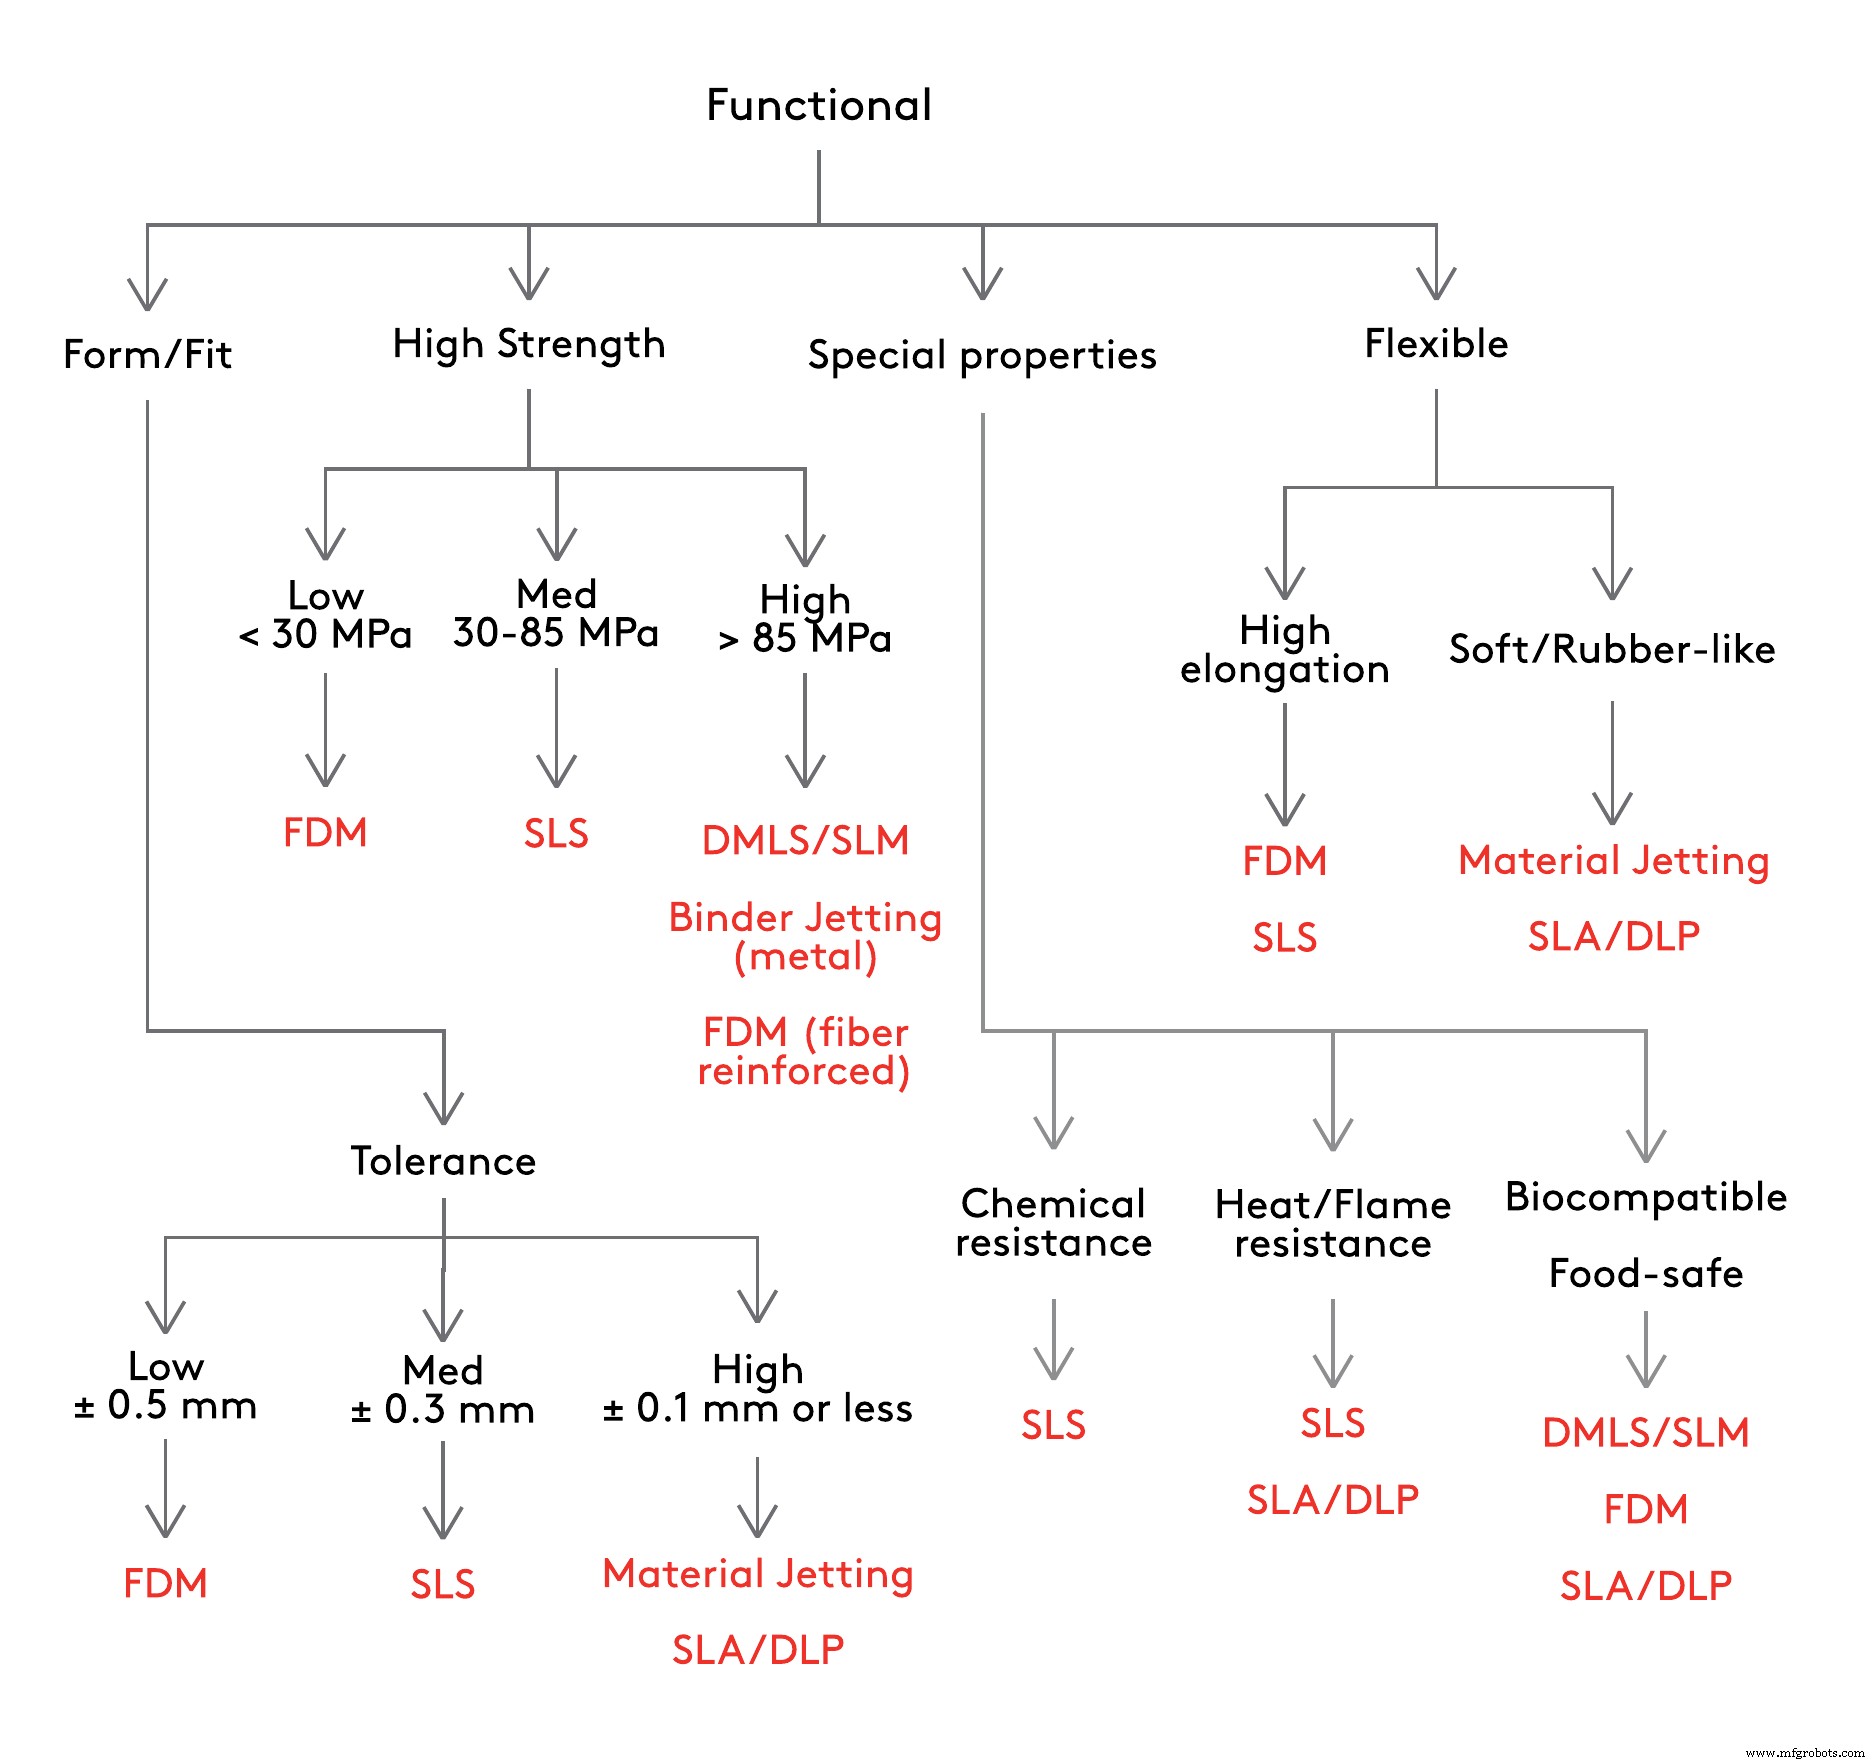
以下のフローチャートは、機能部品・試作の一般的な設計要件に基づき、最適な3Dプリンティングプロセスを特定するのに役立ちます。
詳細情報:
- 他コンポーネントと干渉する部品・試作を設計する際は、必要な公差レベルを定義することが重要です。経験則として、寸法精度の高いプロセスを選ぶとコスト増になります。別の選択肢として、3Dプリント後に重要寸法や微細フィーチャーを後加工(穴あけ、タップ加工など)で仕上げる方法があります。
- 全体的な部品強度は様々な機械的・物理的特性に依存します。選択を簡略化するため、材料引張強度を目安として使用できます。高強度・高剛性が必要な場合、金属3Dプリンティングまたは連続カーボンファイバー強化FDMが最適解です。
- 耐熱性、難燃性、耐薬品性、生体適合性、食品安全認証などの特殊特性を持つエンジニアリング3Dプリンティング材料が利用可能です。
- 柔軟性は、高破断伸び(TPUなど、SLSとFDMで利用可能)または低硬度(SLA/DLPとマテリアルジェッティングでゴムライク材料利用可能)のいずれかで定義できます。
視覚外観重視
視覚外観が主眼の場合、以下のフローチャートでプロセス選択を簡略化できます。
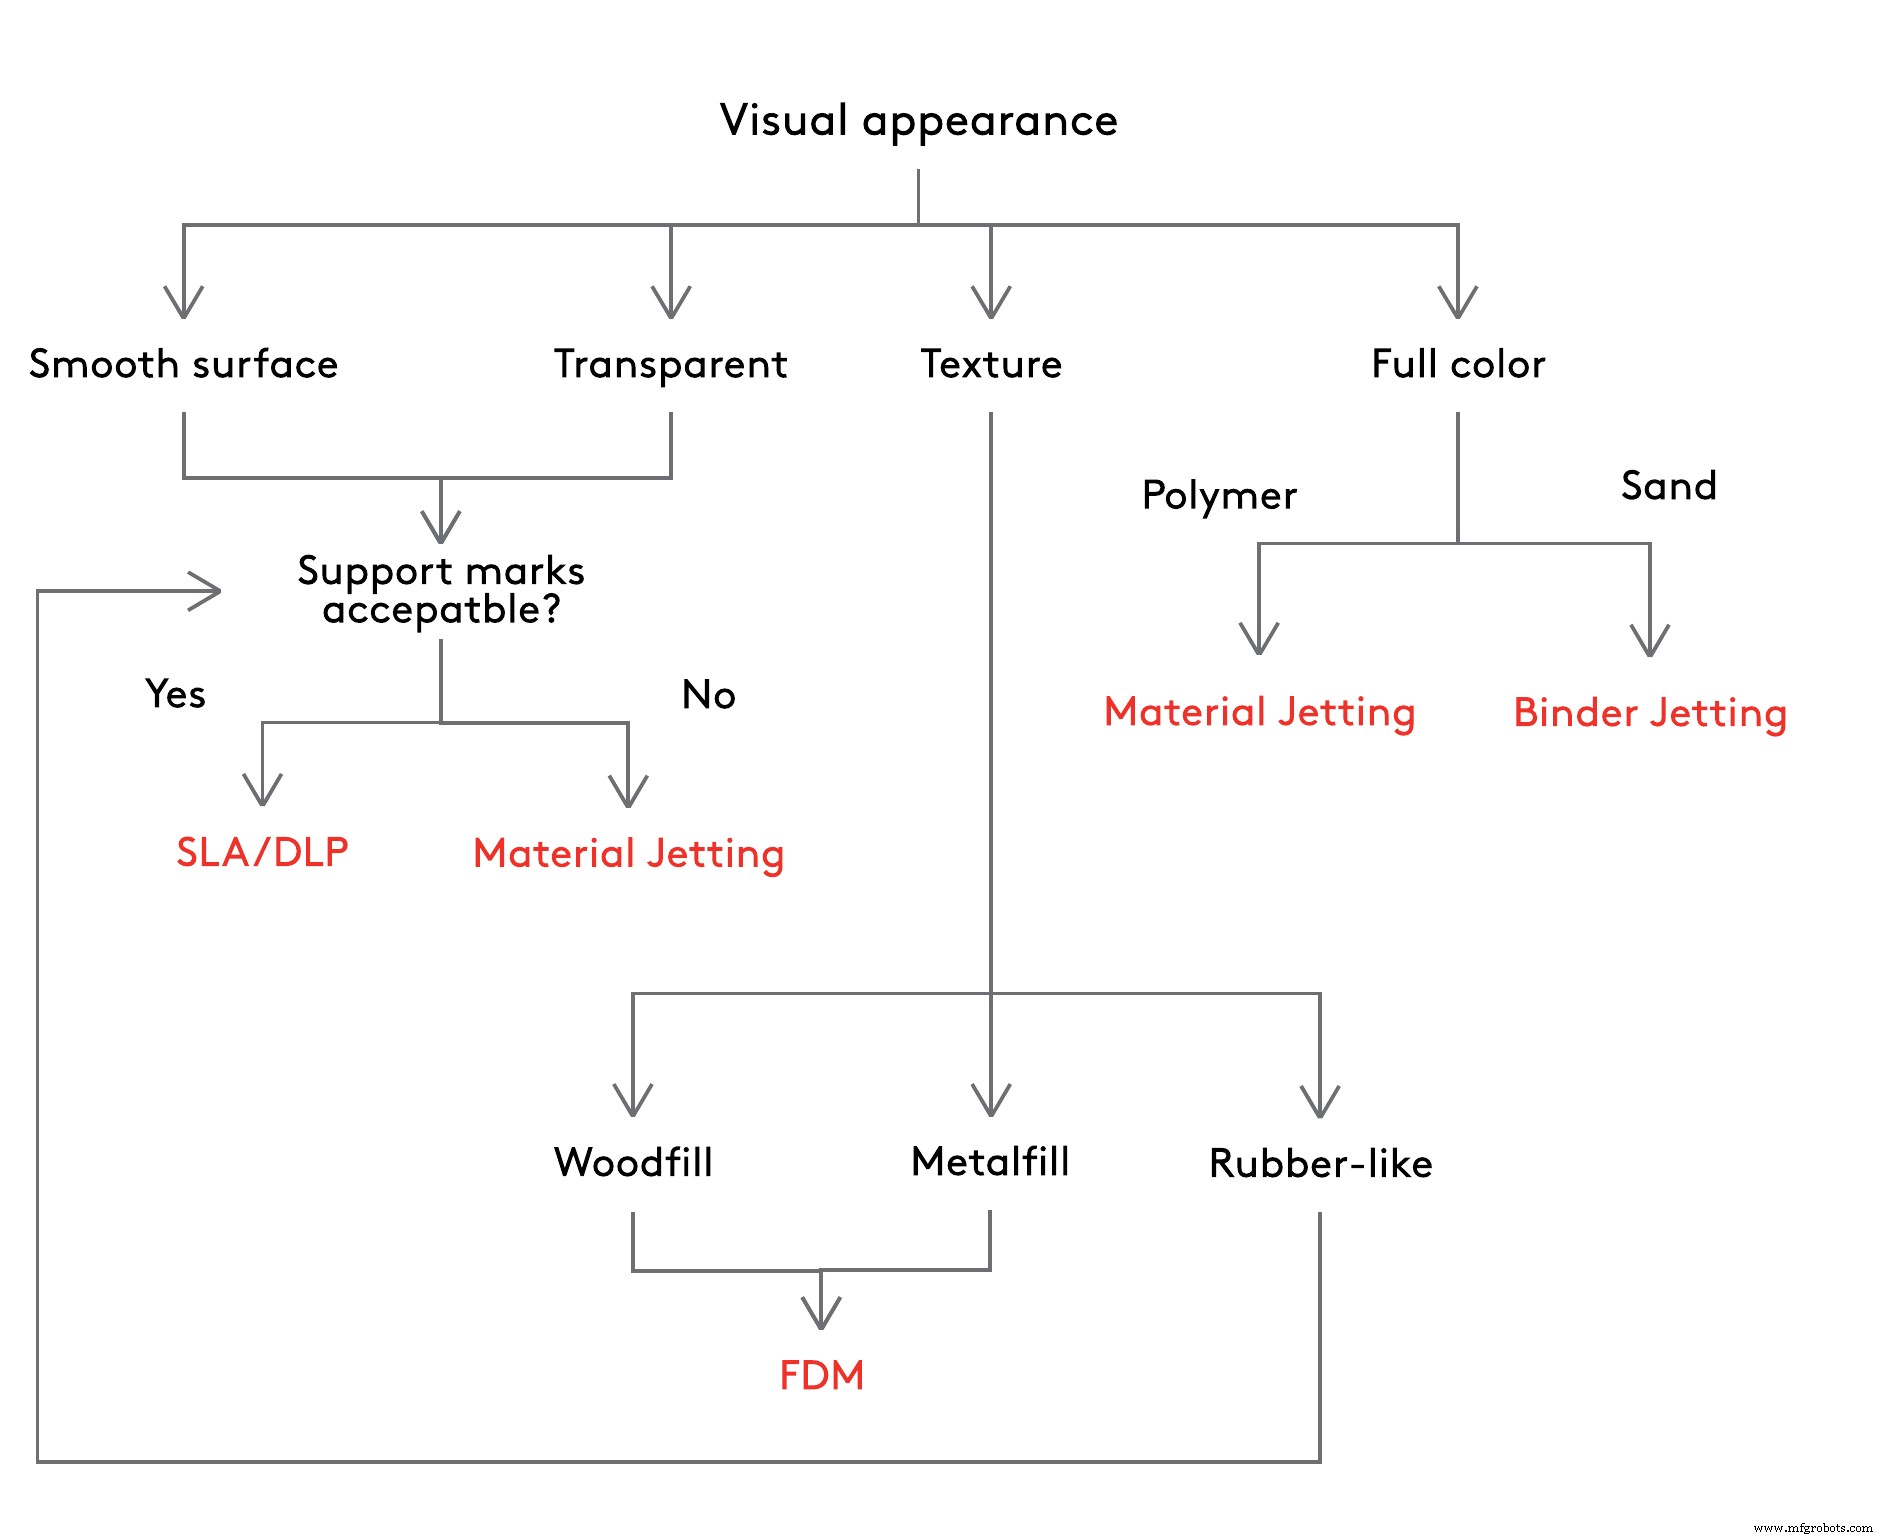
詳細情報:
- SLA/DLPとマテリアルジェッティングの両方で、射出成形並みの滑らかな表面仕上げが可能です。両者の主な違い(コスト以外)は、マテリアルジェッティングではサポート材が溶解性であるのに対し、SLA/DLPでは手動除去が必要で、接触面に微細な跡が残り後処理(サンディングや研磨)が必要な点です。
- マテリアルジェッティングは完全透明部品を造形可能ですが、SLA/DLP部品は半透明で、後処理でほぼ100%光学的透明度にできます。
- 木目調や金属調など特殊テクスチャの部品は、ウッドフィルやメタルフィルFDMフィラメントで造形可能。ゴムライク部品は柔軟(ショア硬度<70A)で曲げ・圧縮可能ですが、真のゴムの性能には及びません。
- マテリアルジェッティングとバインダージェッティングのみが現在フルカラー造形に対応。マテリアルジェッティングはより優れた物理特性とマルチマテリアル機能で優位。代替案として、プリント後に下地処理・塗装するか、デュアル押出FDMプリンター(2色のみ)を使用。
製造能力からプロセスを選択
モデル設計が確定している場合、各3Dプリンティング技術の能力がプロセス選択の主役になることが多々あります。
各プロセスの基本メカニズムを概観し、主要なメリットと制約を完全に理解することが重要です。詳細はナレッジベースの次の章にある各技術の入門記事を参照してください。
データ解釈に役立つ便利なルール:
- 寸法精度は、各プロセスが達成できるディテールレベルと各3Dプリンターの造形品質に関連。精度の高いプロセスほど微細フィーチャーの造形が可能。産業用機はデスクトップ機より高精度・高再現性。
- 造形サイズは、プリンターが製造可能な部品の最大寸法を決定。典型的な造形サイズを超えるコンポーネントの場合、代替技術への移行や、後で組み立て可能な複数コンポーネントへの分割を検討。
- サポート構造の必要性が設計自由度のレベルを決定。サポート不要(SLS)や溶解性サポート(マテリアルジェッティング、デュアル押出)のプロセスは制約が少なく、フリーフォーム構造をより容易に造形可能。
| 寸法精度 | 典型的造形サイズ | サポート | |
|---|---|---|---|
| FDM | ±0.5%(下限±0.5mm)〜 デスクトップ ±0.15%(下限±0.2mm)〜 産業用 | デスクトップ: 200×200×200mm 産業用: 最大900×600×900mm | 必須ではない(溶解性あり) |
| SLA/DLP | ±0.5%(下限±0.10mm)〜 デスクトップ ±0.15%(下限±0.05mm)〜 産業用 | デスクトップ: 145×145×175mm 産業用: 最大1500×750×500mm | 常に必要 |
| SLS | ±0.3%(下限±0.3mm) | 300×300×300mm(最大750×550×550mm) | 不要 |
| マテリアルジェッティング | ±0.1%(下限±0.05mm) | 380×250×200mm(最大1000×800×500mm) | 常に必要(常に溶解性) |
| バインダージェッティング | ±0.2mm(砂プリント: ±0.3mm) | 400×250×250mm(最大1800×1000×700mm) | 不要 |
| DMLS/SLM | ±0.1mm | 250×150×150mm(最大500×280×360mm) | 常に必要 |
層厚
技術選択時に考慮すべきもう一つの重要な側面は、層厚の影響です。
3Dプリンティングの積層性により、層厚は造形直後の表面平滑度と、プリンターが造形可能な最小フィーチャーサイズ(Z方向)を決定します。層厚を小さくすると階段効果が目立たなくなり、より正確な曲面を造形できます。
| 典型的層厚 | |
|---|---|
| FDM | 50〜400μm(最一般的: 200μm) |
| SLA/DLP | 25〜100μm(最一般的: 50μm) |
| SLS | 80〜120μm(最一般的: 100μm) |
| マテリアルジェッティング | 16〜30μm(最一般的: 16μm) |
| バインダージェッティング | 100μm |
| DMLS/SLM | 30〜50μm |
経験則
- 選択プロセスの早い段階で、機能性か視覚外観か、どちらが最優先かを決定する。
- 複数のプロセスが同じ材料で造形可能な場合、選択はコスト対特性の比較になる。
- 機能的ポリマー部品には、熱硬化性より熱可塑性(SLSまたはFDM)を優先する。
- 視覚外観と美観重視なら、熱硬化性(SLA/DLPまたはマテリアルジェッティング)が最適。
- 金属部品なら、高性能用途はDMLS/SLM、低コスト・大型部品はバインダージェッティング。
- 金属・プラスチックの機能部品では、CNC加工も検討対象に入れる。
3Dプリント
- 最適な駆動システムの選定:チェーン、Vベルト、シンクロナスベルトの比較
- 最適なメンテナンスのための理想的な潤滑油サプライヤー選び
- ボリュームパッキングとパーツ配向の習得で、より速くコスト効率の良いアディティブマニュファクチャリングを実現
- 3Dプリント向けリアルタイム品質管理システムの選び方
- 3Dプリンティング vs NC加工:最適な製造手法の選び方
- 3D印刷の迷信を打ち破る:技術が真にできること
- 3DプリンティングのABC:積層造形が現代産業をどう形作るか
- 3Dプリンティングが今後10年で製造業をどう変えるか
- 3Dプリンティングが現代製造業に革命をもたらす理由
- 最適な結果を得るための面取りカッター先端形状の選び方
- 理想的なIoT開発パートナーの選び方:主要課題と解決策