



SLS 3Dプリントの理解:選択的レーザー焼結が耐久性のある部品を作る仕組み
選択的レーザー焼結(SLS)は、粉末床溶融結合ファミリーに属する積層造形プロセスです。SLS 3Dプリントでは、レーザーがポリマー粉末の粒子を選択的に焼結し、それらを融合させて部品を層ごとに構築します。SLSで使用される材料は、粒状の熱可塑性ポリマーです。SLS 3Dプリントサービスは、機能的なポリマー部品の試作と少量生産の両方に使用されます。その汎用性により、SLSは少量生産における射出成形の優れた代替手段となります。
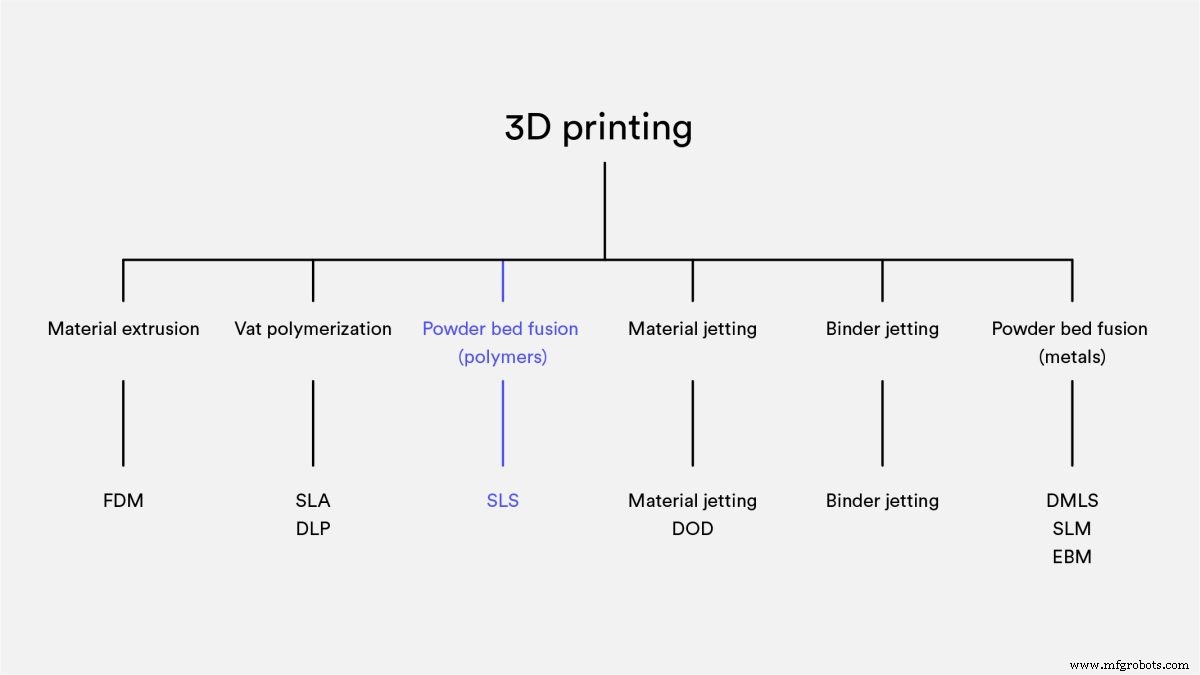
SLS 3Dプリントはどのように機能するか?
SLS 3Dプリントは、レーザーを使用してポリマー粉末の微小粒子を焼結します。部品の断面全体がスキャンされるため、ソリッドな部品が構築されます。プロセスは以下の通り進行します:
粉末ビンと造形エリアを、ポリマーの融点直前まで予熱します。
リコーティングブレードが造形プラットフォーム上に薄い粉末層を均一に広げます。
CO2レーザーが次の層の輪郭をスキャンし、ポリマー粉末の粒子を選択的に焼結(融合)させます。
層が完了すると、造形プラットフォームが下降し、ブレードが再度表面をリコーティングします。この工程を部品全体が完成するまで繰り返します。
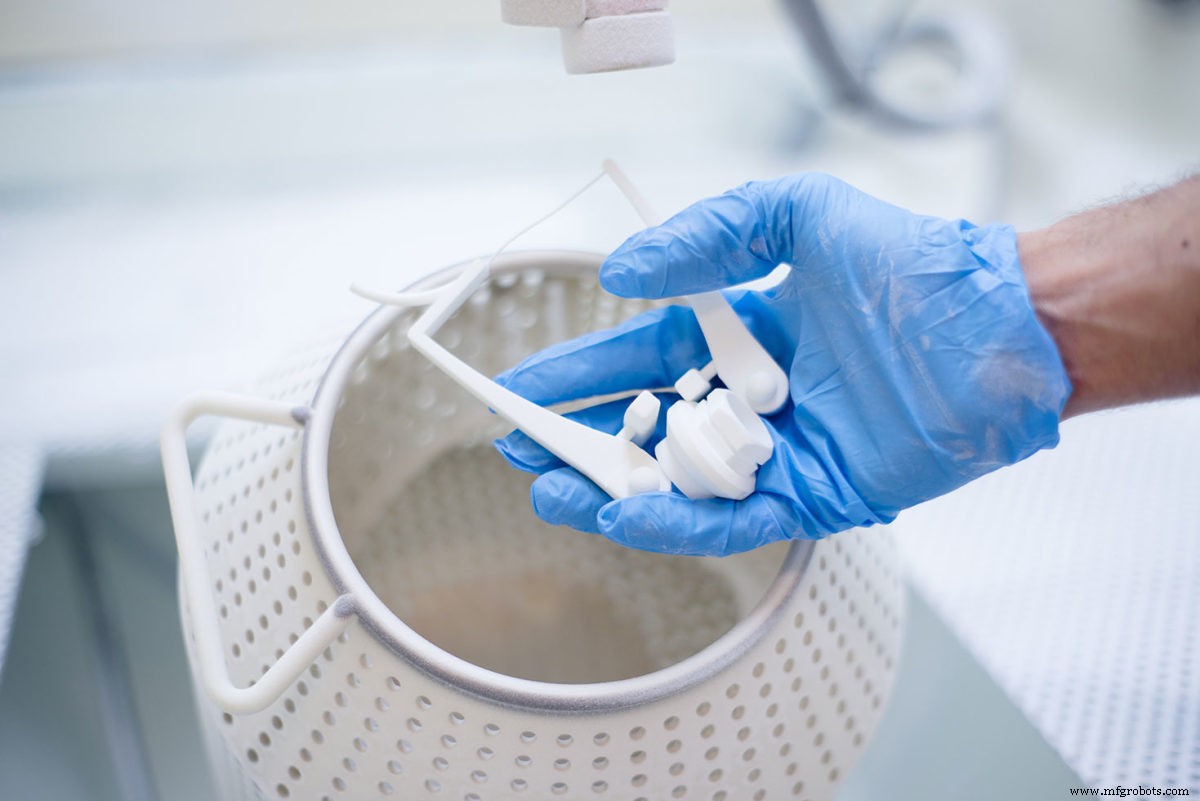
造形後、部品は未焼結粉末に完全に覆われた状態になります。粉末ビンが冷却するまで部品を取り出せません。これには最大12時間かかる場合があります。
その後、圧縮空気やブラストメディアで部品を清掃し、使用可能または後処理の準備が整います。
30秒の動画でSLSプロセスをご覧いただけます。
SLS 3Dプリントを迅速な試作に使用できますか?
SLSは、非常に高い設計自由度と精度を提供するため、機能性ポリマーの迅速な試作に最適です。FDMやSLAと異なり、優れた一貫した機械的特性を持つ部品を生産できます。これにより、最終製品に近い品質の部品を製造可能で、コンセプトから試作モデルまで製造プロセス全体で活用できます。
SLS 3Dプリントを少量生産に使用できますか?
その汎用性により、SLS 3Dプリントは少量生産における射出成形の理想的な代替手段です。複雑な形状や幾何学的形状の部品を、多様な仕上げとリードタイムで製造できます。
SLS 3Dプリンターはどのように動作するか?
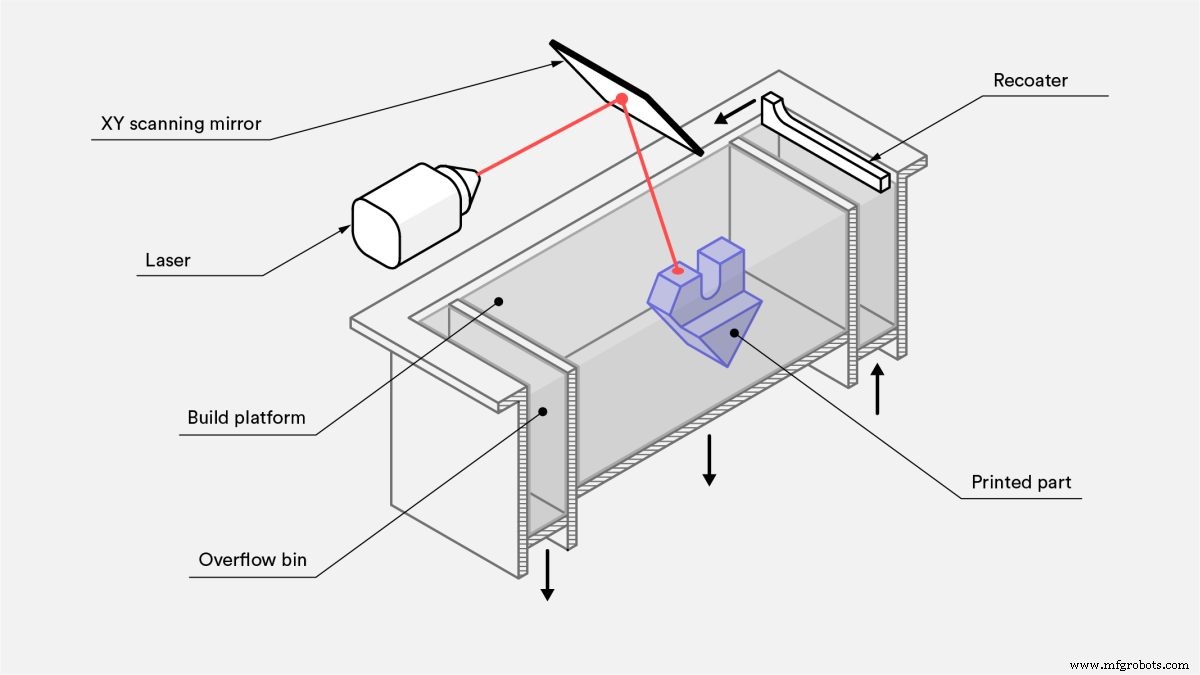
SLS 3Dプリンターの使用では、ほぼすべてのプロセスパラメータが機器メーカーによってプリセットされています。デフォルトの層厚は100〜120ミクロンです。
SLS 3Dプリントの大きな利点は、サポート構造が不要なことです。未焼結粉末が部品に必要なすべてのサポートを提供します。そのため、他の工法では不可能なフリーフォーム形状の作成が可能です。
造形ボリューム全体を活用することは、特に小ロット生産でSLSプリントを行う際に非常に重要です。与えられた高さのビンは、含まれる部品の数に関わらず、ほぼ同じ時間でプリントされます。レーザースキャンが非常に高速であるため、実際にはリコーティング工程が総処理時間を決定するからです。機械は部品の数に関わらず同じ層数を巡回する必要があります。ビンパッキングは、オペレーターがビンが満杯になるまでプリントを待つ場合、小口注文のリードタイムに影響を与える可能性があります。
層間接着
SLS 3Dプリントにおける層間の結合強度は優れています。これにより、SLSプリント部品はほぼ等方的な機械的特性を持ちます。
標準的なポリアミド粉末(PA 12またはナイロン12)を使用してプリントされたSLS試験片の機械的特性を、バルクナイロンの特性と比較して次の表に示します。PA 12はSLSで最も一般的に使用される材料です。
| X-Y方向 | Z方向 | バルクPA12 | |
|---|---|---|---|
| 引張強度 | 48 MPa | 42 MPa | 35〜55 MPa |
| 引張弾性率 | 1650 MPa | 1650 MPa | 1270〜2600 MPa |
| 破断伸び | 18% | 4% | 120〜300% |
SLS部品は優れた引張強度と弾性率を持ち、バルク材料と同等ですが、より脆く、破断伸びがはるかに低くなっています。これは最終部品の内部多孔性によるものです。
収縮と反り
SLS部品は収縮と反りの影響を受けやすいです。新しく焼結された層が冷却すると、寸法が減少し、内部応力が蓄積して下層を上方に引っ張ります。
SLSでは3〜3.5%の収縮が典型的ですが、機械オペレーターは造形準備段階でこれを考慮し、設計サイズを調整します。
大きな平らな面が最も反りやすくなります。部品を造形プラットフォーム上で垂直に配向することで多少緩和できますが、ベストプラクティスは平らな領域の厚さを最小限に抑え、設計に切り欠きを導入して体積を減らすことです。この戦略は、使用材料が減るため部品コストの削減にもつながります。
過焼結
過焼結は、輻射熱によってフィーチャー周辺の未焼結粉末が融合してしまう現象です。これにより、スロットや穴などの小さなフィーチャーでディテールが失われる可能性があります。目安として、幅0.8mm以上のスロットと直径2mm以上の穴であれば、過焼結の心配なくSLSでプリント可能です。SLS 3Dプリント向け部品設計の詳細については、SLS向け設計ガイドをご覧ください。
粉末除去
SLSはサポート材を必要としないため、中空部を持つ部品を簡単かつ正確にプリントできます。
中空部は、使用材料が少ないため部品の重量とコストを削減します。未焼結粉末を内部から除去するために、エスケープホール(抜き穴)が必要です。最低2つ、直径5mm以上のエスケープホールを設計に追加することを推奨します。
高い剛性が必要な場合は、部品を完全にソリッドでプリントする必要があります。代替案として、エスケープホールを設けない中空設計にすると、緻密に詰まった粉末が内部に閉じ込められ、造形時間を増やさずに質量を増やし、機械的負荷に対する追加サポートを得られます。内部にハニカム格子構造を追加(FDMのインフィルパターンに類似)することで、さらなる剛性向上が可能です。この方法で中空化すると、反りの軽減にもつながる場合があります。
SLS 3Dプリントの特徴は?
SLSの主な特徴を以下の表にまとめます:
| 選択的レーザー焼結(SLS) | |
|---|---|
| 材料 | 熱可塑性樹脂(主にナイロン) |
| 寸法精度 | ±0.3%(下限 ±0.3mm) |
| 一般的な造形サイズ | 300×300×300mm(最大 750×550×550mm) |
| 一般的な層厚 | 100〜120µm |
| サポート | 不要 |
SLSプリントに使用される材料は?
最も広く使用されるSLS材料はポリアミド12(PA 12)、別名ナイロン12です。PA 12粉末の価格はキログラムあたり約50〜60ドルです。PA 11やPEEKなどの他のエンジニアリングプラスチックも利用可能ですが、あまり一般的ではありません。
ポリアミド粉末には、造形されるSLS部品の機械的・熱的特性を向上させるために、さまざまな添加剤を充填できます。添加剤の例として、カーボンファイバー、ガラスファイバー、アルミニウムなどがあります。添加剤充填材料は通常より脆く、高度に異方的な挙動を示すことがあります。
| 材料 | 特徴 |
|---|---|
| ポリアミド12(PA 12) | + 良好な機械的特性 + 良好な耐薬品性 - マットで粗い表面 |
| ポリアミド11(PA 11) | + 完全な等方的挙動 + 高い弾性 |
| アルミニウム充填ナイロン(アルミド) | + 金属的な外観 + 高剛性 |
| ガラス充填ナイロン(PA-GF) | + 高剛性 + 高耐摩耗性・耐熱性 - 異方的挙動 |
| カーボンファイバー充填ナイロン(PA-FR) | + 卓越した剛性 + 高い強度重量比 - 高度に異方的 |
SLSの後処理オプションは?
SLS 3Dプリントは、粉っぽくざらざらした表面仕上げで、汚れが付きやすいです。SLSプリント部品の外観は、メディア研磨、染色、スプレー塗装、ラッカーコーティングなどの後処理により非常に高いレベルまで改善可能です。機能面では、防水コーティングやメッキを施すことで性能を向上させられます。詳細はSLS部品の後処理に関する詳細記事をご覧ください。
SLS 3Dプリントの利点
SLS部品は優れた等方的機械的特性を持ち、機能部品と試作に最適です。
サポートが不要なため、複雑な形状の設計を容易に製造できます。
SLSの製造能力は、小〜中ロット生産に優れています。
未焼結粉末はすべて回収・再利用可能です。
SLS 3Dプリントの欠点
現在は産業用SLSシステムのみが広く利用可能なため、FDMやSLAなど他の3Dプリント技術よりリードタイムが長くなります。
SLS部品はざらざらした表面仕上げと内部多孔性を持つため、滑らかな表面や防水性が必要な場合は後処理が必要です。
大きな平らな面と小さな穴は、反りと過焼結の影響を受けやしいため、SLSでは正確にプリントできません。
SLSのベストプラクティス
SLS 3Dプリントがあなたの部品やプロジェクトに適しているか? 判断の目安を示します:
SLSは、幅広いエンジニアリングプラスチック(最も一般的にはナイロンPA12)から機能部品を製造できます。
一般的なSLSシステムの造形ボリュームは300×300×300mmです。
SLS部品は優れた機械的特性と等方的挙動を示します。特殊要件のあるコンポーネントには、添加剤充填PA粉末が利用可能です。
3Dプリント
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット
- マルチマテリアル3Dプリント:複雑設計と高速生産を解き放つ
- バインダージェット3Dプリント解説:プロセス、メリット、限界
- 3Dプリントにおけるストリンギング(糸引き)の根本原因を理解する
- ロボキャスティング3Dプリント:プロセス、違い、主な利点
- 3Dプリントのリンギング(ゴースティング)を理解し、排除する方法
- 3Dプリントにおける光重合(UV硬化):液体レジンを固体パーツへ変える技術
- 3Dプリントマーケットプレイスとは:3Dモデル売買の完全ガイド
- 3DプリントにおけるVAT光重合:UV硬化がもたらす差別化
- FFF 3Dプリントにおける「ロード(道路)」理解
- 印刷業界の主要分野とサービスを解説