



SLS vs MJF:粉末床溶融結合3Dプリントの主な違いを理解する
マルチジェットフュージョン(MJF)と選択的レーザー焼結(SLS)は、粉末床溶融結合ファミリーに属する産業用3Dプリント技術です。両プロセスとも、ポリマー粉末粒子を熱的に融合(または焼結)させ、層ごとに部品を構築します。
この2つの技術の主な違いは熱源です。SLSはレーザーを使用して各断面をスキャン・焼結します。一方、MJFは粉末にインク(融着剤)を吐出し、赤外線を吸収させます。その後、プリンターが赤外線エネルギー源を造形プラットフォーム上に通過させ、インクが付着した領域を融着させます。本質的に、MJFはSLSとバインダージェッティング技術を組み合わせたものです。
SLSとMJFは非常に似た部品を生成するため、設計者が両プロセスの違いを理解することは重要です。この記事では、ワークフロー、精度、材料、コスト、リードタイムの観点からSLSとMJFを比較します。
すでに使用したい技術が決まっていますか? 見積もりツールで迅速に部品を生産に移せます。
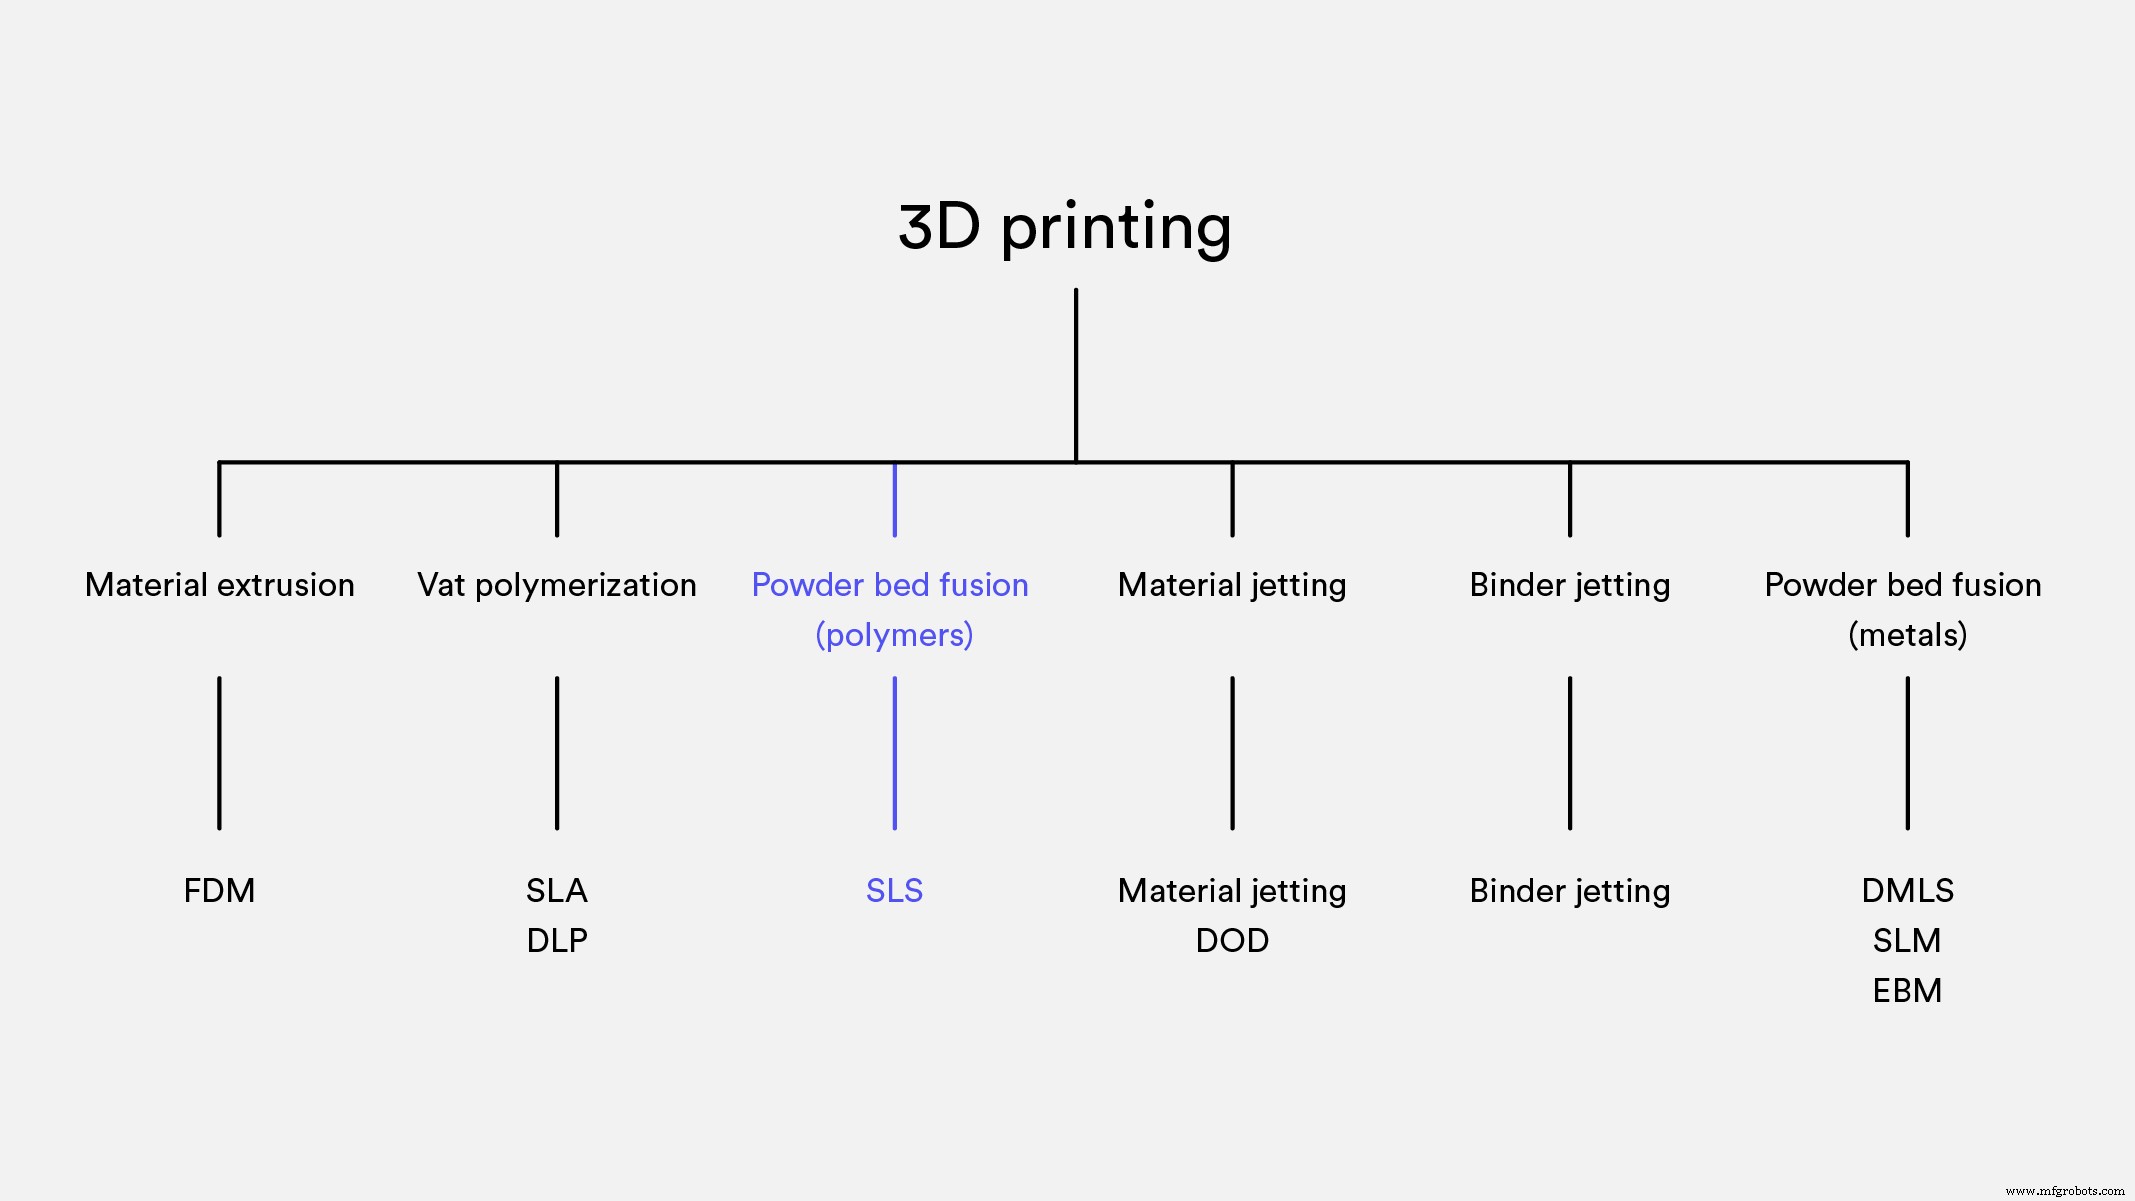
SLSとMJF 3Dプリントプロセスはどのように機能するか?
SLSとMJF 3Dプリントは類似した製造プロセスとワークフローを持ちますが、いくつかの重要な違いがあります。まず製造プロセスから見ていきましょう。
選択的レーザー焼結(SLS)
SLSプリンターはまず、造形プラットフォーム上に薄い粉末層を広げます。CO2レーザーが各断面をスキャンし、粉末を焼結します。プラットフォームが1層分下降し、プロセスが造形完了まで繰り返されます。ビン全体が冷却されるまで部品を粉末から取り出せません。
詳細なメカニズムについては、詳細記事SLS 3Dプリントとは?をご覧ください。
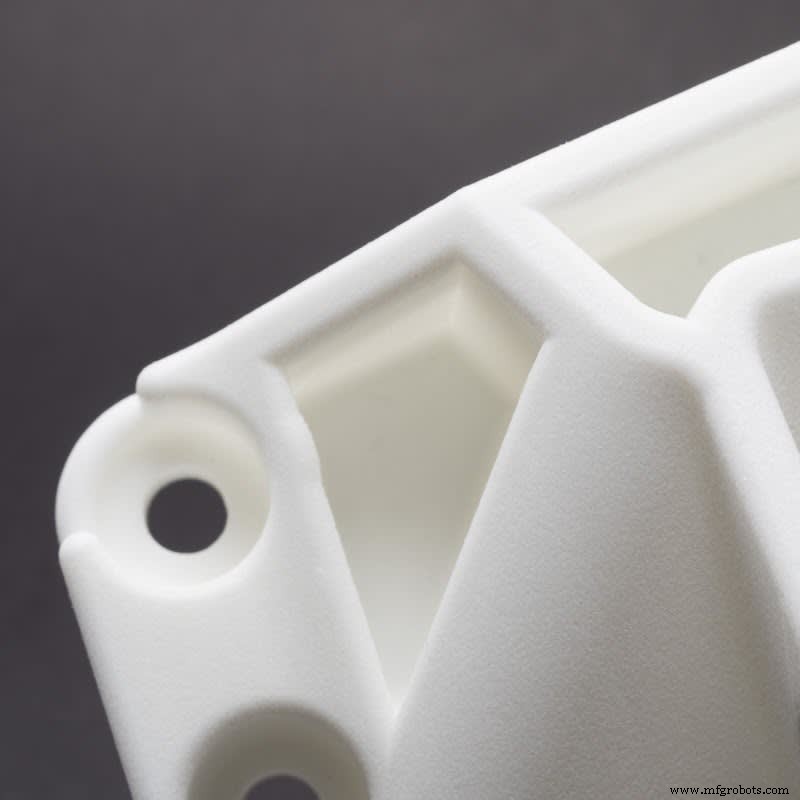
ナイロンでプリントされたSLS部品
マルチジェットフュージョン(MJF)
MJFでプリントする場合、機械はまず造形プラットフォーム上に薄い粉末層を広げます。プリンターはこの層を準焼結温度まで加熱します。インクジェットノズル(デスクトップ2Dプリンターで使用されるものと類似)を備えたキャリッジがベッド上を通過し、粉末に融着剤を付着させます。同時に、部品のエッジ付近での焼結を抑制するディテーリング剤もプリントされます。
強力な赤外線エネルギー源が造形ベッド上を通過し、融着剤が付着した領域を焼結し、残りの粉末は未変化のままです。すべての部品が完了するまでプロセスが繰り返されます。
SLSと同様に、プリントされた部品は粉末に埋没した状態で、冷却後に取り出して後処理を行います。MJFの詳細については、Multi Jet Fusion (MJF)とは? Hubsによる解説をご覧ください。
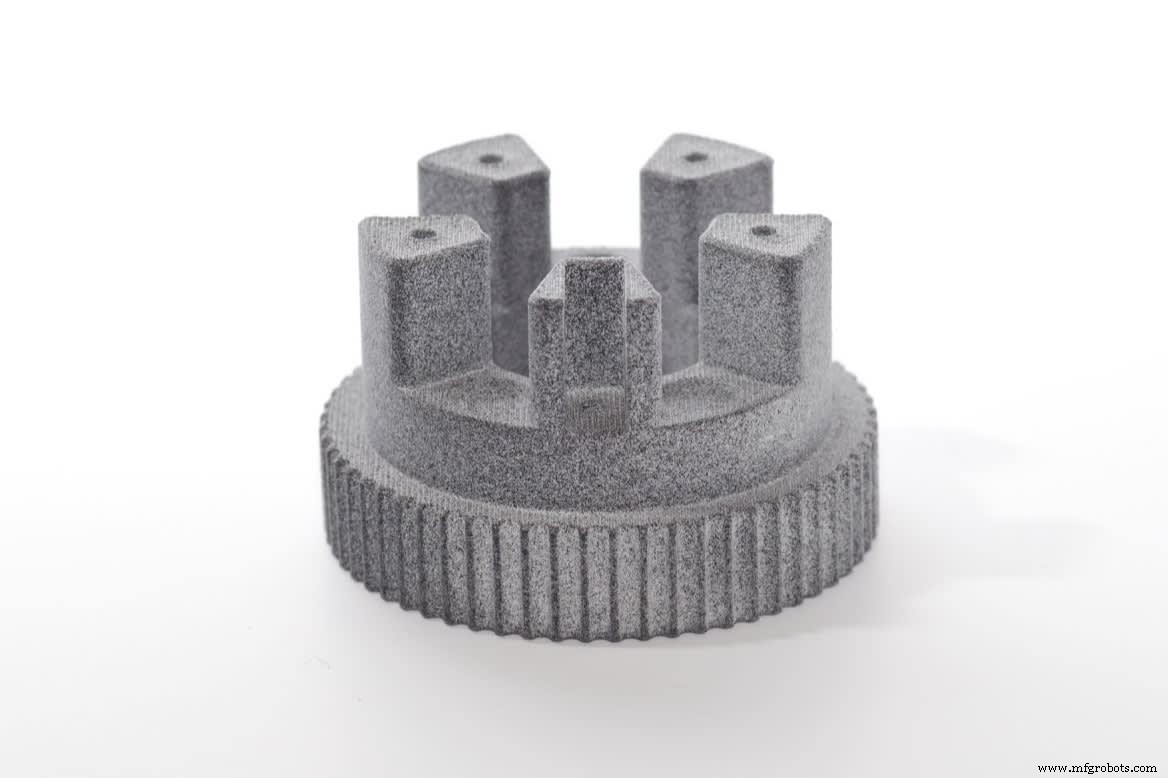
ナイロンでプリントされたMJF部品
SLSとMJFのワークフロー比較
SLSでプリントする場合、各断面をポイントごとに融着させますが、MJFでの融着はよりリニアです。ただし、リコーティング工程(および総層数)が主に総プリント時間を決定するため、プリント時間自体は大きく変わりません。この工程はSLSとMJFで同じ時間を要します。
しかし、ビン冷却と後処理はMJFの方がはるかに高速です。HPは専用の後処理ステーションを提供しており、プリント済みビンの冷却速度を向上させ、粉末除去を支援します。MJFでは各造形後に80〜85%の粉末をリサイクル・回収できますが、SLSでは各造形の粉末のうち約50%のみリサイクル可能です。
より速い冷却時間と粉末リサイクル率の向上により、MJFオペレーターはビンが部分的にしか満たされていなくてもジョブを開始することを躊躇いません。対照的に、SLSオペレーターはビンが満杯になるまでプリントジョブを待つことが多いです。このワークフローの根本的な違いが、リードタイムの短縮につながります。
SLSとMJFの寸法精度は?
SLSとMJFはともに、カスタム部品に高い寸法精度を提供する産業技術です。しかし、MJFはSLSにわずかな優位性があります。
これは主に、MJFプリントヘッドが1200 DPI(約0.022mmごとに1ドット)で材料を付着させるのに対し、典型的なSLSレーザースポットサイズは約0.3〜0.4mm径であるためです。また、MJFで使用されるディテーリング剤が小さなフィーチャーとシャープなエッジのプリントを助けます。
SLSとMJFの両方ともサポート構造を必要としない点は重要です。これにより、サポート除去跡のないフリーフォームモデルの作成が可能です。しかし、両技術とも反りの影響を受けやすいため、設計では大きな平らな面を避けるべきです。両技術を広範にテストした結果、MJFプリント部品の方がSLSプリント部品よりも反りやすい傾向があることがわかりました。
| MJF | SLS | |
|---|---|---|
| 寸法精度 | ±0.3%(下限 ±0.2mm) | ±0.3%(下限 ±0.3mm) |
| 一般的な造形サイズ | 380×285×380mm | 300×300×300mm(最大 750×550×550mm) |
| 一般的な層厚 | 70〜100ミクロン | 100〜120ミクロン |
| 最小壁厚 * | 0.6mm | 0.7mm |
| 最小ディテール | 0.25mm | 0.30mm |
両技術とも、構造領域の推奨最小壁厚は1mmであることに注意してください。
SLSとMJF 3Dプリントで得られる表面品質は?
SLSまたはMJF技術でプリントされた部品は、ざらざらした表面仕上げになりますが、後処理により高いレベルまで改善可能です。部品の主な要件が審美的な魅力である場合、後処理として染色を推奨します。
色について:現在MJFシステムは黒色の融着剤を使用しています。暗色材料の方が放射線を効果的に吸収するためです。結果として、MJFでプリントされた部品は薄いグレーの外観になります。追加の染色工程で均一な黒色仕上げにできます。
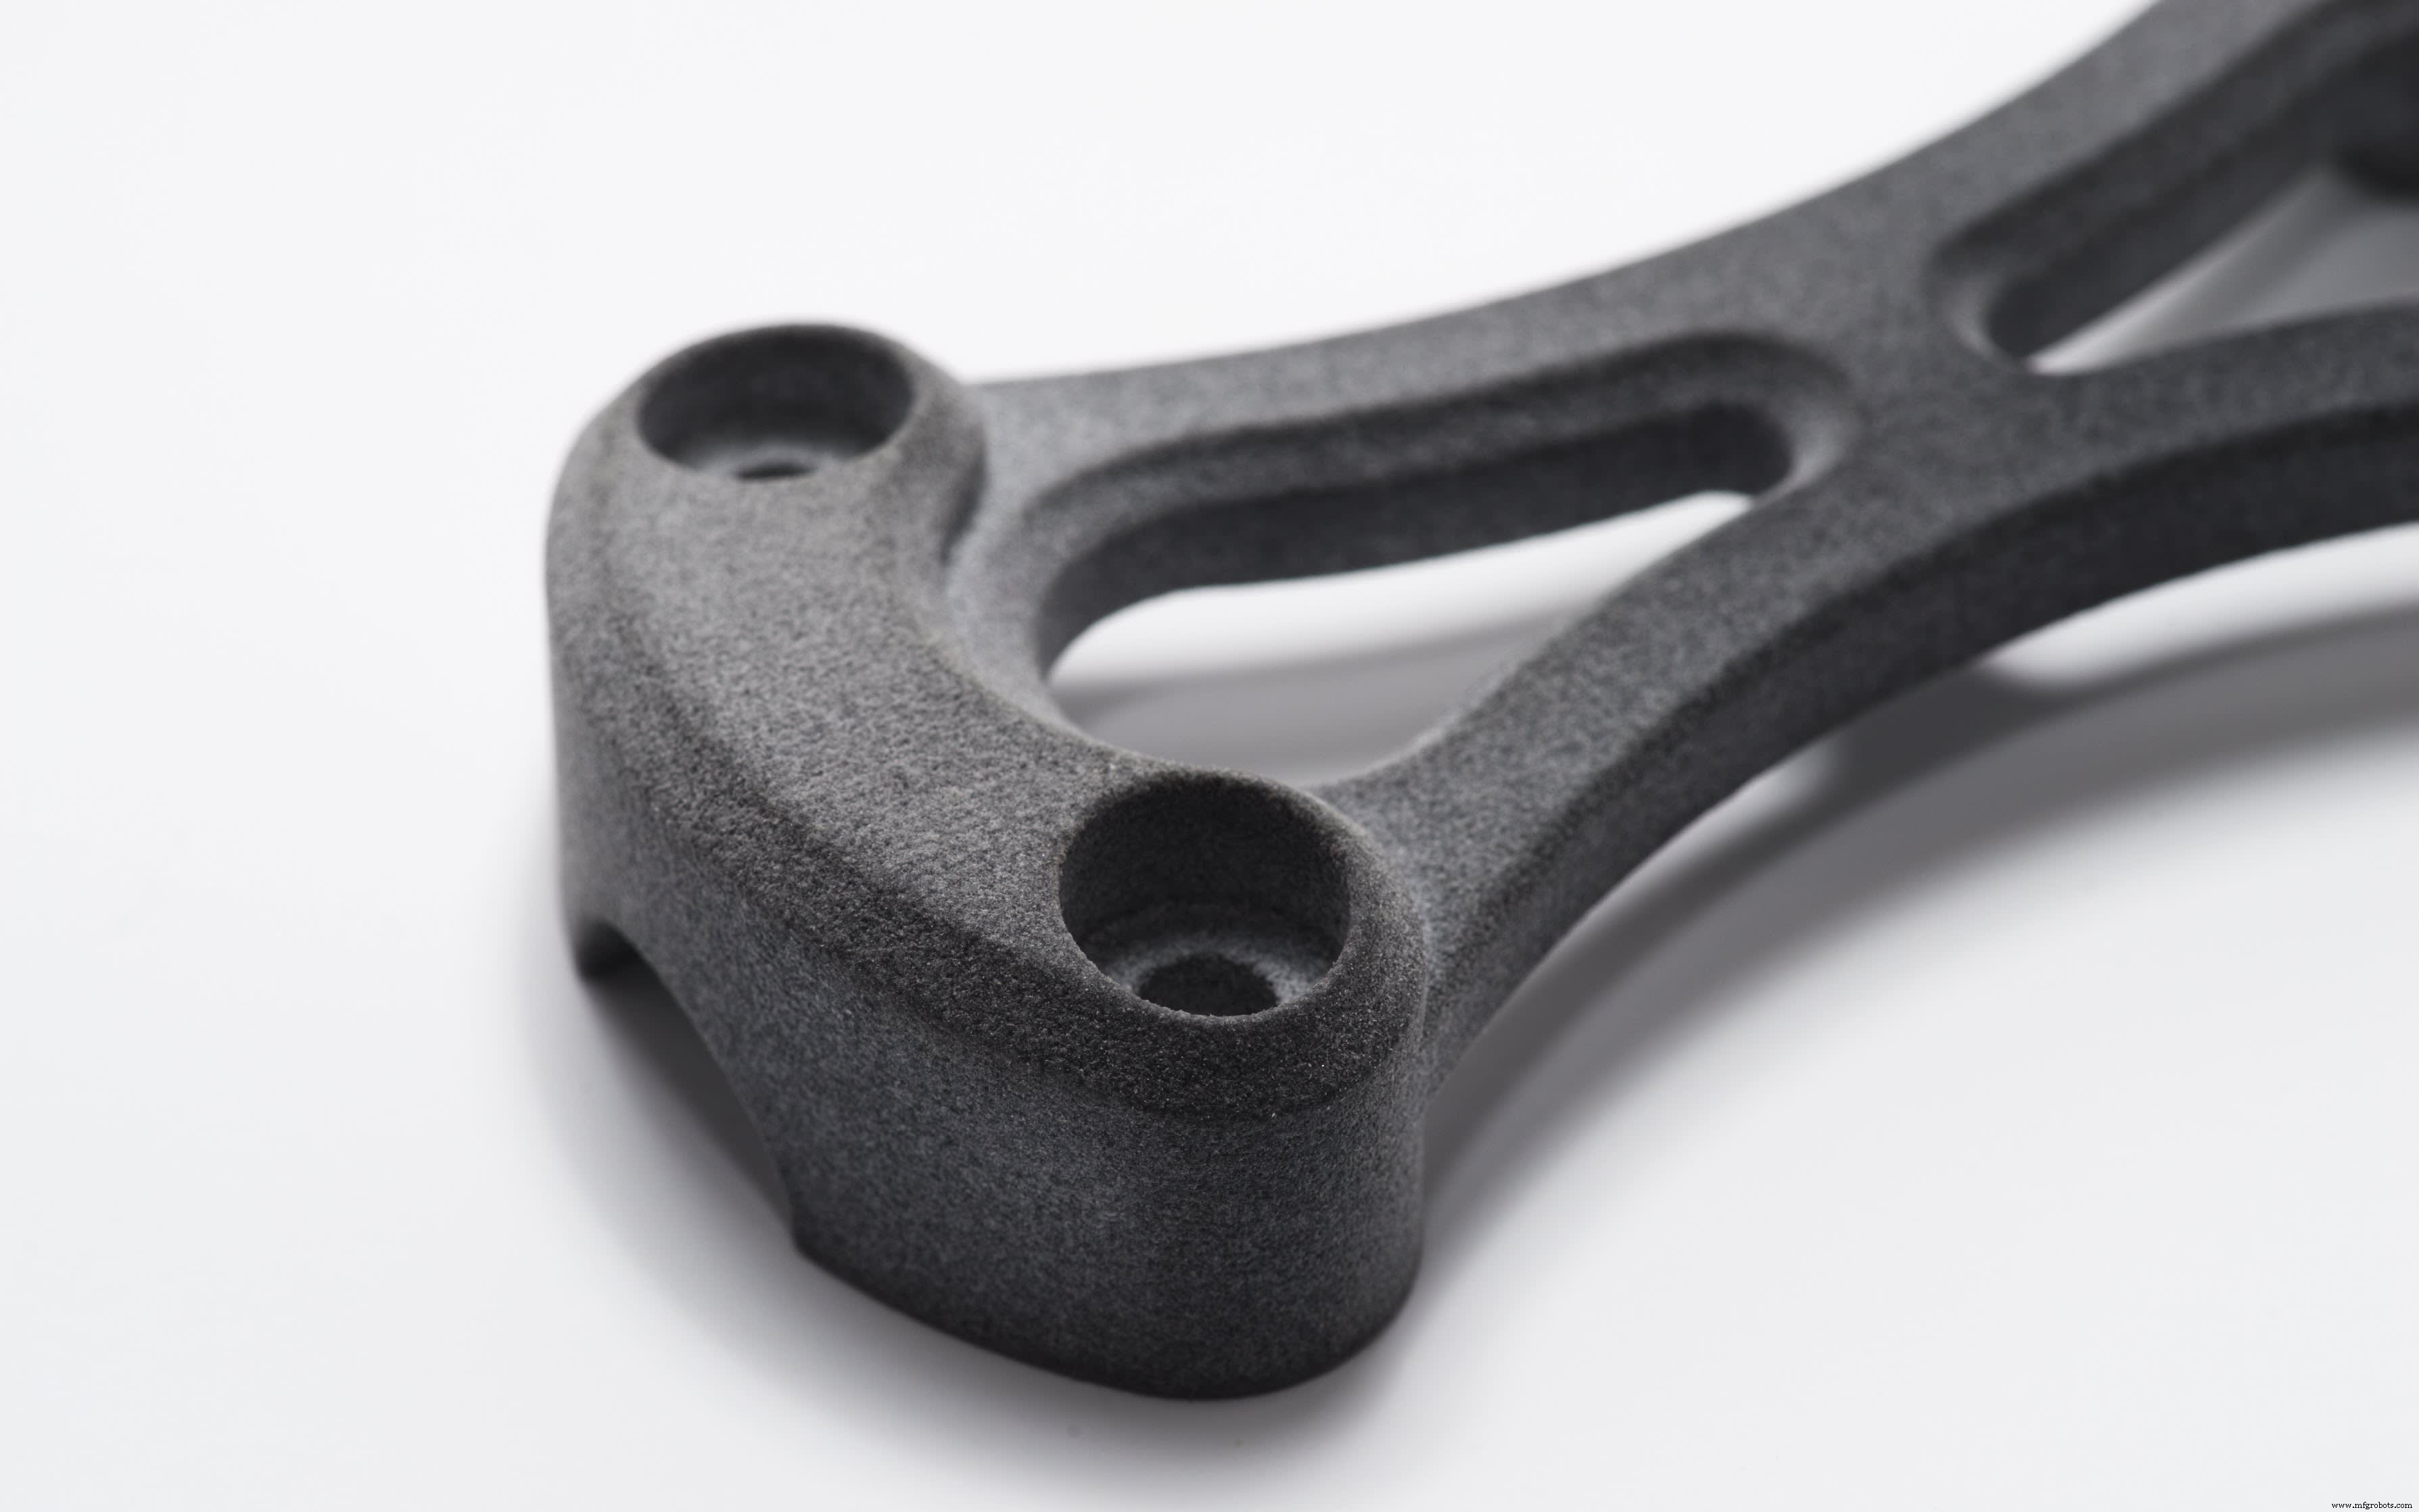
一方、SLS部品は通常白色でプリントされ、任意の色に染色可能です。グレーのSLSナイロン粉末も利用可能で、この材料でプリントされた部品はMJF部品に似た外観ですが、手触りはより滑らかです。
プリント直後のMJF部品
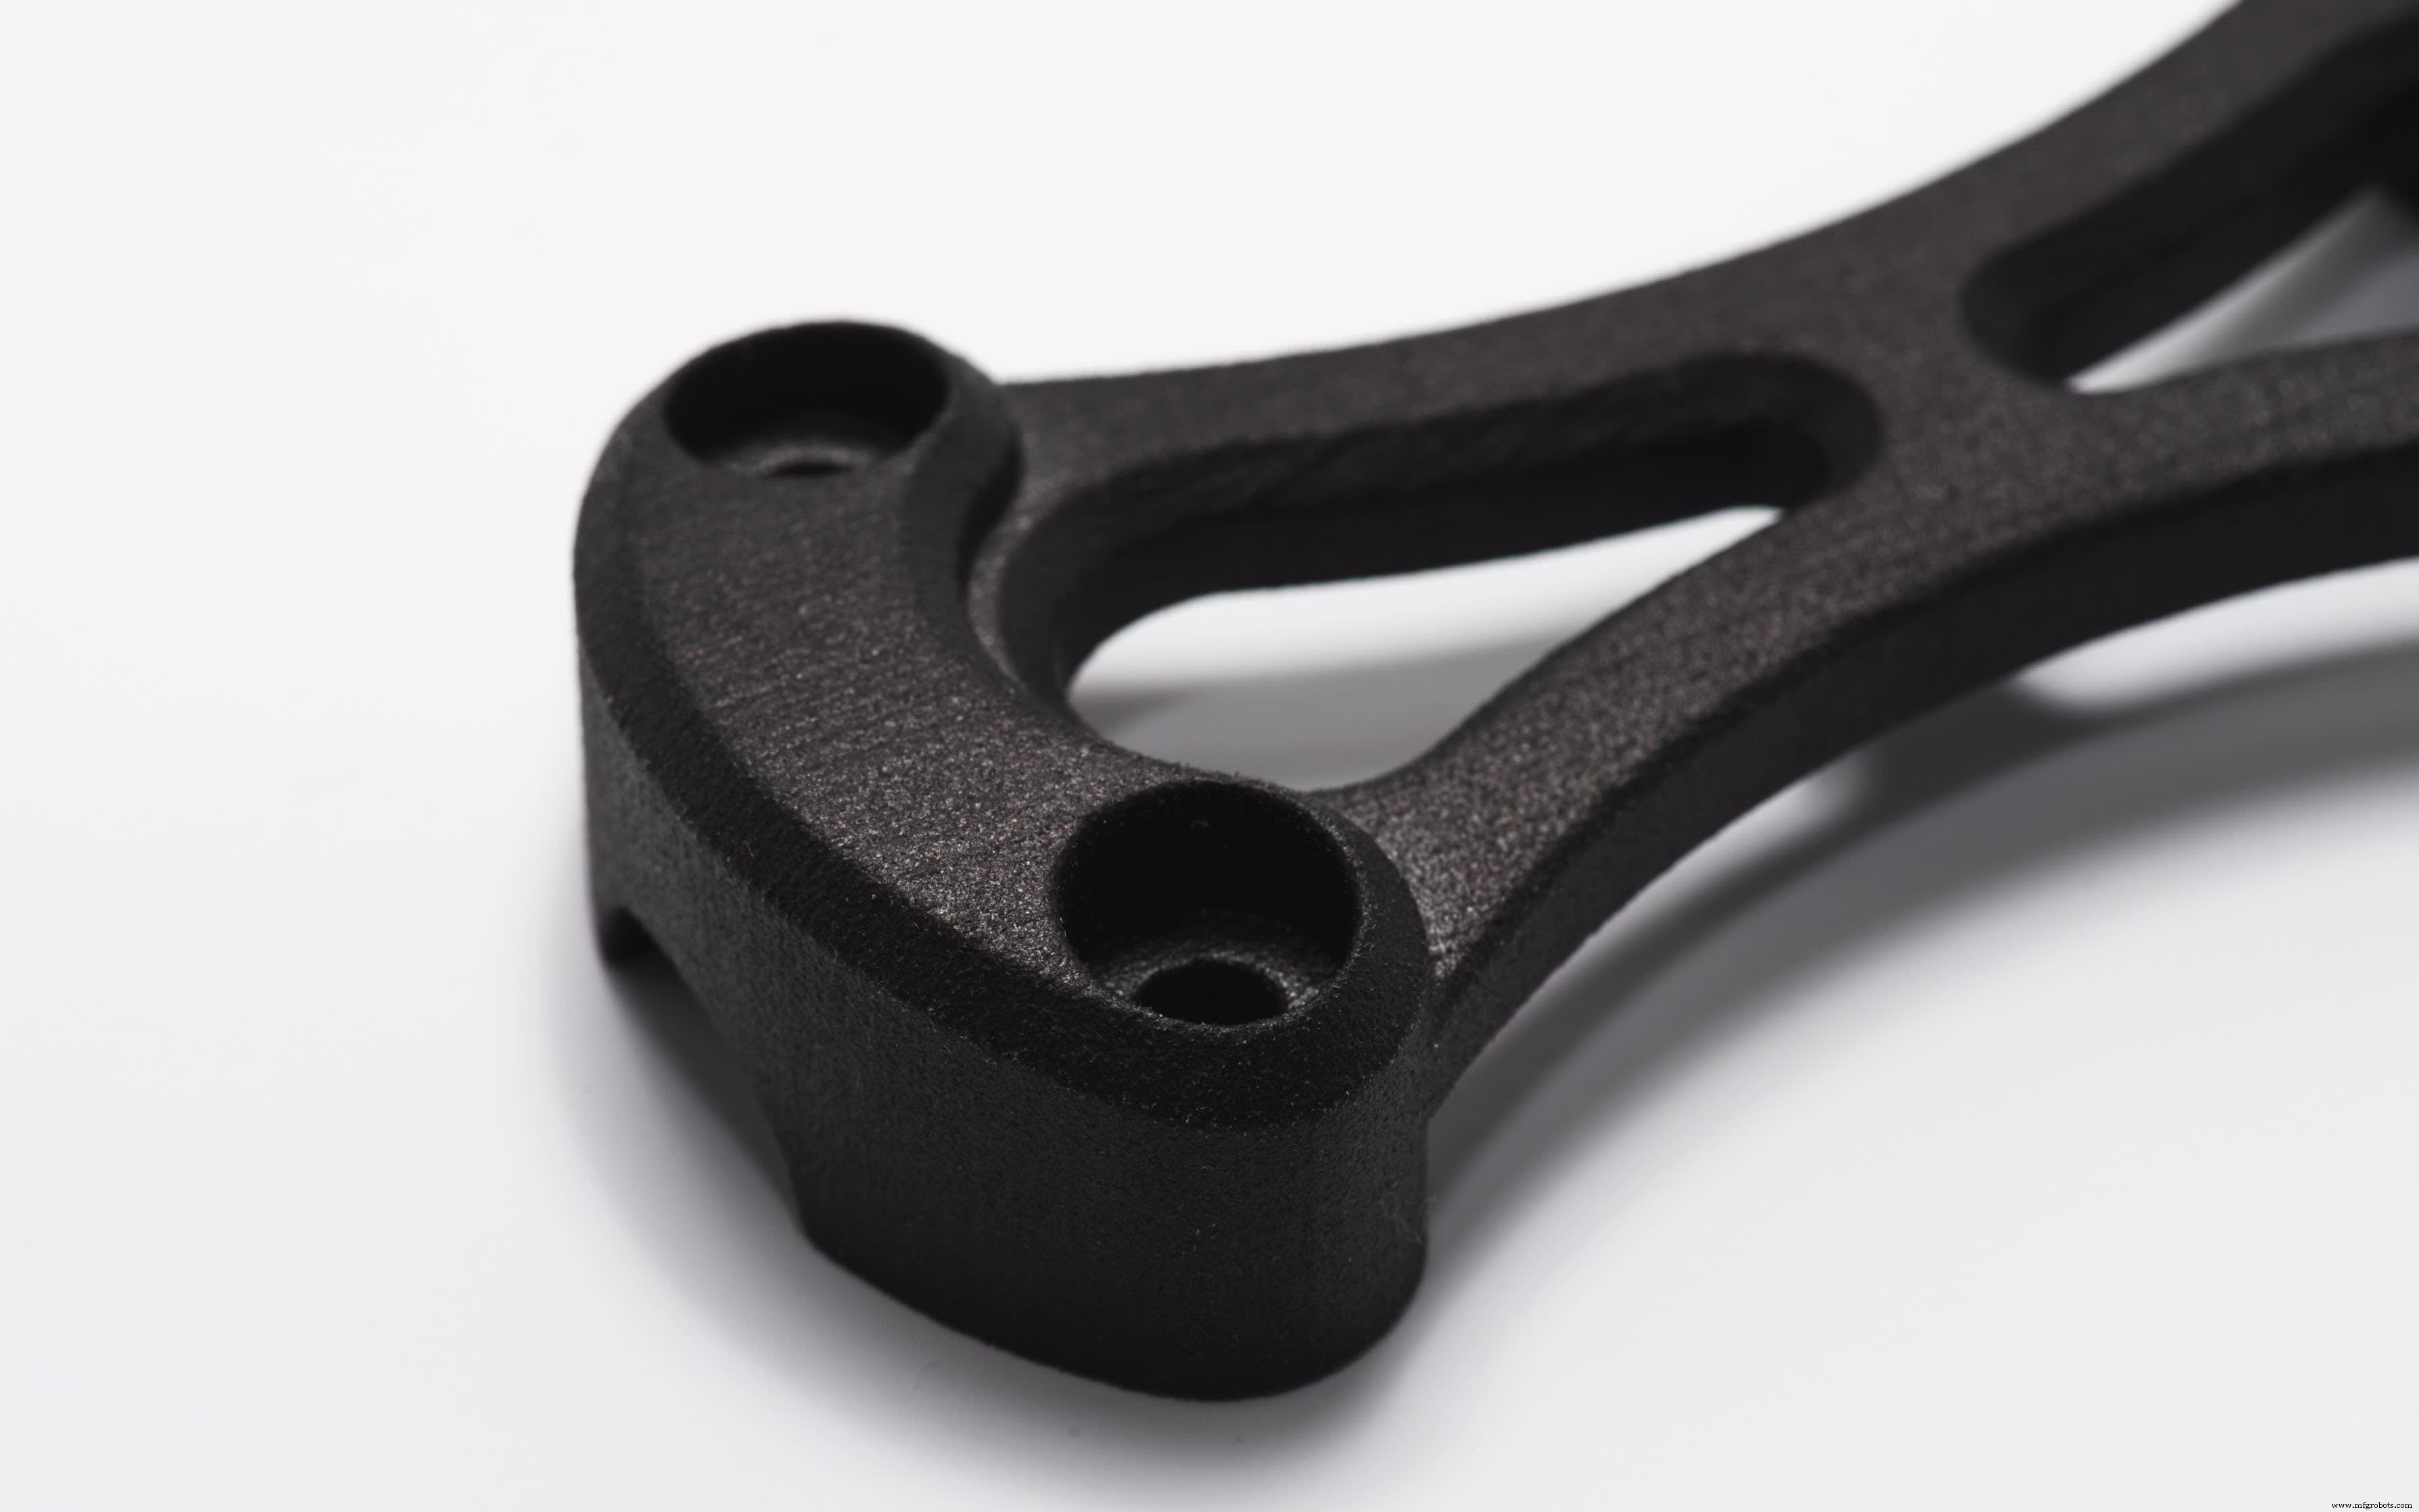
黒色染色後のMJF部品
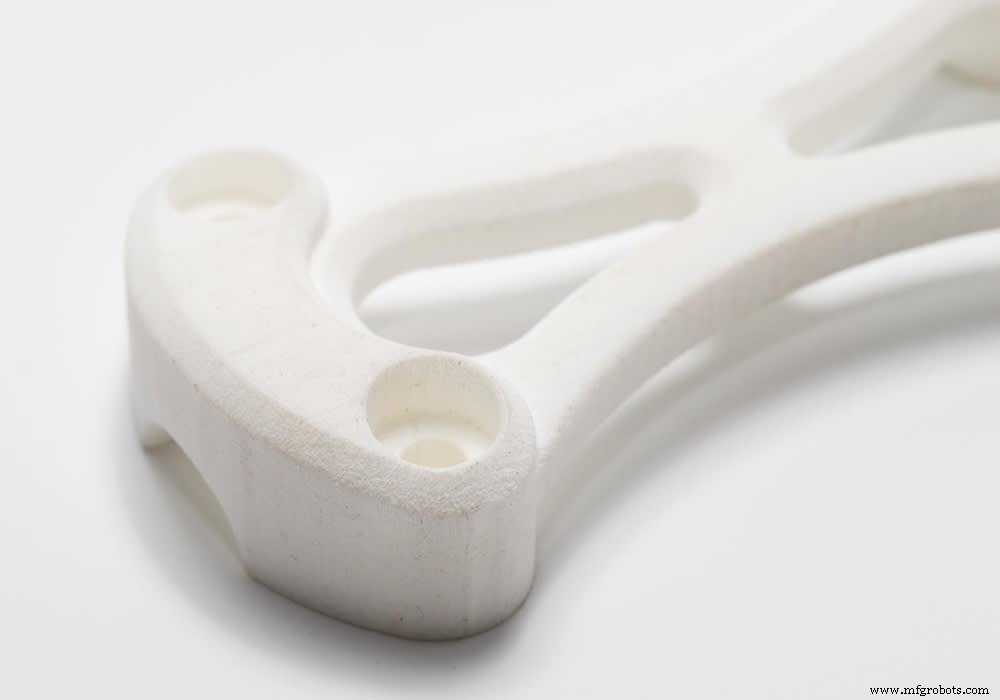
白色ナイロンでプリントされたSLS部品
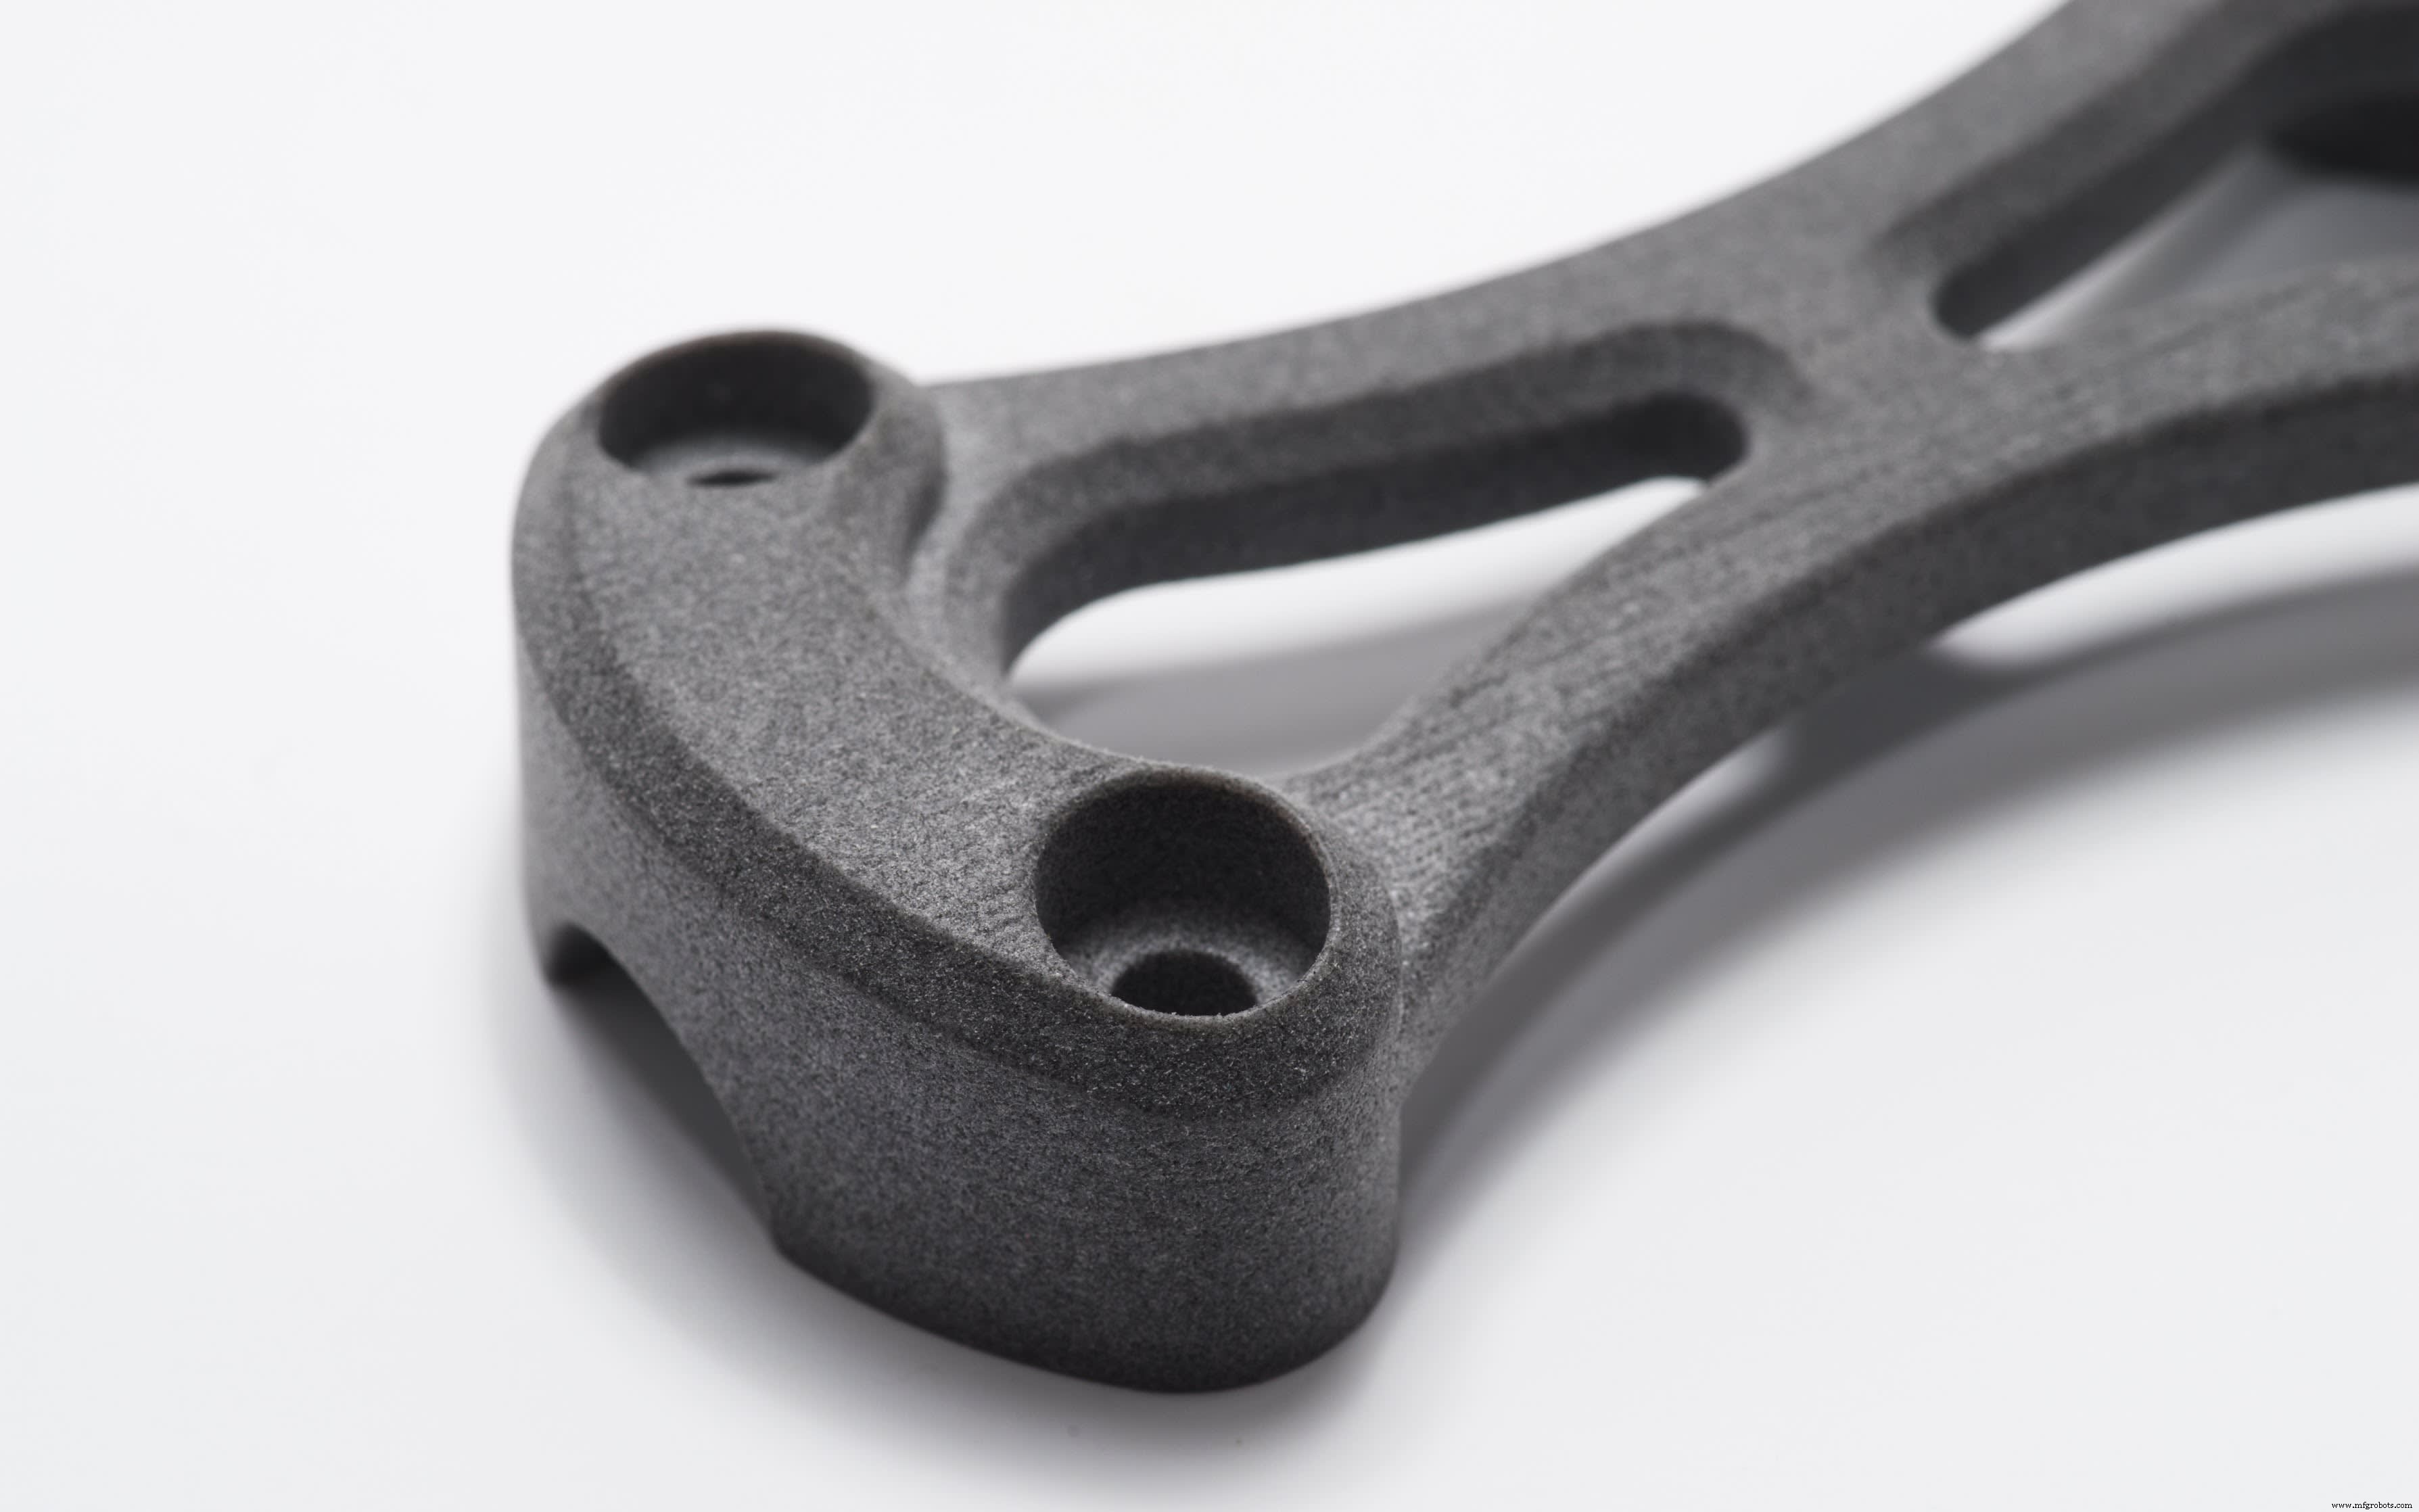
グレーナイロンのSLS部品
SLSとMJFの材料特性は?
PA 12(ナイロン)は、SLSとMJFの両方で主要な材料です。この材料でプリントする場合、MJF部品はSLS部品よりも優れた強度と柔軟性、より均質な機械的特性を持ちます。しかし、ナイロンでのプリント品質ではMJFが優れているものの、SLSプリンターはカーボン充填PA、アルミニウム充填PA(アルミド)、フレキシブルTPUなど、より多くの材料オプションを提供します。
MJFの材料制限は、2つの技術を選択する際の明確なデメリットです。しかし、MJFはオープンマテリアルプラットフォームであり、急速に成熟しつつある技術です。より多くの設計者やエンジニアがその多くの利点を発見するにつれ、材料開発が加速するでしょう。
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| 引張強度 | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| 引張弾性率 | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| 破断伸び | XY: 20% Z: 15% | XY: 18% Z: 4% |
SLSとMJF 3Dプリントのコストとリードタイムは?
コストとリードタイムは、SLSとMJFを選択する際の2つの重要な要素です。両技術について、Hubsプラットフォームで小規模な実験を行いました。
テストモデルとしてブラケット設計(下図)を使用し、各技術について米国の3Dプリントサービスから2つの見積もりを取得しました。1つは試作オーダー(1個)、もう1つは少量生産ロット(10〜100個)です。
使用モデルの体積は28.8 cm³、バウンディングボックス寸法は101.9×45.0×18.0mmです。
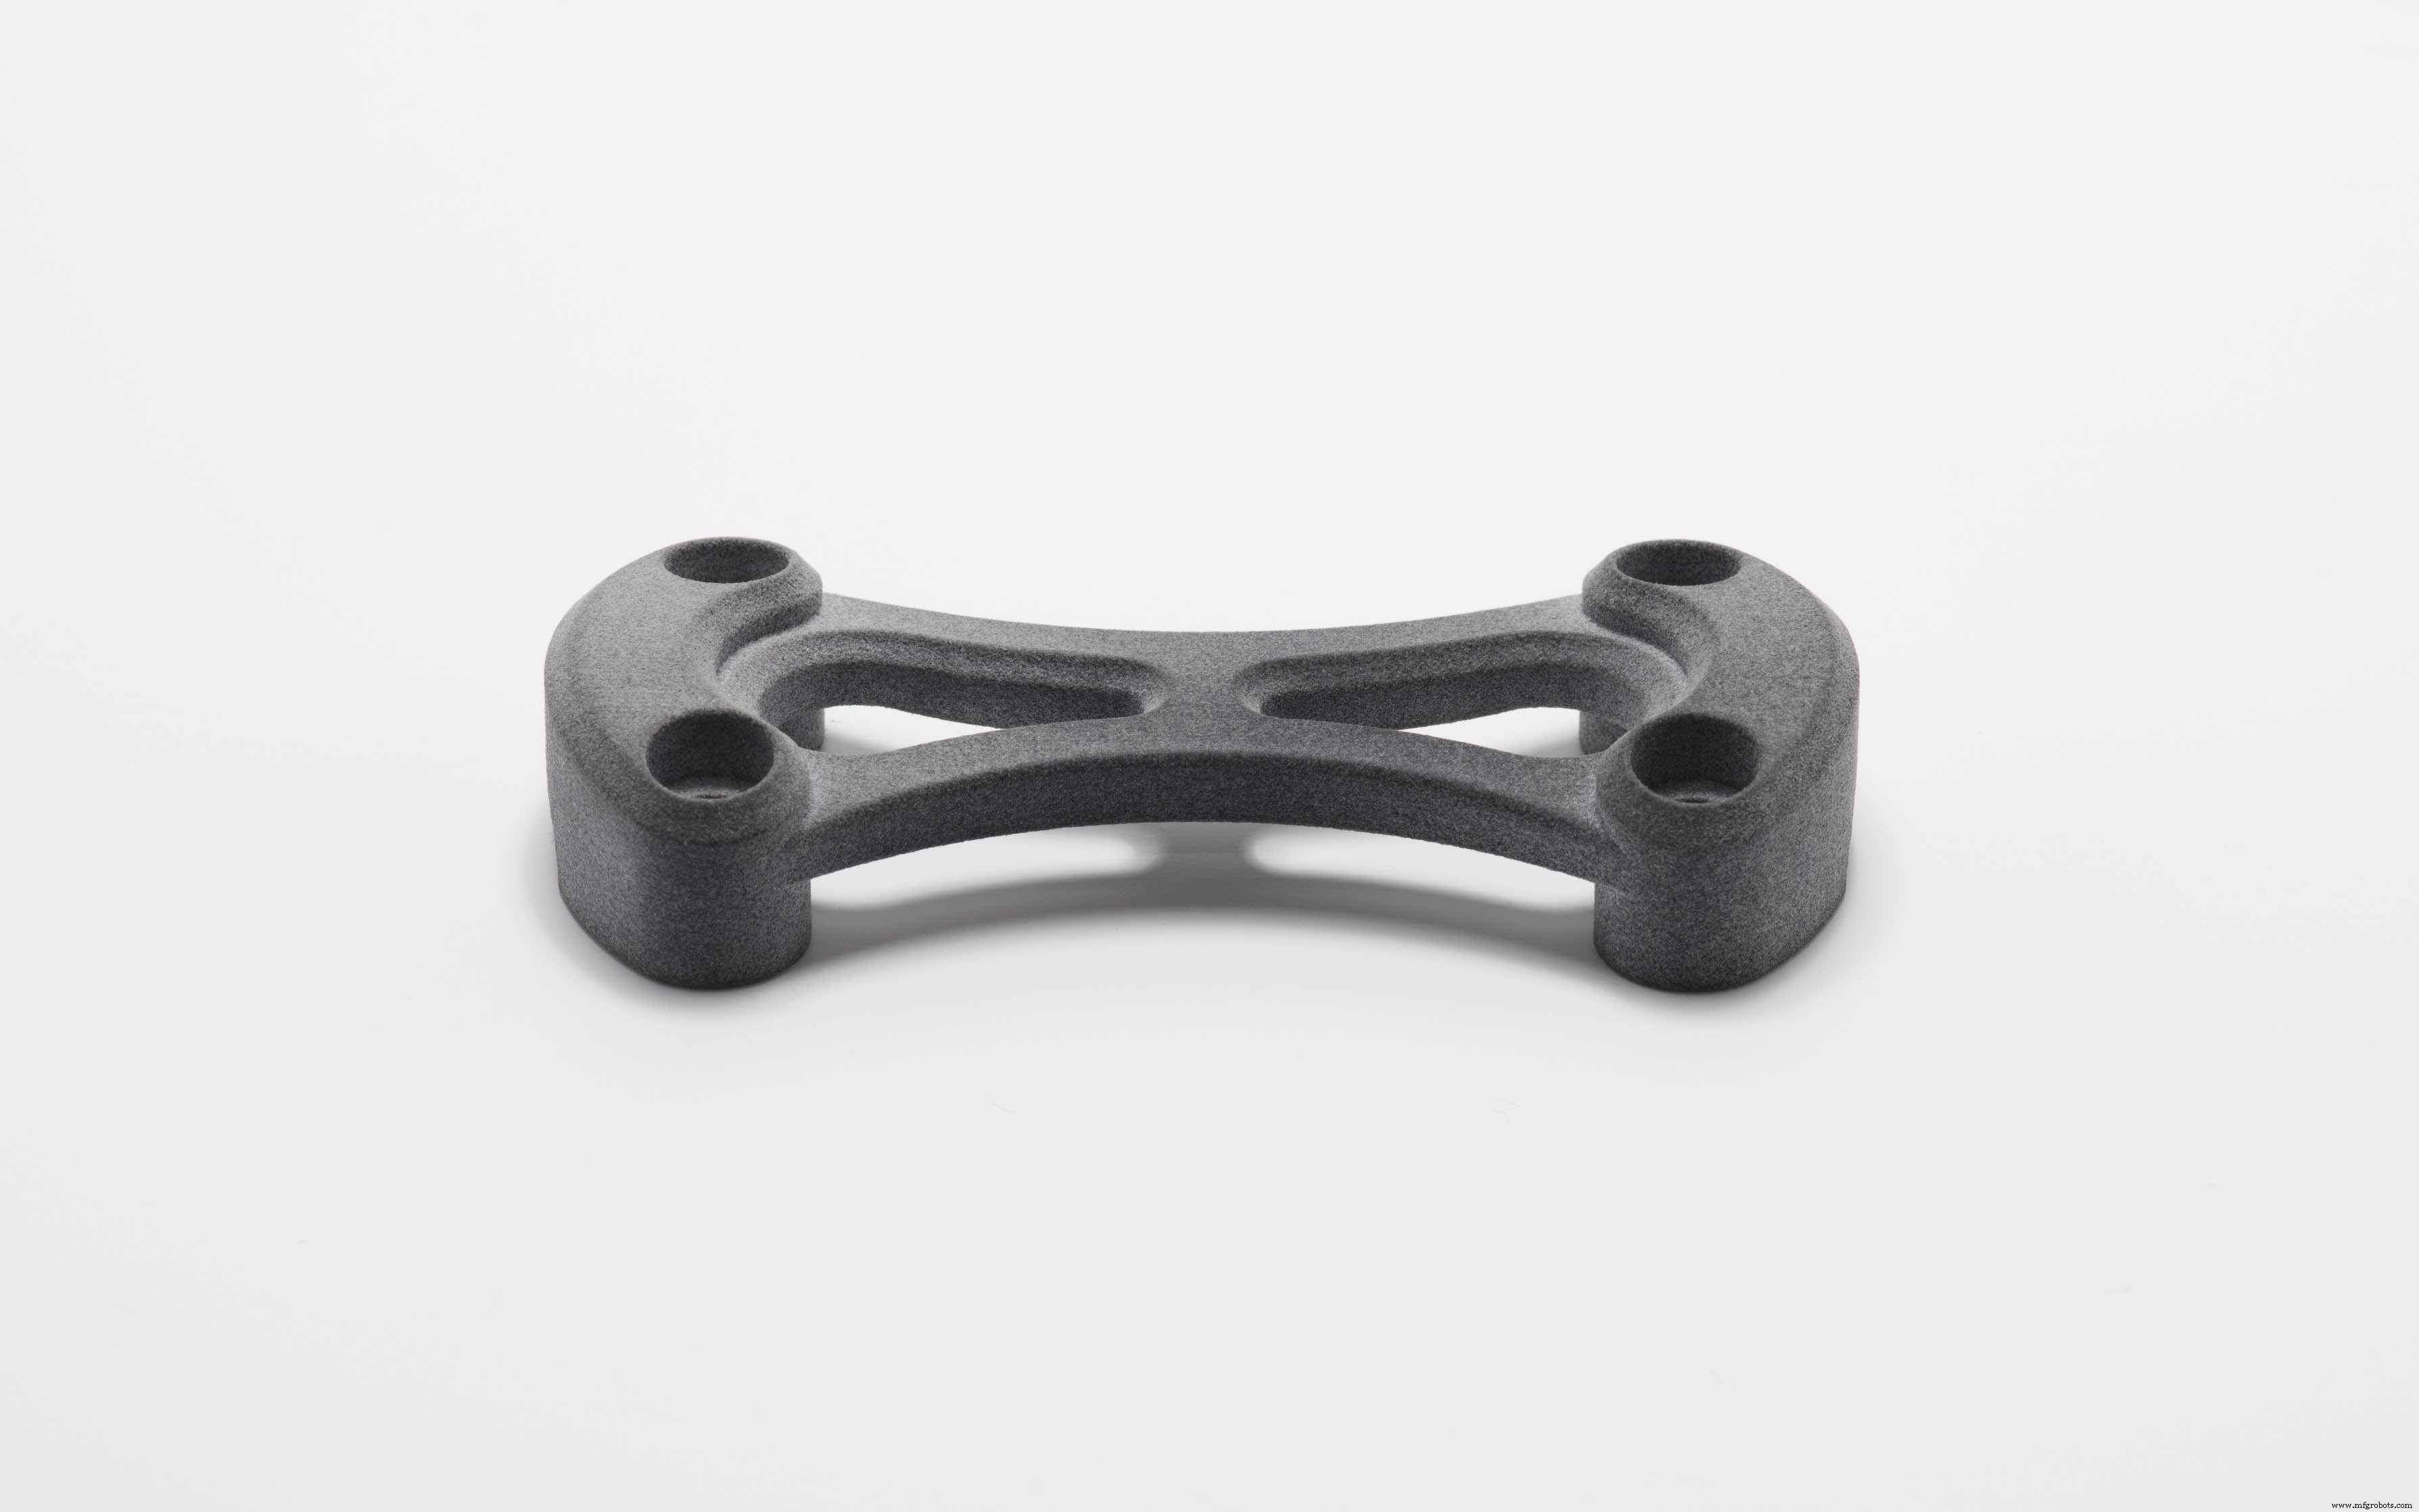
グレーSLSナイロンでプリントされたテストブラケット
価格面では、MJFでのプリントがSLSよりも約15〜30%コスト効率良く、一貫して安価でした。部品数が多いほど価格差は縮小し、これは技術の合理化された後処理ワークフロー(冷却、粉末除去など)によるものと考えられます。また、MJFはSLSより約3日リードタイムが短い傾向があります。
これがMJFが普遍的に優れたプロセスであることを意味するわけではありません。コスト効率では劣りますが、SLSはカーボン・ガラス充填ナイロン、TPU、PPなど、はるかに幅広い材料選択肢を提供します。
SLSとMJFの価格とリードタイムをさらに評価するには、sales@hubs.comまでお問い合わせください。担当者が詳細をご説明します。
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| 引張強度 | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| 引張弾性率 | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| 破断伸び | XY: 20% Z: 15% | XY: 18% Z: 4% |
SLSとMJFは今後どう発展するか?
SLSマシンは常に1回の造形で単一材料からしか部品を生産できませんが、MJF部品は異なる材料特性を持たせることができます。融着剤の種類や濃度を変えることで実現可能です。HPは、MJFにより部品の機械的、熱的、光学的、さらには電気的特性を制御可能になると主張しています。
ただし、この機能は第1世代MJFプリンターではまだ利用できません。第2世代HPプリンターでは、マルチマテリアル・マルチカラー印刷をサポートする予定です。
SLS側では、自宅やオフィスで使用できる価格競争力のあるデスクトップSLSソリューションの開発が注目されています。これらのシステムは大きな可能性を秘めていますが、この用途に正確に対応する実用的なマシンはまだ市場に出ていません。
よくある質問
MJFはSLSより強いですか?
MJFで生産された部品は、SLS部品よりも強く、より柔軟です。また、プリント方向に弱くなるSLS部品と比較して、より均質な機械的特性を持ちます。
MJFはSLSよりコスト効率が良いですか?
一般的に、MJFは低密度部品では安価で、SLSはよりソリッドな部品に適しています。MJFは単品プリントにコスト効率が良く、SLSはネストされた部品(複数個同時造形)で安価になります。
MJFはSLSより精度が高いですか?
SLSとMJFは同程度の精度で部品をプリントします。これはシステム自体よりも、製造業者が各技術に対して持つ経験に依存することが多いです。
材料と色の面ではSLSの方がMJFより優れていますか?
SLSでは、複数のナイロンとエラストマー試作用TPUを含む、より幅広い材料オプションが得られます。色のバリエーションもSLSの方が豊富です。MJFはグレー部品をプリントし、後から黒色に染色できますが、SLS部品は白色で出てきて任意の色に染色可能です。両プロセスとも利用可能な材料はナイロン12(PA 12)とガラス充填ナイロン(PA 12 GF)です。
大量の部品にはMJFの方がSLSより適していますか?
全体的に、MJFはSLSより速く部品を造形できるため、より短期間で多くの部品を生産できます。
MJF部品はSLS部品より機械的特性が優れていますか?
MJFプリント部品は一般的に、形状全体でより一貫した機械的特性を持ちます。
3Dプリント
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- 大量生産 vs カスタム生産:主要違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- 型枠(シャッタリング)とフォームワークの違いを解説
- 「エレクトリック」と「エレクトロニック」の違い:正しい使い分け
- センサーとトランスデューサーの明確な違いと実用応用
- クラウドvs仮想化:主な違いとビジネスインパクト
- Webホスティング vs クラウドホスティング:あなたのWebサイトに最適なのはどちら?
- ボルト vs ネジ:プロジェクトに最適なファスナー選び
- チューブ鋼(TS)と中空構造用鋼(HSS)の違い:規格・用途・用語の使い分け
- FRP vs ファイバーグラス: 主な違いと産業メリットを理解する