



SLS 3Dプリント最適化:ワークピース配置のエキスパートヒント
ワークピースの正しい配置は、生産プロセスの成功に不可欠です。最も重要なポイントは以下の通り:
- 熱の集中を避け、適切に放熱できること:このため、レイヤーを完全に重ねて上下にプリントすることは避けるべきです。これがパーツを通常プラットフォームに対して斜めに配置する理由です。また、半閉鎖ボリュームは常に開口部を上向きに配置すべきです。
- 大きな平面は反りやすい:過度に大きな相互接続面を単一レイヤーに持たせないこと。一般的に、単一レイヤーで12cm²超、または一方の軸で6cm超の面をプリントするのは推奨しません。
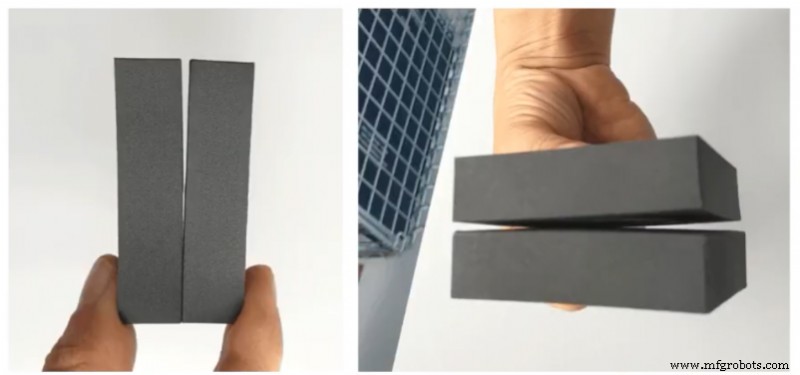
画像1:不適切な配置によるウォーピング例。出典:自作。
- レイヤーは均質でなければならない:各レイヤーのプリント面積が類似するようし、レイヤー間の急激な変化を避ける。均質性の欠如はパーツに跡や外観欠陥を生じさせることが多い。
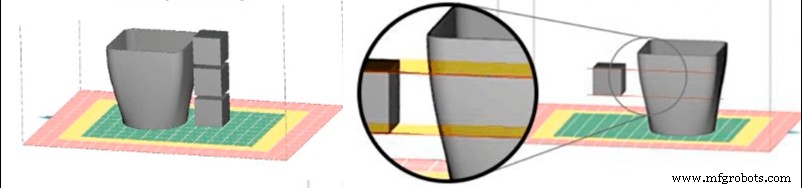
画像2:均質な生産(左)と非均質な生産(右)のための配置。出典:Sinterit
- 大型ソリッドボリュームは失敗リスクが高い:レイヤーシフトで熱集中を避けられない大型ボリュームパーツは、中空化するかインフィルパターンでプリントすべきです。
配置のヒント
- 平面: 変形や熱蓄積を避けるため、全軸で45°に配置することを推奨。
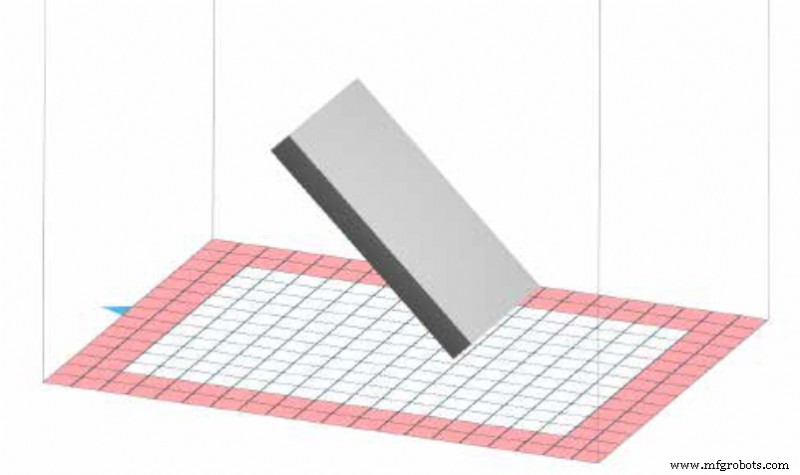
画像3:大きな平面を持つワークピースの正しい配置例。出典:Sinterit
- ソリッドブロック: 平面同様、全軸で45°配置。薄肉の中空プリズムは例外で、垂直配置が最適(側面から放熱可能)。大型プリズムの場合は中空化推奨。
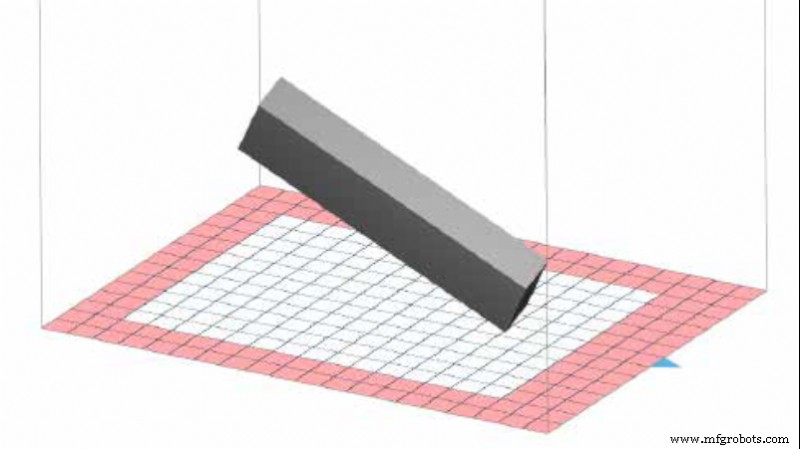
画像4:プリズムの正しい配置例。出典:Sinterit
- 半開放ボリューム/箱形状: 配置は上記ルールに従うが、開口部は常に上向きに。
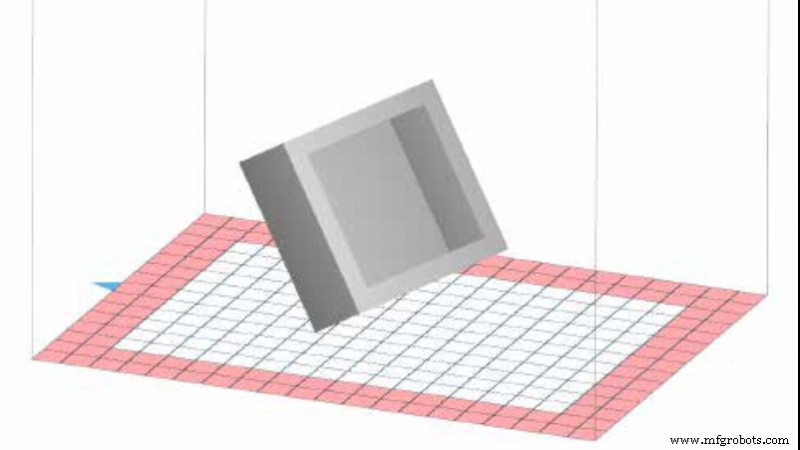
画像5:箱形状パーツの正しい配置例。出典:Sinterit
- 滑らかな面と鋭いエッジを持つディテール: 球体や丸み要素など滑らかな面/ディテールは品質向上のため下向きに、鋭いエッジが必要なディテールは上向きに配置。一般的に下向き面は柔らかいディテール、上向き面は鋭いディテールになります。
- 開口部、チャネル、穴: 可能な限りZ軸と平行に配置して最高品質を得る。
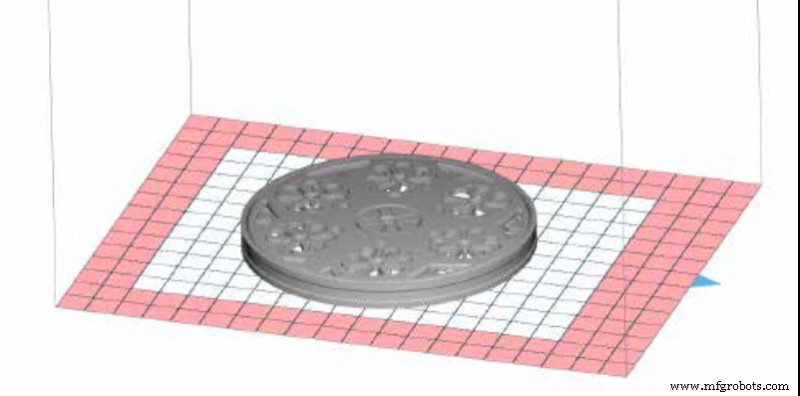
画像6:穴とチャネルを持つパーツの正しい配置例。出典:Sinterit
- 可動部品: SLS 3Dプリントでは最大精度が常にXY平面で得られるため、可能な限りこの方向に配置すべきです。
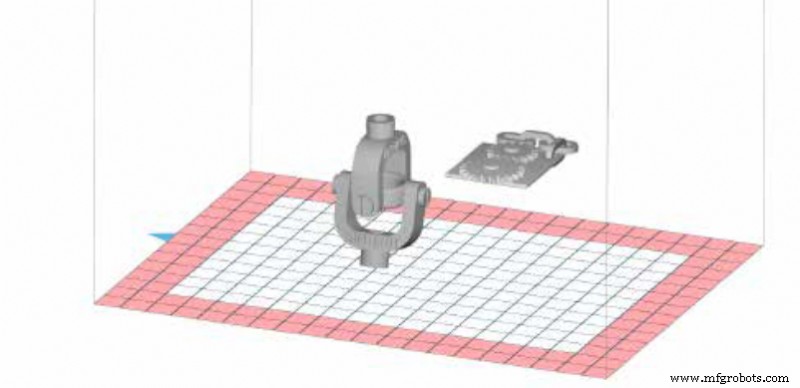
画像7:可動部品の正しい配置例。出典:Sinterit
これらのヒントは失敗リスクを低減しますが、汎用的な状況に基づいています。さらに、単一の正しい配置は存在せず、低リスク配置の中でも品質が高いもの、プリント時間が短いものがあります。そのため、パーツ配置時には経験から導かれる多くの要因を考慮する必要があります。
このガイドは一般的な概念について説明しており、特定のブランドやモデルに焦点を当てたものではありません(途中で言及される場合があります)。メーカーやモデルによってキャリブレーションや調整手順に重要な違いがある場合があるため、このガイドを読む前にメーカーのマニュアルを参照することを推奨します。
3Dプリント
- 3Dプリント vs CNC加工:現代製造における両者の真の役割
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- 製造ワークフローにSLS技術を導入する5つの主要メリット
- 産業用3Dプリンティングにおける後処理の習得:新興トレンドとソリューション
- 2021年3Dプリント業界統計:成長、導入、市場ダイナミクスの40+インサイト
- KUHMUTE、SLS 3Dプリント充電アダプターでマイクロモビリティに革命
- 企業がSLSよりFDM 3Dプリントを選ぶ3つの理由
- シミュレーションと3Dプリントの統合:より速くコスト効率の良い設計への実証済みパス
- SLS 3Dプリントの理解:選択的レーザー焼結が耐久性のある部品を作る仕組み
- MJF 対 SLS:ポリマー・エラストマー造形で勝つのはどっち?
- 金属 3Dプリント:適切な選択を見極める