



3Dプリントの最適レイヤー高さ選び:品質・強度・速度のバランス
3Dプリントを始めたばかりの方は、「どのレイヤー高さで造形すべきか」迷うかもしれません。
本記事では、レイヤー高さの定義、ノズル径との関係・違い(混同されがちなポイント)、用途別(造形品質・強度・速度・プロトタイピング)の推奨値を網羅的に解説します。
3Dプリントにおけるレイヤー高さとは
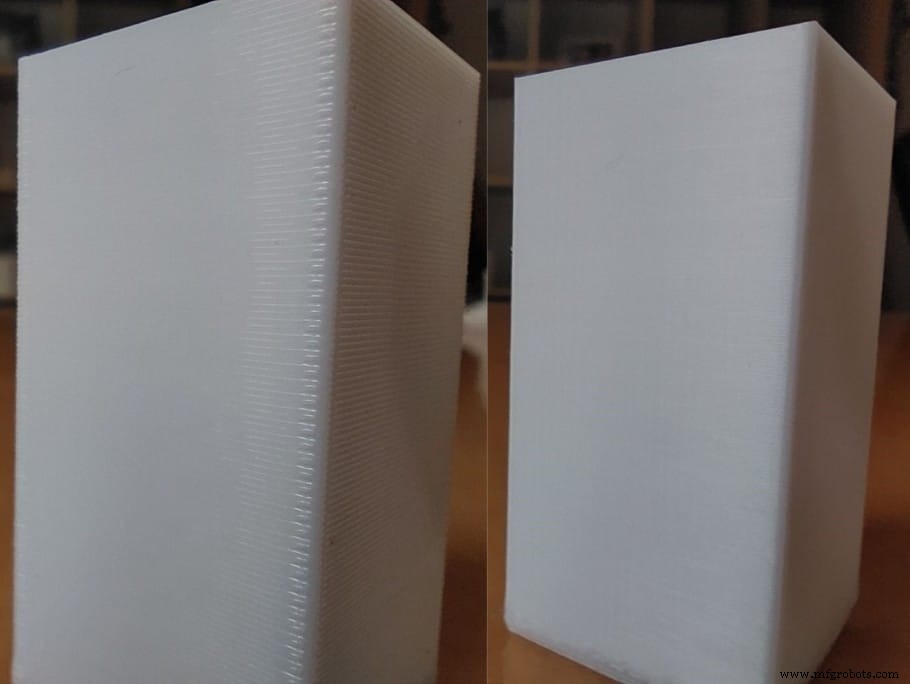
レイヤー高さ(=解像度・ディテール)は、3D造形物の各積層の厚さです。レイヤー高さが低いほど層数が増え、造形ディテールは向上します。例:20×20×20mmキューブを0.12mm層高で造形すると166層、0.28mmなら71層。
トレードオフは何か? 低レイヤー高(高解像度)は造形時間を劇的に増やします(層数が2倍以上)。逆にレイヤー高を上げれば高速化しますが、ディテールは低下します。
要するに「造形時間とディテールのトレードオフ」です。
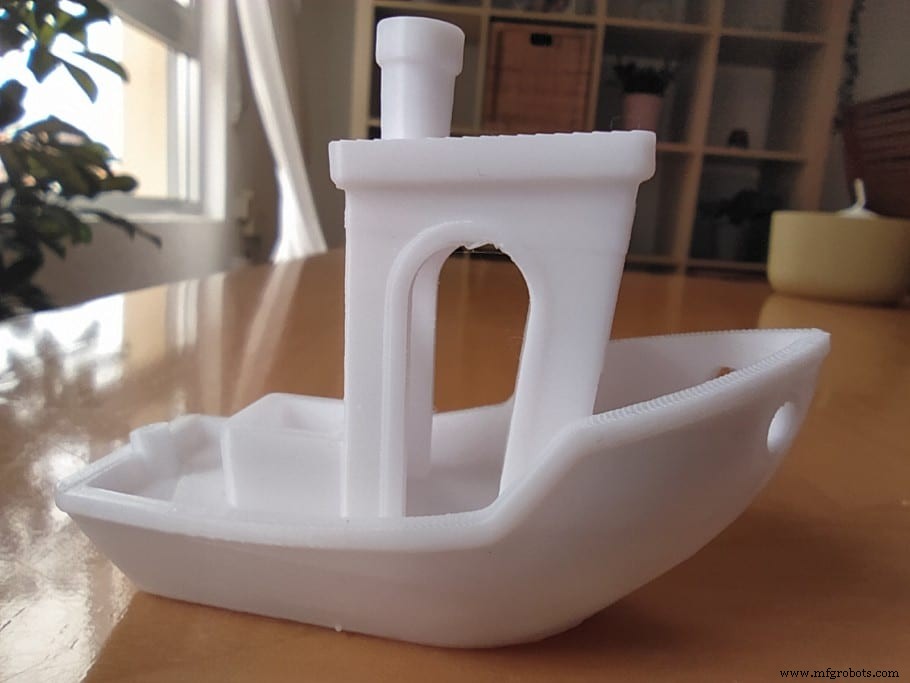
ベンチー(ベンチマークモデル)比較:左0.12mm、右0.32mm。
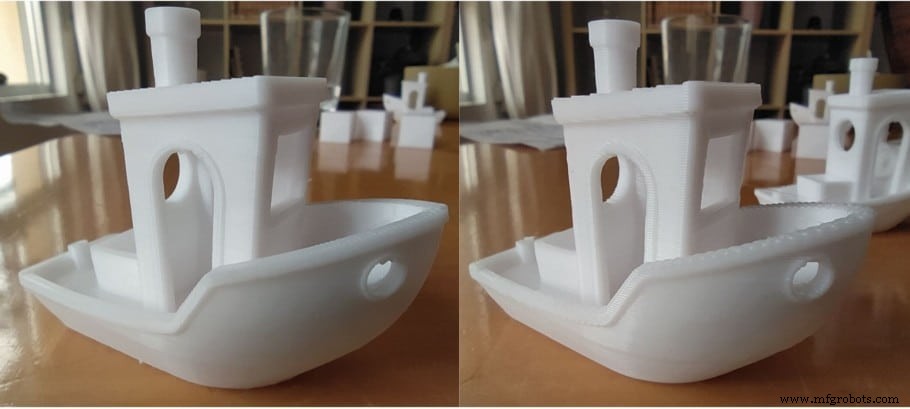
0.12mm版:3時間24分、400層。0.32mm版:1時間26分、150層。レイヤー高さのみの差で造形時間が半分以下に。
右側は積層ラインが顕著で、特に屋根部と側面レールに明確な「階段効果(ステアケース効果)」が見られます。
ノズル径とレイヤー高さの関係
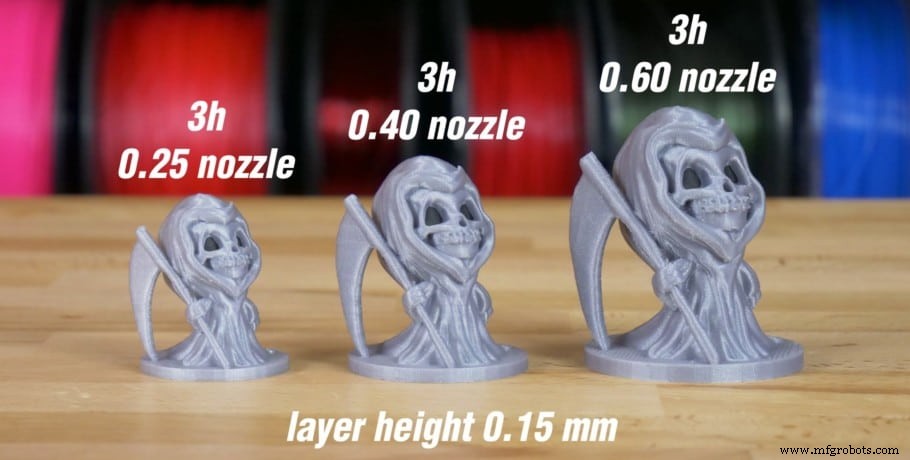
標準ノズル径は0.4mmですが、0.2mm〜1mm範囲で選択可能。ノズル径を大きくすれば最大レイヤー高も大きくでき、壁厚確保に必要なパリメーター(周壁)回数も減らせます(一周が太くなるため)。レイヤー高さはノズル径の80%を超えてはならない(下限値なし)。
ノズル径別推奨レイヤー高さ範囲:
| ノズル径 | 最小レイヤー高 | 最大レイヤー高 |
|---|---|---|
| 0.15mm | 0.04 | 0.12 |
| 0.20mm | 0.05 | 0.16 |
| 0.25mm | 0.06 | 0.20 |
| 0.30mm | 0.08 | 0.24 |
| 0.35mm | 0.09 | 0.28 |
| 0.40mm | 0.10 | 0.32 |
| 0.50mm | 0.13 | 0.40 |
| 0.60mm | 0.15 | 0.48 |
| 0.80mm | 0.20 | 0.64 |
| 1.00mm | 0.25 | 0.80 |
最小値はノズル径ではなくステッピングモーター分解能に依存するため、一般に0.04mm未満は非推奨。太いノズルで極薄層を引くのは合理的でないため下限も目安として提示しています。
大径ノズル+厚層で、造形時間を3〜4倍短縮可能です。
ノズル径と層厚は別物で、影響する品質面が異なります:レイヤー高さは垂直・斜面の品質に、ノズル径は水平面のディテールに主に影響します。大径ノズルは幅広パリメーターを吐出し、垂直方向には見えません。
大径ノズルでパリメーター幅を広げ、レイヤー高も上げ(ノズル径80%まで)、大幅高速化可能。トレードオフは品質低下(0.4mmノズル・0.12mm層高や、より細いノズル・薄層と比較して)ですが、造形は高速化します。
「花瓶モード」ではノズル径変更でも造形時間変わりません(同一動作シーケンスのため)。
3Dプリントに最適なレイヤー高さは?
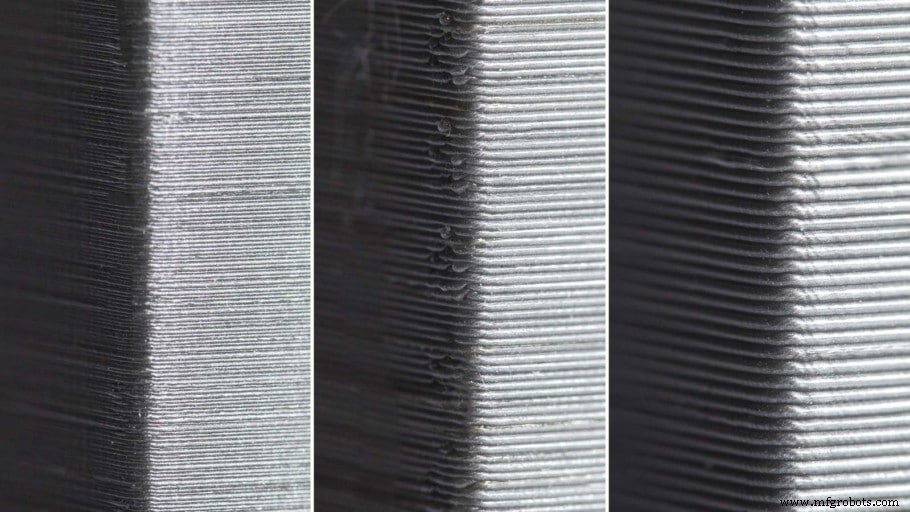
ほとんどの3Dプリントで理想的なレイヤー高さは0.2mmです。品質と速度のスイートスポットで、大型・小型精密問わず対応でき、積層ラインも目立ちにくいです。
もちろん造形ニーズ次第で変わります。精密ミニチュア(最高解像度必要)と、見た目二の次で機能重視の大型パーツでは最適値が異なります。
ディテール重視時のベストレイヤー高さ
レイヤー高を下げればディテール向上しますが、0.1mmまでが実用的限界。0.05mm等さらに下げても、目に見える品質向上はほぼありません。日常的な高解像度造形なら0.12mmがスイートスポットです。
0.12mmは標準0.2mmより造形時間が大幅増加するため、「そのディテール向上に時間を費やす価値があるか」自問必要です。
筆者は「滑らか・高ディテール仕上げ」を狙う時0.12mmで造形し、このレベルでは積層ラインはほぼ見えません。
強度重視時のベストレイヤー高さ
一般に0.1mm〜0.15mmが最強で、この範囲外(薄すぎ・厚すぎ)では強度が劇的に低下します。ノズル径も重要で、大径ノズル+薄層=最大接触面積=最強層間接着になります。
層高・ノズル径変化が強度に与える影響を検証した研究では、0.4/0.6/0.8mmノズルで多様な層高をテストし、「層高を上げるほど弱くなり、最小〜最大層高で約3.5倍の強度差」と結論づけています。
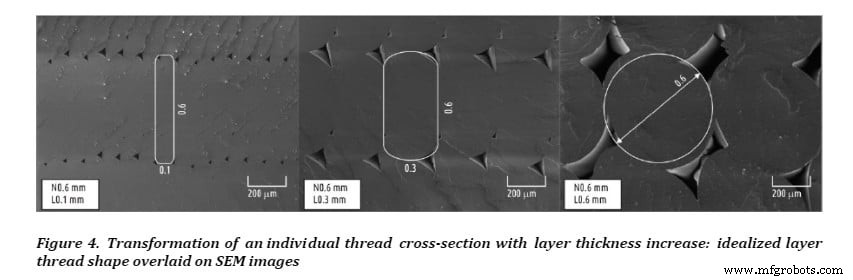
大径ノズル・薄層の組み合わせが、層間接触面積を最大化し、全方向で最強の結合・造形物を生むことがわかります。
層の向き(レイヤーオリエンテーション)も考慮すべき
フック等、一定方向に持続的引張力がかかるパーツは、「層ラインが力の方向と平行になる向き」で造形すべきです。
垂直造形(層ライン水平)なら、耐えられる力は層間接着強度に限定されます。
横向き造形(層ラインが力方向と平行)なら、強度は2倍以上に向上します。
CNC Kitchen氏の詳細動画で、層高・層向きによる強度差を極めて詳細に検証しています。必見です。
インフィルパターンも強度に大きく影響するため、用途に合わせたパターン選択も重要です。
速度重視時のベストレイヤー高さ
造形速度とレイヤー高は逆相関。層厚ければ高速、薄ければ低速。標準0.4mmノズルで0.32mmと0.1mm比較なら、20mm立方体で18分 vs 59分。
最大速度狙いなら、最大径ノズル+最大層高(ノズル径80%)。劇的高速化可能だがディテール犠牲。
標準0.4mmノズルユーザーなら、0.28mmまたは0.32mmが実用的上限。それ以上速くするには大径ノズルへ交換しかありません。
プロトタイピング向けベストレイヤー高さ
プロトタイピングは「最終製品でない」ため速度優先。レイヤー高だけでなく、ノズル径・インフィル率・スライサー速度設定も重要。
一般に:最大径ノズル、最小インフィル(キュービック推奨:全方向強度の3Dインフィル)、最大層高、最高速度設定。
速度上げすぎると、前層未固化・リンギング/ゴースティング・寸法精度悪化等のリスク。設定はプリンター依存だが、周壁100mm/s、インフィル200〜250mm/sスタートで大幅時短可能。
レイヤー高さはどこまで重要か?
層高を上げれば高速化するが、厚層で解像度・品質低下。滑らか・高精細仕上げなら低層高推奨。
前掲ベンチー比較に戻ると、0.32mm版ではインフィルラインが露骨に見えるのに対し、0.12mm版ではほぼ不可視。最も顕著なのは屋根・レール部の階段効果です。
層高を下げればライン・階段効果は目立たなくなるが、造形時間増大。ある点を超えると品質向上は限界的(マージナル)なのに時間だけ増える「収穫逓減地点」が存在します。
一般に0.12mmまたは0.1mmで極めて高精細な結果が得られ、これ以上下げるのは時間の無駄です。
3Dプリント最適レイヤー高さ計算ツール
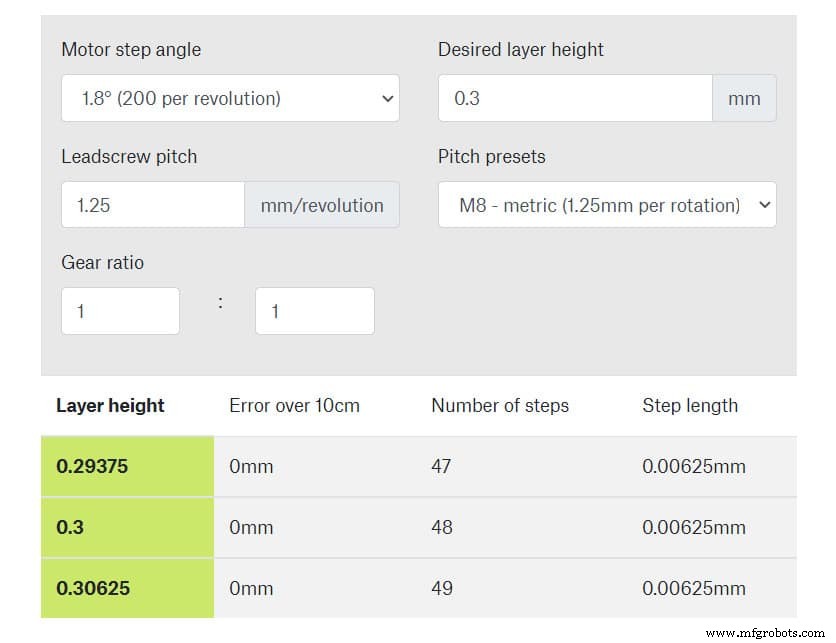
Prusaが開発した「最適レイヤー高さ計算機」は、Z軸がフルステップ単位でのみ移動するレイヤー高を算出します。Z軸は非稼働時ディセーブルされることが多く、マイクロステップ中にディセーブルされると最寄りフルステップへジャンプし誤差が生じます。
インチネジリードスクリュー機で最も有用ですが、メトリックネジで変則層高を使う場合にも有効です。
パラメータ入力で理想的レイヤー高が算出されます。
Ender 3 ステッピングモーター「マジックナンバー」
レイヤー高さには「マジックナンバー(そのプリンターで最適な層高刻み値)」が存在します。
Ender 3シリーズでは0.04mm刻みがマジックナンバー。リードスクリュー1回転で8mm上昇、200ステップ/回転のため、1ステップ=0.04mm。
この倍数(0.04mmの整数倍)でレイヤー高を設定すると、Z軸移動が常にステップ境界で完結し、位置決め一貫性が向上→造形品質改善。
実用的なマジックナンバー倍数:
- 0.24mm
- 0.20mm
- 0.16mm
- 0.12mm
- 0.08mm
以前はスライサーで手動設定必須でした(標準プリセット0.1mm、0.15mm等は0.04mm倍数でないため)。現在、Cura新版等は0.12mm(高精細)、0.28mm(粗目)等、マジックナンバー準拠プリセットを搭載し、Ender 3全機種(0.04mm/step機全般)で最適動作します。
レイヤー高さ変更に伴う問題
大径ノズル・厚層は高速化するが、見栄え悪化・層間接触面積減による強度低下リスク。
逆に極薄層(0.05mm等)は品質低下・各種不具合・微小オブジェクトでも異常に長時間化の原因になり得ます。
高解像度(低層高)造形では、ベッドレベリングが完璧でないと定着不良リスク大。
対策:初層のみ厚めに設定し強力定着させ、2層目以降を目標層高で造形するのが推奨されます。
結論
「万能なレイヤー高さ」は存在せず、造形物に合わせて調整すべきです。
自作設計・プロトタイピング等で反復造形する段階なら、0.28mm(0.4mmノズル時)で高速・機能的・そこそこ綺麗に造形。
最終設計確定時はレイヤー高を下げて仕上げます。
一般的に0.2mmを基準に据えるのが、品質・速度双方で最もバランスの取れたスイートスポットです。
参考になれば幸いです!
良い一日を!
よくある質問
0.4mmノズルのベストレイヤー高さは?
0.2mmが理想的。比較的高速で高品質を両立。技術的には最小レイヤー高に制限なし(ノズル径は最大値のみ制限)。
0.6mmノズルのベストレイヤー高さは?
0.3mmが品質・速度バランス最良。最小値に制限なし。
0.8mmノズルのベストレイヤー高さは?
0.4mmがバランス最良。更なる高速化必要なら0.5mmで品質ほぼ維持しつつ高速化可能。
Ender 3のベストレイヤー高さは?
Ender 3は1ステップ0.04mm移動のため、レイヤー高は0.04mmの倍数(0.08、0.12、0.16、0.20mm等)にすべき。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの推測作業を排し、リサーチ時間を大幅短縮する「おすすめ製品セクション」を用意しました。この作業は非常に骨が折れ、往々にして混乱を招きます。
初心者から中級者、エキスパートまで幅広く対応できる厳選された3Dプリンター、およびフィラメント・アップグレードパーツを掲載。すべて実機検証・厳選済みのため、どれを選んでも期待通りに機能します。
3Dプリント
- 次世代3Dプリント材料で宇宙旅行を革新する
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- 成功する3Dプリントのための4つの主要設計原則
- アプリケーション・スポットライト:3Dプリンティングがベアリング設計と生産を変革
- 3Dプリンティングが牽引するフットウェア革命:イノベーション、カスタマイズ、市場投入の加速
- 主要メタル3Dプリンティング材料:アディティブ製造の可能性を解き放つ
- CRNがMarkforged X7 Turbo Printを2020年ベスト3Dプリンティング革新に選出
- 高等教育における3Dプリンティング活用:メリット、事例、リソース
- PLA vs ABS:ミニチュア3Dプリントに最適なフィラメントはどっち?
- 耐久性・高性能ギア造形に最適な3Dプリントフィラメント TOP3
- 究極の耐久性を実現する最強3Dプリンティング材料10選