



3Dプリンターの造形途中押出し停止を修正:クイックトラブルシューティングガイド
3Dプリンターの通常使用中には、様々な問題が発生します。数分で解決するものもあれば、解決までマシンを完全に使えなくするものもあります。
よくある厄介な問題が、造形途中で突然フィラメントの押し出しが止まることです。しばらく怒鳴ったり泣いたりした後、原因と解決策を探ることになります。
造形途中でプリンターがフィラメント押し出しを止める最も一般的な原因は、エクストルーダーの詰まり、またはエクストルーダーモータードライバーの過熱です。エクストルーダーが詰まる原因は、不適切なキャリブレーション、誤った造形温度、フィラメント品質の低さ、プリンター周辺のホコリや汚れなどです。
エクストルーダーの詰まりは、鍼灸針やギター弦、またはコールドプルで解消できます。エクストルーダーモータードライバーの過熱なら、常時稼働ファンで冷却するか、部品交換で対処します。
各原因の詳細、適切なトラブルシューティング、解決法、再発防止策を順に解説します。
造形途中でエクストルーダーが止まる原因
フィラメント切れ
当たり前ですが、トラブルシューティングを始める前に、まずこれが原因でないか確認してください。スプールが空なら、新しいスプールをセットして造形を再開する必要があります。
3Dプリント初心者なら、スライサーのフィラメント消費量見積もりを造形開始前に確認することを強くお勧めします。
この問題を防ぐもう一つの方法は、フィラメントランアウトセンサーを取り付けることです。フィラメント切れを検知して造形を一時停止し、新しいスプールを装填して完全停止せずに再開できます。最近はこの機能を標準搭載するメーカーが増えています。
フィラメントスプールが絡まっているケースもあります。製造上の問題もありますが、多くはユーザー側の保管不備です。フィラメントのテンションを維持し、保管時に端を緩ませないことで防げます。
エクストルーダーの詰まり
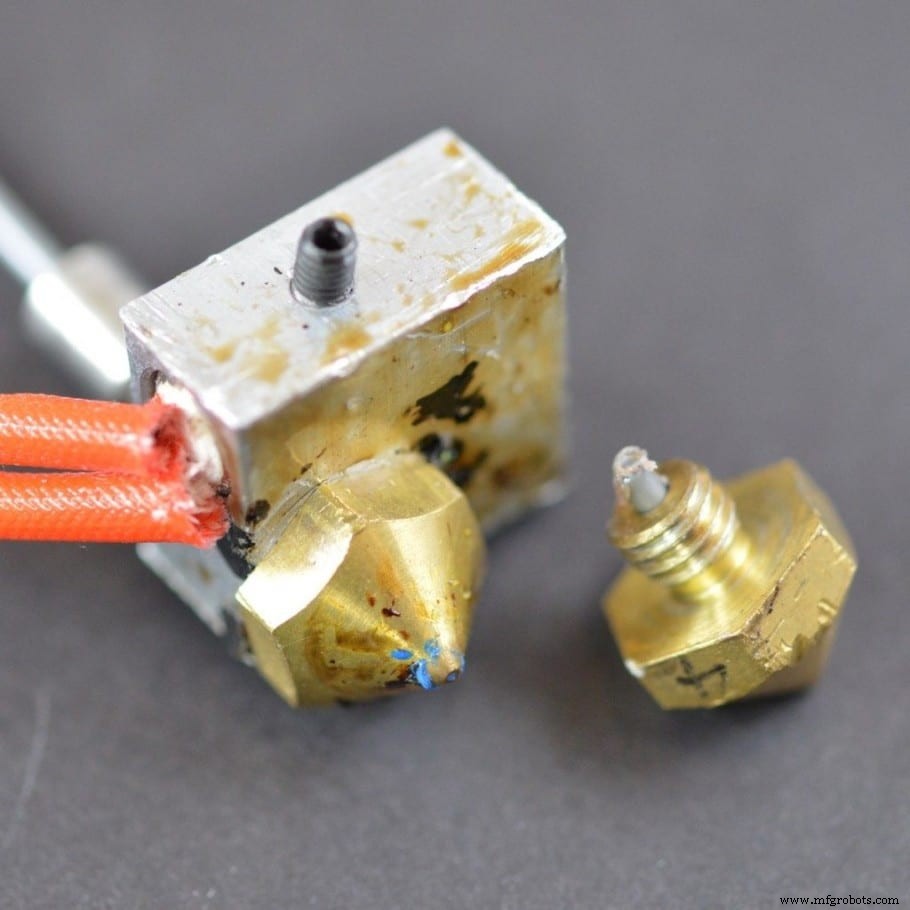
フィラメント切れでないことが確認できたら、本格的なトラブルシューティング開始です。ノズル詰まりにつながる要因をチェックしましょう。
ノズル高さの不適切またはキャリブレーション不良
これは非常に一般的で、幸い修正も簡単です。造形開始時にエクストルーダーがプラスチックを押し出さない場合、ノズル高さが間違っている(ベッドレベリング不良でノズルがベッドに食い込んでいる)可能性があります。
ノズルが低すぎると、ノズル先端とビルドプレート面の間に十分な隙間がありません。これによりノズルがビルドプレートで塞がれ、フィラメントがスムーズに流れません。
この問題は、フィラメントが最初や2層目で押し出されず、3〜4層目から正常になる場合に気づきます。連続するレイヤーでフィラメント堆積が止まるなら、これは原因ではありません。
解決策は、3Dプリンターをキャリブレーション(ベッドレベリング)し、ノズルとプリント面の間に十分な隙間(0.4mmノズルなら0.1〜0.2mm)を確保して正常なフィラメント押出しを保証することです。目安として、ノズルとビルドプレートの間に紙一枚が通る程度です。
造形温度の不適切
PLA使用時、最適押出温度は180℃〜220℃の範囲です。温度が低すぎると押し出しが全く行われない可能性が高く、不必要に高い温度では、逆説的にさらに悪化します。
実は、材料に対して高すぎる温度で造形しようとすると、フィラメントがエクストルーダー内でガラス化(ビトリファイ)し、詰まりの原因になります。
要するに、フィラメントメーカーが推奨する最適温度を常に確認することをお勧めします。通常、パッケージやスプール自体に記載されています。
万が一そこに見つからなくても、ブランド名でググれば誰かが理想的な温度を見つけているはずです。この基本パラメータが簡単に見つからないこと自体、そのフィラメントが丁寧に言えば「最適でない」兆候です。
フィラメント品質の低さ
前述の通り、悪い工場慣行は造形時のトラブル確率を高めます。直径が大きすぎる、またはスプール全長で幅が不均一・不完全なフィラメントは、造形プロセスで問題を起こします。
品質の低いフィラメントや、材料内に紛れ込んだ不純物は、ノズル内部に蓄積し、ランダムなタイミングで直接詰まりを引き起こします。
フィラメント品質の主な決定要因は、原材料、生産ライン技術、メーカーが設ける管理プロセスです。信頼できるブランドの品質検査済み材料を使うのが重要です。新ブランド購入前には必ずレビューと評判を確認してください。
しかし、手頃で高品質なPLAスプールが欲しければ、Amazonのこれがよく機能します。
部屋のホコリや汚れ
プリンターが十分に清掃されていない部屋に置かれていると、ホコリや汚れがマシンの動作を妨げます。ホコリがエクストルーダー内に入ると炭化します。時間とともにノズル内に汚れが蓄積し、材料の正常な流れを妨げ、造形品質を低下させます。最終的にエクストルーダーを詰まらせることさえあります。
エクストルーダーモータードライバーの過熱
エクストルーダーモータードライバーが過熱すると、ランダムにステップをスキップし、これがノズル詰まりにもつながります。過熱の最初の兆候は、ステッピングモーターの不安定な動作です。通常、ステッピングモーターが突然パワーを失う音で認識できます。
熱的シャットダウンに至ることもあります。この場合、エクストルーダーモーターが全く動かなくなります。
これが起きたら、即座にマシンの電源を切り、電子部品が冷えるまで待ってから再度造形を試みてください。再発防止には、プリンターボードを常時稼働ファンで冷却することを推奨します。
故障したコンポーネントが原因の場合もありますが、本当に自分が何をやっているか分かっていない限り、いじくり回すのはお勧めしません。
詰まったエクストルーダーの修正
加熱フィラメントが0.4mmの穴をスムーズに通過し、稀なイベントでしか失敗しない事実は、今でも私を驚かせます。私の驚きやすさはともかく、機械が必要とするときに詰まったノズルをどう直すか見ていきましょう!
詰まったノズルを直す方法は複数あります。一時的な対処もあれば、より根本的な解決策もあります。それぞれ見ていきましょう!
フィラメントを手でエクストルーダーに押し込む
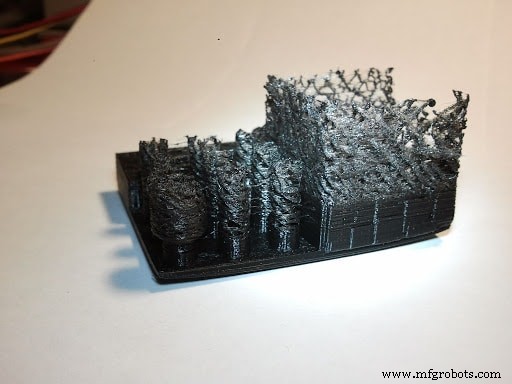
詰まったノズルを直す最も簡単な方法は、フィラメントを手でエクストルーダーに押し込むことです。ホットエンドが完全に加熱されていることを確認してから、エクストルーダーアームを絞ってスプリングを圧縮し、フィラメントを押し込み(強く押しすぎない)、ノズルから出てくるか確認します。
この方法で直ることもありますが、ノズル内のすべての残留物が押し出された保証はありません。ノズル内に残留物が残っていれば、フィラメント流れが不均一になり、以降の初期レイヤー品質に注意が必要です。
ギター弦や鍼灸針で詰まりを取り除く
ホットエンドを分解せずに詰まったエクストルーダーを解消するには、ステンレス製の細い針、細いワイヤー、あるいはギター弦でノズルを掃除できます。
手順はシンプルです:
- ステップ1:詰まりの原因となった材料の押出温度までホットエンドを加熱
- ステップ2:針/ワイヤー/弦をノズルから10〜30mmの深さまで挿入(数回繰り返す)
- ステップ3:連続した流れが得られなければ、プロセス全体を繰り返す
アトミックメソッド / コールドプル
針の方法でダメならコールドプルを試してください。この方法には、ABSやナイロンなど、耐熱性の良いフィラメントが必要です。
- ステップ1:ノズルを220℃まで加熱(直前にPLAで造形していた場合)
- ステップ2:白または薄色のABS、ナイロン、または耐熱性の強いフィラメントを挿入
- ステップ3:手でできるだけ強く押し込む
- ステップ4:ノズルからフィラメントが流れ出るか観察(完全詰まりなら何も出ない)
- ステップ5:PLAなら約90℃、ABSなら約160℃まで冷却。圧力をかけたまま冷やす
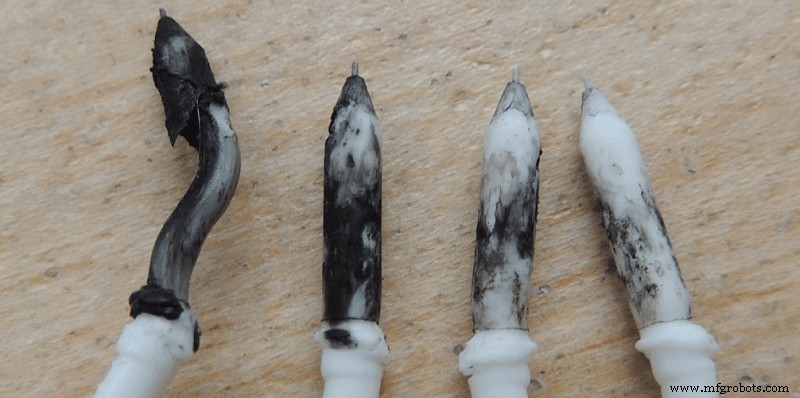
- ステップ6:ステップ5の最低温度に達したら、フィラメントをホットエンドから素早く強く引き抜き、半溶融部分を検査。少し汚れ(黒い斑点)が含まれた小さなコーン状になっていれば成功。それらが詰まりの原因だった
- ステップ7:汚れた部分をカットし、ステップ2から繰り返し、フィラメントが綺麗に出てくるまで続ける
ディープクリーニング(分解洗浄)
この方法は、エクストルーダーが到達可能な最高温度でノズルを分解するものです。トーチ、ヒートガン、あるいは家庭用コンロでノズルを加熱し、内外のプラスチックをすべて除去します。
洗浄がうまくいったか確認するには、ノズルを光源に向け、穴を覗いてみます。綺麗な円形の光が見えれば、ノズルは綺麗になっています。さらに洗浄するには、ノズルをアセトン(ABS用)や苛性ソーダ(PLA用)に一晩浸けます。
再発防止策
これでフィラメントがジョブ全体を通じて均一に押し出されるプリンターの誇りあるオーナーになれたはずです。出来事が最近で、この問題の修正がどれだけ嫌だったか覚えている今、近い将来同じ目に遭う確率を減らす対策を読む価値があります。
造形中にプリンターが突然押し出しを止めるのを防ぐヒント:
造形速度を落とす
フレキシブル材料や高温が必要な材料(ナイロン等)を扱うときは、3Dプリンターのデータシートに記載された速度制限を守ることが重要です。
FFF/FDM 3Dプリンターの造形速度を決めるのは、使用材料の特性とプリンターコンポーネントの品質です。
ボーデン機でフレキシブルフィラメントを使う場合、20mm/secを超えるのは推奨されません。ダイレクトドライブ機なら、中〜高硬度フレキシブルで40mm/sec、低硬度で25mm/secが推奨されます。
常に良質なフィラメントを使う
前述の通り、使うフィラメントはホットエンドの健全性にとって最大の敵になり得ます。不規則な材料は、ホットエンドストロークの末端までフィラメントを閉じ込めます。また、汚れたフィラメントは微細なホコリ残渣をノズル内腔やホットエンドスロートに堆積させ、堆積物の壁を作ります。
この問題を防ぐには、小さな不純物フィルターを作れます。清潔なスポンジをプラスチッククランプでフィラメントに巻き付け、ホットエンド経路に入る前に汚れを落とせるようにします。
ホットエンドファン
ホットエンドファンは、フィラメントがヒーティングブロックで加熱される前、安定した温度を保つために不可欠です。効率が落ちると、フィラメントが時期尚早に加熱され、ホットエンド本体内で膨張し、閉塞を引き起こします。したがって、ファンを常に清潔に、良好な状態に保つ必要があります。
PTFEチューブ
テフロンチューブの寿命は温度と使用によって制限されます。標準的な3Dプリンターチューブは240℃以上に耐えられません。PTFEチューブ故障の最初の兆候は、アンダーエクストルージョンやエクストルーダー内のフィラメント異音です。これが起きたら、ノズル詰まりを防ぐためにPTFEチューブを交換してください。
さらに良い対策は、青色Capricornチューブを購入することです。より高温に耐えられます。
結論
詰まったエクストルーダーは多くのユーザーにとって大きな頭痛の種で、一刻も早く造形する必要があるときはさらに深刻です。フィラメントがエクストルーダーにスムーズかつ継続的に流れることを保証することは、エクストルーダーの寿命を延ばすだけでなく、全体的な造形品質の向上にもつながります。
ここで詳述したすべての解決策と修正は、難しくも高価でもありません。少しの忍耐とレジリエンスで、これらの素晴らしいマシンを楽しめます!
おすすめ製品コーナー
3Dプリンター、フィラメント、アップグレードパーツの選定に迷うことなく、リサーチ時間を短縮できるようおすすめ製品コーナーを設けました。初心者から上級者まで幅広く対応できるプリンターを厳選し、フィラメントとアップグレードパーツも実際にテスト済みです。どれを選んでも期待通りに機能します。
3Dプリント
- Stratasys 3Dプリンターのノズルチップ交換ステップバイステップガイド
- Ender 3 ノズル詰まり解消&クリーニング完全ガイド
- Ender 3のX軸たわみ修正:レベリング復旧のシンプルな手順
- 3Dプリントのジャーク・ゴースティング(リンギング)を解消:滑らかな造形への実証済みテクニック
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- 3Dプリンターノズル液漏れ(糸引き)完全解決ガイド:原因特定から設定最適化まで
- フィラメントが送られない! 3Dプリンタ給排不良の段階的解決ガイド
- 3Dプリンターのフィラメント詰まりを防止・解決する実践ガイド
- 絡まった3Dプリンターフィラメントスプールを解くクイックガイド
- 3Dプリントのゴースト(リンギング)を解消:振動対策で造形品質を劇的改善
- 3Dプリンティング品質を左右する「リトラクション」設定の極意