



3Dプリントのゴースト(リンギング)を解消:振動対策で造形品質を劇的改善
多くの3Dプリントプロフェッショナルと愛好家が、ゴースト(ゴースティング)と呼ばれる現象に悩まされています。
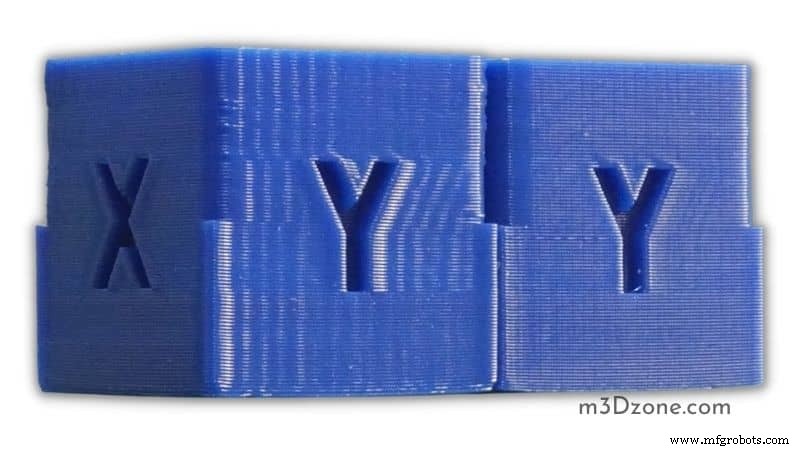
プリント中、プリンターの振動が最終造形物に欠陥を生じさせます。
この振動の原因は、プリント速度と方向の急激な変化です。
つまり、速度と方向の急変がゴーストを引き起こします。
最も典型的な兆候は、造形物表面にラインパターンが繰り返し現れることです。
ゴーストは最終造形物の品質を確実に損なうため、対策が必要です。
本記事は、3Dプリントにおけるゴーストの原因と解決策を徹底解説した、信頼できるガイドです。
ゴースト現象(3Dプリントのゴースティング)とは?
「ゴーストプリンター」とは、ゴーストを引き起こす要素(重い可動部品、不適切なジャーク・加速度設定、酷使・劣化した内部支持システムなど)を多く抱えたプリンターのことです。
造形物にレイヤーの「残像(ゴースト)」が見られるのはトラブルのサインです。投じた時間と労力に応じて、大きなフラストレーションになります。
設計にない構造や特徴が最終造形物に現れたら、ゴーストと判断できます。
プリントヘッドの急な加速・減速と方向転換が強い振動を生み、それがゴーストとなり、モデルが二重に見えるような状態を作ります。
そのため、造形物を観察すると、明確な反復ラインや特徴が見られます。
特に、ゴーストは最終造形の期待値を歪めます。ロゴや文字などのモデルで顕著に現れる問題です。
3Dプリントでゴーストが発生する原因
プリントプロセス中にゴーストを引き起こす要因は複数あります。中でも振動が主原因で、以下の要因によって発生します。
1. 加速度とジャークの設定
加速度設定
プリント開始前に加速度値を設定します。3Dプリントにおける加速度とは、プリント速度の変化率のことです。
ジャーク設定
ジャーク設定は、静止状態からプリントヘッドが動き出す際の速度を決めます。値が高いほど静止状態から素早く動き出し、低いほどゆっくり動き出します。
ジャークと加速度の両設定は、プリンターの動き出しを制御する上で極めて重要です。
プリント速度を下げる
例えば加速度設定を下げると、プリントヘッドの速度変化と動きが穏やかになります。プリント速度を落とせば、ゴーストの原因となるプリンターの揺れを抑制できます。
ジャーク値を高く設定すると、ヘッドが新方向へ瞬時に高速で動きます。逆に低く設定すると、方向転換に時間がかかり、ヘッドが長くとどまることでプリントディテールが濃く(過剰吐出気味に)なります。
加速度とジャークを適切に調整すれば、プリント速度を管理でき、ゴースト問題を解決できます。
ただし、不適切なジャーク・加速度設定は、造形物の鋭角コーナーでのオーバーエクストルージョン(過剰吐出)を招きます。鋭角でフィラメントが過剰に吐出されるのです。
ファームウェア設定を見直し、プリント中のフィラメント過剰吐出を防ぐことが重要です。
2. プリント速度が速すぎる
高速プリントはゴースト問題を引き起こします。また、プリンターの振動リスクを高めます。逆に速度を落とせば、プリントヘッドの振動を最小限に抑えられます。
3Dプリンターの振動は、反復するライン・形状・パターンを生み、これらはゴーストの主要な指標です。
3. 多数の鋭角・複雑な形状
すべての3Dプリンターが複雑なモデルに対応できるわけではありません。特に多数の鋭角を持つモデルは困難です。
文字、ロゴ、極端な加速度カーブを伴う形状のプリントはゴーストを誘発しやすく、プリンター側にも高い品質が求められます。
タスクに見合わないプリンターで造形すれば、歪んだ形状とパターンの造形物ができあがります。
精度と切削性能に優れたプリンターであれば、ゴーストリスクを大幅に軽減できます。
4. フレーム剛性の不足
メーカーはさまざまなフレーム設計で、多様な材料・市場ニーズに対応しています。
振動と動きに耐えられる材料・構造もあれば、そうでないものもあり、後者ではゴーストが発生します。
温度も重要な要素です。高温に耐えられる材料を選ぶべきです。溶けやすい材料でプリントすると、振動により最終造形物に深刻なダメージを与えます。
まとめると、高い共振周波数による3Dプリンターの振動が深刻なゴーストを招きます。その他の要因:
- プリント速度
- 過度なジャーク・加速度設定
- 重い可動部品による慣性モーメント
- フレーム剛性不足
- 急激な形状・角度変化
- 急速移動による共振周波数
- 文字・ロゴのような鮮鋭なディテール
3Dプリントからゴーストを除去するには?【簡単な対策】
3Dプリンターのベルトを張る
ゴーストを検知したら、プリンターの「緩み」が原因かもしれません。モーションシステムの緩みは振動リスクを高めます。
ベルトが緩んでいないか確認し、緩んでいれば適切に張り直してください。ベルトは各部品を動かす要です。
ベルトが緩みすぎると、他のコンポーネントを動かせたり止めたりできません。メーカーのガイドに従って正しく張り直しましょう。
低速でプリントする
ベルトを張ってもリンギング(ゴースト)が残るなら、プリント速度が速すぎる可能性があります。
急激なプリンター動作は激しい振動を生み、リンギングを引き起こします。「遅くても良い造形」は「速くて悪い造形」より遥かに価値があります。
堅牢な支持ベースを使う
堅牢で平らなベース(テーブルやカウンター)にプリンターを設置すれば、プリント中の振動を大幅にカットできます。
さらに、防振パッド(Amazonでチェック)を併用すれば、プリンターをしっかり固定し、不要な振動を防げます。
頑丈なプリンターフレームを確保する
3Dプリンターは大きな動きと力を受けるため、長時間の使用で各部が緩みます。これら微小な振動が積み重なり、深刻な振動の原因になります。
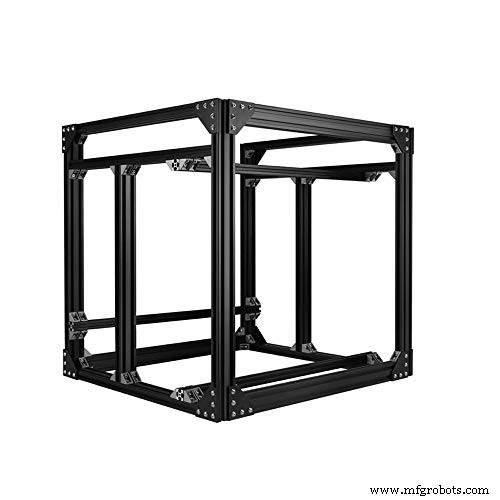
3Dプリンターフレームのすべての接合部を点検し、緩みをすべて増し締めすることが期待されます。 これにより、リンギングを招く不要なプリンター動きを排除できます。
コーナー、ホイール、ブラケット、レール、ボルトなど、すべてをしっかり締め、安定・無振動状態を維持してください。
3Dプリントのリンギングとは?
リンギング(ゴーストとも呼ばれる)は、ラインや特徴が造形物表面全体に繰り返し現れる現象です。優れた造形表面を台無しにする深刻な問題です。
また、リンギングの多くは、造形物の鋭角・コーナー周辺で発生します。
インフィルの透けをリンギングと勘違いしやすいですが、異なります。3Dプリントは堅牢な外壁で疎なインフィルを囲みます。
壁厚が薄いとインフィルが透けて見えますが、これはリンギングではありません。リンギングは常にモデル設計の形状を取り、リップルのように広がり、表面全体で一貫性がありません。
リンギングの原因
3Dプリンターの動きによる振動がリンギングを引き起こします。 ヘッドなどの可動部が速度や方向を変えると、プリンターの各部が共振し、造形面に不整合が生じます。
また、モーション部品は本質的に緩みやすく、過度な高速動作が振動を生み、リンギングにつながります。
ゴースト・リンギング・エコー・リップルへの解決策
ゴースト問題を解決し、高品質な造形を得る方法は多数あります。状況に合わせて最適なものを選んでください。
- 独立したスプールホルダーを使用する(Amazonでチェック)
- 歯付きプリンターベルトを張る
- プリンターの剛性と安定性を高める
- 安定・固定されたベースにプリンターを設置する
- 防振パッドを使用する(Amazonでチェック)
- 厚みのある土台を使う
- プリンターレールとバーをしっかり固定する
- ホットエンドをしっかり固定して振動を減らす
- プリント速度を落とす
- 可動部品の重量を軽減する
- 軽量エクストルーダーを使用する(Amazonでチェック)
- 軽量ロッドを使用する
結論
リンギング対策を探る際、リンギングの完全除去は容易ではないことを認識すべきです。原因は多岐にわたり、自分の環境に最適な解決策が何か、すぐにはわかりません。
しかし、リンギング解決の鍵は、自分の3Dプリンターがなぜリンギングするのか、原因を正しく特定することにあります。
したがって、デリケートなバランス調整が求められ、試行錯誤で最適解を見つける必要があります。
緩んだ部品のチェック、プリント速度の低減、ジャーク・加速度設定の調整、プリンターを堅牢で剛性の高い面に設置することから始めてください。
3Dプリント
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- 産業用3Dプリントの持続可能性を評価する
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- 3Dプリントの臭い:原因とホームオフィスを快適に保つ対策
- 3Dプリンターベッド清掃の完全ガイド:手順と材質別メンテナンス
- 3Dプリントのジャーク・ゴースティング(リンギング)を解消:滑らかな造形への実証済みテクニック
- 3Dプリンターノズル液漏れ(糸引き)完全解決ガイド:原因特定から設定最適化まで
- デュアルエクストルーダー完全攻略:オージング・インフィル重なり解決とプライムタワー・ウーズシールド活用法
- 3Dプリンター層飛び(レイヤースキップ)修正完全ガイド
- 絡まった3Dプリンターフィラメントスプールを解くクイックガイド
- UV 3Dプリント: SLAレジンがより速く高品質なプリントを実現する仕組み