



エクストルーダー詰まり防止:3Dプリンターのエキスパートヒント
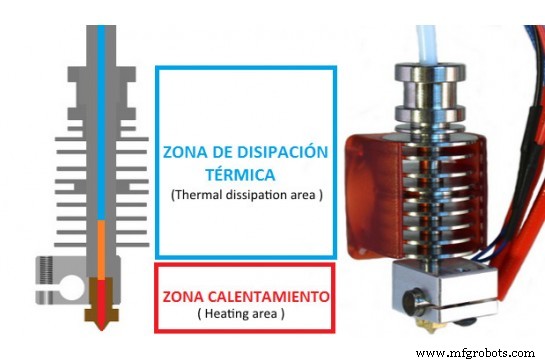
エクストルーダーの主要領域はヒーティングブロックと放熱エリアですが、これらはさらに複数のパーツで構成されます。 3Dプリンターでのフィラメント押出プロセスの基本動作を理解するには、両領域の機能を理解することが不可欠です。まずフィラメントはエクストルーダーのコールドゾーン(放熱エリア)から入り、ホットエンドを通過して軟化し、ノズルから押出されて硬化します。
放熱エリアは、ヒーティングゾーンからの熱を放散させフィラメントを冷やすため、エクストルーダーで非常に重要です。 このゾーンで熱が適切に放散されないと、フィラメントが過度に軟化し、膨張と一貫性喪失によりエクストルーダーの放熱エリア内で正常に前進できなくなり、プラスチックボールが形成されエクストルーダー内部で詰まりを引き起こします。通常、最も問題になりやすいのは両ゾーンの境界、PTFEテフロンチューブ末端付近です。放熱ゾーンの冷却を助けるため、通常エクストルーダーに1~2基のファンを取り付けます。
フィラメントを正しい温度でプリントすることも、エクストルーダーを良好に保つ上で重要な要素です。温度が低すぎるとフィラメントがエクストルーダー内で詰まり通路を塞ぎ、高すぎるとエクストルーダー内で微細なプラスチック粒子が炭化し部分的閉塞を起こします。これらの硬質・炭化粒子はエクストルーダーから押出されないため、適切な粘度と熱安定性を持ち、これら粒子を巻き込んでエクストルーダー内部を完全に清掃する専用クリーニングフィラメントを使用するのが唯一の解決策です。
エクストルーダー内でのスムーズで連続的なフィラメントフローを確保することは、エクストルーダー自体の寿命延長に加え、より良いプリント品質も保証します。
3Dプリント
- リアクティブメンテナンスの落とし穴を回避し、設備をスムーズに稼働させる方法
- 3Dプリンター押出機のメンテナンス:最適パフォーマンスのためのベストプラクティス
- Ender 3 ノズル詰まり解消&クリーニング完全ガイド
- 3Dプリントの臭い:原因とホームオフィスを快適に保つ対策
- 3Dプリンターのエクストルーダー異音・スキップ・スリップを解決:ステップバイステップ修正ガイド
- 3Dプリンターベッド清掃の完全ガイド:手順と材質別メンテナンス
- 3Dプリンターの造形途中押出し停止を修正:クイックトラブルシューティングガイド
- 購買サイクルでの「すれ違い」を防ぐ:サプライチェーン成功のための実証済み戦略
- 非標準材料サイズの落とし穴を避ける:コスト増と調達リスクの実態
- プレスブレーキ曲げ加工:避けるべきトップ4のトラブルと対策
- 未来の仕事で先を行く:競争に勝つ戦略