



PLAプリントにヒートベッドは必要?専門家の知見と実践的なヒント
3Dプリントを始めたばかりで、最も扱いやすいフィラメントとしてPLAを購入したあなた。お使いの3Dプリンターのプリントベッドが加熱式だと気づき、「PLAにヒートベッドは使うべき? 使わないべき?」と疑問に思ったことはありませんか?
結論から言うと、単純な「はい」か「いいえ」では答えられません。いくつかの要因によって最適な判断が変わるからです。詳しく解説していきます。
PLAにヒートベッドは必須か?
PLAは比較的低温でプリントできるため、反り(ウォーピング)のリスクは低いです。ヒートベッドなしでもほとんどのケースでプリント可能ですが、ベッド温度を上げることで初層の密着性が向上し、結果としてプリント品質の向上と反りのさらなる抑制につながります。
ヒートベッドを使う主な理由の一つは、初層の密着不良によるプリントの剥がれや反りを防ぐことです。反りはABSプリントで顕著ですが、PLAでもヒートベッドがあればリスクをより低減できます。
反り(ウォーピング)とは?
押し出されたプラスチックの層間で温度差が大きすぎると、モデル内部に張力が生じます。これが限界を超えると下層が引っ張られたり浮き上がったりし、モデルの角が上向きに曲がる現象が「反り」です。
PLAではABSほど深刻ではありませんが、ヒートベッドはプリントの安定性を高め、ベッド密着を助けます。
PLAはヒートベッドなしでもプリントできますが、ヒートベッドがあればオブジェクトのズレを防ぎ、プリント失敗を減らせます。
ヒートベッドはプリント中にプラスチックを温かく保ち、材料をガラス転移点付近またはわずかに下回る温度に維持することで反りを防ぎます(もっとも強力なベッド密着を得るにはガラス転移点をわずかに超える温度が有効ですが、詳細は後述)。PLAのガラス転移点は60〜65℃なので、ベッドを55〜60℃に設定すれば良好な結果が得られます。
これが成功率を最大化する設定ですが、前述の通りPLAはヒートベッドなしでも、ほとんどの場合問題なくプリントできます。
ヒートベッドを使うメリット
ヒートベッドには多くのメリットがあり、特にABSなどの素材では顕著です。PLAでは必須ではありませんが、明確な利点があるため紹介します。
ビルドプレートへの初層密着が向上する
ヒートベッドあり/なしでのベッド密着力の差を測定した科学的研究によると、PLAをガラスとPIシートの両ベッド材で60℃までテストした結果、ベッド温度の上昇に伴い密着力が着実に増加しました。これは高温による堆積フィラメントの鎖運動性の向上に起因するとされています。
興味深いことに、60℃から70℃への上昇で密着力はさらに増しました。しかし70℃が限界のようで、それを超えると密着力が急激に50〜60%低下します。
ABSをガラスやPIフィルムにプリントした場合も同様の傾向で、ガラス転移点(約105℃)をわずかに超えた付近で密着力が最大になります。
要するに、ヒートベッドはベッド密着を改善します。プリントを可能な限り強く固定したいなら、ガラス転移点をわずかに超える温度に設定しましょう。
反りを防止できる
前述の通り、反りは層間の温度差による張力が原因です。ヒートベッドがあれば堆積直後の材料(特に初期層)が急激に冷えるのを防げます。これは密着力を劇的に高めるだけでなく、冷却時の収縮による張力発生を抑制し、反り(カールや剥がれ)を防止または軽減します。
この問題はABSのような高温プリントが必要な素材で顕著で、PLAでは一般的にそれほど深刻ではありません。
ただし、PLAプリントで剥がれや反りが発生する場合は、ベッド加熱を検討してください。
反りの対処法
- プリントベッドのレベリングとノズル高さの調整: 初層はプリント全体の品質を左右する最重要層です。適切なレベリングとノズル高さで初層密着を確保しましょう。
- ベッド温度を上げる: 使用フィラメントのガラス転移点付近までベッドを加熱すると、密着力が劇的に向上します。
- 外部接着剤の活用: グルースティック、ヘアスプレー、カプトンテープ、PEIシート、マスキングテープなどで密着力を補強できます。詳細は後述。
- ブリムまたはラフトを使用する: ブリムはパーツのエッジを押さえて反りを防ぎ、ベッド密着を助けます。ラフト(主にABS用)は反り防止と密着向上、設置面積の小さいモデルの安定化に役立ちます。
ヒートベッドを使うデメリット
PLAの推奨範囲(50〜60℃)や、前述の研究で最高密着が得られた70℃に設定すれば、ヒートベッド使用はトラブルフリーであるはずです。
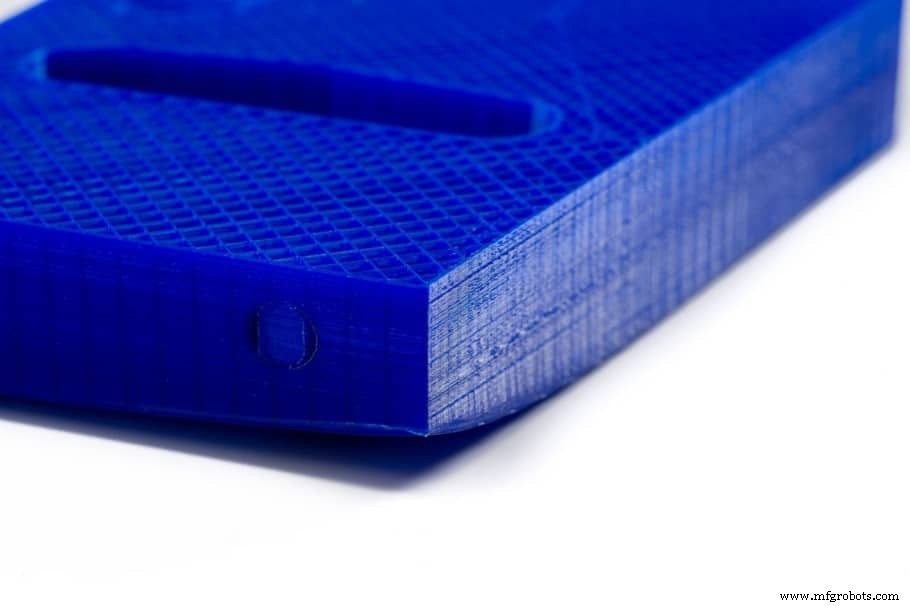
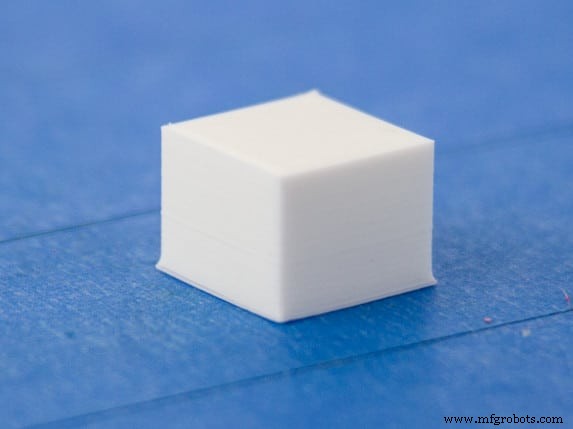
しかし、ベッド温度を上げすぎると「ゾウの足(エレファントフット)」と呼ばれる、初層が外側に膨らむ現象が発生することがあります。
ゾウの足の原因は、ベッド温度の過剰設定、ラフトなしプリント、大型オブジェクトのプリント時における自重による初層の押し潰しなどです。
ゾウの足への対策
- プリントベッドのレベリングとノズル高さの調整: これが最優先です。ノズルがベッドに近すぎると初層が押し潰されます。
- ベッド温度を下げる: ベッド温度が高いほどゾウの足リスクが高まります。5℃ずつ下げて様子を見ましょう。下げすぎても改善しない場合は別の原因です。
- ラフトを使ってプリントする: ラフト側に症状が出るため、本体モデルを守れます。
- モデルを修正する: モデル底面に小さな45°面取り(チャンファー)を入れ、膨らみを相殺させます。
PLAに最適なヒートベッド温度
PLAは基本的にヒートベッドなしでもプリントできますが、ベッドへの密着不良や反りが発生する場合は、PLAのガラス転移点(60℃)にできるだけ近い温度に設定してみてください。
つまり、ゾウの足をリスクを避けつつ密着を高めるには、ベッドを60℃前後またはそれ以下に設定するのが基本です。
それでも密着しない、反りが出る場合は、研究で最高密着が確認された70℃付近まで上げてテストする価値があります。
ガラス転移点とは?
化学的に、ガラス転移点(Tg)とは材料が剛性のある結晶状態からガラス質の非晶質状態へ移行する温度です。つまり、固体が溶融せずに硬い状態からゴムのような柔軟な状態へ物理的性質を変化させる温度です。
PLAのガラス転移点は60〜65℃で、この温度に達すると固体から「ゴム状」で可塑的な状態へ変わります。
ガラス転移点と融点は全く異なることに注意してください。融点は固体から液体へ変わる温度ですが、ガラス転移点はプラスチックがゴム状になり可塑性を帯びる温度です。
PLAのベッド密着をさらに高める方法
ベッド加熱、ラフト、ブリムを試しても解決しない場合は、以下の材料を試してみてください。
- グルースティック: もっとも手軽です。プリント面に塗布するだけで即プリント可能。
- ヘアスプレー: 加熱済みのベッドに吹きかけるとより効果的です。ベッドを温めてからビルド面にスプレーしてください。
- PEIシート: ラミネート加工済みでどのプリント面にも貼り付け可能。入手しやすく安価です。両面テープ付きなら貼るだけで設置完了。
- カプトンテープ: 耐熱性が極めて高く、電子部品の溶接保護にも使われるため、ベッド加熱でも劣化しません。
- マスキングテープ: 効果的ですが、テープ同士の隙間や貼り残しがあると密着ムラの原因になります。丁寧な貼り付けが必要です。
結論
PLAプリントにヒートベッドが必須ではないことは明確ですが、メリットは確実にあります。
まずはヒートベッドなしでプリントし、ベッドへの密着具合を確認してください。次に、フィラメントのガラス転移点(PLAなら60〜65℃)に近い温度でベッドを加熱し、違いを比較してみてください。
この情報があなたのプリント成功に役立てば幸いです。素敵な3Dプリントライフを!
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレードパーツ選びの手間と迷いを減らすため、おすすめ製品セクションを用意しました。初心者からエキスパートまで幅広く対応できる厳選された3Dプリンター、実際にテスト済みのフィラメントとアップグレードパーツを掲載しています。どれを選んでも期待通りに機能するものばかりです。
3Dプリント
- Mark Oneプリントベッドへのグルースティック正しい塗布方法
- Markforged Mark Oneで完璧な3Dプリントを実現する5つの必須戒律
- Mark Oneプリントベッドにグルーが不可欠な3つの理由
- 3Dプリント材料 PLA vs ABS:主要違いと使い分け完全ガイド
- ヒートベッドが3Dプリント品質を左右する理由:必要性・温度設定・種類完全解説
- テクノロジーが製造業を変革:3Dプリンティングからデジタルツインまで
- レーザー切断:板金試作における精度と効率
- 原子炉におけるジルコニウム:不可欠な被覆管材料
- 医療分野におけるモリブデン:乳房撮影と骨修復への先進応用
- プラスチック材料が現代建設に革命をもたらす理由
- Python REPL活用術:アンダースコアで前回結果に瞬時アクセス