



3Dプリントのインフィルと壁の分離を解消:確実で速効性のある対策
3Dプリント愛好家なら誰でも知っている通り、インフィル(内部充填)は造形物の品質、強度、プリント時間を左右する極めて重要な要素です。何時間もかけてプリントしたのに、インフィルがシェル(外壁)に接しておらず、内部構造が機能していない──そんな経験はありませんか?
この記事では、インフィルが壁に接しない原因と、確実な解決策を体系的に解説します。結論から言うと、主な原因は以下の通りです。
壁とインフィルが接しない主因はアンダーエクストルージョン(押し出し不足)です。これはノズル温度不足、移動速度過大、プリンターのキャリブレーション不備などが原因で起こり、インフィルオーバーラップ設定の調整でも改善可能です。オーバーラップを1%刻みで上げてテストすることを推奨します。
| 対策 | 説明 | 目安 |
|---|---|---|
| インフィルオーバーラップ | インフィルが最寄りのパリメーター(壁)と重なる割合 | 2%ずつ上げ、最大14%までテスト |
| ノズル温度 | 低温はアンダーエクストルージョンを招く | メーカー推奨の最高温度に設定 |
| 移動速度 | 速すぎると押し出しが追いつかずアンダーエクストルージョンに | 25mm/sまで低減 |
| フィーダーの問題 | ボーデンチューブ内の摩擦がアンダーエクストルージョンの原因に | フィーディングシステム全体を清掃し、フィーダー張力を調整 |
| キャリブレーション不備 | 不適切なキャリブレーションで指定量より少ないフィラメントを消費 | エクストルーダーステップの校正、またはフローレート増加 |
壁とインフィルが接しない理由
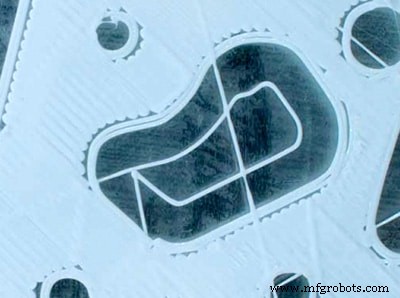
壁とインフィルが接しない原因は複数考えられます。問題解決には、モデル設計のミスでないことを確認した上で、以下の手順で原因を絞り込んでいく必要があります。
スライサー設定(プリンタープロファイルごとに異なる)
まず確認すべきはスライサー設定です。これが最も手っ取り早く、解決しやすい原因だからです。
注目すべきはインフィルオーバーラップのパーセンテージです。Curaの定義によれば、これは「インフィルと壁の重なり量をインフィルライン幅のパーセンテージで指定するもの。わずかな重なりで壁とインフィルがしっかり結合する」とされています。
Curaのデフォルト値はプリンタープロファイルによって異なります。私のEnder 3では30%ですが、他機種では10%や0%のこともあります。お使いの環境でも設定値が異なる可能性があります。
現在のインフィルオーバーラップが10%(Cura標準デフォルト)なら、2%刻みで上げてテストし、解決するか確認してください。解決しなければこのパラメータは原因外と判断し、デフォルト値(またはお使いのプリンターのデフォルト)に戻して次の診断へ進みます。
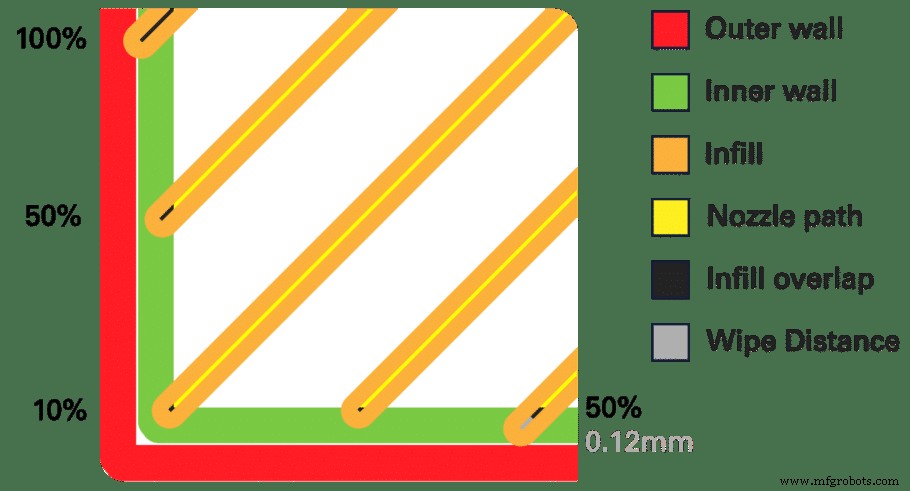
上図の通り、インフィルオーバーラップ100%とは、ノズルパスが層幅全体(一般的な0.4mmノズルなら0.4mm)分重なることを意味します。
押し出し温度
次に確認するのは押し出し温度です。温度が低すぎると溶融フィラメントの粘度が高まり、ノズルからの流出に高い圧力が必要になります。これがアンダーエクストルージョンを招き、壁とインフィルの非接触につながります。
温度不足は、同一水平面上での壁とインフィル間のフィラメント結合不良や、層間接着不良など、他のプリント不良も引き起こします。
逆に温度が高すぎると、溶融フィラメントがノズル内に長くとどまり、詰まりなどの新たなトラブルを招きます。
使用フィラメントのスプールに記載されたメーカー推奨温度の上限値に設定し、適切な流出を確保してください。例えばPLAが190〜215℃なら215℃で開始し、徐々に下げてスイートスポットを探します。
移動速度
流量を決める主因は温度ですが、ノズル径、プリント速度、層高も流量(単位時間あたりの押し出し量)を規定します。これらのバランスが崩れ、流量許容量を超えて材料を押し出そうとするとアンダーエクストルージョンになります。温度とフィラメント通過速度のバランスは極端に偏らせないことが重要です。
高温なら高速プリント可能、低温なら低速にする必要があります。
移動速度は機種によりますが、この要因を除外するには25mm/s、または少なくとも50mm/s未満に設定してテストしてください。この速度で問題が続くなら、別の要因と断定できます。
アンダーエクストルージョン(押し出し不足)
ノズル温度と移動速度で語ったアンダーエクストルージョンですが、他にも厄介な要因があります。前述の原因は解決が容易なのでまずそれらを潰しました。
アンダーエクストルージョンとは、プリンターがプリントに必要な材料量を出せない状態です。兆候として、層のスキップ、通常より薄い層、途切れたり穴やドットができたりする層が見られます。
ノズル温度と移動速度を除外した後、これが最も難解な問題になり得ます。変数が多いためです。易しい順から順に検証し、真の原因を特定・解決しましょう。
フィーダーの問題
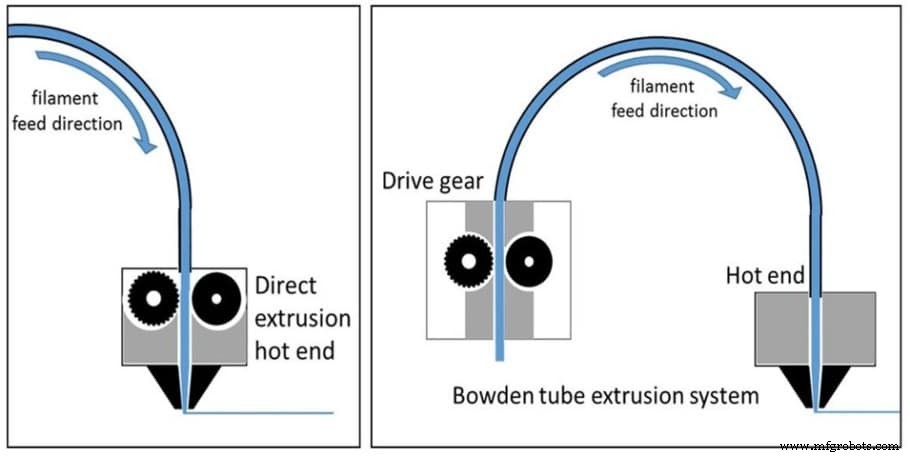
ボーデンチューブ式フィーダーのプリンターでは、チューブやホットエンドでの摩擦、またはフィラメントへのグリップ不足による送り速度不足が、アンダーエクストルージョンの主因になります。
フィーダー張力を確認するには、フィラメントをボーデンチューブから抜き、表面を観察します。スプール上のフィラメントと同じように滑らかなら、張力不足(グリップ不足)です。
張力は強すぎても弱すぎてもアンダーエクストルージョンを招きます。強すぎるとフィラメントが潰れて動きが阻害され、フィーダーがフィラメントを削る「グラインド」が発生し、カチカチ音とともに送りがスキップします。これはホットエンド詰まりの兆候でもあります。
対処法:フィラメントを取り出し、フィーディングシステム全体を清掃し、フィーダー張力を調整します。ハードウェア依存の問題なので機種差がありますが、Ultimakerのフィーダー張力調整動画などを参考にアプローチしてください。
キャリブレーション起因のアンダーエクストルージョン
エクストルージョンキャリブレーションは、スライサーが指示するフィラメント消費量(mm)を、所定移動距離で測定するものです。正しくキャリブレートされていれば、プリンターは指示通りの量を消費します。
実測値が指示値より少なければキャリブレーション不備で、アンダーエクストルージョンが発生します。修正には「簡易だが一時的なフローレート調整」と「根本的だが手間のかかるエクストルーダーステップ校正」の2通りがあります。
根本対策:エクストルーダーステップの校正
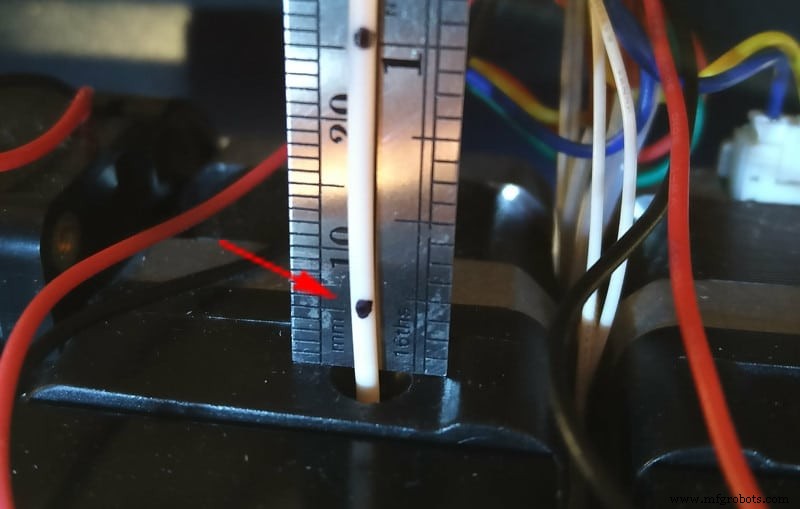
手順はプリンターによりますが、基本パターンは共通です。スライサー指示が正しく実行されているかを検証します。
- ノギス(デジタル/アナログ問わず)と、消えないマーカー(シャーペン等)を用意。
- エクストルーダー入口からちょうど100mm(10cm)の位置に印をつけ、さらに200mm、300mmにも印をつける(計3点)。
- ホットエンドをフィラメントの推奨上限+5℃程度まで加熱し、流れを安定させる。
- プリンターに「100mm押し出し」を指示し、最初の印がエクストルーダー入口と一致するか確認。
印が入口より内側(奥)にあればオーバーエクストルージョン(出しすぎ)。印が外側(手前)に残っていればアンダーエクストルージョン(出し足りない)で、これが壁とインフィルの非接触原因の可能性大です。
校正にはエクストルーダーステップ値の書き換えが必要ですが、手順が煩雑なため、代替としてフローレート調整を推奨することが多いです。
簡易対策:フローレートの変更
エクストルーダーステップ以外に、フローレート(押し出し倍率)も確認必須です。これはエクストルーダーへのフィラメント供給量を直接制御します。フィラメントの密度差も影響する点に注意してください。
フローレートは使用フィラメント径と、エクストルーダーモーター基準の押し出し径に依存します。テストではノギスとマイクロメーターで正確に測定し、算出します。テスト前にノズル内外に残留物がないか、押し出し温度がメーカー推奨か、ベッドレベルが出ているかを確認してください。
フィラメントに100mm刻みで印をつけ、100mm押し出し指示を出し、実測値を比較。100mm未満ならアンダーエクストルージョン確定です。
修正:フローレートを102%に設定し再テスト。まだ足りなければさらに上げる。逆に次の印が見えない(10cm以上出た)ならフローレートを下げる。指示通りちょうど10cm消費されるまで繰り返します。
結論
ここまで読んで、インフィルオーバーラップの調整だけで解決できた方も、フローレートまでたどり着いた方もおられるでしょう。後者の方は、トラブルシューティングのスキルが確実に身についたはずです。この情報がお役に立てば幸いです。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの迷いと手間を解消するため、おすすめ製品セクションを用意しました。初心者からエキスパートまで対応できる厳選プリンター、実テスト済みのフィラメントとアップグレードを掲載。どれを選んでも期待通りに機能します。
3Dプリント
- アディティブ・マニュファクチャリングのデジタル化:生産成功のための後処理とQA最適化
- 食品・飲料業界を革新する3Dプリンティング:イノベーションと効率化の推進
- 製造業革命:3Dプリントツーリングがコスト削減と市場投入加速を実現
- Ender 3のX軸たわみ修正:レベリング復旧のシンプルな手順
- ラストマイル配送のトップ7課題を克服:より速くコスト効率の良い配送のための実証済みソリューション
- 貨物請求書を迅速に検証・支払う完全ガイド
- アップカット vs ダウンカット スパイラルビット 瞬時判別法:2つの簡単テストで迷わない
- データ分析で生産問題を迅速に特定・解決
- 倉庫が直面する5つの課題と実証済みの解決策:より迅速なフルフィルメントのために
- 射出成形フラッシュ(バリ)の9大原因と確実な対策5選
- 英国特許訴訟における救済の航海図:最新判決からの洞察