



3Dプリント速度と品質のバランス:最適設定を徹底解説
誰もが3Dプリントで「高品質」と「高速」を両立したいと考えます。しかし現実には、品質と速度はトレードオフの関係にあり、プリンターとフィラメントの組み合わせごとに試行錯誤でスイートスポットを見つける必要があります。
この記事では、プリント速度が品質に与える影響、よくある問題、最適設定の見つけ方を解説します。
プリント速度は品質に影響するか?
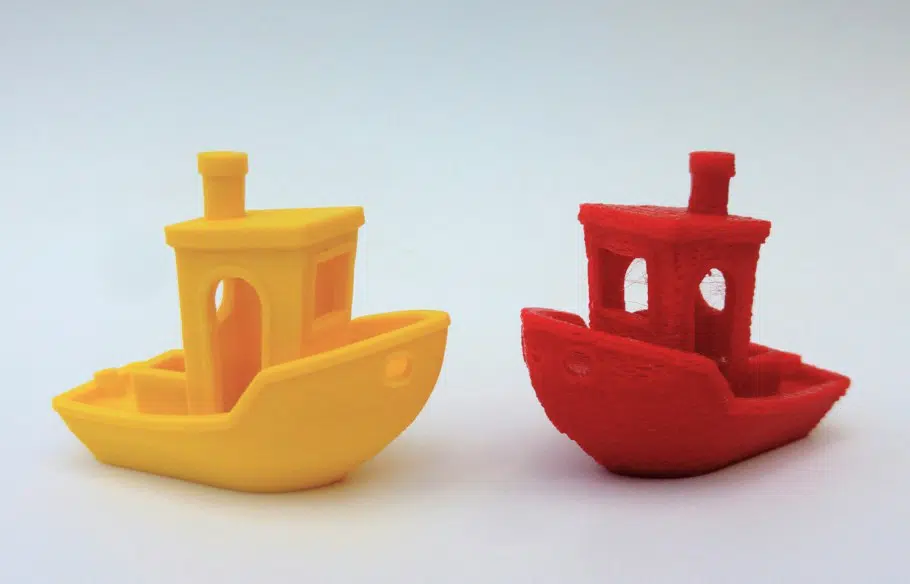
多くの場合、プリント速度は品質に大きく影響します。経験則として、低速ほど高品質なプリントになります。品質を落とさず高速化することは可能ですが、それはプリンターの種類と材料品質に依存します。
なぜ速度が品質に影響するのか?
影響度は、機械がその速度を処理できるかどうかによます。一般的なコンシューマー向け3Dプリンターは高速プリントを前提に設計されておらず、安価な材料でコストダウンされています。速度を上げると、これらの設計・材料上の弱点が顕在化します。
エクストルーダーの高速移動は大きな振動を生み、品質低下を招きます。ボーデン式はエクストルーダーが軽量で安定しやすく、この問題を緩和します。優れたボーデン機なら品質を落とさず高速化可能です。
プリンター品質以外に、フィラメントの物理・化学的特性も制約になります。フィラメントの溶解速度には限界があり、押し出し流量を制限します。同じ速度でもフィラメント種によって結果は異なります。
3Dプリントの最適速度設定
最適設定はプリンター機種、フィラメント、環境により異なります。一概には言えませんが、指針を示します。
プリント速度
ノズルがビルドプレート上を移動しながら押し出す速度です。一般に低速ほど高品質で、高速ではリンギングやアンダーエクストルージョンが発生しやすくなります。最適値を見つけるにはスピードテストタワーをダウンロード・プリントしてください。塔の高さに応じて速度が上がる設計で、品質変化を視覚的に確認できます。
リトラクション速度
移動時にフィラメントを引き戻す速度です。低すぎるとストリンギング/ブロブ、高すぎるとドライブギアがフィラメントを傷め送りに悪影響を与えます。最適値はリトラクションテストで探ります。25mm/sから開始し、良好なら5mm/sずつ上げて最も綺麗な速度を採用します。
トラベル速度
非押し出し移動時のノズル速度です。高すぎると振動でリンギングやレイヤーシフトを招きます。最適値はテストモデル(リトラクションテストと同一)で探ります。100mm/sから開始し、表面が綺麗なら5mm/sずつ上げ、欠陥が出る直前まで詰めます。
プリント速度とプリント時間
高速化はプリント時間を劇的に短縮します。Curaの「ドラフト」プロファイルでBenchyを様々な速度でスライスし、時間変化を測定しました:
| プリント速度 | プリント時間 |
|---|---|
| 20mm/s | 164分 |
| 30mm/s | 114分 |
| 40mm/s | 90分 |
| 50mm/s | 76分 |
| 60mm/s | 66分 |
| 70mm/s | 60分 |
| 80mm/s | 55分 |
| 100mm/s | 49分 |
| 120mm/s | 45分 |
| 140mm/s | 42分 |
初期の速度上昇ほど時間短縮効果が大きいのは、モデル形状・サイズによりエクストルーダーが最高速に達しない区間があるためです。
高速プリントで起きる問題
層間接着不良
プリンターが高速対応でも、フィラメントには結合する時間が必要です。高速すぎると層間の強固な結合が間に合わず、層間接着が弱まります。
レイヤーシフト
高速時、X/Y/Z軸モーターが過剰ストレスで脱調し、層がズレます。モーターが対応可能な速度を超えて無理に動かされるためです。シフトは徐々に、または一度に大きく起こります。
インフィル脆弱・アンダーエクストルージョン
高速でエクストルーダーが追いつかず、ソフトウェア想定より少ないフィラメントしか出せなくなります。これが薄い層、糸状のインフィルとして現れ、造形物全体の強度を落とします。
リンギング
高速移動中に急な方向転換(鋭角コーナー等)をすると、エクストルーダーの慣性で大きな振動が発生し、造形物表面に不要な縞模様(リンギング)が現れます。
ブリッジ品質低下
高速ではブリッジ(柱間の吊り出し押し出し)でフィラメントが前層に接着する時間が足りず、ブリッジ品質が低下します。
プリント時間短縮の他のアプローチ
大口径ノズルを使う
大径ノズルなら一度に多くのフィラメントを押し出せるため、ディテール品質を犠牲にプリント時間を短縮できます。
層高を厚くする
層高を厚くすれば必要層数が減り、プリント時間短縮になります。トレードオフはモデル解像度の低下です。
インフィル率とシェル数を下げる
インフィル率とシェル(壁)数を減らせば押し出し量が減り、時間短縮になります。強度は犠牲になります。
フィラメント種別による速度影響
フィラメントの物理・化学的特性は様々で、推奨プリント速度も異なります。一般的なフィラメントの目安速度:
| フィラメント | 速度範囲 |
|---|---|
| ASA | 20〜50mm/s |
| ABS | 40〜80mm/s |
| PETG | 40〜90mm/s |
| PLA | 30〜90mm/s |
| NYLON | 40〜60mm/s |
| HIPS | 25〜55mm/s |
| TPU | 10〜30mm/s |
※必ずスプール記載のメーカー推奨設定を優先してください。メーカーにより最適値は変わります。
3Dプリンターはどこまで速くなれるか?
最大速度はコンポーネント品質に依存します。一般的なコンシューマー向けFDM機の平均は40〜80mm/s、優良機で100〜150mm/s程度です。
特筆すべきはVORONプロジェクトです。非商用のオープンソース自作プリンタープロジェクトで、優れた設計により驚異的な高速プリントを実現しています。ビルドマニュアルはサイトからダウンロード可能です。
Ender 3(Pro/V2)速度設定の実測
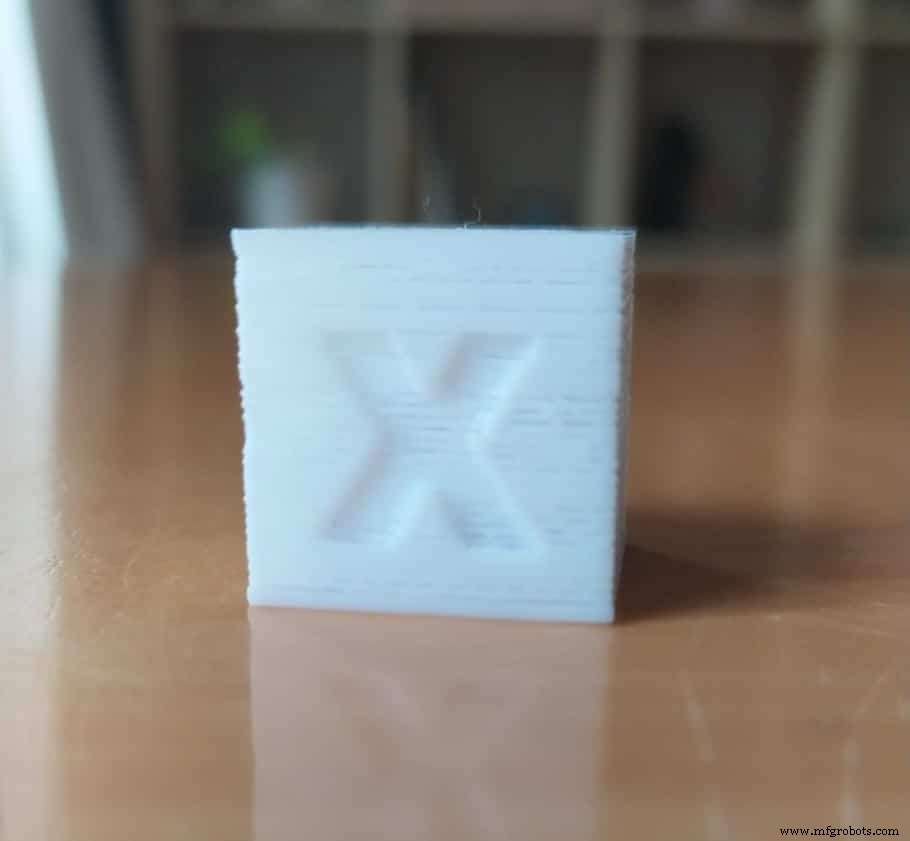
人気機種Ender 3で、速度テスト、Benchy、キャリブレーションキューブを複数速度でプリントし、品質を大きく損なわない実用限界を探りました。
結果(スマホカメラではリンギング/ゴースティング検出が難しいため、主観込みで判断):
速度テスト:
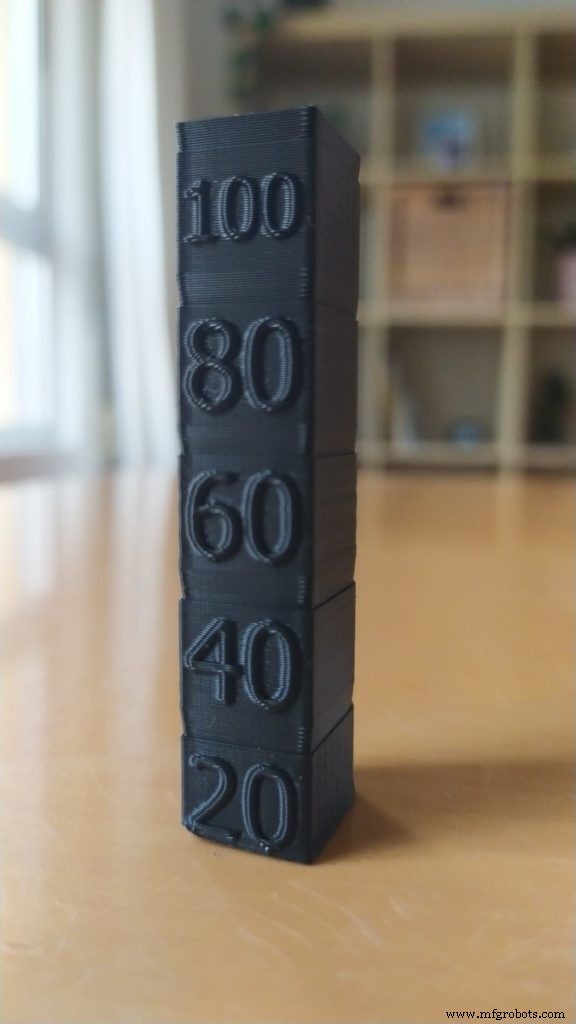
画像では分かりにくいですが、200mm/sでもゴースティングはほぼなく、40mm/sと同等でした。しかし60mm/s以降で明確にゴースティングが増加します。
側面から見ると、20mm/sと40mm/sの領域が他より滑らかです。
Benchyテスト:
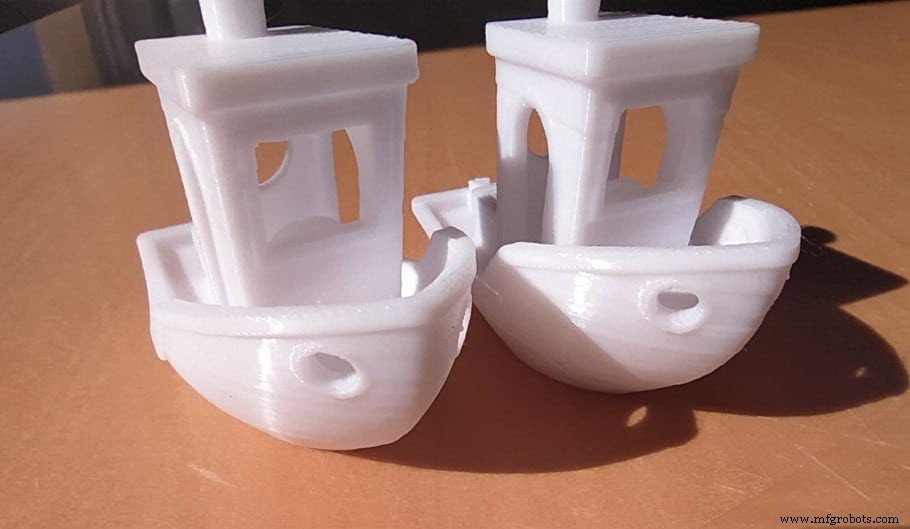
90mm/sでわずかにゴースティングと微小な膨らみ層が見られましたが、予想より差は小さかったです。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの迷いと手間を解消するため、おすすめ製品セクションを用意しました。初心者からエキスパートまで対応できる厳選プリンター、実テスト済みのフィラメントとアップグレードを掲載。どれを選んでも期待通りに機能します。
3Dプリント
- 3D印刷とCNC加工の選択:精度、材料、時間
- AFPM技術で高速プロトタイピングに革命を
- AION500 MK3による高速3Dプリント:比類なき速度・精度・強度
- CRNがMarkforged X7 Turbo Printを2020年ベスト3Dプリンティング革新に選出
- 3Dプリント壁厚の完全ガイド:強度最適化、反り防止、精度向上
- 3Dプリント所要時間の実態:数分から24時間以上まで、何が時間を決めるのか
- 耐久性・高性能ギア造形に最適な3Dプリントフィラメント TOP3
- 3Dプリントの最適レイヤー高さ選び:品質・強度・速度のバランス
- 3Dプリンターでシリコーンは造形できる? 方法と現状
- 3Dプリント用フレキシブル材料トップガイド:性能と用途
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術