



Ender 3リトラクション設定最適化:Pro/V2でストリンギングを完全解消
3Dプリントを想像すると、3軸で動くエクストルーダーがプラスチックを溶かして立体を造るシンプルな機械に見えます。しかし深く掘り下げると、このプロセスを決めるパラメータは無数にあります。
モデルタイプによって、リトラクション設定がプリントの成否を分けます。Ender 3のようなボーデン式プリンターをお持ちなら、以下のリトラクション設定が必ず役立ちます:
ボーデン式であるEnder 3では、より長いリトラクション距離が必要です。「コンビングモード」を有効化し「インフィル内」に設定。リトラクション距離6mm、速度20mm/s、最大リトラクション回数5、最小押し出し距離ウィンドウ10mmを推奨します。
試行錯誤なしでEnder 3の理想設定を得たい方は、Ender 3シリーズ専用Curaプロファイル(全種7ドル)をご利用ください。
リトラクションとは? なぜ重要?
ホットエンドはエクストルーダーからフィラメントを受け取り、歯付きホブドギアで押し出します。この推力でノズル内圧が上昇し、温度とエクストルーダーステップ校正が適切なら、必要量だけプラスチックが流出してモデルが形成されます。
問題は、エクストルーダーモーター停止後もノズル内に残圧が残り、フィラメントが唯一の出口(ノズル)から漏れ出し続けることです。非押し出し移動時にこの残圧を解放しないと、移動中にプラスチックが「漏れ出し」、糸を引きます。
解決策は、エクストルーダーステッピングモーターを逆回転させ、数ミリフィラメントを引き戻して残圧を相殺することです。この逆回転が「リトラクション」であり、表面品質の良いプリントを得るための基本パラメータです。
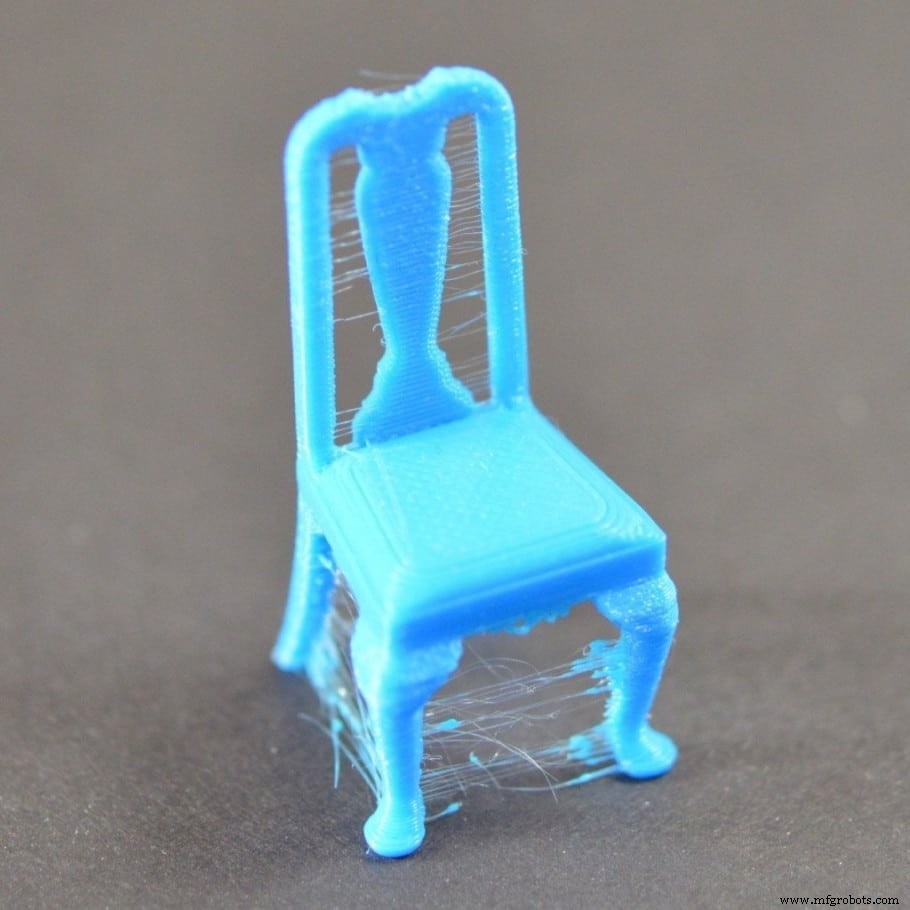
ノズルから漏れ出した過剰材料は、ヘッド移動に伴い細く伸び、造形物の二つの壁の間に「糸」を作ります。これが「ストリンギング」です。聞き慣れない用語でも、ほぼ確実に見たことがあるはずです。以下はストリンギングがひどい椅子モデルの例です。
リトラクション関連パラメータ
まず「リトラクション有効化」にチェックを入れ、パラメータにアクセスします。以下はCura基準で説明しますが、原理はすべてのスライサーに共通です。
Curaの命名規則を使用しますが、原則は普遍的です。
リトラクション距離
リトラクション距離は、必要時にフィラメントを何mm引き戻すかを指定します。短すぎればストリンギング解消に不十分、長すぎれば次の押し出し開始時にノズル内にフィラメントが足りなくなります。
これを防ぐ「プライミング」設定があり、リトラクション前の位置までフィラメントを押し戻します(5mm引いたら、移動後に5mm押し戻す)。
短時間に大量のリトラクションが必要なモデルでは、距離が長すぎるとギア歯がフィラメントを削り(グラインド)、フィラメントが痩せてギアが空転し、押し出し不能でプリント失敗します。
これを防ぐため、ストリンギングを抑える最小限のリトラクション距離を探ります。ボーデン式では3〜6mmが一般的です。3mmから開始し、必要なら1mmずつ上げてください。
Ender 3は長年市場にあり信頼性が高いですが、多くのユーザーがダイレクトドライブ化等の改造で更なる高品質を狙います。検証済み設計の改造は推奨しません(極めて自信がある場合を除く)が、試す価値はあります。
ダイレクトドライブの利点はリトラクションの精密制御です。ダイレクトドライブ機では、0.5mmから開始し、同値刻みで上げて最適値を探ってください。
最大リトラクション回数
同一フィラメントセグメント上で許容する最大リトラクション回数を制限し、フィラメントグラインドを防ぎます。5〜10の範囲で設定してください。Curaデフォルトの100は高すぎます。
最小押し出し距離ウィンドウ
「最大リトラクション回数」が適用されるフィラメントセグメント長を定義します。リトラクションが3〜6mmなので、10mmが適切です。これで過剰リトラクションによるフィラメント損傷を防げます。
リトラクション速度
エクストルーダー逆回転速度です。ノズルからの漏れを防ぐのに十分速く、かつモーターがステップアウトしない範囲で。20mm/sから開始し、ストリンギングテストで上げて調整してください。
リトラクションプライム速度
フィラメントをノズルへ押し戻す速度です。リトラクション開始時は圧力が高くギア負荷が低いのに対し、プライミング時は圧力とギア負荷が増大するため、フィラメント損傷リスクが高まります。リトラクション速度より5mm/s低い値を推奨します。
追加プライム量
ウーズ(滲み出し)で失われた材料を補正するパラメータです。リトラクション距離・速度が適切なら補正不要なので、0のままキャリブレーションテストで調整してください。
Ender 3(Pro/V2)推奨リトラクション設定
Ender 3は最も人気のプリンターの一つなので、私が使用・推奨する具体的設定を提示します。個体差はありますが、優れた出発点になります。
- コンビングモード:ON、「インフィル内」
- リトラクション距離:6mm
- リトラクション速度:20mm/s
- 最大リトラクション回数:5
- 最小押し出し距離ウィンドウ:10mm
これらはすべてのボーデン式プリンターで有用です。各自のニーズで微調整可能です。ストリンギング特化テストプリントで効率的にチューニングできます(文末にリンク)。
ミニチュアプリントには特定のリトラクション設定が必要なことも驚きですが、それも併記します!
ミニチュアプリント用推奨リトラクション設定(Ender 3 Pro/V2)
- コンビングモード:ON、「インフィル内」
- リトラクション距離:6mm
- リトラクション速度:45mm/s
- 最大リトラクション回数:10
- 最小押し出し距離ウィンドウ:10mm
Zホップ(非押し出し移動前にZ軸をわずかに上げ、到達後に下げる機能)は、キャリブレーション済みでもストリンギングを大幅に増やします。最適パラメータが出たら強く無効化を推奨します。
私にとってMakers Muse氏の動画は、この問題に最初に直面した際に不可欠なリファレンスでした。
なぜ「コンビングモード有効化」が推奨されるのか?
ストリンギングの問題は、造形物外観を損なうことです。ストリンギングが造形物内部だけで起これば気にならないはずです。コンビングモードを有効化すると、スライサーに「可能な限りプリント済み領域内のみを移動させる」よう指示できます。
選択肢は4つありますが、お気に入りは「インフィル内」です。プリント時間は増えますが、リトラクション回数を不可避な最小限に抑えられます。
リトラクション・ストリンギングキャリブレーションテスト
温度タワー
未言及ですが、ホットエンド温度はストリンギングに深刻な影響を与えます。高温ほどフィラメントが流れやすく、ノズルからのウーズが増大します。まず温度キャリブレーションを行い、最高の結果が出る温度を特定してください。層ごとに5℃ずつ上がる温度タワーをプリントするのが定石です。
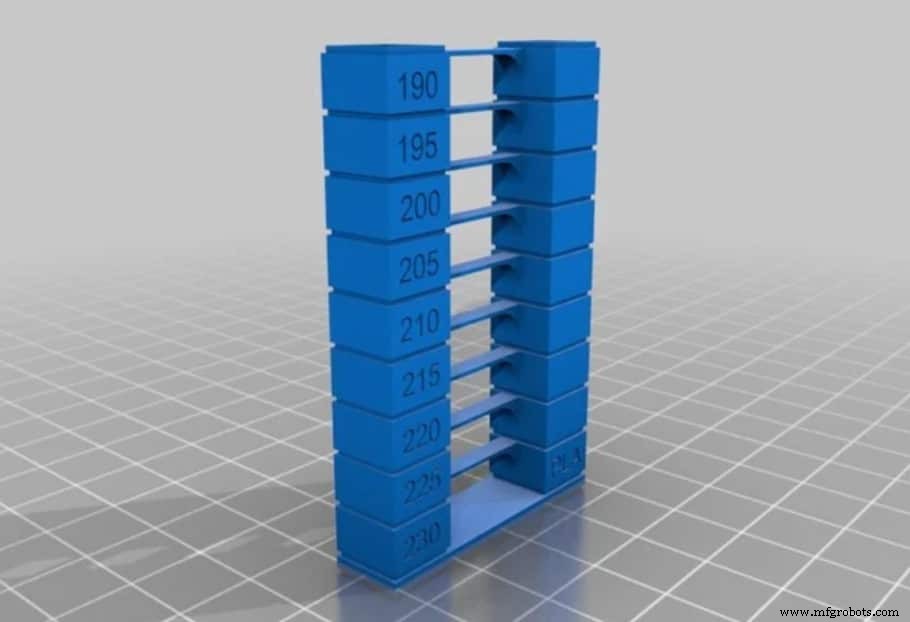
Thingiverseの「Thing files」にEnder 3互換G-codeがあります。通常通りスライサーでG-code生成しないでください(温度変化が反映されません)。添付G-codeを直接使用するか、Curaで複数プロセスを設定してください。
基本ストリンギングテスト
温度キャリブレーション完了後、リトラクションを無効化して以下のファイルをプリント。画像を見て何を評価するか想像してください。
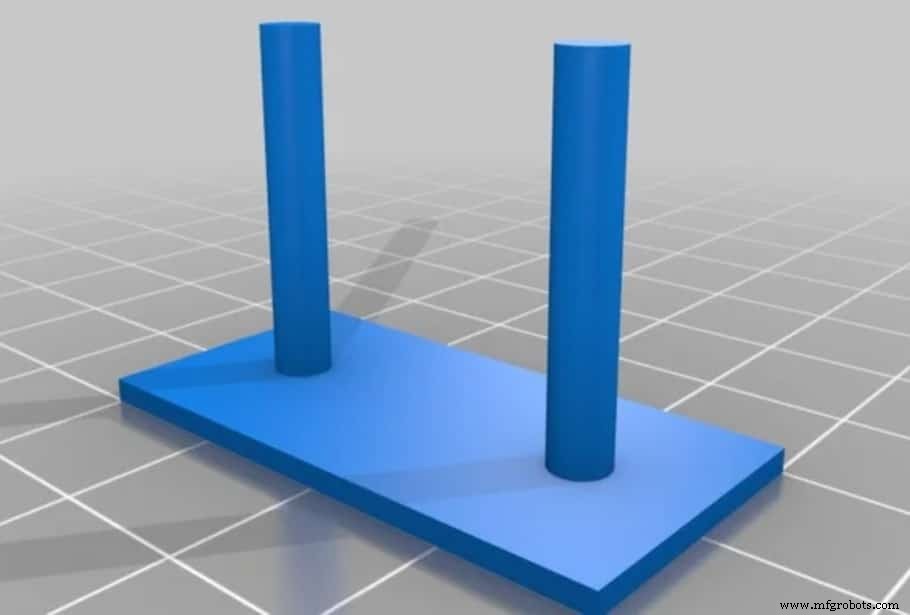
二本の柱の間に毛のような糸が大量に出ます。リトラクションを有効化して再プリントし、比較。リトラクション速度・距離を調整し、両柱が綺麗にプリントされ、間に糸がなくなるまで詰めます。
リトラクションキャリブレーションツール
3Dプリントコミュニティの凄さを実感できる無料オンラインツールがあります。自分のプリンター仕様に合わせたテスト用G-codeを生成できます。説明が詳細で親切ですが、必ず熟読してください。
よくある質問(FAQ)
ボーデン式とダイレクト式でリトラクションは同じ?
リトラクション有効化はどちらでも有用ですが、ボーデン式はダイレクト式より長いリトラクション距離を必要とします。
理由:ボーデン式(Ender 3等)はエクストルーダーがホットエンドから離れ、PTFEチューブでフィラメントを導きます。チューブ内径2mm、フィラメント径1.75mmの隙間(遊び)を補うため、リトラクション距離を長くする必要があります。
ダイレクト式にはこの問題がなく、フィラメント収縮も大した問題になりません。本質的に、ボーデン式はダイレクト式よりずっと長いリトラクション距離を要します。
すべてのフィラメントでリトラクション設定は同じ?
PLAは安定したポリマーで、ほぼストリンギングなしに調整可能です。ABSも同様ですが、反り・割れ等別の問題があります。PETG等は高温溶融が必要で、冷却時に糸を引きやすい傾向があります。
TPU等の柔軟材料は押し出し時に圧縮、リトラクション時に伸長するため、リトラクション有効化は不向きです。この場合ストリンギングは避けられません。
リトラクション設定以外に、フィラメントの吸湿もストリンギング確率を高めます。スプールはシリカゲルたっぷりの密閉容器保管を常に推奨します。
試行錯誤なしで理想設定を得たい方は、Ender 3シリーズ専用Curaプロファイル(全種7ドル)をご利用ください。
結論
すべてのリトラクション設定と、プリンタータイプ(ボーデン/ダイレクトドライブ)による使い分けが理解できたはずです。ボーデン式(Ender 3 Pro/V2)は長いリトラクション距離を必要とします。まとめると:「コンビングモード」を有効化し「インフィル内」に設定。リトラクション距離6mm、速度20mm/s、最大リトラクション回数5、最小押し出し距離ウィンドウ10mm。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの迷いと手間を解消するため、おすすめ製品セクションを用意しました。初心者からエキスパートまで対応できる厳選プリンター、実テスト済みのフィラメントとアップグレードを掲載。どれを選んでも期待通りに機能します。
3Dプリント
- Ender 3 Pro & V2 静音ファンアップグレード完全ガイド(写真付きステップバイステップ)
- Ender 3シリーズを劇的に静音化:実証済みのノイズ対策まとめ
- Ender 3 / Pro / V2 ノズル交換完全ガイド(ステップバイステップ)
- Ender 3 ノズル詰まり解消&クリーニング完全ガイド
- レジン vs フィラメント:FDMとSLA 3Dプリンターのコスト徹底比較
- 3Dフィラメントのガラス転移温度を理解し、最適化する方法
- Ender 3のZオフセット精密キャリブレーション:ステップバイステップガイド
- Ender 3 Pro レビュー:2022年購入ガイド&価値評価
- Ender 3(Pro/V2)ベルト張力の正解:専門家が教える最適テンション調整法
- Ender 3/Pro/V2 最強アップグレード大全:無料プリント部品〜プレミアムキットまで
- 3Dプリンティング品質を左右する「リトラクション」設定の極意