



3Dプリントの層離れ(デルタミネーション)を解消:密着改善と予防策
プリント中にモデルが割れ、層が剥がれていませんか? これは「層離れ(デルタミネーション)」と呼ばれ、本質的には層間接着不良が原因です。
この記事では、層離れの定義、発生メカニズム、確実な解決策を解説します。
層離れ(デルタミネーション)とは?
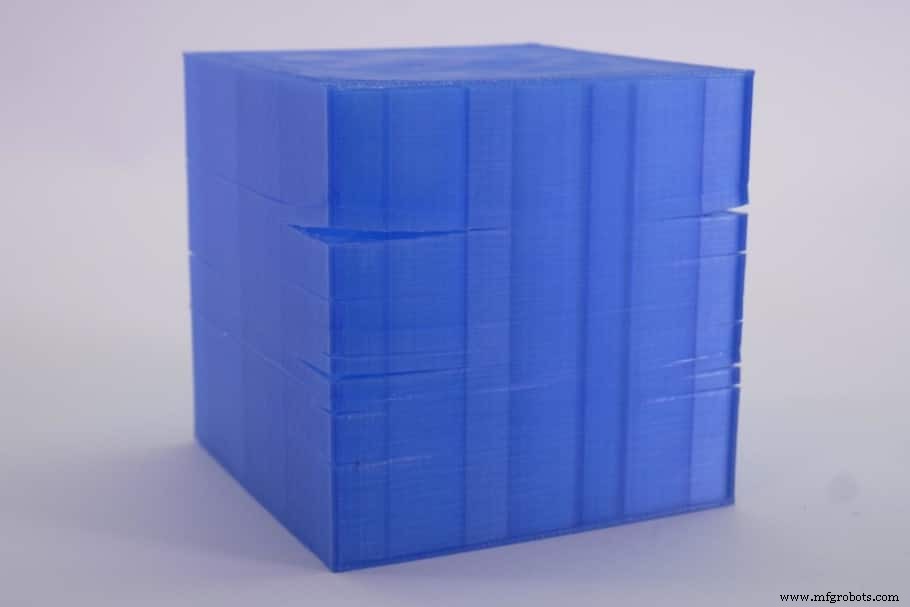
FDM 3Dプリントは、前の層の上に次の層を積み重ねてオブジェクトを造形します。層間接着が弱いと、造形物の様々な箇所で割れや分離が発生し、外観上は切れ目やヒビとして現れます。
これはABSでよく見られます。冷却収縮により層間接着力を超える力がかかると層が離れるためで、エンクロージャーなしやベッド温度不足で顕著です。
なぜ層離れが起きるのか、詳しく見ていきましょう。
層離れが発生する理由
層離れは、プラスチックの層が異なる速度で冷却されることで生じる力(「反り」と呼ばれる張力が造形物内部で発生)が層間接着力を超えたときに起こります。
一度割れたプリントを修復することはできませんが、わずかな対策で再発防止は容易です。主な解決策を紹介します。
層離れの解決策
ほとんどの場合、エンクロージャー使用(不均一冷却防止)と適切なベッド温度設定で解決します。
ただし、網羅的に全対策をリストアップします。
エンクロージャーを使う
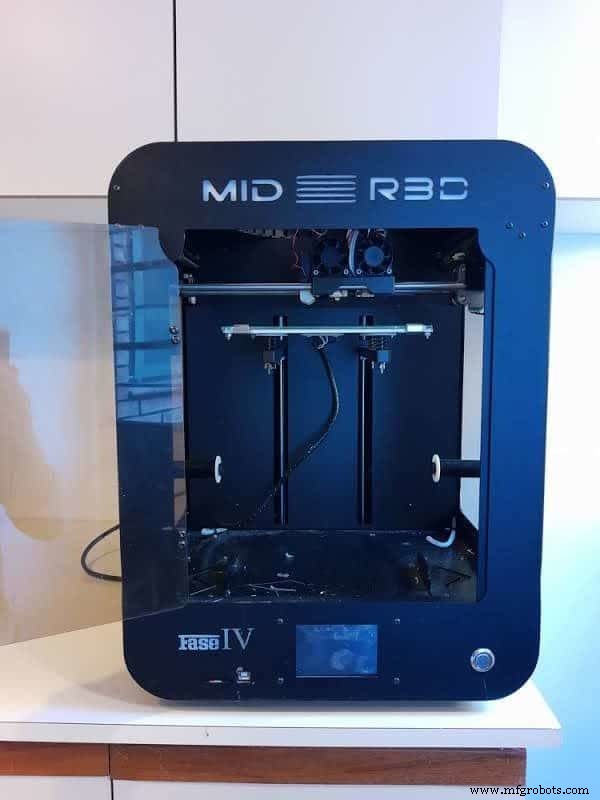
エンクロージャーはプリンター内部温度を安定化させ、パーツの急冷を防ぎます。これにより反りと層離れのリスクが低減します。
全プリンターにエンクロージャーが付属するわけではありませんが、専用機購入や市販品購入が必須ではありません。自作可能です(可燃性材料は避けてください)。汎用サイズの市販エンクロージャーもあります。
自作ガイドはこちら(極めて詳細)。
補足: 多くのエンクロージャーは積極的加熱ではなく、ベッドとノズルの熱を閉じ込めるだけですが、それでベッド熱起因の問題は概ね解決します。
エンクロージャー導入のメリット詳細はこちらの記事で解説しています。
層高を下げる
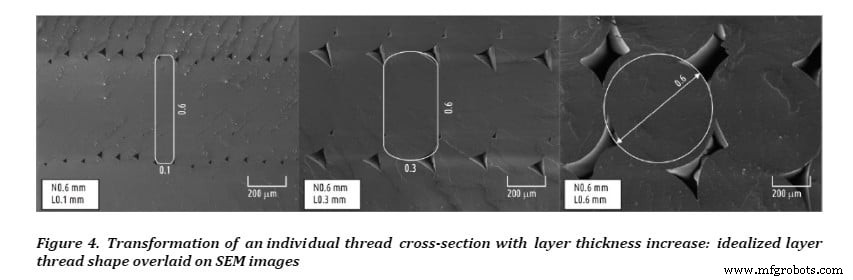
層高を下げると層間接触面積が広がり、層間結合が強くなります。層接着が弱いと感じたら、層高を下げて結合を強化してください。
上図の通り、層厚を薄くすると接触面積が劇的に広がり、プリント強度に直結します。
最強層高: 0.1mm〜0.15mm
層高の最適値(強度・ディテール両面)を深掘りした記事はこちら。
プリント温度を上げる
プラスチックは高温ほどよく結合します。層がうまく結合せず割れるなら、プリント温度を上げてください。例:ABSは通常220〜235℃で良好な層間結合が得られますが、200℃だと脆弱になりがちです。
フィラメントスプールの推奨温度を基準にしつつ、層間接着改善のため5℃刻みで上げてテストプリントを繰り返してください。
主要フィラメントの推奨ノズル温度、ガラス転移点、融点、ベッド温度、反りリスク、扱いやすさをまとめた表:
| フィラメント | ノズル温度 | ガラス転移点 Tg (℃) | 融点 Tm (℃) | ベッド温度 | 反りリスク | 扱いやすさ |
|---|---|---|---|---|---|---|
| PLA | 180〜230℃ | 60〜65℃ | 155℃ | 60℃(必須ではない) | 低 | 易 |
| ABS | 230〜250℃ | 105℃ | 210℃ | 約100℃ | 中 | 中級 |
| PETG | 230〜250℃ | 80〜82℃ | 200℃ | 約100℃ | 低 | 易 |
| Nylon | 230〜260℃ | 70〜80℃ | 217℃ | 80〜100℃ | 中 | 中級 |
| ASA | 220〜250℃ | 100℃ | 250〜260℃ | 約100℃ | 低 | 中級 |
| Polycarbonate | 270〜310℃ | 147℃ | 260℃ | 90〜110℃ | 高 | 難 |
| HIPS | 230〜250℃ | 88〜92℃ | 180〜270℃ | 約100℃ | 低 | 中級 |
| TPE | 210〜230℃ | 60〜130℃ | 150〜210℃ | 不要 | 低 | 易 |
冷却ファンを調整する
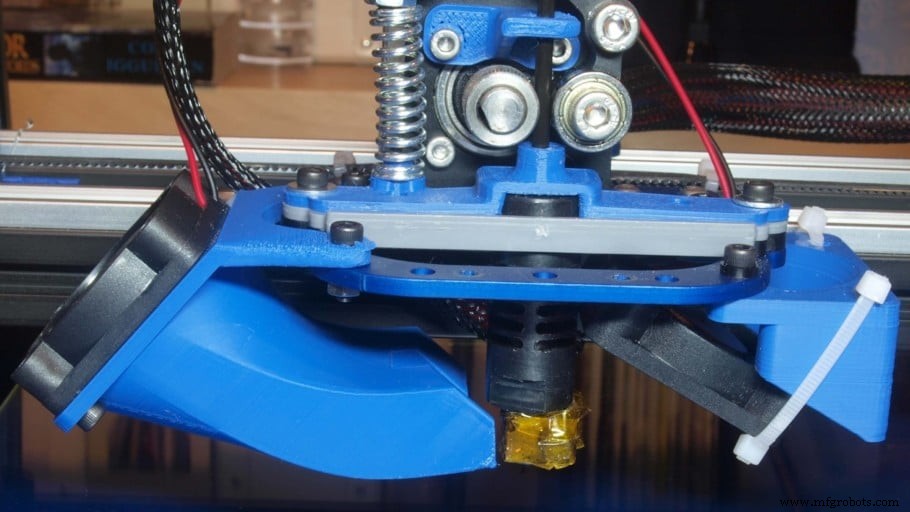
3Dプリンターのファンは、直積みされたばかりのプラスチック層を冷やします。しかし冷やしすぎると、新しい層が前の層に十分接着できず、層間接着力とプリント強度が低下します。ファン速度を下げると層間接着と強度が向上する可能性があります。
これはプリント温度上昇と同じ原理です。高温で結合が良くなるのと同様に、急冷を避ければ望ましくない結果を防げます。
推奨: テストプリントでファン速度を10%ずつ下げ、スイートスポットを見つけてください。
フローレート(押し出し倍率)を上げる
アンダーエクストルージョンでなくても、層間接着不良ならフローレート微増が有効です。より多くの溶融プラスチックが出れば、材料量が増え接着が良くなります。
アンダーエクストルージョンの兆候:層間隙間、極薄層、欠層、プリント上の微小ドット。これらはパーツ強度にも悪影響です。
フローレート調整も、他の設定同様、大幅変更せず小ステップでテストしてください。
デフォルトは100%(1.0)ですが、フィラメント・プリンター個体差で調整が必要です。
推奨: 5%刻みでフローレートを上げ、テストを繰り返しスイートスポットを見つけてください。
プリント速度を下げる
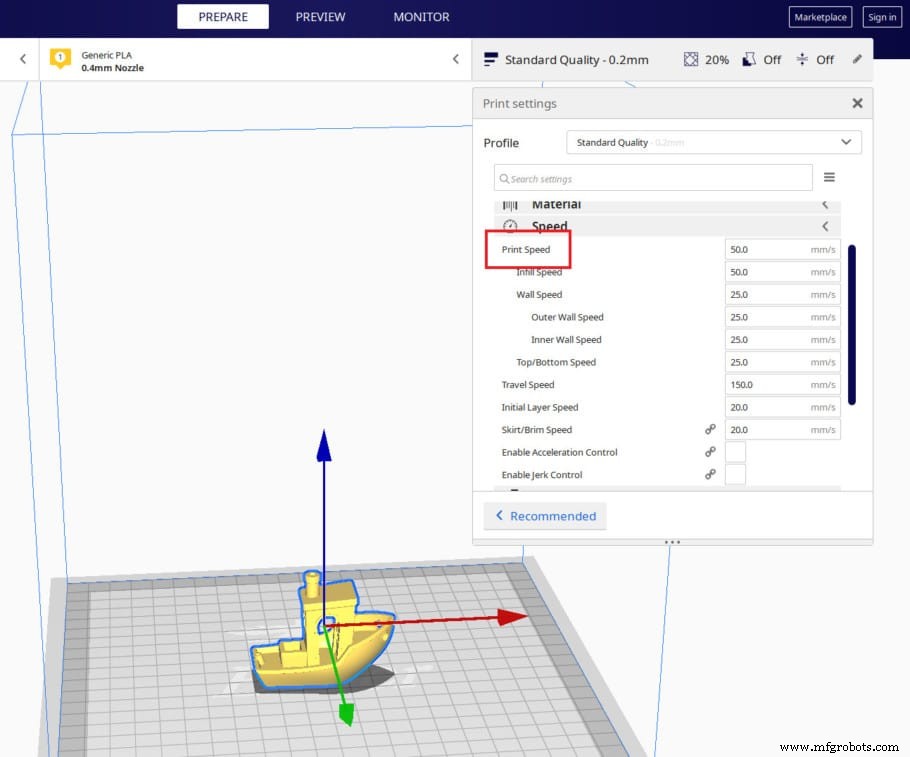
プリント温度上昇と同様に、速度低下も新規押し出し層が前層と結合する時間を稼ぎます。ヘッド移動が速すぎると、押し出しプラスチックが前層と十分結合する前に冷えてしまいます。
高速プリントはアンダーエクストルージョン(強度低下)、リンギング、アーティファクト、総じて層間接着不良など、多くの問題を誘発します。
推奨: 5〜10mm/s刻みで速度を下げ、テストを繰り返しスイートスポットを見つけてください。
大口径ノズルを使う
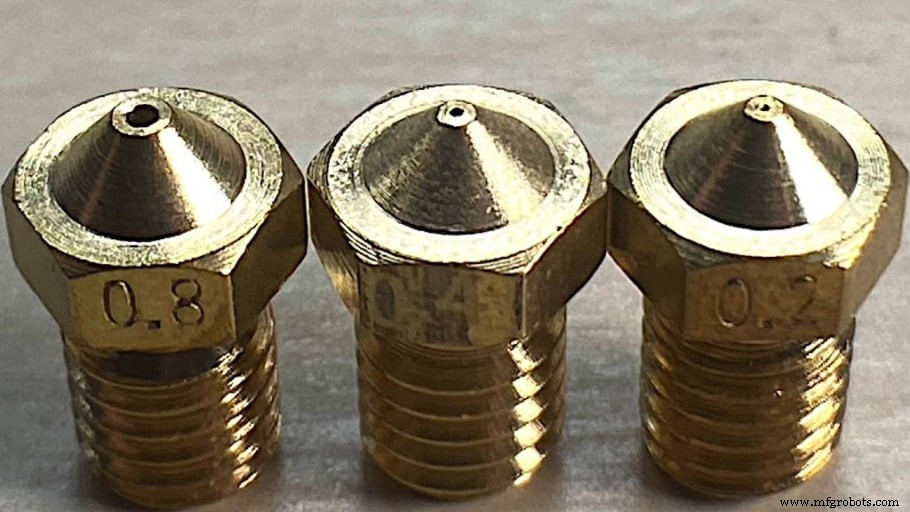
ノズル径は押し出しライン幅を決めます。0.8mmノズルなら0.4mmノズルの2倍の幅で押し出され、層間接触面積が倍増し、層間接着が大幅に強化されます。
前述の通り、層高を下げると接触面積が広がり強度が上がります。これに大口径ノズルを組み合わせれば、同一低層高でもさらに接触面積が増え、より強固な結合が得られます。
ただし、ノズル大径化は水平方向(上面/底面から見た)ディテールを大きく犠牲にします。ラインが太くなるためです。
推奨: ノズル径を0.2mm上げ、層高はそのままにしてテスト。必要ならさらに太いノズルへ。安価な全サイズノズルセット(工具付き)もおすすめ。
重要: ノズル大径化にはプリント温度上昇が必要な場合があります。例:1.2mmノズルでは通常PLAを200〜220℃ではなく240℃でプリントする必要があります。
ノズル詰まりを確認する
ノズル先端の微小穴が、ホコリ・異物・フィラメント不純物・ヒートクリープ・特殊フィラメント(カーボンファイバー、木材入り等)で詰まると、アンダーエクストルージョン(押し出し量不足)を招き、弱いプリントになります。
PLA/PETG/ABS中心なら詰まりは稀ですが、層間接着不良の原因が詰まりの可能性もあります。
詰まりノズルの掃除法
複数のアプローチがありますが、手軽で多くのケースで効く2つを紹介:
ノズル加熱+針で突く方法:
- ホットエンドをフィラメントのプリント温度まで加熱。
- 付属の針(または同等品)でフィラメントをノズル穴からホットエンド内へ押し込む。
- 手動でフィラメントを押し出し、ノズルから出るか確認。
これは詰まり異物を「取り出す」のではなく、「奥へ押し戻して砕く」方法です。
「コールドプル」法:
- ステップ1:ノズルを220℃に加熱(直前がPLAの場合)。
- ステップ2:白/淡色のABS、ナイロン、または耐熱性の強いフィラメントを挿入。
- ステップ3:手で可能な限り強く押し込む。
- ステップ4:ノズルから押し出されるか観察(完全詰まりなら出ない)。
- ステップ5:PLAなら90℃、ABSなら160℃まで冷却。圧力をかけ続ける。
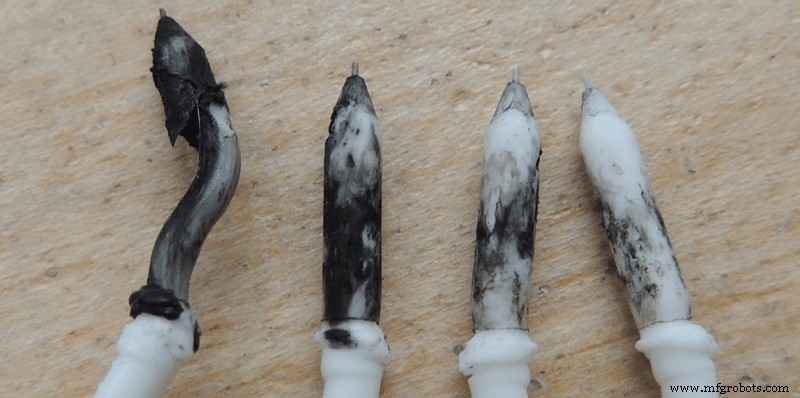
- ステップ6:ステップ5の温度に達したら、フィラメントをホットエンドから素早く強く引き抜き、半溶融部分を観察。黒い斑点(汚れ)が付着していれば、それが詰まり原因。
- ステップ7:汚れ部分をカットし、ステップ2から繰り返し、フィラメントが綺麗に出るまで継続。
結論
メーカー各社の対策により、層離れは以前ほど深刻ではなくなりました。
それでも発生したら(ABSで多発)、本ガイドの手順を試してください。ベストはエンクロージャー導入ですが、ゴミ袋で全覆いするのは火災リスクがあります。
エンクロージャーが難しければ、リストアップした各オプションを一つずつ試し、どの設定が最も効くかを正しく判断してください。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの迷いと手間を解消するため、おすすめ製品セクションを用意しました。初心者からエキスパートまで対応できる厳選プリンター、実テスト済みのフィラメントとアップグレードを掲載。どれを選んでも期待通りに機能します。
3Dプリント
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- PolyJet 3Dプリントをマスターする:精度、ディテール、多用途アプリケーション
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- メタル3Dプリントの5つのよくある問題と解決策
- 4Dプリント徹底解説:適応型・時間応答型製造の未来
- 3Dプリントの誤解を解く:3つのよくある誤認識
- FDM 3Dプリンティング完全ガイド:原理、特性、材料、ベストプラクティス
- 3Dプリンター入門:初心者でも「簡単」に始められる? 学習曲線の真実
- 3Dプリントの最適レイヤー高さ選び:品質・強度・速度のバランス
- FDM 3Dプリント設計のエキスパートヒント:精度と効率を高める
- 3Dプリントの層ズレ(レイヤーシフト):原因と解決策