



3Dフィラメントのガラス転移温度を理解し、最適化する方法
この記事では、ガラス転移とは何か、主要なフィラメントタイプがガラス転移状態に達する温度とその融点(これらは全く異なります)、ガラス転移温度が低いフィラメント(PLAなど)で印刷したモデルのガラス転移温度を向上させる方法などについて解説します。
ガラス転移温度とは?
化学において、ガラス転移温度(Tg)とは、物質が剛性のある結晶状態からガラス状の非晶質状態へ移行する温度のことです。言い換えれば、固体が硬く脆い結晶性固体の物理的特性から、非晶質固体(ゴム状)の特性へと変化する温度です。
ガラス転移温度は、分子運動が実質的に凍結する温度であり、ファンデルワールス力などの分子間引力の強さの直接的な結果として生じます。
ファンデルワールス力は、分子内の電子の偏りによって生じます。熱エネルギーが大きすぎると、分子間の引力が破壊され、ガラス転移が起こります。
専門用語を使わないで言うと:材料のガラス転移温度とは、硬くやや脆い固体から、より柔らかくゴム状・粘土状の材料へと変化する温度のことです。「粘土状」というのはガムやシロップのような意味ではなく、割れたり壊れたりせずに押し潰せる程度の柔らかさを指します。
3Dフィラメントのガラス転移温度と融点
| フィラメント | ノズル温度 | ガラス転移温度 Tg (℃) | 融点 Tm (℃) | ヒートベッド温度 | 反りリスク | 扱いやすさ | コスト |
|---|---|---|---|---|---|---|---|
| PLA | 180〜230℃ | 60〜65℃ | 155℃ | 60℃(必須ではない) | 低 | 易 | $10〜25 |
| ABS | 230〜250℃ | 105℃ | 非晶質 | 約100℃ | 中 | 中級 | $15〜25 |
| PETG | 230〜250℃ | 80〜82℃ | 210℃ | 約100℃ | 低 | 易 | $15〜20 |
| ナイロン | 230〜260℃ | 70〜80℃ | 217℃ | 80〜100℃ | 中 | 中級 | $50〜65 |
| ASA | 220〜250℃ | 100℃ | 250〜260℃ | 約100℃ | 低 | 中級 | $30〜50 |
| ポリカーボネート | 270〜310℃ | 147℃ | 260℃ | 90〜110℃ | 高 | 難 | $30〜60 |
| HIPS | 230〜250℃ | 88〜92℃ | 180〜270℃ | 約100℃ | 低 | 中級 | $20〜60 |
| TPE | 210〜230℃ | 60〜130℃ | 150〜210℃ | 不要 | 低 | 易 | $80〜100 |
ガラス転移温度と融点の違い
興味深いことに、ガラス転移温度(Tg)と融点(Tm)は密接に関連した物理的特性ですが、全く別物です。どちらも状態変化に関わりますが、意味するところは大きく異なります。
粘性に関連する現象であるガラス転移は、必ずしも固体と液体の境界点ではなく、剛性固体とゴム状固体の境界点です。科学的に言えば:融点は固体が液体へ溶け始める温度であるのに対し、ガラス転移温度は固体が液体にならずにゴム状になるポイントを表します。
これを理解するためにピザ作りを想像してみてください。冷凍庫から出したチーズスライスは硬いですが、常温で数分置くと柔らかくゴム状になります。これがチーズのガラス転移温度(Tg)と言えます。
チーズをピザに広げてオーブンで焼くと溶けます。これがチーズの融点(Tm)であり、ゴム状固体から粘性のある液体へ溶ける温度です。
ガラス転移温度が高いとはどういう意味か?
ガラス転移温度(Tg)が高いとは、材料を加熱したときに固体から柔らかい材料へ変化するまでにより高い温度を必要とすることを意味します。例えば、Tgが200℃の材料は200℃で柔らかくなりますが、Tgが390℃の材料は390℃まで柔らかくなりません。「柔らかくなる」とは、引張強度、剛性、硬さを失うことを指します。ガラス転移温度以上の温度にさらされると、物体は自重で変形する可能性があります。
フィラメントがガラス転移温度以上になるとどうなるか?
ガラス転移温度(Tg)以上のフィラメントは熱力学的に不安定なガラス状態にあり、液体の特性をすべて示します。
前述のフィラメント別ガラス転移温度の表を参照できますが、購入したフィラメントの仕様書を確認することを常にお勧めします。メーカーの方がより詳細な印刷手順を把握しているからです。
ヒートベッド温度設定においてこれが重要な理由
押し出されたフィラメントの温度、より正確にはベッド温度と冷却速度に関連して、主に2つの問題が生じます。それらは「反り」と「ゾウの足」です。
反り(ウォーピング)
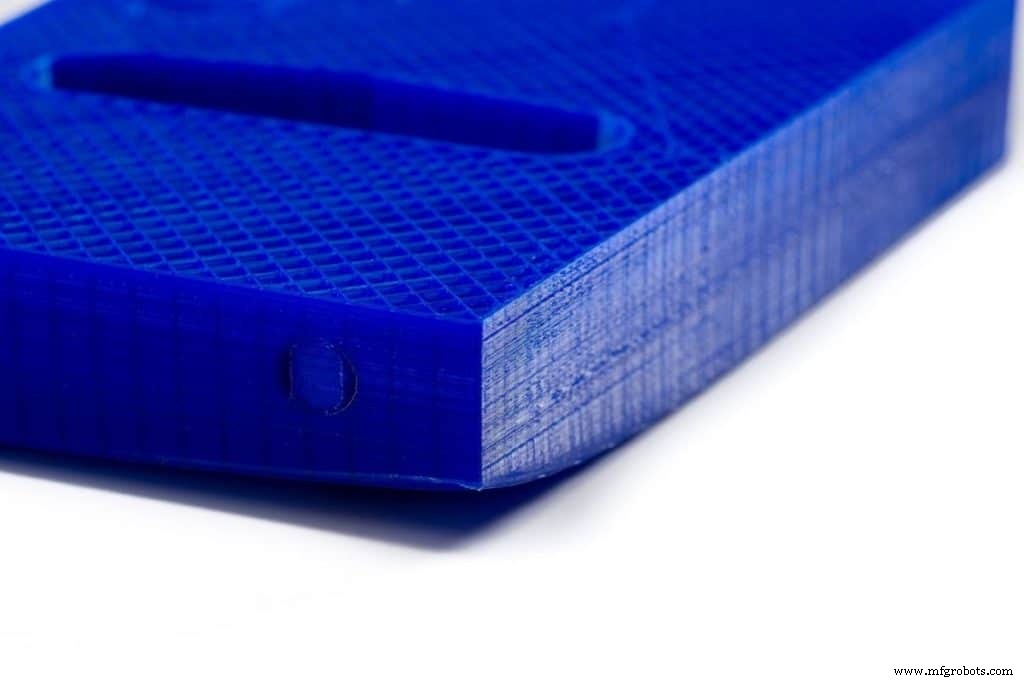
「反り」とは、印刷中に造形物の底面が上方へ反り上がる傾向のことです。主な原因は、底層が冷たいプレートやビルドプレート上に印刷され、冷却時に上層よりも大きく収縮することです。
その結果、上層が冷却時に外側へ曲がり、造形物に不均一な応力がかかり、反りが生じます。
これを防ぐため、メーカーは一部の3Dプリンターにヒートベッドを導入し、底層の急速な冷却を防止できるようにしました。
これで底層は、使用フィラメントに応じた特定の温度に加熱されたヒートベッド上で印刷されるため、造形物が徐々に冷却される過程で上層より大きく収縮することはなくなります。したがって、反りは大幅に減少、あるいは完全に防止されます。
ここでフィラメントのガラス転移温度を知ることが重要になります。印刷前にベッドを適当な温度にするのではなく、フィラメントのガラス転移温度に非常に近い温度に設定すれば、反りは完全に解消され、造形物のベッドへの密着性も向上します。
追加のヒント:印刷時の温度でベッドレベリングを行うと、最良の結果が得られます。
ゾウの足(エレファンツフット)
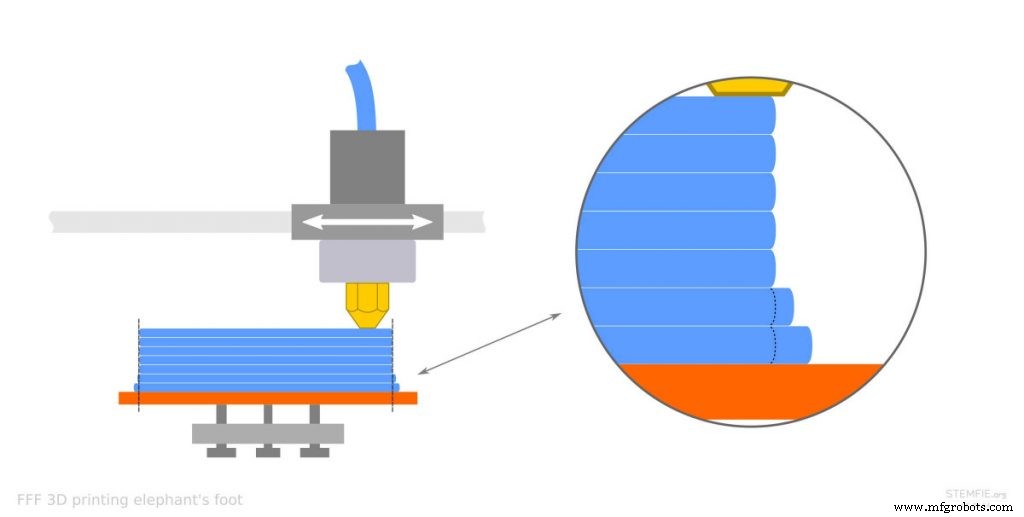
ゾウの足は、主に最初の層が十分に冷却されないことで発生します。ベッド温度が高すぎる、または冷却が不十分だと、最初の層が十分に速く冷却されず、ゾウの足が発生します。
この問題は大型造形で起こりやすく、造形物の重みが最初の層に押し付けられることが原因です。適切に冷却されていないと、この重みで最初の層が外側に膨らみます。
ベッド温度がフィラメントのガラス転移温度より高いため、底面が適切に冷却されず、外側に膨らんでしまうのです。
したがって、フィラメントのガラス転移温度を把握し、ベッド温度をわずかに低く設定することで、厄介なゾウの足を防止できます。
高いガラス転移温度が重要になる場面
ガラス転移温度は、3Dプリント部品が「印刷済みの有用な固体オブジェクト」から「柔らかいゴム状の無用なオブジェクト」へ直接移行する温度の目安を与えます。自重で変形する可能性もあります。
これが、特定フィラメントのガラス転移温度を知ることで、3Dプリント部品の用途についてより適切な判断ができる理由です。PLAのようなプラスチックは、直射日光や車内に放置すると比較的早く変形し始めます。
屋外使用向けフィラメント
屋外使用向けのオブジェクトを印刷する場合、ガラス転移温度が105℃と、真夏日の屋外温度より遥かに高いABSのようなフィラメントが適しています。前述の通り、PLAは高温の屋外に放置すると変形する恐れがあります。
他にもPETG、ASAなど屋外使用可能なフィラメントは多数あります。このテーマについては別記事で詳しく解説していますので、そちらもご覧ください。
高温環境で使用される部品
高温環境で使用されるオブジェクトを印刷する場合、ガラス転移温度の高いフィラメントを使用することが必須です。そうでなければ変形する可能性が高いからです。
例えば、ガラス転移温度82℃のPETGで、85〜95℃の高温にさらされる部品を印刷すれば、確実に失敗し、努力が無駄になります。
PLAはガラス転移温度が非常に低いため、その温度に近づくような用途には推奨しません。
一方、ABS、ポリカーボネート、ASAなど、高温用途に適したフィラメントは多数あります(冒頭の表を参照)。
車内でPLAは溶けるか?
PLA(ポリ乳酸)は、トウモロコシやサトウキビなどの再生可能資源から作られる熱可塑性プラスチックです。優れた印刷品質と層間接着性、適度な強度を持つオールラウンドな材料で、ギア用途ではナイロンに次ぐ私のイチオシです。
大豆ベースやトウモロコシベースの生分解性PLAフィラメントも見つかります!
しかし、PLAのTgは60〜65℃であり、真夏の炎天下では車内で印刷した部品が変形するため、車載部品には全く不向きです。
エンジンルームの交換部品にPLAを使うことを考えているなら、即座に諦めてください!
だからこそ、車載部品は通常ABSで作られます。ABSはよりタフなプラスチックであるだけでなく、Tgも105℃と遥かに高いからです。
PLA造形物のガラス転移温度を向上させることは可能か?
はい、添加剤を導入することでPLA造形物のガラス転移温度を向上させられますが、強度や難融性のトレードオフに注意が必要です。
TPLAやHTPLAのようなPLA派生材料は、標準PLAの利点を持ちながら、印刷後に熱処理(アニーリング)可能です。これにより、標準PLAと比べて遥かに高い温度で形状と剛性を維持できます。
ガラス転移温度が高まれば部品はより剛性が高くタフになり、標準PLAフィラメントで印刷した3Dオブジェクトのガラス転移温度を上げる最良の方法は、アニーリング(ガラス転移温度まで加熱し、融点より下で保持)です。
アニーリングの利点
3Dプリント造形物の熱処理を「アニーリング(焼鈍)」と呼びます。
一般的なアニーリング方法は、雰囲気炉、オーブン、間接加熱源の使用です。
これにより内部結晶構造が再編成され、より大きな結晶粒が形成されるため、層間剥離しにくい、遥かに強靭なオブジェクトになります。テストでは、3Dプリント部品のアニーリングにより強度と総合耐性が40%向上することが示されています。
唯一の欠点は、失敗するとモデルが反り、X/Y方向に収縮し、Z方向に膨張することです。
アニーリング前に考慮すべき重要な点:造形物は100%インフィルで印刷する必要があります。20〜30%インフィルでアニーリングすると、予測不能な収縮でほぼ確実に失敗します。内部の不規則な空間がないよう、インフィルで支える必要があるからです。
アニーリングに最も適し、安価で速いインフィルパターンはラインインフィルです。
耐性向上
3Dプリントは複雑な部品や精巧な構造をコスト効率よく製造する技術ですが、射出成形品と同等の構造的完全性を持たない場合があり、特に高強度が求められる厳しい条件下では顕著です。
アニーリングは、層間の融着を遥かに強固にすることで、3Dプリント部品の物理的特性を改善し、耐久性を高める方法の一つです。
ガラス転移温度の上昇
アニーリングは3Dプリントオブジェクトの耐熱性も向上させます。その科学的理由はシンプルです:標準的な3Dプリントオブジェクトはランダムな非晶質分子構造を持ち、融点を持たず、加熱すると徐々に柔らかくなり完全に液体へ溶けます。アニーリング時に加熱すると、分子が部分的に組織化された半結晶構造へ再配列されます。
これにより分子間結合が強化され、ガラス転移温度が上昇します。
私は実験を行い、PLAフィラメント(Tg 60℃)で印刷したオブジェクトを90℃でアニーリングした際のガラス転移温度変化を調べました。結果、ガラス転移温度は110℃に上昇しました。
これはほぼ100%の向上であり、標準PLAでの3Dプリントにおける最大の課題の一つを解消します。
後処理が容易に
FDM 3Dプリントは造形物表面が粗くなります。モデルが滑らかでないため、後処理(塗装、ラッカーコートなど)が困難です。
アニーリングは造形物表面を滑らかにし、欠損を埋め、プロフェッショナルな外観のモデルを生み出せます。
したがって、アニーリングは仕上げにかかる時間を短縮し、同時に強度も高めます!
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレードの選定における推測を排除し、リサーチ時間を短縮できるおすすめ製品セクションを用意しました。この作業は非常に困難で、混乱を招きがちだからです。
初心者から中級者、上級者までおすすめできる3Dプリンターを厳選し、掲載フィラメントとアップグレードはすべて当社でテスト済み、慎重に選定されています。どれを選んでも意図通りに機能します。
3Dプリント
- ステンドグラス:歴史、職人技、そして現代の復興
- 温度計:ガリレオの温度スコープから現代デジタルセンサーまで
- 複数DS18B20 1-WireセンサーをRaspberry Pi接続で精密温度監視
- 過去から現在へ:Stratasys 3Dプリント25年の進化
- レジン vs フィラメント:FDMとSLA 3Dプリンターのコスト徹底比較
- 最適な3Dプリント条件:速度と温度設定のマスター
- ポリウレタンの耐温度性:どの温度範囲に耐えられるか?
- AuGe12:プレミアム金基軟ろう合金
- レニウム:フィラメント・耐火用途に最適な超高密度金属
- ガラス繊維糸の主要性能特性:強度、安定性、耐熱性
- 高温ガラス繊維布テープ:エレクトロニクス・自動車向け優れた耐熱保護