



Cura ABS印刷設定&プロファイル:あらゆる3Dプリンターに最適化
ABS(アクリロニトリル・ブタジエン・スチレン)は、その物理的特性と低コストから広く使用されているポリマーです。しかし、反りや層間剥離が起こりやすく、コンシューマー向けフィラメントの中では最も扱いが難しい材料の一つでもあります。初期のDIYプリンターで広く使われていましたが、現在ではより優れた代替材料に置き換わりつつあります。
密閉型プリンターなら成功率が高まりますが、適切な設定があればほとんどのプリンターでABS造形が可能です。押出温度は230〜250℃、ベッド温度は100℃が目安です。冷却ファンは完全にオフにし、ブリムの使用を推奨します。PEIシートやコーティングされたガラスベッドを使うとベッド密着性が向上します。
より良い結果を得るには、ASA(アクリロニトリル・スチレン・アクリレート)というABSの亜種を使うのがおすすめです。ASAは反りや層間剥離が少なく、発煙・粒子も少ないながらABSの利点を維持しています。
ABSの課題
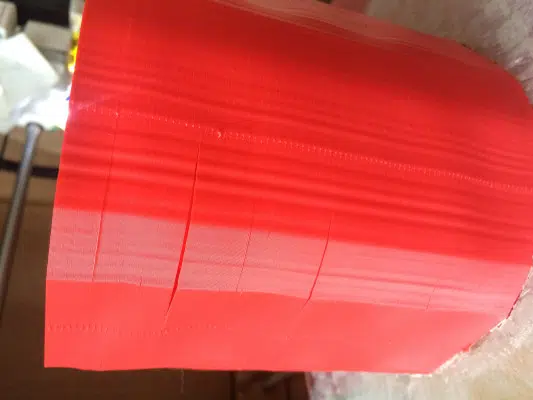
ABSで造形したことがある人なら、反りや層間剥離といった既知の問題に遭遇したことがあるでしょう。ABSは溶融時に顕著に膨張し、固化時に収縮します。この現象が造形物に応力を生じさせ、上方に反らせたり層境界で割れたりさせます。
反りと層間剥離は、エンクロージャーと良好なベッド密着で解決できます。
また、造形時に発生する煙・臭い・粒子も問題です。ABSは換気の良い場所やフィルターシステムを備えた環境でのみ造形してください。過度な曝露で吐き気や頭痛を引き起こす報告があります。
ASAはABSよりわずかに高価ですが、反りや層間剥離の傾向が低く、煙・粒子の発生も少ないため、3Dプリントコミュニティ全体がASAへ移行しつつあります。
なぜABSで造形するのか?
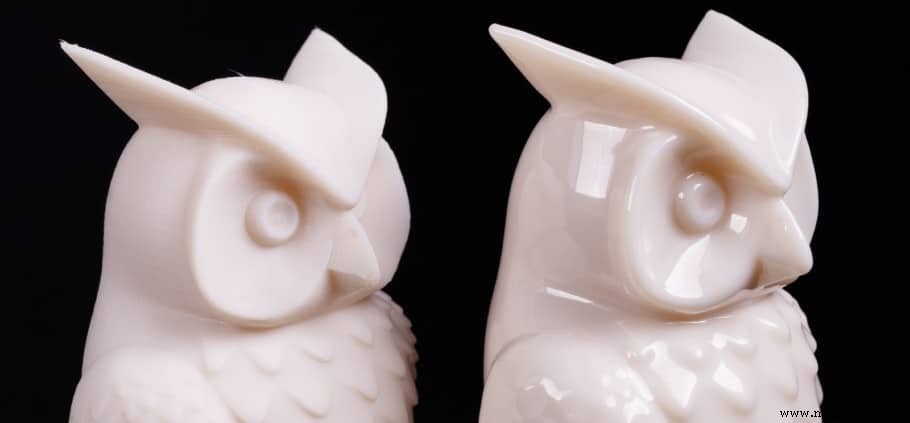
ABSの主な利点は、連続使用温度範囲が広い(-20℃〜80℃)ことと、高い衝撃強度を持つことです。一方、PLAは50℃で軟化するため屋外使用に適しません。またPLAは衝撃でガラスのように砕けるため、靭性が求められる用途には向きません。
アセトン蒸気平滑化が可能で、ABS(やASA)パーツを射出成形品のように滑らかに仕上げられます。
ポリマーは紫外線に弱く、長時間の日光曝露で脆化・崩壊する恐れがあります。ASAはABSの利点に加え、耐UV性を備えています。
CuraのパラメータをABS用に調整する
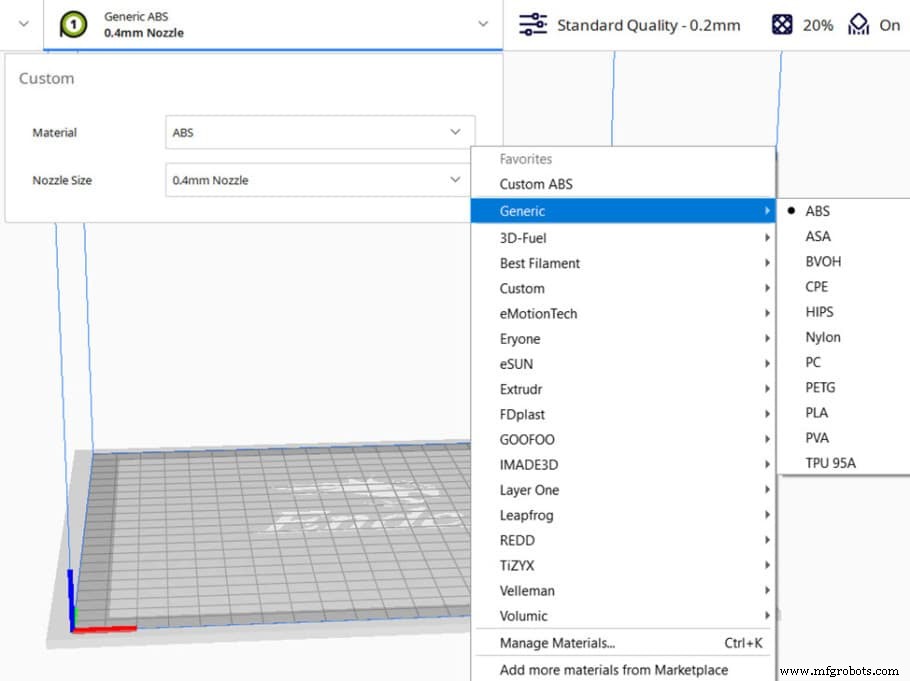
CuraのデフォルトABSプロファイルを有効化(出発点として活用)
Curaには主要メーカーのプロファイルが標準搭載されています。まずはそれらをベースに微調整するのが賢明です。対象メーカーがない場合は汎用ABSプロファイルから始めましょう。
層高さ
層高さは造形時間・精度・強度に大きく影響します。層高さを大きくすると造形時間は短縮されますが、精度と強度は低下します。ABSの場合、層間剥離を防ぐため薄い層を選ぶのがベターです。
研究によれば、ノズル径に対する層高さの比率が小さいほど強度が増すことがわかっています(層間の隙間が減るため)。大きな層高さが必要なら、ノズル径を大きくするか、押出幅をノズル径の125〜150%程度(例:0.4mmノズルなら0.6mm)まで広げる方法があります。
0.4mmノズル(または押出幅)の場合、ABSでは0.2mmが最大推奨層高さです。詳細はこちらの論文や関連記事を参照してください。
微調整
層高さだけを少しずつ変えてテストプリントし、プロジェクトに最適な値を見つけてください。
推奨ABS層高さ:
- 精度重視: ノズル径または押出幅の25%(0.4mmノズルなら0.1mm)
- 総合ベスト: ノズル径または押出幅の25〜40%(0.4mmノズルなら0.15mm)
- 高速・試作: ノズル径または押出幅の50〜65%(0.4mmノズルなら0.2mm)
印刷温度
推奨ABS印刷温度: 235〜250℃
印刷温度はABSにおいて特に重要で、層間密着と精度に相反する影響を与えます。温度を上げると層間密着は向上しますが、精度は低下します。溶融温度に達した後、さらに温度を上げると粘度が下がり、ディテールが甘くなります。
ABS(およびASA)は高温で造形するため、オールメタルホットエンドを使うとより良い結果が得られます(なくても造形は可能)。
微調整
温度キャリブレーションタワーを印刷し、一定距離ごとに押出温度を変えてテストします。造形後、層間密着とディテールが最も良い温度範囲を視覚的に特定できます。参考動画はこちら。
ベッド温度
推奨ABSベッド温度: 100℃以上
ベッド温度はABS造形の鍵です。ヒートベッドなしでは事実上造形不可能です。ABSをベッドにしっかり固定できれば、造形成功率が飛躍的に上がります。
研究では、フィラメントのガラス転移温度よりわずかに高いベッド温度が密着性を大幅に改善することが示されています。詳細はこちら。
ポリマーには水のような物質にはない「ガラス転移温度」という特性があります。この温度を超えると、物理的性質が脆く硬い状態から靭性のある状態へ変化します。
ABSのガラス転移温度は約110℃です。プリンターが対応しているなら、110℃以上に設定することを強く推奨します。エレファントフット(底面の広がり)が顕著になりますが、スライサー側で補正するか、モデル底面に面取りを追加することで対処可能です。
微調整
ベッド温度は極めて精密に調整する必要はありません。100℃以上を目安に、造形が成功するまで上げてください。
印刷冷却
ABSでは層分離と反りを防ぐため、冷却ファンを使わないのが基本です。ディテールが最優先で周囲温度が高い場合のみ、最大30%までファンを使うことがあります。最初の設定としては、ブリッジ時を除きパート冷却を完全にオフにするのが最善です。ブリッジ性能は向上しますが、層間剥離のリスクが劇的に高まることに注意してください。
微調整
温度キャリブレーションタワーと同様に、パート冷却のみを変化させたタワーを印刷して調整します。
推奨ABS冷却設定:
- 初期層ファン速度: オフ
- ファン速度: オフ
- ベッド密着タイプ: PEIシートまたはコーティングガラス
- ブリム幅: 10mm以上
印刷速度
ABSはパート冷却と相性が悪いため、プラスチックが固まる時間を確保するために速度を落とす必要があります。プリンターと造形物サイズによりますが、最初の層は20〜30mm/s、それ以降は30〜60mm/sが良い出発点です。
外周(パリメーター)は可能な限り低速にし、インフィル速度は上げても構いません。
微調整
同一パーツを印刷速度だけ変えてテストし、自分の環境での影響を確認してください。
推奨ABS速度設定:
- 印刷速度: 30〜50mm/s
- 初期層印刷速度: 20〜30mm/s
- インフィル速度: 40〜60mm/s
- 移動速度: 60mm/s以上(プリンター依存)
リトラクション
ABSは高温・無冷却のためストリンギング(糸引き)しやすいですが、リトラクションを適切に調整し、いくつかのオプションを有効化すれば見事な結果が得られます。
ストリンギングテストでリトラクションを調整します。ダイレクトドライブなら3mm、ボーデンなら6mmから開始。リトラクション速度はどちらも25mm/sが良い初期値です。Curaの標準設定でも十分機能することが多いです。
コーミングとは? どの設定を使うべきか
コーミングを有効にするとリトラクションが無効になり、移動経路をインフィル内部に通すことで、オーズ(漏れ出た樹脂)をインフィルに吐き出させます。「インフィル内」に設定するのがおすすめです。
微調整
ストリンギングテストを繰り返し、リトラクション距離と速度を少しずつ変えて最適値を見つけてください。
推奨ABSリトラクション設定:
- リトラクション距離: ダイレクト3mm / ボーデン6mm
- リトラクション速度: 25mm/s
- コーミング: オン、「インフィル内」に設定
ベッド密着
ベッド温度の項で触れた通り、ベッド温度をフィラメントのガラス転移温度以上に設定すると密着性が大幅に向上します。
ブリムは1層分の縁で、ベッドとの接触面積を増やします。底面が小さいモデルなどで効果的です。スカートはモデルに接触せずノズルのプライミングのみを行うため、層密着には寄与しません。
ラフトはブリムと同様ですが、モデル全体の下に2〜3層敷くため、ベッドの歪み補正にも役立ちます。
糊、ヘアスプレー、マスキングテープもベッド密着の強い味方です。どうしても密着しない場合は、専用ベッド接着剤やきれいに貼ったマスキングテープを試してください。
推奨ABSベッド密着設定:
- ベッド温度: 100℃以上
- ベッド密着タイプ: PEIシートまたはコーティングガラス
- ブリム幅: 10mm以上
- 密着補助剤: 糊、ヘアスプレー、マスキングテープ
ABS造形にエンクロージャーは必要か?
小さなモデルならエンクロージャーなしでも造形できることがありますが、エンクロージャーがあればABS造形は確実に楽になります。ヒートチャンバー搭載機ならさらに有利です。
まとめ:ABS造形に最適なCura設定/プロファイル
- 層高さ: ノズル径または押出幅の25〜40%(0.4mmノズルなら0.15mm)
- 印刷温度: 235〜250℃
- ベッド温度: 100℃以上
- ベッド密着タイプ: PEIシートまたはコーティングガラス
- リトラクション距離: ダイレクト3mm / ボーデン6mm
- リトラクション速度: 25mm/s
- 印刷速度: 30〜50mm/s
- 移動速度: 60mm/s以上(プリンター依存)
- 初期層ファン速度: オフ
- それ以降のファン速度: オフ(ブリッジ時のみオン)
3Dプリント
- ABSが3Dプリンティングの第一選択熱可塑性樹脂である理由:メリット、限界、エキスパートヒント
- Formlabs、Fuse 1向け高度3Dパッキングを発表 – プリントコスト最大46%削減
- Ultem 1010とASA登場:Stratasys Fortusプリンター向け先進FDM材料
- StratasysがPantone®検証取得:J750/J735 3Dプリンターの色精度を向上
- 金属3DプリンターのROI計算:実践ガイド
- Markforged 3Dプリンティング:BattleBotsチームValkyrieの秘密兵器
- 地形モデリング向け3Dプリンターおすすめ11選:FDMとレジン——2022年レビュー
- 初心者向け3Dプリンターおすすめ——2022年更新ガイド
- 現代オートメーションにおける空圧アクチュエータの主要用途:ピックアンドプレースから危険環境まで
- ストラタシス、先進FDM 3Dプリンティング向けABS-CF10カーボンファイバーフィラメントを発表
- インクジェット印刷用染料選定の重要基準