



3Dプリント高速化:品質を犠牲にせずプリント時間を短縮する設定とテクニック
3Dプリントは決して速いプロセスではありません。小さめのモデルでも、永遠にかかるように感じます(先日37時間かかったモデルがあります)。品質を落とさずに高速化する方法はあるのでしょうか?
この記事では、スライサーで調整可能なプリント時間短縮設定、品質維持のコツ、さらなる時短テクニックを解説します。
速度と品質のトレードオフ
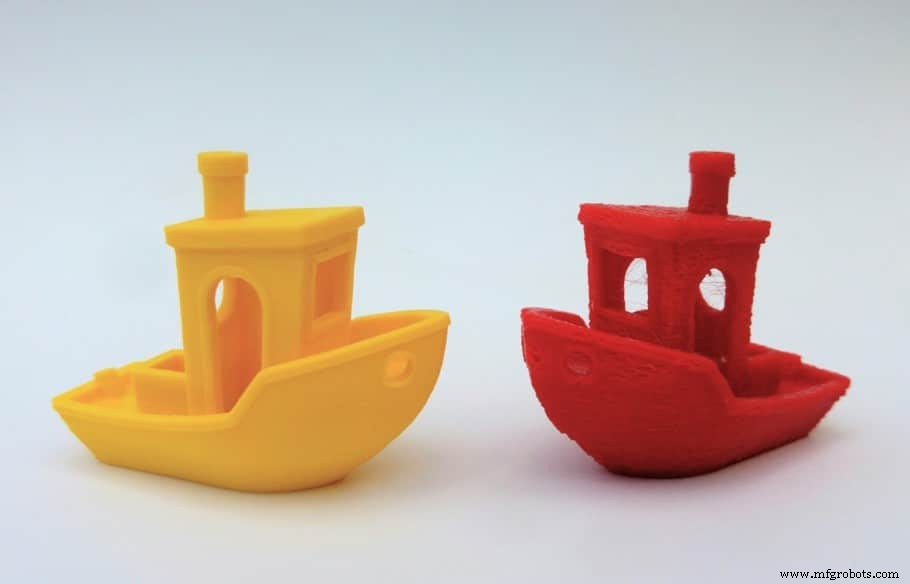
機械が与えられた速度を処理できるかどうかは、速度が品質に与える影響を評価する上で重要な要素です。
機械の設計と材料が高速時の品質に影響します。エクストルーダーの高速移動は大きな振動を生むからです。
フィラメントにも限界があり、特定温度で溶解する必要があるため、機械が速すぎると溶解速度が追いつかず流量が制限されます。
さらに、高速すぎるとフィラメントが前層と強固に結合する時間がなく、層間接着が弱まります。詳細はこちらの記事。
ノズル大径化でも大幅高速化可能ですが、やはり品質犠牲になります。
一般的に、速度を上げれば品質は下がる傾向があります。
プリント時間に影響するスライサー設定
スライサーは、STLモデルをプリンター命令(G-code)に変換するソフトウェアです。
ほぼすべてのスライサーで、インフィル・パリメーター特性、ライン幅・層高、速度等、多数のパラメータを制御でき、すべてがプリント時間に大きく影響します。
品質への影響を最小限に抑えつつ、プリント時間を短縮する最適なアプローチを見ていきましょう:
シェル数(壁ライン数 / Wall Line Count)
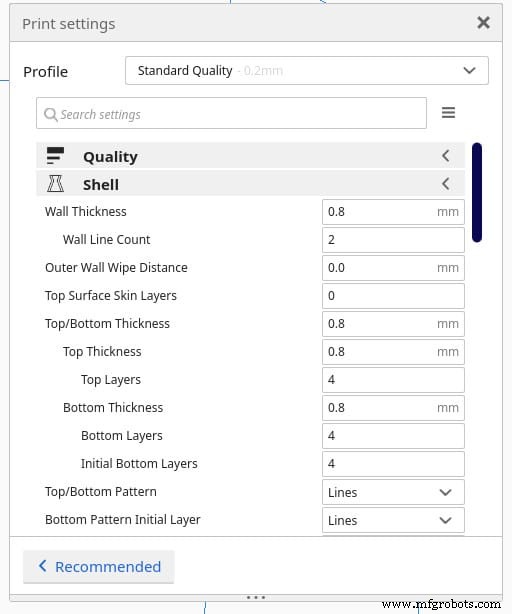
シェル(パリメーター)は造形物の外殻を構成し、「壁」と「上面・底面」に大別されます。
壁厚を調整すると、自動的にパリメーター数(壁ライン数)が決まります。例:壁厚1.2mm設定なら、1パリメーター0.4mmとして合計3パリメーター(CuraではWall Line Count)がプリントされます。
パリメーター数を減らせばプリントパスが短くなり、押し出し材料量も減るため、プリント時間が短縮されます。
結論:シェル/パリメーター数を減らせばプリントは速くなります。
インフィル密度
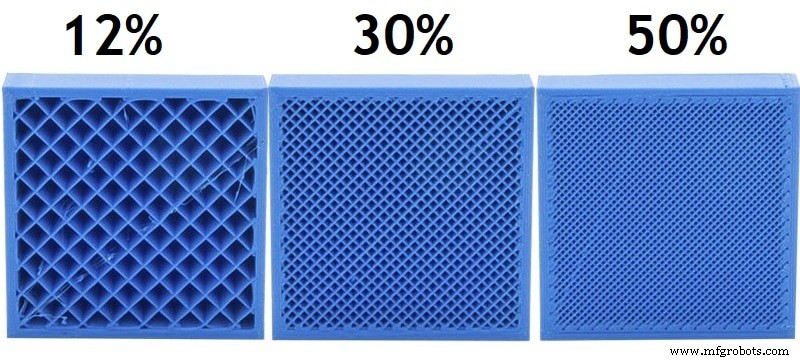
インフィルはモデル内部体積を構成し、密度(0%=中空〜100%=ソリッド)で内部材料量を制御します。
密度が高いほど押し出し材料量が多くなり、プリント時間が長くなります。
したがって、速度重視ならインフィル密度を下げるべきですが、強度低下のトレードオフは常に意識してください。
要約:インフィル密度を約10%まで下げれば、モデルにより数分〜数時間の短縮になります。
段階的インフィルステップ(Gradual Infill Steps)
インフィル密度を全層で下げずに強度低下を緩和する方法があります。
段階的インフィルを使うと、モデル全体で密度勾配が生まれ、底層から低密度で開始し、上面付近で徐々に高密度化します。材料使用量を削減しつつ強度を確保できます。
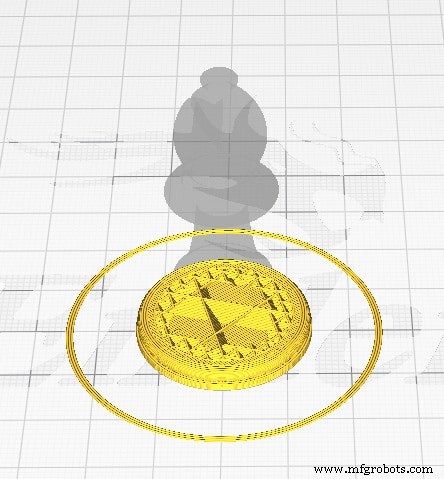
調整項目は2つ:「段階的インフィルステップ」(密度を半分にする回数)と「高さ」(密度低下を開始する高さ)。
時間短縮効果はモデル依存なので、設定を有効化・調整後、スライスして推定時間を比較してください。
インフィルパターン
インフィルパターンは内部充填の形状/デザインで、プリント時間にも影響します。スライサーにより多数のパターンが用意され(ソフト依存)、それぞれモデルに異なる特性(主に強度)を与えます。
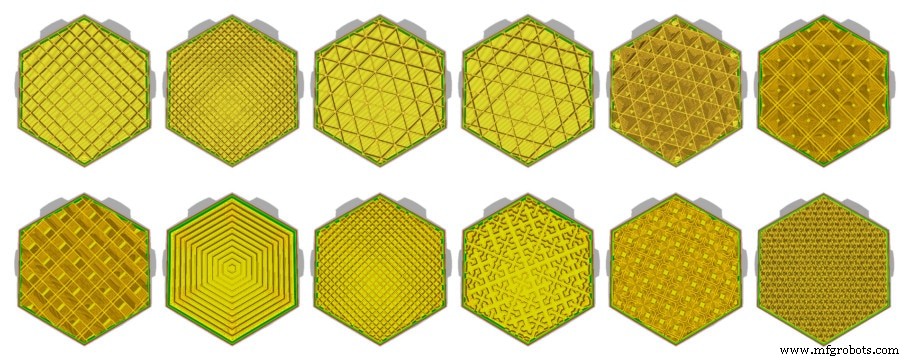
一般に「ライン」パターンが最速、次いで「ジグザグ」です。シンプルな形状だからです。ただしモデル形状等でも変わります。
基本はモデルに最適なパターンを選ぶべきですが(強度向上等)、時間短縮狙いで複数試す価値はあります。
プリント速度とトラベル速度
プリント速度は、押し出し中のノズル移動速度です。極端に高くするとリンギングやアンダーエクストルージョンが発生します。ベースラインから徐々に上げ、表面欠陥が出る直前を見つけてください。
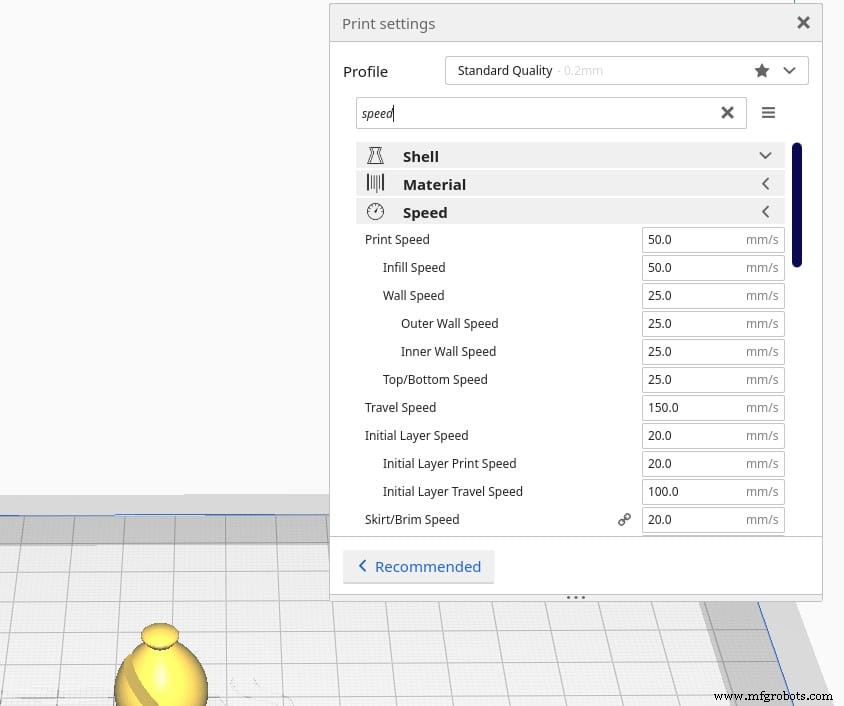
トラベル速度は、非押し出し移動時のノズル速度。高すぎると大きな振動でリンギングやノズル衝突を招きます。
プリント速度設定では、インフィル・壁・上面・底面それぞれの速度を個別制御可能です。
インフィル速度は大幅に上げても品質影響が小さいです。壁/シェルはテスト必要ですが、多くのプリンターで60mm/sまでなら品質低下は軽微(一部機種は200mm/sでも問題なし)。
加速度とジャーク
加速度とジャークは機械のファームウェアで定義される値で、G-codeには書き込まれず、移動の実行詳細を規定します。
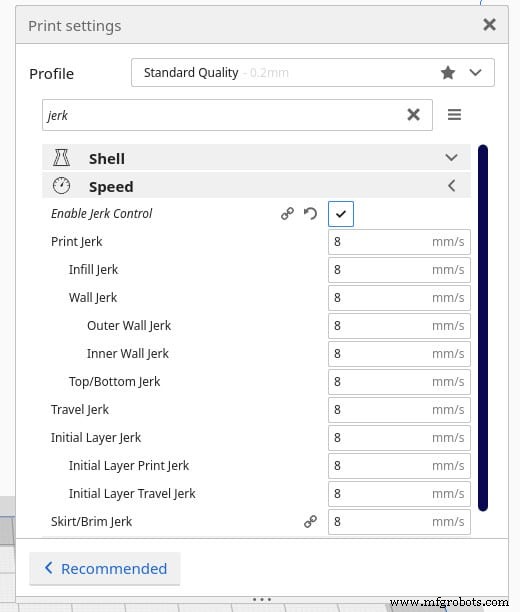
ジャーク設定は、静止状態からの瞬間的な最大速度変化量です。値が高いほど静止から一気に設定速度へ加速(減速も同様)し、プリント時間短縮になりますが、急激な速度変化で振動を誘発し品質低下の原因になります。
加速度設定は、プリントヘッドが許容される加速率です。高いほど最大速度到達が速く、移動距離が十分あればプリント時間短縮に寄与します。
以下の計算機で、加速度設定、移動距離/軸長、目標最大速度を入力すると、その速度到達までの時間が分かります:計算機
サポート設定
サポートは、各層が下層で支えられる必要があるFDMプリントで、下層がない位置に材料を置く際に使います。
サポートプリントは非常に時間がかかるため、高速化狙いならサポート材料を極力減らす工夫が必須です。
押し出し温度低下、レイヤー冷却強化、フローレート低下、プリント速度低下でもサポート量は減らせますが、最も効果的なのはモデル配置向きを工夫してサポート不要領域を最大化し、スライサーのサポート開始角度を上げることです(Curaデフォルト45°)。
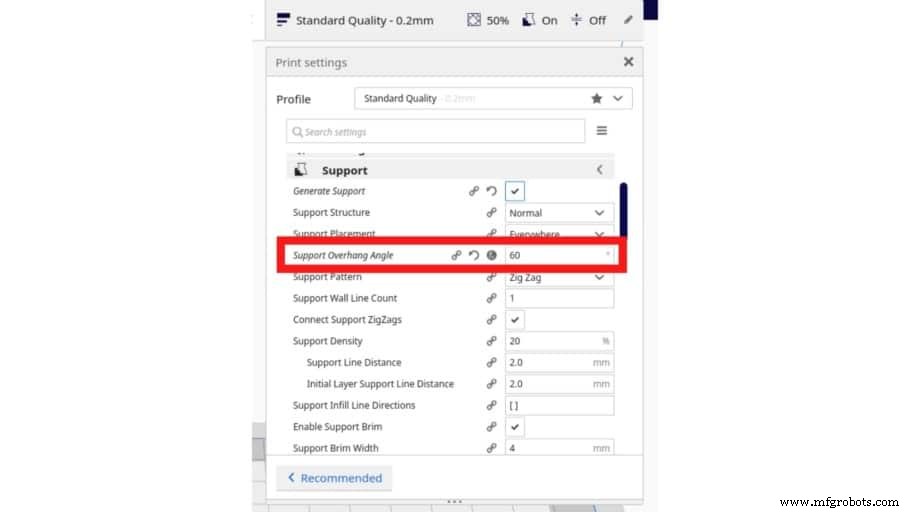
自分のプリンターがサポートなしで快適にプリントできる最大オーバーハング角度を知るには、オーバーハング・ブリッジテストをプリントし、失敗し始める角度を特定してください。60°までOKなら65°でサポート開始に設定します。
サポートインフィル密度を下げるのも、時間短縮と材料節約に有効です。
サポート最適化詳細は専用記事を参照。
層高(レイヤーハイト)
層高は、ノズルと前層の間の距離で、モデル解像度を決めます。層高が低いほど高精細、高いほど低精細。
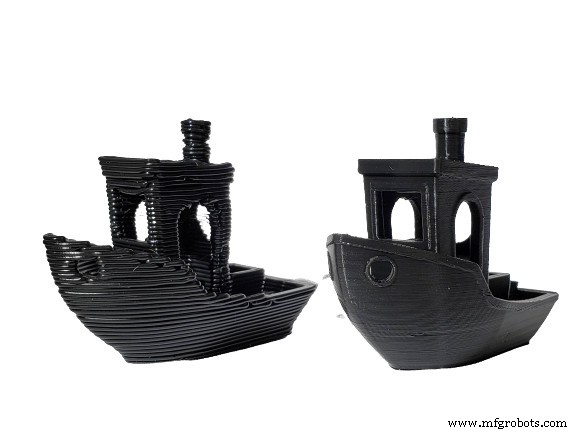
プリント速度観点では、厚い層=必要層数減=高速化です。
一方で、層高を上げすぎると解像度低下に加え、層間接触面積減少で強度低下リスクもあります。
品質・速度・強度のバランスが良いのは、一般に0.2mmです。
ライン幅(押し出し幅)
ライン幅は、プリントされるラインの幅です。通常ノズル穴径と同一ですが、この設定で増減可能です。
押し出し幅を広げるとノズル内圧が上がり、ノズル出口で材料が横に広げられるため、単位時間あたりの押し出し量が増え、高速化します。
ライン幅200%でも品質はほぼ変わらない段階までなら許容できますが、上げすぎは品質低下・速度向上のトレードオフになります。一般にライン幅を少し狭めると品質向上・速度低下、広げすぎると品質低下・速度向上です。
ヒント: ベースモード(Cura「螺旋状に外周を螺旋化」)で0.4mmノズルだと強度不足になりがちですが、ライン幅200%なら壁厚2倍でプリントされ、時間変わらず強度大幅アップします。
ベッド密着設定(ブリム/ラフトは使わない)
スカート、ブリム、ラフトはベッド密着補助(主にブリム/ラフト)です。スカートはモデル周囲に非接触で押し出されるラインで、エクストルーダープライミングと流れ安定化用です。
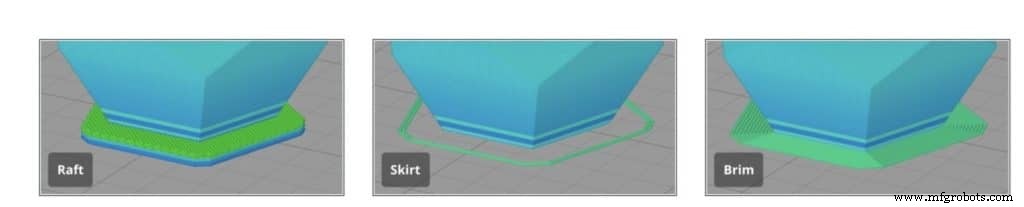
ブリムはスカート同様ですが、モデルエッジと接触し、密着向上・反り防止に効きます。
ラフトはモデル下にベースをプリントし、初層品質確保と剥がれ防止用です。
ラフトは時間・材料を大幅に消費します。スカートか「なし」を強く推奨します(プリンターは通常ベッド横でプライミングラインを引くため)。
ベッド密着が課題なら、ブリム併用とベッド温度をフィラメントのガラス転移点わずか上に設定することを検討してください。
適応層(Adaptive Layers)
適応層は、可変層高を用いてプリント時間を大幅短縮しつつ、品質・解像度犠牲を最小限に抑えます。モデル形状に応じて層高を動的に増減します。
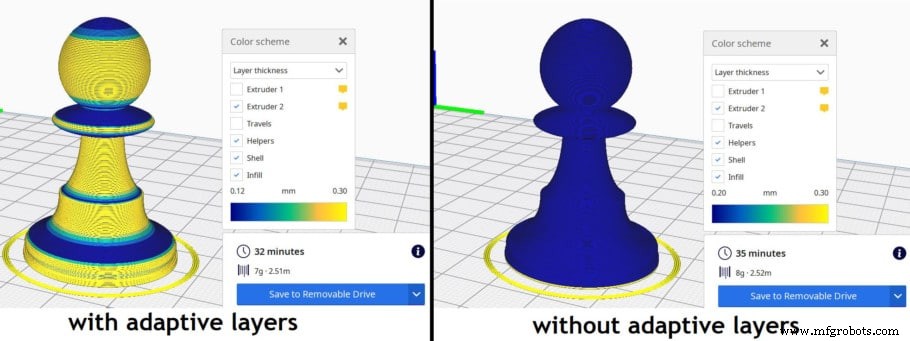
Curaでは、曲面幾何学領域で自動的に層高を下げ、構造変化の少ない領域で厚い層を使います。
モデルによりますが、ほぼ時間変わらないケースから15〜20%短縮まで幅があります。
スライサー設定以外の高速化手法
大口径ノズルを使う(品質低下の代償あり)
大径ノズルなら幅広パリメーターでプリントでき、必要パリメーター数が減ります。
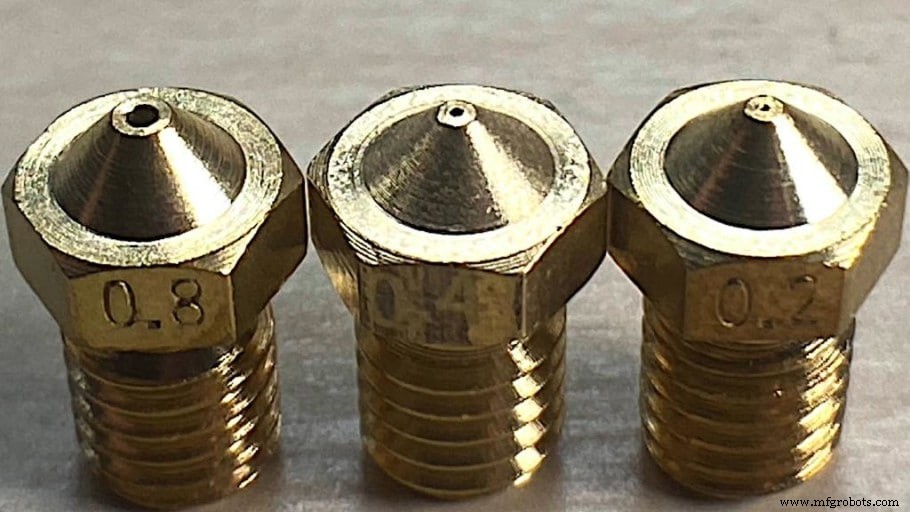
同様に、層高も上げられ(前述の通り高速化に直結)、明確な品質低下と引き換えに高速化できます。
追加メリット:ラインが太い=層間接触面積大=造形物強度向上です。ノズル太い→ライン幅広い→接触面積大→強度高い。
大量プリントをバッチで行う
複数個プリントが必要なら、大量バッチプリントが適しています。
ヒートアップ/クールダウン回数、ベッドレベリング回数(オートレベリングも時間がかかる)を削減できます。
唯一の欠点:1個でも剥がれ等のトラブルがあればバッチ全体が失敗し、全やり直しになります。
結論と設定例
3Dプリントは決して速くありません。数cmのモデルでも数時間かかります。
このガイドに従えば、極端な品質犠牲なしに大幅高速化できるはずです。
以下は、Ender 3等の標準的安価3Dプリンター向け高速化設定例です:
- 層高: 0.28mm
- 壁ライン数: 2
- インフィル: 5%〜10%
- 適応層: 有効
- 速度: 60mm/s
- 初期層速度: 20mm/s
- 初期層高さ: 0.2mm
- ベッド密着: スカート
- ライン幅: 200%
- 初期ファン速度: 0%
- ファン速度(初期層以降): 100%
- サポートオーバーハング角度: 60°(可能ならサポート無効)
- ジャーク: 最大20mm/s
- 加速度: 400mm/s²
3Dプリント
- レンチタイム:定義、重要性、測定方法
- アイドルタイムとは?定義、測定方法、削減戦略を徹底解説
- トポロジー最適化×3Dプリント:設計と生産に革命をもたらす
- 食品・飲料業界を革新する3Dプリンティング:イノベーションと効率化の推進
- 製品開発を加速:3D印刷でより速いイテレーションとプロトタイピング
- インハウスPolyJetで医療機器の市場投入を加速
- 3Dプリント速度と品質のバランス:最適設定を徹底解説
- SDKが積層造形のイノベーションを加速する理由
- 製造システム最適化で効率向上とコスト削減を実現する5つの戦略
- 3Dプリント速度がビルドタイムと生産性を駆動する仕組み
- Pythonで現在の日付と時刻を取得する実践ガイド