



PETGコーナー浮きを解消:完璧なプリントのための9つの実証済みステップ
すべての3Dプリント愛好家は、最高の価値を提供するシームレスな3Dプリントプロセスを夢見ています。
3Dプリンターの機械的問題、ソフトウェアの不具合、フィラメントの問題による頻繁なチャレンジを楽しむ人はいません。
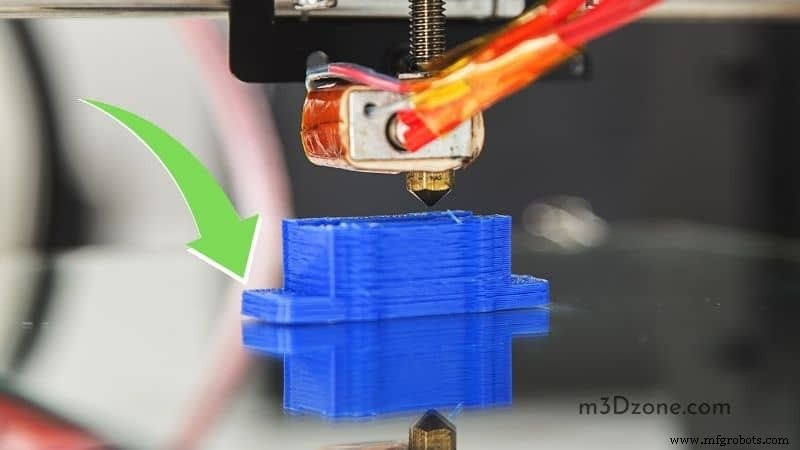
例えば、3Dプリントの反り(ワーピング)はプリント品質に影響を与える一般的な問題であり、3Dプリント愛好家はこれを排除する必要があります。
PETGコーナー浮き問題
PETGプラスチックフィラメントは熱でわずかに膨張しますが、冷却時に収縮します。材料が過度に収縮すると、プリントコーナーがプリント面から曲がり上がります。
この記事では、PETGフィラメントについての十分でよく研究された情報、特にPETGコーナー浮き問題とその最良の修正方法を提供します。
PETGフィラメントとは?
PETGはポリエチレンテレフタレートグリコールの略です。
コポリエステルで作られており、耐久性と柔軟性を兼ね備えています。3Dプリント界では、PETGはPETフィラメントの強化版と見なされています。PETに追加された「G」でPET-Gとなります。
「G」はグリコール修飾を意味し、製品に光沢を与え、ガラスのような外観を与える特性です。
PETGフィラメントは、より人気のあるPLAフィラメントの代替として、ABSフィラメントの特性も備え、比較的扱いやすいです。
また、低い成形温度により、真空成形と熱曲げが容易です。
PETGフィラメントの特徴
PETGフィラメントは以下の品質で際立っています:
- 柔軟性
- 強度
- 耐温性と耐衝撃性
PETGフィラメントの利点
- 強力なフィラメント
- コスト効率が良い
- 成形が容易
- 食品安全
- 着色が容易
- リサイクル可能
- 無臭放出
- 無毒性
PETGフィラメントの欠点
- ブランドが少ない
- 反り(ワーピング)問題
- べたつき
- 高いプリント温度
- 高いベッド温度
- 真鍮ノズルに不向き
- 傷に弱い
PETGフィラメントの用途
PETGフィラメントは、産業用と医療用途で最も使用されるフィラメントの一つとして際立っています。また、サイネージと包装で顕著に使用されています。
- 医療用装具の製造
- 電子デバイス
- カバー用途
- ボトル製造
- グラフィックディスプレイ
3Dフィラメント浮きとは?
歪みの結果が3Dプリントコーナー浮きです。プリント硬化または冷却プロセス中に発生します。
では、プリントのカールや反りの原因は何でしょうか?
3Dプリントにプリントベッド隣接の大きな面や、最初の層以上の広いフットプリント層がある場合、反り力が増加します。その結果、変形した低品質の3Dプリントが生成されます。
さらに、充填率の高いフィラメントはより多くの力と材料濃度を持つため、反りを引き起こしやすくなります。
3Dプリントで浮きが発生する原因は?
最初の層
最初の層はあらゆるFDM 3Dプリントにとって重要です。主に、後続または上層が置かれる基本基盤を形成します。
完璧なプリンターベッド接着を持つことが有益です。
そうでなければ、最初の数層の接着が悪いために3Dプリントがビルドプレートから剥離し、PETG反りを引き起こします。
ヒートベッド/プリントベッド温度
3Dプリンターのヒートベッドが極端に熱くなる場合は注意が必要です。プリント反りが発生する危険信号です。
灼熱のプリントベッドは、重い上層が下層を圧縮する原因になります。圧縮されると、下層はたるみ、外側に流れ出し、反りを引き起こします。
プリントベッド温度を最適値に調整して、プリント浮きのない最高のプリント品質を得てください。
特筆すべきは、PETGのガラス転移温度が70〜80℃である点です。したがって、ヒートベッドをこの温度範囲を超えて加熱しないでください。
ノズル温度
ノズル温度は反りを軽減する上で重要な役割を果たします。より良い接着が反り問題の第一の解決策だからです。
なぜユーザーはノズルプリント温度のキャリブレーションを忘れがちだと思いますか?
3Dプリンターユーザーは、過熱フィラメントでプリントする方が快適だから、ノズルプリント温度のキャリブレーションを忘れがちです。層間接着を高め、反りを防ぐのに役立ちます。
重要なことに、押出機温度の印象は冷却ファンと同様に機能します。冷却設定はノズルに溶融PETGフィラメントの温度を下げさせます。
より重要なのは、低い押出機温度はプリントベッド接着を低下させます。逆に、高いノズル温度はプラスチックを液状にし、その過程でベッド接着を改善します。
湿ったPETGフィラメント
ほとんどの3Dプリントフィラメントは吸湿性があり、周囲の温度により水分を吸収します。フィラメントは異なるレベルで水分を吸収し、PETGは中間程度です。
PETGフィラメントは過度の水分を吸収しません。しかし、フィラメントの水分はプリント品質に悪影響を与えます。
より重要なのは、湿ったPETGフィラメントが多数のプリント問題の原因となり、反りがトップに位置することです。
高いプリント速度
高いプリント速度は3Dプリント反りの主原因です。重要なことに、遅いプリントはプリンターに余分な熱を放出する時間を与えます。歪みを排除しながらプリントオブジェクトを冷却します。
対照的に、高速プリントはプリンターに熱を放出する時間を与えません。その結果、プリントオブジェクトが均等に冷却され、反りを引き起こします。
エンクロージャー使用の無視
プリントエリアを温かく保ちたい場合は、エンクロージャーを使用してください。プリントベッド周辺の温度を均質に保つのに役立つなら、シンプルな段ボール箱でも構いません。
これにより、プリントオブジェクトが均等に冷却され、PETGプリント反りの可能性が排除されます。したがって、特定の3Dプリンターでエンクロージャーを使用しないと、コーナー浮きプリント問題に遭遇します。
PETGの浮きを止めるには?
3Dプリント時にプリンターエンクロージャーを使用する
3Dプリントプロセス中にゼロ反りを達成したい場合は、3Dプリンターエンクロージャーを使用してください。加熱チャンバーは、プリントベッド周辺の温度変化を3Dプリンターが回避するのを助けます。
ビルド面温度をそのまま保てば、3Dプリントが均等に冷却されます。重要なことに、これが反りを止めます。
プリント中にエンクロージャーを使用すると、安全性、粉塵、騒音、有毒ガスからの保護にも役立ちます。
ヒートベッド温度を調整する
ベッド温度を上げれば、PETGの反りを止められます。どうすれば?プリントベッド温度を上げることで温度の急激な変化を制御します。その過程で、モデルに均等に熱を放出させるのを助けます。
PETGプラスチックメーカーのヒートベッド温度要件である70〜80℃に従うことを忘れないでください。
ビルドプレートに接着剤を使用する
3Dプリントオブジェクトの移動は材料収縮を引き起こし、反りにつながります。したがって、プリントベッドに適切な接着剤を塗布してプリントオブジェクトを固定することで歪みを防ぎます。
また、プリントベッド表面で使用できる多数の適切な接着剤が市場にあります。
- グルースティック
- ブルーペインターズテープ
- PEIベッド表面
最初の数層の冷却をオフにする
プリントプロセス中に反り問題を経験したくない場合、最初の数層の冷却システムをオフにすることを確認してください。
冷却設定を下げて冷却プロセスを遅くします。また、Cura設定でプリンターレイヤー高さを変更して、プリンターファンが通常速度で直接作動するようにすることもできます。
プロセス初期にプリントカールに気づいた場合、ファンの開始を遅らせることが重要です。
ビルドプラットフォームをレベリングする
急速な冷却と材料収縮による圧力は、プリントエッジの反りを引き起こします。3Dプリント時に平らでレベリングされたプリントベッドを使用するのが、反りを排除する最良の方法です。
適切にレベリングされたビルドプラットフォームは、ビルドプレートへの材料接着を改善します。フラットなプリントベッドにグルースティックなどの接着剤を追加すれば、プリントカールを心配せずに3Dプリントできます。
3Dプリントでの浮きが引き起こす問題は?
3Dプリント浮きは、ビルドプラットフォームでの瞬間的または急速な温度変化により深刻な品質問題を引き起こします。
プリントオブジェクトの寸法を変化させ、意図した目的を果たせなくする可能性があります。
さらに、低品質なプリントを納品することになり、全体的なプリント品質に悪影響を与えます。
PETGコーナー浮き解決策:9つの簡単ステップ
- Zオフセットを調整してプリントベッドをレベリングする
- ビルドプレートにPVAグルーの層を塗布してプリントオブジェクトの接着を助ける
- 清掃しやすいペインターズテープのストリップを使用する
- ブリムを追加して接触面積を増やす。ビルドプレートへのプリントグリップも向上
- プリントコーナーを固定するためにマウスイヤーを配置する
- ドアと窓を閉めて室温変動を防ぐ
- プリントカールに気づいたら、最初の数層の冷却ファンをオフにする
- プリント速度とノズル温度を下げる
- ヒートプリントベッドを使用して温度を均一化する
結論
反りまたは3Dコーナープリント浮きは、3Dプリントベッド周辺の瞬間的かつ急速な温度変化によって発生します。また、材料収縮が反りを引き起こします。
プリントパーツの反りを避けるには、プリントベッド周辺の急激な温度変化を避け、材料収縮を防ぐよう最善を尽くすことが最適です。
3Dプリント
- 車のエアコンが効かない!原因特定5ステップと修理費用目安
- 自動車保険を5ステップで賢く安く契約する方法
- Ender 3 ベッドレベリング問題を完全解決:ガタツキ・片側浮き・ネジ空回り・スプリング交換
- Ender 3でUSB直結プリント:ステップバイステップ設定ガイド
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- 3Dプリンターノズル液漏れ(糸引き)完全解決ガイド:原因特定から設定最適化まで
- コーナーのカール(反り上がり)対策:過押出との違いを見極め根本解決する方法
- 3Dプリンターのフィラメント詰まりを防止・解決する実践ガイド
- 写真から3Dモデルを作成する5つの簡単ステップ:無料ガイド
- 3Dプリントの隙間・ギャップを解消する即効対処法:プロフェッショナルガイド
- マグネシウムTIG溶接完全ガイド:安全・確実な6ステップ手順