



PEIシートへのPLA接着問題を解決:シンプルな解決策とエキスパートガイド
経験する最悪の体験の一つは、PLAがPEIシートに接着しないという厄介なバグに悩まされることです。
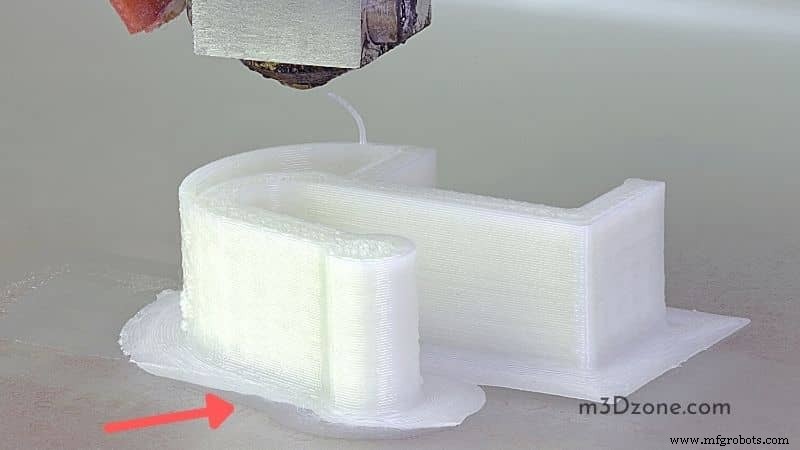
しかし、このバグは簡単に修正可能なエラーであり、プリントオブジェクトの最高の結果を得られることをご存知ないかもしれません。
この記事では、PLAプリント時に適用できる包括的なトラブルシューティング技術をご紹介します。
適切なプリント温度を設定すると、フィラメントが柔らかくなり、プリントベッドへの密着性が向上します。
ラフトを使用して堅牢なモデル基盤を確保し、ノズルが損傷または詰まっていないことを確認することも重要です。
PLAがPEIに接着しない?PEIを接着させるには?
答えは、PLAがプリントベッドに接着する問題を抱える理由を理解したときにのみ明確になります。
出発点は、3Dプリントで効果的な最初の層を持つことです。なぜなら、その段階でのあらゆるエラーがモデルプリントの結果を大きく混乱させる可能性があるからです。
したがって、3Dプリンターのベッド接着が理想的に整っていれば、PLAが接着しない問題を解決できます。
以下の理由のいずれかにより、最初の層が所定の位置にない可能性があります:
- プリントベッドが水平でない
- プリントベッド温度が異常に低い
- 3Dプリント温度が低すぎる
- Zオフセット値が間違って設定されている
- プリントベッドが反っている
- プリントノズルが損傷または詰まっている
- プリントベッド接着剤の使用が不十分または全くない
- 初期層のプリント速度が高すぎる
- 初期層のフロー率が低すぎる
- フィラメントが通常より湿っている
PLAがPEIシートに接着しない場合の12の簡単な修正方法
以下のアプローチに精通すれば、あなたの3Dプリントはよりエキサイティングになります。これらのアプローチは、高品質なPLAプリントのために頻繁に必要となるため、非常に重要です。
1. プリントベッドのレベリングを検討する
PLAにプリントベッド接着の問題が発生したときの最初のステップは、ベッドレベルをチェックすることです。完璧に水平なプリントベッドは、ノズルとベッド表面の間にフィラメント押出しのための適切な距離を作り出します。
最適な距離では、ノズルがビルドプレートに圧力をかけることができます。通常、0.1mmが最適な距離の目安です。これはA4用紙の厚さくらいです。
プリントベッドが水平でないとどうなるか?
水平でないプリントベッドは、押出されたフィラメントがPEIシートに不均一に接着する原因となります。これにより、フィラメントが一部のプリントベッド表面に接着しないため、ベッド接着が悪くなります。
プリントベッドを手動でレベリングする方法
- レベリングノブを使用してプリントベッドを下げたり上げたりする。
- プリンターをオートホームして、ノズルをデフォルト位置に設定する。
- オートホーム時にベッドが平らで、ノズルから遠すぎないことを確認する。
- ベッドをデフォルトのプリント温度(約50℃)に加熱する。
- 左コーナーから開始し、ノズルがプリントベッドから所望の距離になるまで調整する。
- ノズルの下に紙を置き、紙がわずかに動くくらいまでベッドを下げる。
- 最初の層のキャリブレーションが最も重要。完璧なベッドレベルを達成するために、複数回の最初の層キャリブレーションが必要な場合があります。
- すべてのコーナーから等距離に設定したら、プリンターをテストする。
自動ベッドレベリング
- 3Dプリンターのベッドレベリングセンサーをデフォルトの作業シナリオで使用する。
- プリンターのメニューからサービスにアクセスする。
- コントロール画面のベッドレベリング属性に移動する。
- ベッドレベリングボタンを押すと、プリンターがデフォルトのレベリング測定値に基づいて自動的に調整する。
2. 最初の層のプリント速度を最適化する
初期層のプリント速度を高く設定すべきではありません。最初の層がプリントベッドに正しく接着するのを助ける、推奨20mm/sの低いプリント速度が最適です。
初期層速度は3Dプリンターの他の設定とは独立しています。プリントプロセス全体を通じて同じままなので、最初に正しく設定すればほとんどのベッド接着問題を解決できます。
3. 最初の層のフロー率を最適化する
最初の層のフロー率は、どれだけのフィラメントを押出すかを決定するため重要です。フロー率を上げるとより多くの材料が押出されます。PLAをより大きな力で押し出すため、100%に設定すべきです。
フロー率を上げると、より多くのフィラメントがビルドプレートに押し出されます。接着性を向上させるにはより多くの材料が必要です。
プリントベッドが水平でないときに、フロー率を上げる設定が効果的です。プリントベッドが近すぎる場合はフロー率を下げ、遠すぎる場合は上げるべきです。
フロー率設定は、プリントベッドを適切にレベリングしていない場合にのみ効果的です。
4. プリントベッド温度を調整する
ベッド温度を上げると、PLAがベッドにより良く接着します。PLAには40〜60℃のベッド温度が推奨されます。
ベッド温度が低いと、プリント温度が低い場合と同じ問題が発生します。
5. プリント温度を調整する
フィラメントが柔らかければ、プリントベッドにより良く接着します。プリント温度を上げることで柔らかくします。初期層温度も重要で、プリントプロセス全体に影響します。
したがって、プリント温度が低いと良好な接着性が低下します。温度をキャリブレーションし、5〜10℃上げて、ベッド接着が改善するまでキャリブレーションしてください。
冷却ファンが正しく動作していることを確認してください。
6. Zオフセット値を調整する
3Dプリンターはノズルの高さを調整します。このプロセスはZオフセットとして知られています。Zオフセットは主に正確なベッドレベリングを求める際に役立ちます。適切にレベリングされたプリントベッドは、通常、プリントノズルが完璧な位置にあります。
ノズルを上げたい場合はZオフセット値を増やし、下げたい場合は負の値に減らします。
7. ラフトまたはブリムを使用する
ラフトまたはブリムを使用すると、PLAのビルドプレートへのベッド接着が向上します。ラフト/ブリムはより強力な接触サポートの構築に役立ちます。
これはモデルの下に追加される追加のプリントサポートで、PLAベッド接着を安定させます。
8. ベッドが反っていないことを確認する
3Dプリントベッドが反っていると、PLAがヒートベッドに接着しにくくなります。定規を使ってビルドプレートの平坦性をテストすることをお勧めします。
ビルドプレートは加熱後に曲がることがあり、フィラメントの不均一な分布を引き起こします。ビルド面が反っていることがわかった場合、最良の解決策は交換することです。
9. ノズルを詰まり除去または新品に交換する
損傷または詰まったノズルは、PLA接着の問題を引き起こす一般的な問題です。ノズルが損傷していると、フィラメントのスムーズな流れを妨げ、PEIベッドへの接着に影響します。
ノズルが詰まっている場合、クリーニングフィラメントを使用するか、コールドプル法で清掃できます。
10. プリントベッドが清潔であることを確認する
汚れたプリントベッドは、PLA 3D接着の失敗を引き起こし、プリント品質を低下させます。汚れの原因は、頻繁に油分のある手でプリントベッドに触れることかもしれません。
次のプリントを開始する前に、以下の手順に従ってベッドが清潔であることを常に確認してください:
- 70%以上のアセトンまたはイソプロピルアルコールで飽和した清潔な柔らかい布またはペーパータオルを使用する。
- 石鹸水を柔らかい布に注ぎ、プリント表面を優しく拭く。油分を効果的に除去するため、熱湯と食器用洗剤の使用を推奨。
- すべての液体が蒸発するまでベッドを自然乾燥させる。乾燥後にアルコールで表面を拭くとより良い結果が得られる場合があります。
- 約40℃に少し温めたベッドを清掃するのが好ましい。少し温めたベッドを熱湯で清掃するとより良い結果が得られます。
11. プリントベッド接着剤の使用を検討する
プリントベッド接着剤は、一部のプリントベッド部分を保護し、プリントプロセスを安定させます。最初の層の迅速な接着を促進することで、プロセスが非常に安定します。
良いベッド接着剤にはペインターズブルーテープ、グルースティック、またはヘアスプレーが含まれます。プリントプロセスを損なう可能性のある過剰な接着剤の塗布は避けてください。
12. サンドペーパーでPEIシートを粗くする
すべての修正技術が失敗した場合、サンドペーパーでPEI表面を粗くすることを検討できます。ただし、正しい粗さを適用しないとPEI表面を損傷するため注意が必要です。テクスチャーシートはより良いPLA接着結果をもたらします。
表面全体を均等に粗くして、プリント結果を損なう不良なPLA接着を避けてください。また、残留物を除去するために表面を徹底的に清掃してください。
アセトンはPEIシートを溶かすか?
アセトンはPEIシートを溶かしませんが、過剰使用は損傷を引き起こす可能性があります。アセトンを使用するあなたのスキルが、PEIシートへの影響を決定します。
アセトンはPEIシートの清掃に推奨されますが、損傷する可能性があるため慎重に使用すべきです。代替案としてイソプロピルアルコールがあります。
アセトンの過剰使用はPEIシートの表面を脆くし、ひび割れさせる可能性があり、交換を強いられます。
PETGでプリントする場合もアセトンの使用は避けるべきです。プリント品質に悪影響を及ぼす可能性があります。
結論
適切な材料があれば、PLA接着問題の修正はシンプルなプロセスです。
PLAがPEIに接着しない原因となるすべてのバグの中で、主なものはプリントベッドの不均一さです。他のトラブルシューティング技術を試す前に、まずプリントベッドが水平であることを確認すべきです。
同じ結果が続く場合、ガラスやアルミニウムベッドなど、異なる材料をプリント面として使用することを検討できます。
3Dプリント
- PLAは水に溶ける?分解条件と防水化の実践テクニック
- フィラメント湿気管理マスターガイド:造形失敗を防ぐ完全対策
- PLA・ABSの最適ヒートベッド温度:初層密着を劇的に改善する設定ガイド
- キーキャップを3Dプリントする方法: 設計、ファイル、実践的DIYガイド
- 3Dプリンターステッピングモーター完全ガイド:高品質プリントのために
- 3Dプリンター フィラメント供給トラブルの一般的原因と即効対処法
- 3DプリンターPIDチューニング完全ガイド:最適な温度制御のためのキャリブレーション
- 3Dプリントの隙間・ギャップを解消する即効対処法:プロフェッショナルガイド
- 非平面3Dプリント入門ガイド:基礎をマスターして自信を持って始めよう
- PETGブリッジング完全攻略:よくある問題、最適設定、即効対策
- PLA反り(ワーピング)を防ぐ:実証済みのヒントとFAQ