



3Dプリントのオーバーエクストルージョンを防ぐ:クリーンな造形のためのシンプルな解決策
3Dプリンターにおけるオーバーエクストルージョン(過剰押出)とは、フィラメントが必要以上に押し出される現象です。これは造形物の品質を著しく低下させる原因となります。
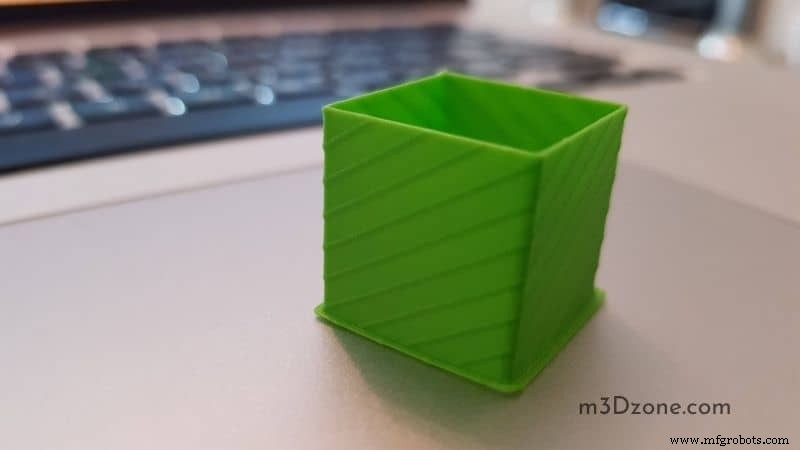
オーバーエクストルージョンによって損なわれる品質には、寸法精度の低下、層ズレ、ストリンギング(糸引き)、ブロブ(塊)、オージング(漏れ出し)、ノズル詰まりなどがあります。したがって、オーバーエクストルージョンの防止は最優先事項と言えます。
オーバーエクストルージョンを防ぐには、主に以下の対策が有効です:スライサー設定の調整、エクストルージョン倍率の低減、正しいフィラメント径の設定。
本記事では、3Dプリントにおけるオーバーエクストルージョンの原因と対策を詳しく解説し、高品質な造形を実現するための具体的な手順を紹介します。
3Dプリントにおけるオーバーエクストルージョンとは?
過剰な材料押出によるジャミング、ヒッチ、グリッチは、3Dプリント愛好家にとってフラストレーションとコストの両面で大きな問題です。オーバーエクストルージョンは電力とフィラメント材料の無駄遣いを招きます。
3Dプリンターはソフトウェアによって制御され、ノズルから適切な量のフィラメントが押し出されるよう常に通信を行っています。
しかし、多くの3Dプリンターには押出量を監視する仕組みが備わっていません。そのため、押出設定が適切でないと、過剰な材料が押し出され、造形品質が低下します。
オーバーエクストルージョンの原因
オーバーエクストルージョンとは、3Dプリンターが過剰なプラスチック材料を押し出し、不良な造形物を生み出す状態です。オージング、ストリンギング、ブロブ、寸法不正確などの兆候が見られたら、オーバーエクストルージョンの可能性を疑うべきです。
オーバーエクストルージョンの修正方法
過熱の問題
造形温度の適正化
フィラメントの溶融温度は一般的に190〜240℃です。この温度帯ではフィラメントが柔らかく、所望の形状に成形しやすくなっています。冷却とともに固化し、最終製品となります。
したがって、最適な造形温度を維持し、適切なフィラメント流量を確保するための注意が必要です。
フィラメントの焦げによる変色(層の黒ずみ)は、最適温度を守らなかったことが原因で起こります。
エクストルージョン倍率の設定
オーバーエクストルージョンの兆候が見られたら、造形を一時停止し、エクストルージョン倍率(フロー率)の設定を見直してください。わずかな調整で解決することも少なくありません。
エクストルージョン倍率は押出流量を制御します。流量はノズルから出るフィラメントの速度と量によって決まります。
プリンター本体またはスライサーのフロー率設定を調整し、使用フィラメントに推奨される値に設定してください。
フィラメント流量過多
ノズルからフィラメントが過剰に流れ出し続ける場合、流量設定に問題があります。放置すると造形品質が損なわれます。
流量過多は造形物の寸法精度と表面シャープネスを低下させます。上層が下層より大きくなり、冷却が追いつかずウォーピング(反り)の原因にもなります。
高流量ではより多くの加熱フィラメントが押し出されるため層間接着は強くなりますが、一方で造形崩れの原因にもなり得ます。
ノズルからの押出量を制御し、フィラメント流量を下げることでこの問題を緩和できます。
フィラメント径の誤設定
スライサーに実際より細いフィラメント径を設定すると、プリンターはより多くの材料を押し出そうとし、オーバーエクストルージョンを引き起こします。
一般的なフィラメント径は1.75mm、2.85mm、3mmです。正しい径を設定することで、ノズルの最適な動作と造形品質の向上が期待できます。
ノズル径の不適切さ
プリンター購入時にはノズル径にも注目すべきです。ノズルはプリンターに付属しており、造形中の交換は困難です。ノズル径は押出幅に直結し、造形品質を大きく左右します。
適切なノズル径であれば、適量のプラスチックが押し出され、オーバーエクストルージョンのない造形が可能になります。
オーバーエクストルージョンの具体的な修正手順
エクストルージョン倍率のリセット
スライサーソフトウェアのエクストルージョン倍率設定を見つけてください。デフォルトは1.0で、通常0.9〜1.1の範囲で調整可能です。メーカーによって範囲が異なる場合があります。
値を90〜100(0.9〜1.0)の範囲で調整し、最適な値を見つけてください。
造形温度の低減
プリンターソフトの設定でエクストルーダー温度を少し下げます。これにより材料の溶融速度が緩やかになり、精密な押出制御が可能になります。
層が大きくなったりオージング・ブロブが出たりする兆候が見られたら、温度を下げ始めてください。造形がシャープになるまで微調整を繰り返します。
フロー率を下げて材料過剰を防ぐ
プリンターに最適なフロー率を見つけるには試行錯誤が必要です。ノズル径によって適正値は異なります。
テスト造形を行いながら設定を調整し、高品質な造形が得られるポイントを探ってください。
オーバーエクストルージョンのテスト方法
オーバーエクストルージョン(およびアンダーエクストルージョン)をテストするには、専用のテストモデルを使用します。原因はノズル径過大や流量過多など多岐にわたりますが、これらの極端な逆がアンダーエクストルージョンを招きます。
推奨テスト:0%インフィル、壁厚1.2mm(約3セル、0.4mmノズルの場合)で造形。所要時間約7分。造形後はビルドプレート上で冷却してから取り外してください。
このテストはエッジ押出を検証するため、コーナーは丸めてオーバーエクストルージョンを回避しています。底面はテーパー形状にし、初層の潰れによる計測誤差を防いでいます。
カリパー測定法:内径と外径を測定し、外径の方が大きければオーバーエクストルージョン、内径の方が大きければアンダーエクストルージョンの疑いがあります。
工具不要テスト:2つのパーツを造形し、ぴったり嵌まるか確認します。嵌まらないならオーバーエクストルージョン、隙間があればアンダーエクストルージョンの可能性があります。
オーバーエクストルージョンとアンダーエクストルージョン、どちらがマシ?
どちらも造形品質を損なう点では同等ですが、用途によってはオーバーエクストルージョンの方が好ましい場合もあります。
オーバーエクストルージョンは設定不備でノズルが過剰押出し、寸法を狂わせます。一方、アンダーエクストルージョンは材料不足で層間に隙間が生じ、脆弱な造形物になります。
オーバーエクストルージョンなら研磨等で後処理が可能ですが、アンダーエクストルージョンの隙間は構造的弱点となり、修復が困難です。
結論
オーバーエクストルージョンは3Dプリントにおける深刻な課題であり、低品質造形、電力・材料の浪費を招きます。本記事が、多くのホビイストが直面するこの問題の解決に役立つことを願っています。
3Dプリント
- 産業用3Dプリンティング:製造業に革命をもたらす8つの方法
- 3Dプリンティングが製造コストを削減する6つの実証済み戦略
- 3Dプリンティングコストを削減する6つの実証済み戦略
- 3Dプリンティングが従来製造を強化する5つの実証済みアプリケーション
- 3Dプリントが製造業を変革する3つの鍵
- 3Dプリントがアジャイル製造を加速する3つの鍵メリット
- 3Dプリンター入門:初心者でも「簡単」に始められる? 学習曲線の真実
- 3Dプリンターフィラメント価格比較ガイド:PLA/ABS/PETG/ナイロン/レジンまで網羅
- レジン vs フィラメント:FDMとSLA 3Dプリンターのコスト徹底比較
- 耐久性・高性能ギア造形に最適な3Dプリントフィラメント TOP3
- コーナーのカール(反り上がり)対策:過押出との違いを見極め根本解決する方法