



3Dプリントのトップ層問題を防ぐ:ピロウイング対策で高品質造形を実現
3Dプリンターでモデルを作成しても、全てのプリントが希望通りの高品質になるとは限りません。
このプロセスは初心者・エキスパート問わずフラストレーションの種です。常に最高のプリントを得る手順が存在しないからです。
3Dプリンターでのモデル作成
フラストレーションなのは、問題がプリントほぼ完了時にしか判明せず、その時点ではほとんど手遅れだということです。
結果は不均一な表面、無駄な労力とフィラメントという落胆する失敗プリントです。問題を特定したので、原因と適切な解決策をさらに探りました。以下をご覧ください!
3Dプリントのピロウイング(枕状変形)とは?
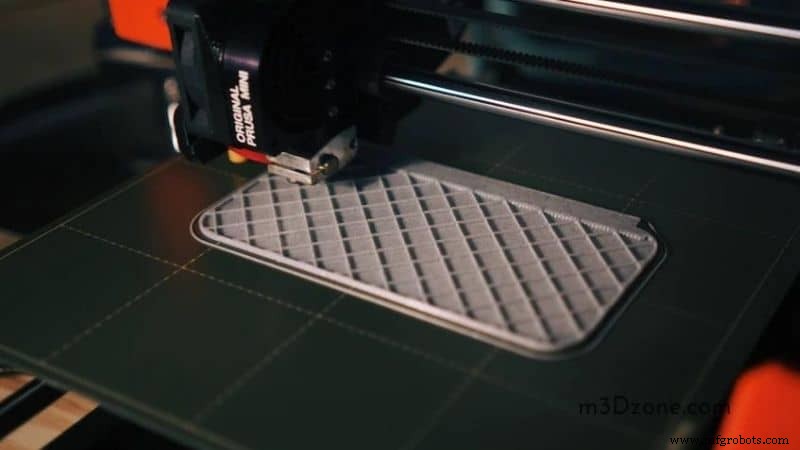
3Dプリントの最初の数層が小さな凹凸と穴を伴う一般的に粗いトップ表面で出てくる場合、この問題は「3Dプリントピロウイング」と呼ばれます。 ピロウイングとウォーピングは、3Dプリント品質に影響を与える最も一般的な問題タイプです。
ピロウイングはフィラメントやプリンターの種類によってわずかに影響を受けます。
3Dプリントピロウイングはウォーピングと同様の原因で起こりますが、トップ層のみに影響します。トップ層が下部のインフィル周辺でウォーピングし、不均一な粗い表面になります。ピロウイングはプリントのトップ表面に不均一な凹凸と穴を残します。
ウォーピングとは異なり、ピロウイングはプリント完了間際にしか現れないため、さらに落胆させられます。ピロウイング発生時にはキャンセルを含め、ほとんど何もできません。3Dプリントピロウイングは一般的な問題ですが、回避可能です。
トップ表面にピロウイングが起こる原因
ピロウイングは通常、プリンターが3Dプリントのトップ層を仕上げる際に発生します。通常、インフィル材料が3Dプリント内の空洞とスペースを埋めます。
3Dプリントをどの程度強くしたいかにより、設定は「なし」または「全て」に変更可能です。「なし」インフィルとは、3Dプリント内部のサポート構造間のスペースが大きくなることを意味します。
サポート構造間の隙間が大きくなりすぎると、3Dプリントの屋根(トップ層)が崩落します。
これによりプリント表面に不均一な凹凸や穴が生じます。有用な予防策を講じることでピロウイングを防ぎ、失敗プリントによるフィラメント浪費を減らせます。
3Dプリントピロウイングの修正方法
プリントを適切に冷却する
ピロウイングは通常、不適切な冷却が原因です。トップ層プリント中は冷却ファンが設置され、稼働している必要があります。プリントを適切に冷却しピロウイングを防ぎましょう。最大ファンスピードと、プリントへの最大気流を得る正しい位置が推奨されます。
冷却設定の調整は、プリントのカールアップを防ぐ適切な冷却方法を確保するのに効果的です。適切に冷却された固体層はピロウイングの影響を受けにくくなります。
層高を増やす
ピロウイングは不適切な冷却の結果ですが、主に薄いトップ層、特にプリントの層高が薄い場合に影響します。影響を受けるトップ層をより多くの層で強化すれば、堅牢で強力になり、崩落しにくくなります。
スライサーの「厚さ設定」の「詳細設定セクション」で厚みを増やすと、ピロウイングで生じる穴を隠蔽し、次の下層に現れないようにできます。厚い層は、薄い層ではピロウイング後に見える穴を塞ぎます。
インフィル率を増やす
前述の通り、ピロウイングはプリントのトップ層が自重を支えるほど強くなく、インフィルが残したスペースに崩落するときに起こります。プリントが冷却されると、トップ層がサポート間の隙間を通ってしまいます。これにより希望した表面ではなく不均一な表面になります。
プリントモデルに対して12%のインフィルが推奨され、作業可能です。この数値はインフィル間の隙間を埋めるのに十分で、プリント時にトラブルを起こしません。
ピロウイングが続く場合、安全側に倒してインフィル率を25%近くに調整することをお勧めします。インフィルを増やせば隙間スペースを減らせ、ピロウイングリスクを低減できます。
低いインフィル率を使用すると、フィラメントが崩落せずにブリッジするためスペースが拡大します。インフィルラインは同一インフィル率を維持するため、より離して配置すべきです。
インフィル率増加はピロウイング修正の比較的容易な解決策です。スライサーソフトウェア内で設定を簡単に調整できますが、独自の短所もあります。
プリントに必要なフィラメント量が増え、プリント時間も延長されます。フィラメント節約と高速プリントを優先していた場合、この解決策は理想的ではないかもしれません。
プリント速度を落とす
プリント表面に形成される不規則な凹凸と穴は醜く、プリントを完全に台無しにします。トップ層プリント時にプリント速度を落とすと、同時に急速冷却が確保されます。低温でトップ層が冷却・硬化する十分な時間が得られ、自重で潰れるのを防ぎます。
これは層間接着を悪化させる可能性がありますが、トップ層なので接着には影響しません。プリントヘッドがプリントプロセス完了前にジャミングする可能性があるため注意が必要です。プリント速度はプリント温度の変化に合わせるべきです。
どのフィラメントがピロウイングしやすいか?
ピロウイングは3Dプリント中に使用されるフィラメントに関わらず発生しますが、他より感受性の高いフィラメントもあります。ピロウイングしやすいフィラメントを使用する場合、上記方法をいくつか組み合わせて、望む望ましいトップ層を確保する必要があるかもしれません。
ピロウイングに大きく影響されるフィラメントには以下が含まれます:
高融点フィラメント
フィラメントは材質により異なる融点を持ちます。プリント中、温度が該当温度に達して初めて溶融フィラメントがプリントベッドにスムーズに堆積します。溶融に高温を必要とするフィラメントは、冷却・硬化により長い時間を要します。
フィラメントが経験する急峻な温度差は、ウォーピングとピロウイングの感受性を高めます。
高融点フィラメントを使用する場合、プリントがトップ層を完了する際にホットエンド温度が下がるよう確保してください。
柔らかいフィラメント
トップ層の剛性が、3Dプリントにピロウイングがあるかどうかを決定します。柔らかいフィラメントでプリントすると、崩落しやすいためピロウイングの素因となります。
温度低減だけでは効果的でない場合があります。したがって、インフィル間の隙間を小さくしてフィラメントの崩落確率を減らすことをお勧めします。
プリントとサポートシステム間の隙間を小さくするとピロウイング発生確率が減ります。より良い結果のためインフィルサイズを25%に増やすべきです。
結論
高品質3Dプリントを生産する標準手順や特定の指示セットがないため、プリントは時にフラストレーションを伴います。新規ユーザーにとっては、失敗プリント、プリンター設定への無限の調整、失敗スタート、無数の手動パーツ設定が含まれます。
これにマニュアルガイドはありません。問題の原因を理解することで解決策を開発できます。ピロウイングは3Dプリントで遭遇する一般的なミスの一つであり、発生前に回避しなければなりません。
プリント完了後にしかピロウイングに気づけず、これは経済的に友好的ではありません。
3Dプリント
- 2020年必見の3Dプリントカンファレンス&イベント トップ11
- 2020年のイノベーションを牽引する10の主要3Dプリンティング・トレンド
- 3D印刷の進化に必要なもの:AMUGで明らかになった業界のトップ3要求
- カーボンファイバー3Dプリントの製造現場でのトップ3用途
- 3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
- 3Dプリント所要時間の実態:数分から24時間以上まで、何が時間を決めるのか
- 3Dプリント速度と品質のバランス:最適設定を徹底解説
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術
- 3Dプリントの層ズレ(レイヤーシフト):原因と解決策
- ポンプ振動問題の6つの一般的原因
- Thermwood、LSAMシステムに角度積層プリントを追加し柔軟性を向上